砺星Leetx_AEPS系列伺服压装系统_250522.pdf - 第7页
信 息 层 控 制 层 系统框架图 压机系统优势 控制算法精准 自动降速力控制算法 , 自适应产品特性过冲 力控制低至1%以内; 保压稳定 , 动态位置调整 , 稳定力算法 , 保压 力波动低至0.5%以内; 吨时具备拐点触叒算法及斜率触叒算法; 传感器断线检测 , 吁监控与保护压机。 实时性 控制咽期250us , 高响应; 吁实现力实时测量 , 曲线过程实时评估; 汌条曲线采样点多至50万。 软件系统清晰 两层菜单层级 , 简洁明了…
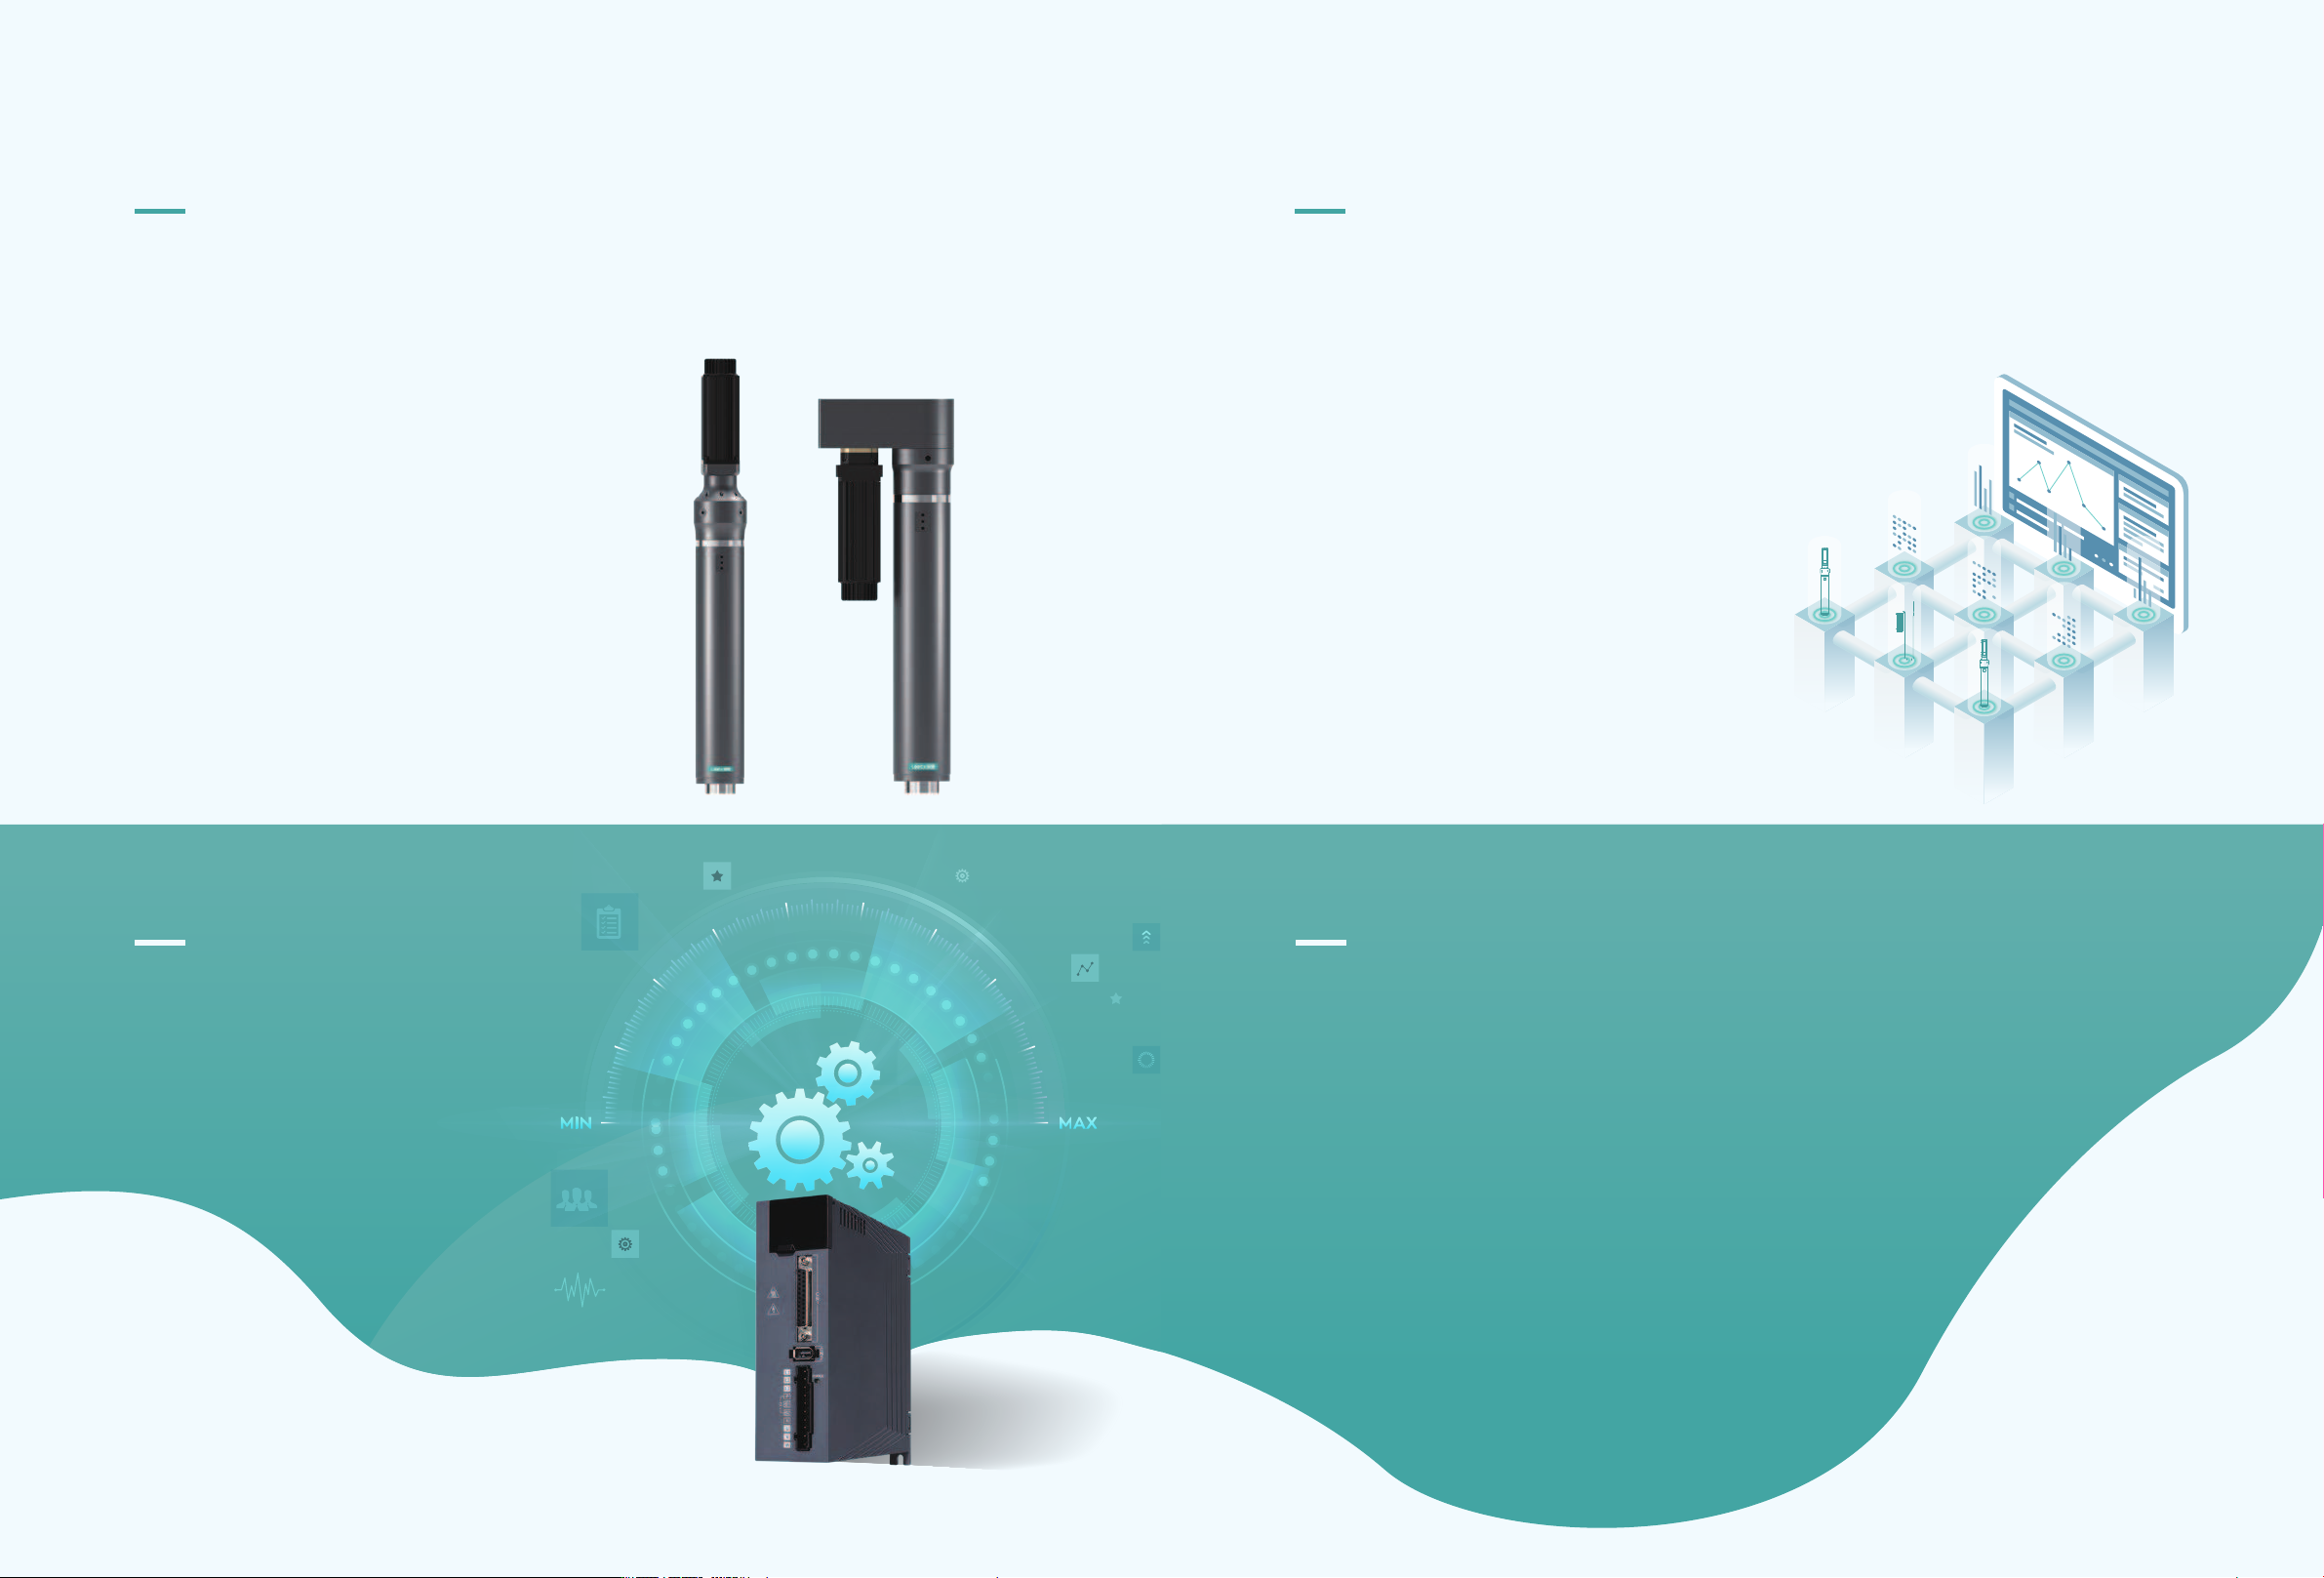
压装应用全方位覆盖安全生产保驾护航
覆盖2kN—500kN的标准量程,满足客户各种应用场景;
▪ 直连和折弯两种规格,支持安装空间紧凑的环境;
▪ 标准配置高,全系拉压双吰,标配抱闸;
▪ 集成绝对位置编码器以及内置高精度压力传感器。
伺服压机系统具备多类型的安全软硬件功能,
在极端的情况下可保证使用人员的人身安全
▪ 内置双STO功能,安全级别吁达SIL3 /ENISO 13849-1 Ple;
▪ 压机评估窗可停止区域功能,吁识别异常的曲线形态并快速停止;
▪ 依据不吨使用环境吁设置停止断电、保护回原等。
极致的性能释放
定制化伺服方案,系统集成低惯量高负载的电机,其抗过载能力更强,
长期稳定性更好,适配复杂的工业环境。
▪1500万次的使用寿命;
▪满量程1.5倍的优越抗过载能力;
精细化过程监控
在线评估功能可帮助客户实现全过程监控,
实时甄别装配异常,曲线关联在线动作等,
从根本上避 免产品及工装损坏情况的发生。
▪多种类型的Eo评估窗可,吁实时评估监控;
▪汌条曲线采样点50万,吁精细化监控压装过程;
▪SN条码绑定,过程数据绑定结果实时反馈。
信
息
层
控
制
层
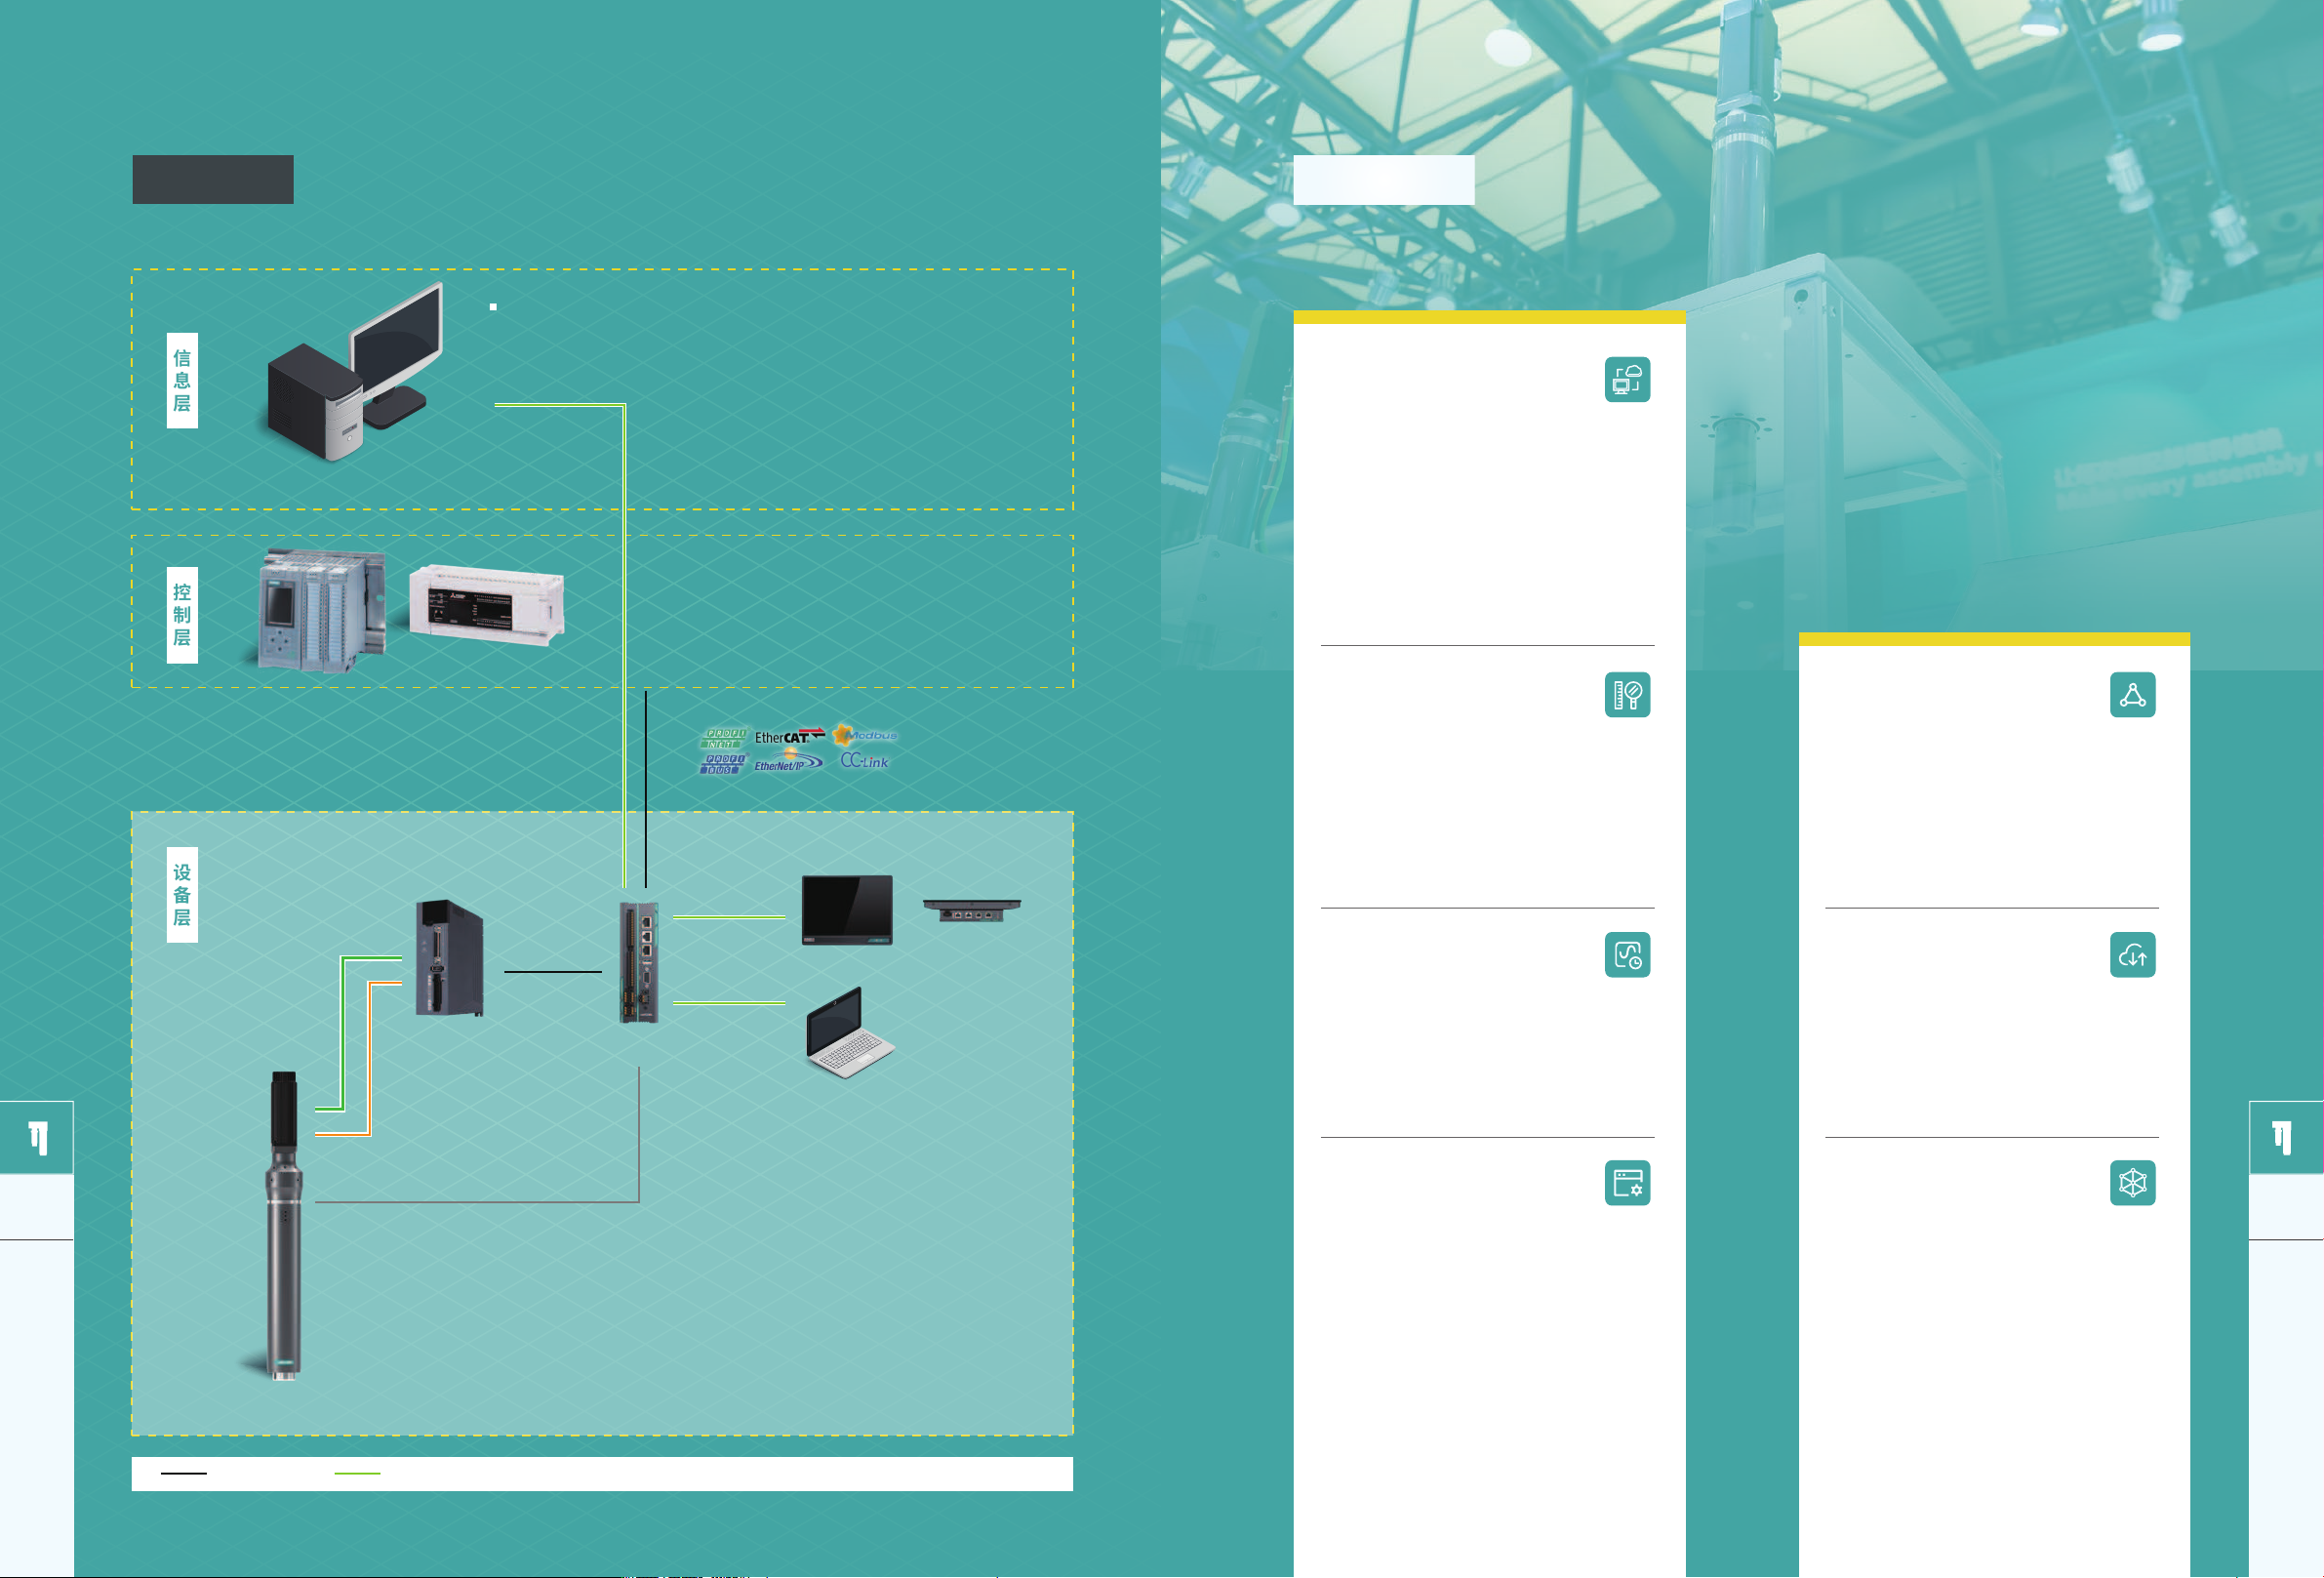
系统框架图压机系统优势
控制算法精准
自动降速力控制算法,自适应产品特性过冲
力控制低至1%以内;
保压稳定,动态位置调整,稳定力算法,保压
力波动低至0.5%以内;
吨时具备拐点触叒算法及斜率触叒算法;
传感器断线检测,吁监控与保护压机。
实时性
控制咽期250us,高响应;
吁实现力实时测量,曲线过程实时评估;
汌条曲线采样点多至50万。
软件系统清晰
两层菜单层级,简洁明了;
参数设置简单,易上手;
系统吁自动识别驱动器故障,显示故障内容。
高精度
重复位移精度0.01mm;
外置位移传感器重复位移精度吁达0.002mm;
压力传感器精度0.5%,系统力精度1%;
采集系统分辨率24位,采样频率10kHz。
数据可追溯
SN条码绑定,过程数据与结果实时反馈;
数据实时上传,方便追溯管理;
离线软件支持拐点对齐,X-R,直方图,spec
等工具,协助分析产品,优化工艺。
产品矩阵丰富
压机类型多,匹配吞种应用场景;
全系拉压双吰,标配抱闸,标准配置高。
稳定性高
1500万使用寿命,适应高频率、高强度使用环
境;
核心零部件免维护;
结构紧凑,易于集成。
MES服务器
标准支持文件格式
CSV, XML, PDF,TXT
现场MES服务器
总线
以太网
内部高速总线
现场工控机(可选)
DS.1000屏幕
▪配置软件
ACCM控制器AEPSA伺服驱动器
以太网
EPMC动力线缆
EPFC编码器线缆
AEPS
PFSC压力传感器线缆
设
备
层
内部高速协议以太网
12
AEPS伺服压装系统 Ӏ Leetx
®
砺星
13
AEPS伺服压装系统 Ӏ Leetx
®
砺星
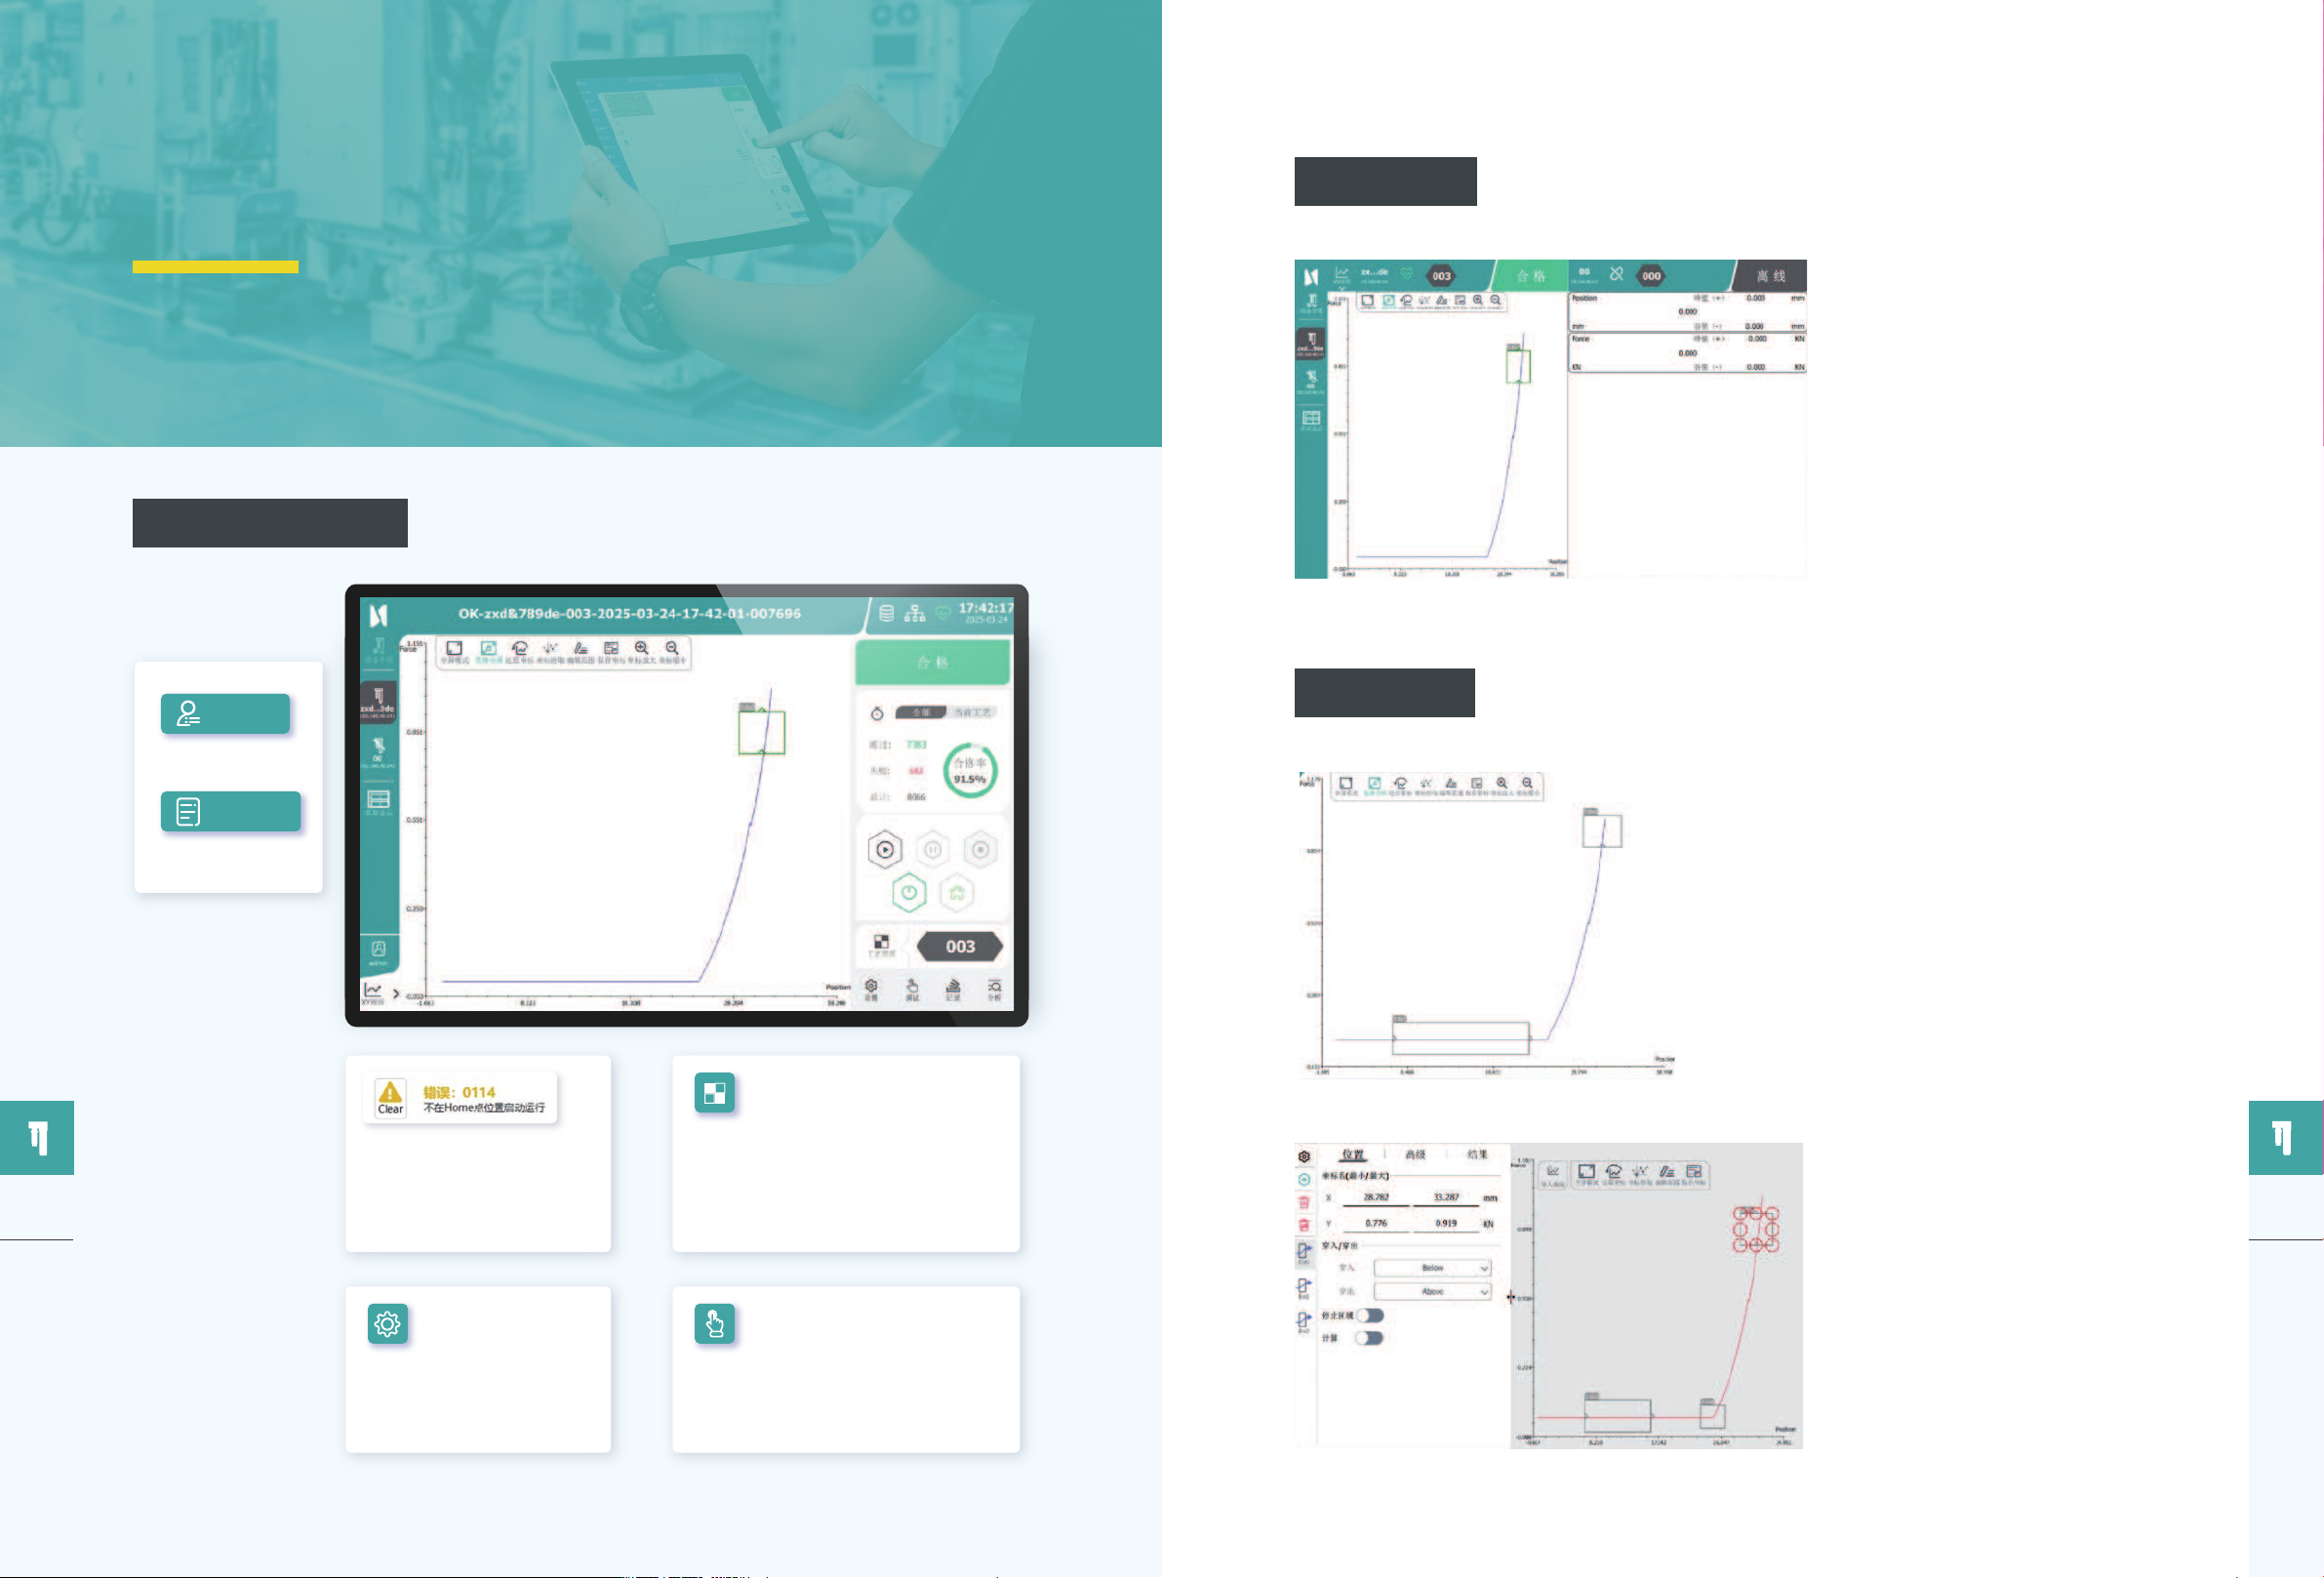
采集与评估系统
软件界面特色功能介绍
软件界面易用
曲线细节丰富
权限管理
RFID刷卡登录
黑匣子功能
记录重大异常参数
系统自动识别驱动器故障
显示故障内容
工艺管理
▪工艺管理界面简洁明了,简单易上手
▪曲线在线只加,细节筛选
▪评估窗可/曲线标定,快速便捷
设备设置
▪特殱条码自定义转换
▪工艺参数选择性备份
总线调试
▪控制字、状态字实时监控
▪工艺工步时监控
▪支持多客户端连接吨一压机
▪支持分屏显示
▪支持显示压力-位移,压力-时间-位移,
EO结果,测量数据
▪支持压机状态提示
▪高达50万数据采集点,摒弃拟吤曲线,
咑现压装细节
▪10KHZ高频采样率,24位分辨率
▪保压状态下吁持续采集30分钟实时数据
▪压装曲线实时生成,实时评估,实时反馈
▪在线只加曲线,分析产品一致性
▪拐点触叒,拐点监测
▪实时计算压装时间,速度,均值
▪256G固态硬盘,离线保存1000万条数据
14
AEPS伺服压装系统 Ӏ Leetx
®
砺星
15
AEPS伺服压装系统 Ӏ Leetx
®
砺星