切割主轴状态监测与证据分层_v1.pdf - 第2页
非贴片机精密装备 / 方法研究 可比基线与信号计算 建议按设备序列号、主轴号、刀片规格及阶段、工件结构、转速和进给建立分组基线。空转也要明确是否供 水、是否热稳定;干空转和带水空转不是同一背景。传感器位置、安装刚度、量程、采样率及滤波版本必须纳 入基线版本,重新安装传感器后不得默认原阈值仍有效。 算例仅解释指标,不设判废值 去均值均方根: RMS = √[Σ(x ᵢ - x )² / N] 频率分辨率近似为 Δf = 1 / T ,…
非贴片机精密装备 / 方法研究
切割主轴状态监测与证据分层
原创工程综述 · AI 辅助编写 · 2026-11-14 · 版本 1.0
无现场实测、无厂家授权背书,非厂商维修手册。本文的试验设计是作者提出的方法,不能替代设备说明
书、合格工艺或安全联锁。公开来源仅支持标明的事实,不代表来源认可本文。
先区分“异常信号”与“主轴损坏”
刀片切割中,负载、电流、振动、切缝质量都可能变化。但信号变化不是故障部位的直接标签。刀片更换、刃
口暴露量、材料层结构、进给、切深以及供水改变,可能同时改变信号。本文讨论监测证据如何组织,不提供
任意机型的报警阈值,也不把刀片磨损等同于主轴轴承故障。
DISCO 公开专利 US20180304429A1 讨论了电流监测、弹性波检测及刀片状态变化引起的输出差异,并提出
以空转参考修正加工信号的方案[1]。这是公开设计思路,不证明任意在用设备已经安装同种传感器。弹性波信
号与外置加速度计测得的结构振动也不能直接互换。
三个证据层
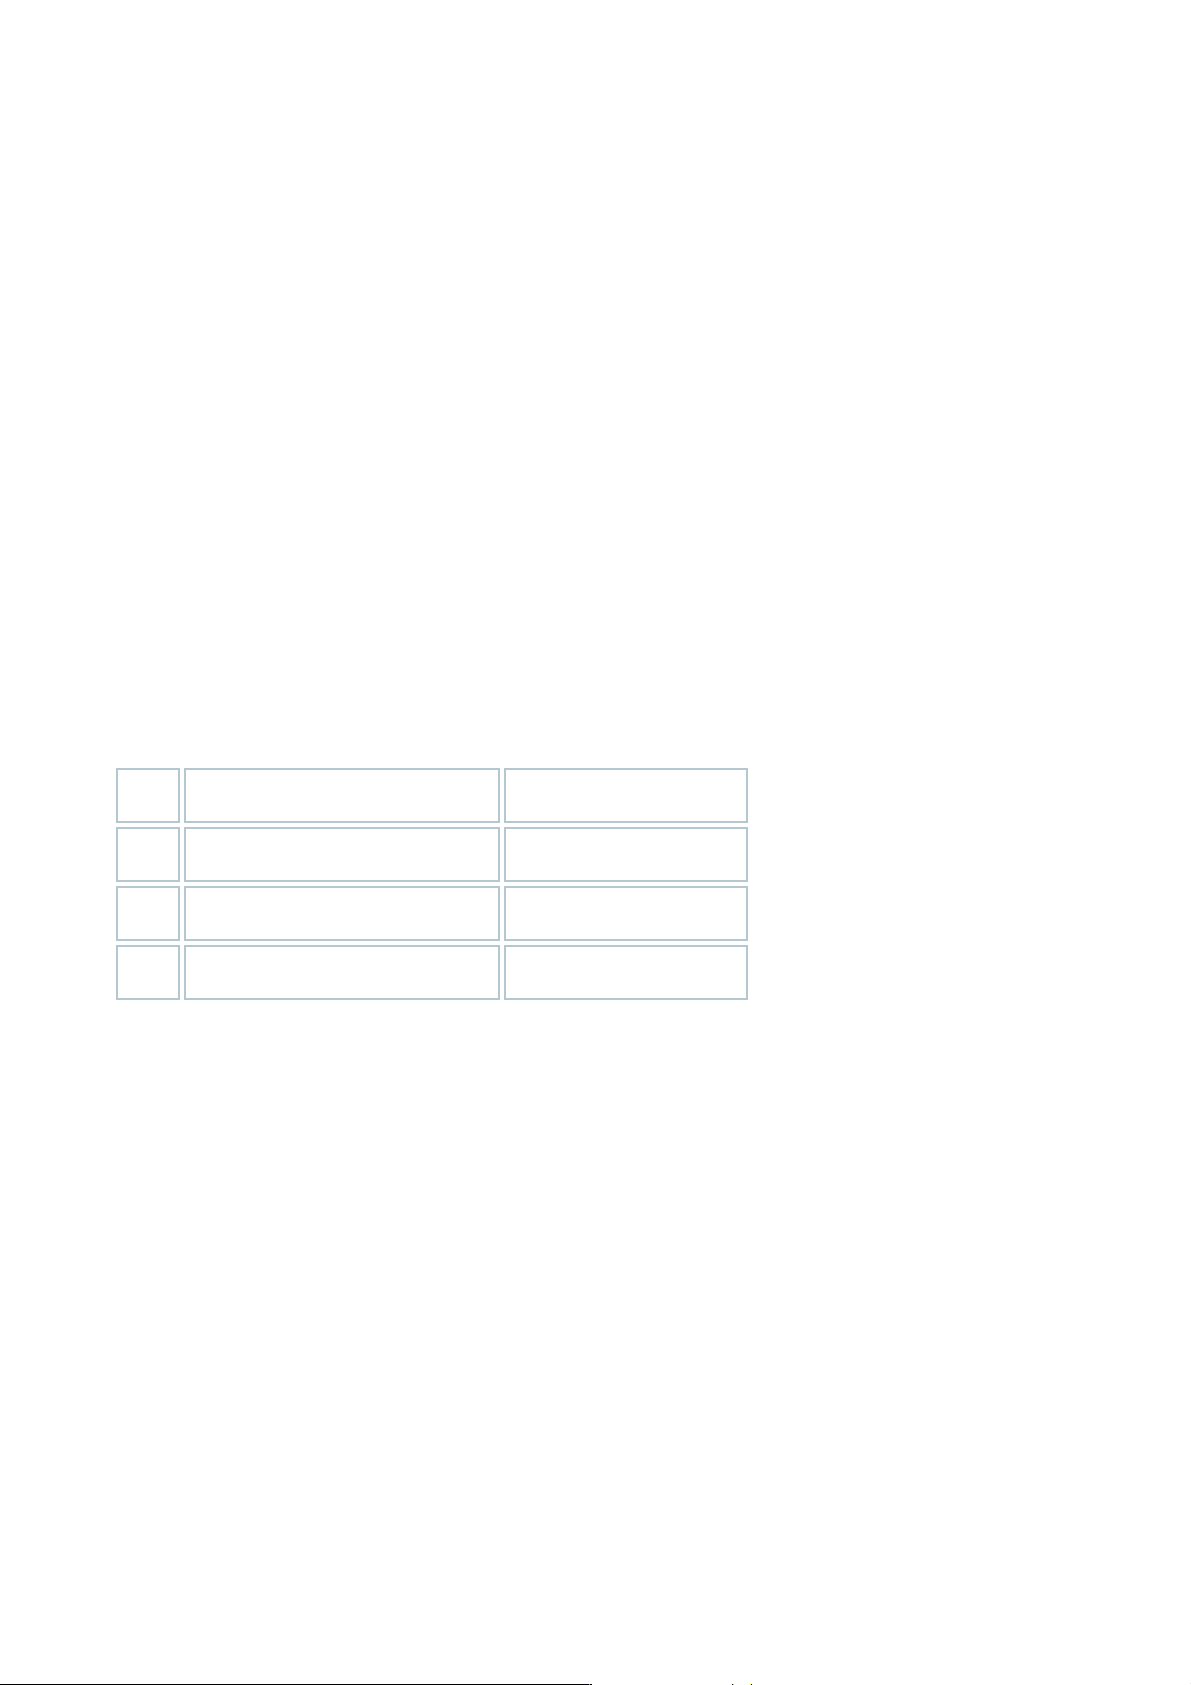
层级 记录对象 可以说明什么
现象 报警时间、原始波形、异常切道 异常何时出现,不直接定因
条件 材料批次、刀片、转速、进给、供给 是否具备可比性
复核 同条件重复、批准的维护后复验 候选原因是否被证据支持
第一步应冻结日志和配方版本,保存最后正常批与首次异常批的边界。不应为了“确认能否继续”反复运行异常
主轴;异常旋转、可疑破片或不规则振动时按本机规程停机并交给合格维修人员。不得触碰旋转部件、拆除护
罩或绕过联锁采样。
切割主轴状态监测与证据分层 · 1 / 3 · 原创分析,不是实测结论
非贴片机精密装备 / 方法研究
可比基线与信号计算
建议按设备序列号、主轴号、刀片规格及阶段、工件结构、转速和进给建立分组基线。空转也要明确是否供
水、是否热稳定;干空转和带水空转不是同一背景。传感器位置、安装刚度、量程、采样率及滤波版本必须纳
入基线版本,重新安装传感器后不得默认原阈值仍有效。
算例仅解释指标,不设判废值
去均值均方根:RMS = √[Σ(xᵢ - x)² / N]
频率分辨率近似为 Δf = 1 / T,T 为分析窗口时长。
例如假设采样率为 10 kHz、窗口为 1 s,可得到 10,000 点及约 1 Hz 的频率间隔。这不是推荐采样率;必须先
确定目标频带、传感器带宽和抗混叠滤波。若转速在窗口内变化,固定频率谱会展宽,需要同步转速记录,不
能把展宽直接解释成故障。
可计算同条件加工与空转的差值,或比值,但应先检查空转值是否接近噪声底。分母接近零会放大比值的不确
定性。不同传感器的绝对幅值不能直接比较;报警软件给出的百分比若没有量纲与归一化定义,只适合保留原
始显示和厂家定义。
趋势与事件必须并存
以整片均值看趋势可能掩盖进刀瞬态;只看峰值又容易受到单点电噪声影响。建议同时保留逐道统计、关键窗
口原始信号、加工状态标记和异常图像。时间戳若不同步,先确定偏移及漂移,不能仅因两个峰接近就认定存
在因果。
电流上涨而空转背景稳定,可优先检查工艺负载与刀片状态;空转背景也变化,需要检查安装、供给和测量
链。两种情况都只是排查方向,不是允许带故障运行的结论。应将无法区分的原因明确列为待验证。
切割主轴状态监测与证据分层 · 2 / 3 · 原创分析,不是实测结论
非贴片机精密装备 / 方法研究
验证计划与维护交接
监测系统的验证目标应分别写成:发现已确认异常、控制正常生产误报、提供可解释的维修证据。不能只报告
分类“准确率”,因为异常样本很少时,始终判正常也可能得到很高百分比。每个异常标签应来自检验或维修复
核,不能由同一个报警信号自我定义。
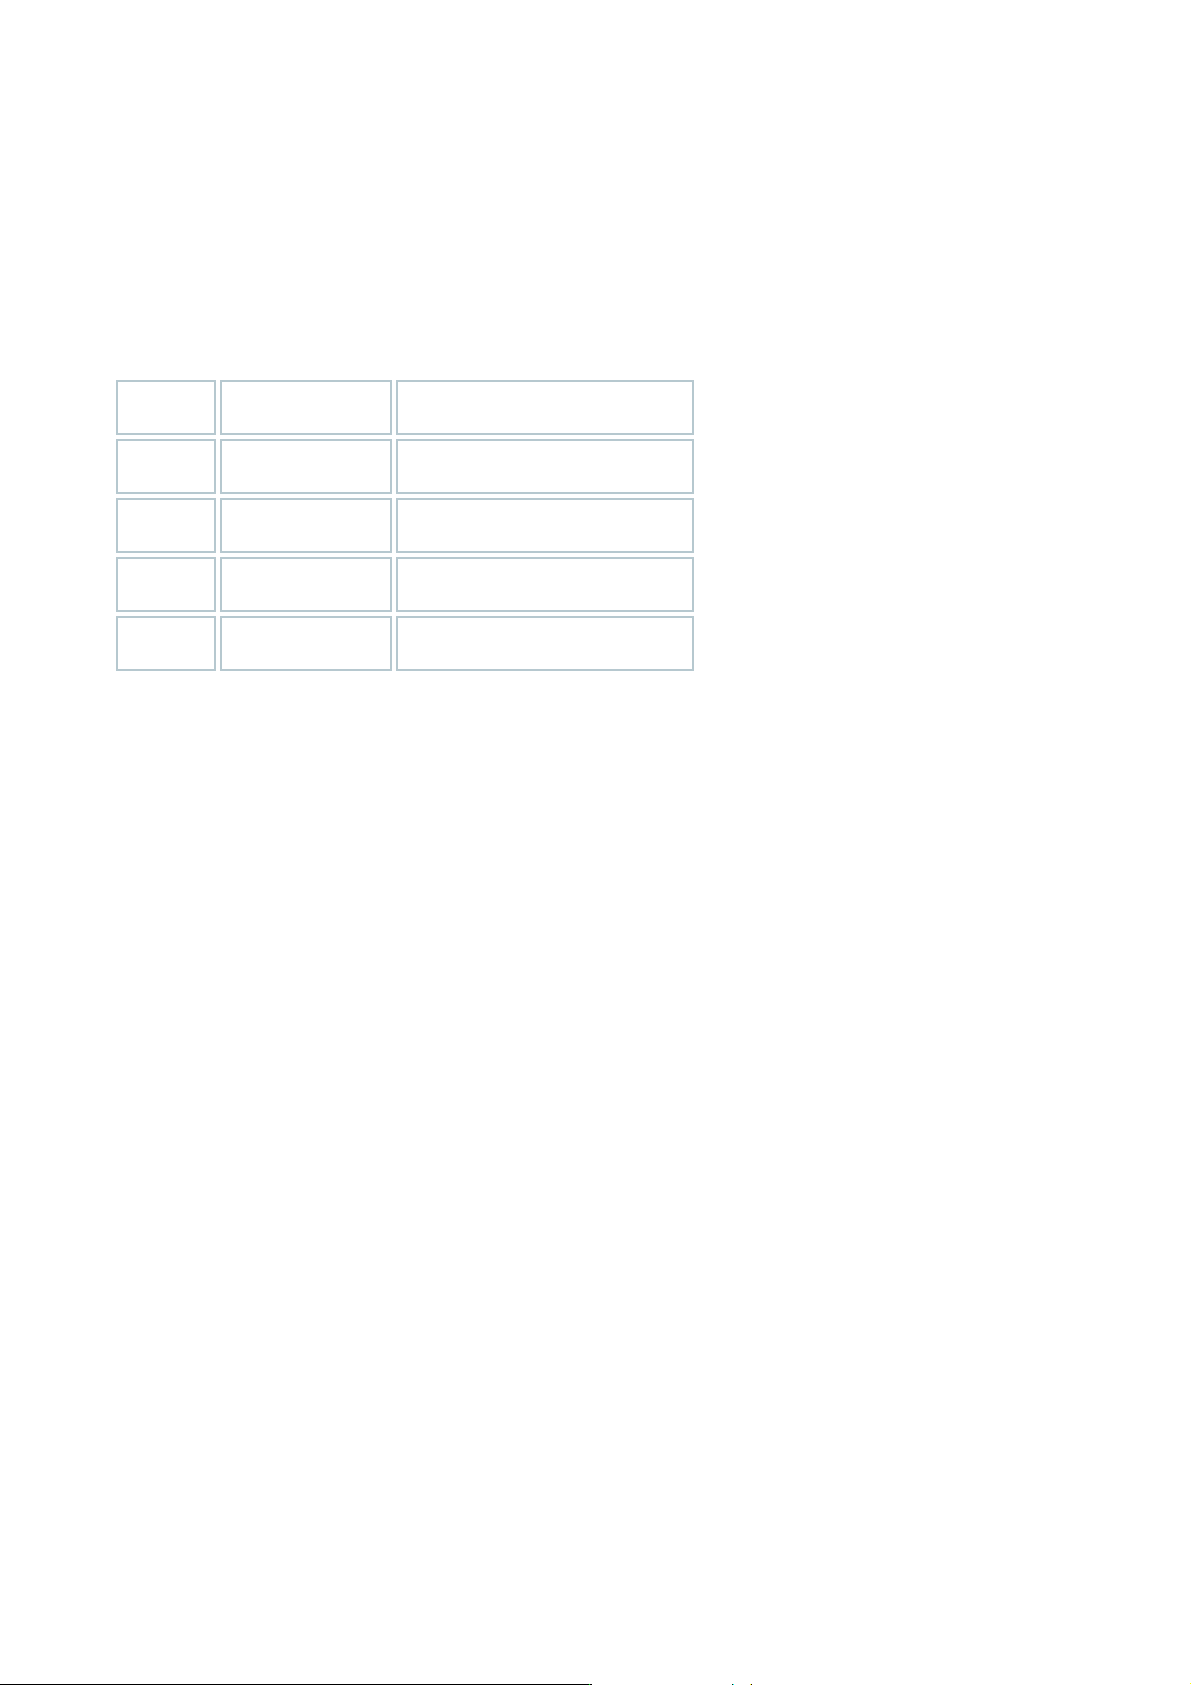
试验块 固定项 观察与限制
正常重复 同材料和配方 估计正常波动,覆盖正常刀片阶段
维护前后 传感器与分析版本 比较恢复情况,不编造故障注入
换批复核 审批后的工艺窗口 检查材料变化造成的误报
离线回放 独立留出日志 避免用训练样本充当验收样本
作者建议的交接包包括:异常编号、设备/主轴号、刀片唯一号、配方快照、最后正常时间、信号单位和采样设
置、供给记录、检验图片、已执行动作及审批人。没有证据时写“疑似”,不要在维修单上提前写“轴承损坏”。
DISCO 设备排障页对不规则振动等情况引导用户联系客户工程师[2]。本文不复制其不同设备类别的维护步
骤,也不把研磨主轴条件套用到切割机。实际报警、隔离和复机条件必须来自适用机型文件。
最终合格结论需要检测质量与设备状态双重证据。本文没有给出振动、电流或寿命的通用门限;任何拟定门限
应经独立数据验证、工艺批准和版本管理后才进入生产。
公开一手来源与边界
[1] DISCO,US20180304429A1,Cutting apparatus,公开专利。https://patents.google.com/patent/US20180304429A1/en
[2] DISCO,Troubleshooting and FAQs for Precision Processing Equipment,切割部分。https://disco.co.jp/eg/support/
machine_trouble/
访问日期:2026-11-14。正文计算、记录表和验证安排为原创方法设计。
切割主轴状态监测与证据分层 · 3 / 3 · 原创分析,不是实测结论