DICING_B01_刀高切深测量链.pdf - 第2页
原创技术综述 · 非原厂资料 · 无实机实验 2 2 全切 窗口 与半切误差不是 一回 事 【推导】全切 需 要 满足 最 小贯穿余 量 c最 小 ,同 时 不 超 过胶膜/台面 保护允许 的 c最 大 。 若 台面 保护 高 度 为 h最 小 , 则 理 想 几何 窗口 为 max(h最 小 ,z 底 -c最 大 ) ≤ h ≤ z 底 -c最 小 。 若下限大于上限 , 说 明工 艺窗口 不 存在 ,不 能 靠改一个 设定 值解决 …
原创技术综述 · 非原厂资料 · 无实机实验 1
精密装备技术分析 / 原创综述
晶圆切割刀高与切深控制
测量链、误差预算及复机验证
V1.0 · 2026-11-13 · 中文 · AI 辅助自主整理
摘要
刀高读数正确,并不自动代表工件切深正确。本文建立台面、胶膜、工件表面与刀刃最低点之间的几何关系,
分离刀刃测量误差、工件基准变化和动态跟踪误差,给出全切与半切的不同验收逻辑。重点是构建可追溯的测
量链,而不是替代某机型的刀高设定步骤。
证据边界
本文不是原厂维修手册、认证文件或经过同行评议的实验论文。未开展实机试验。标记【事实】仅对应已核公
开来源;【推导】为列明假设的计算;【建议】为待验证工程方案;所有算例数值均非设备保证值。不得将算
例直接写入生产配方,也不得据此绕过安全联锁。
1 对象与参考面必须先定义
【事实】DISCO 的 NCS 说明把刀高测量定义为检测刀片相对工作台的高度,并区分接触导通与透射传感器方
式。[1] 工件高度控制则需要另一条测量链,其公开方案包括增加高度传感器应对半切和工件翘曲。[2] 因此不
能把 NCS 测量直接当作工件表面测高。
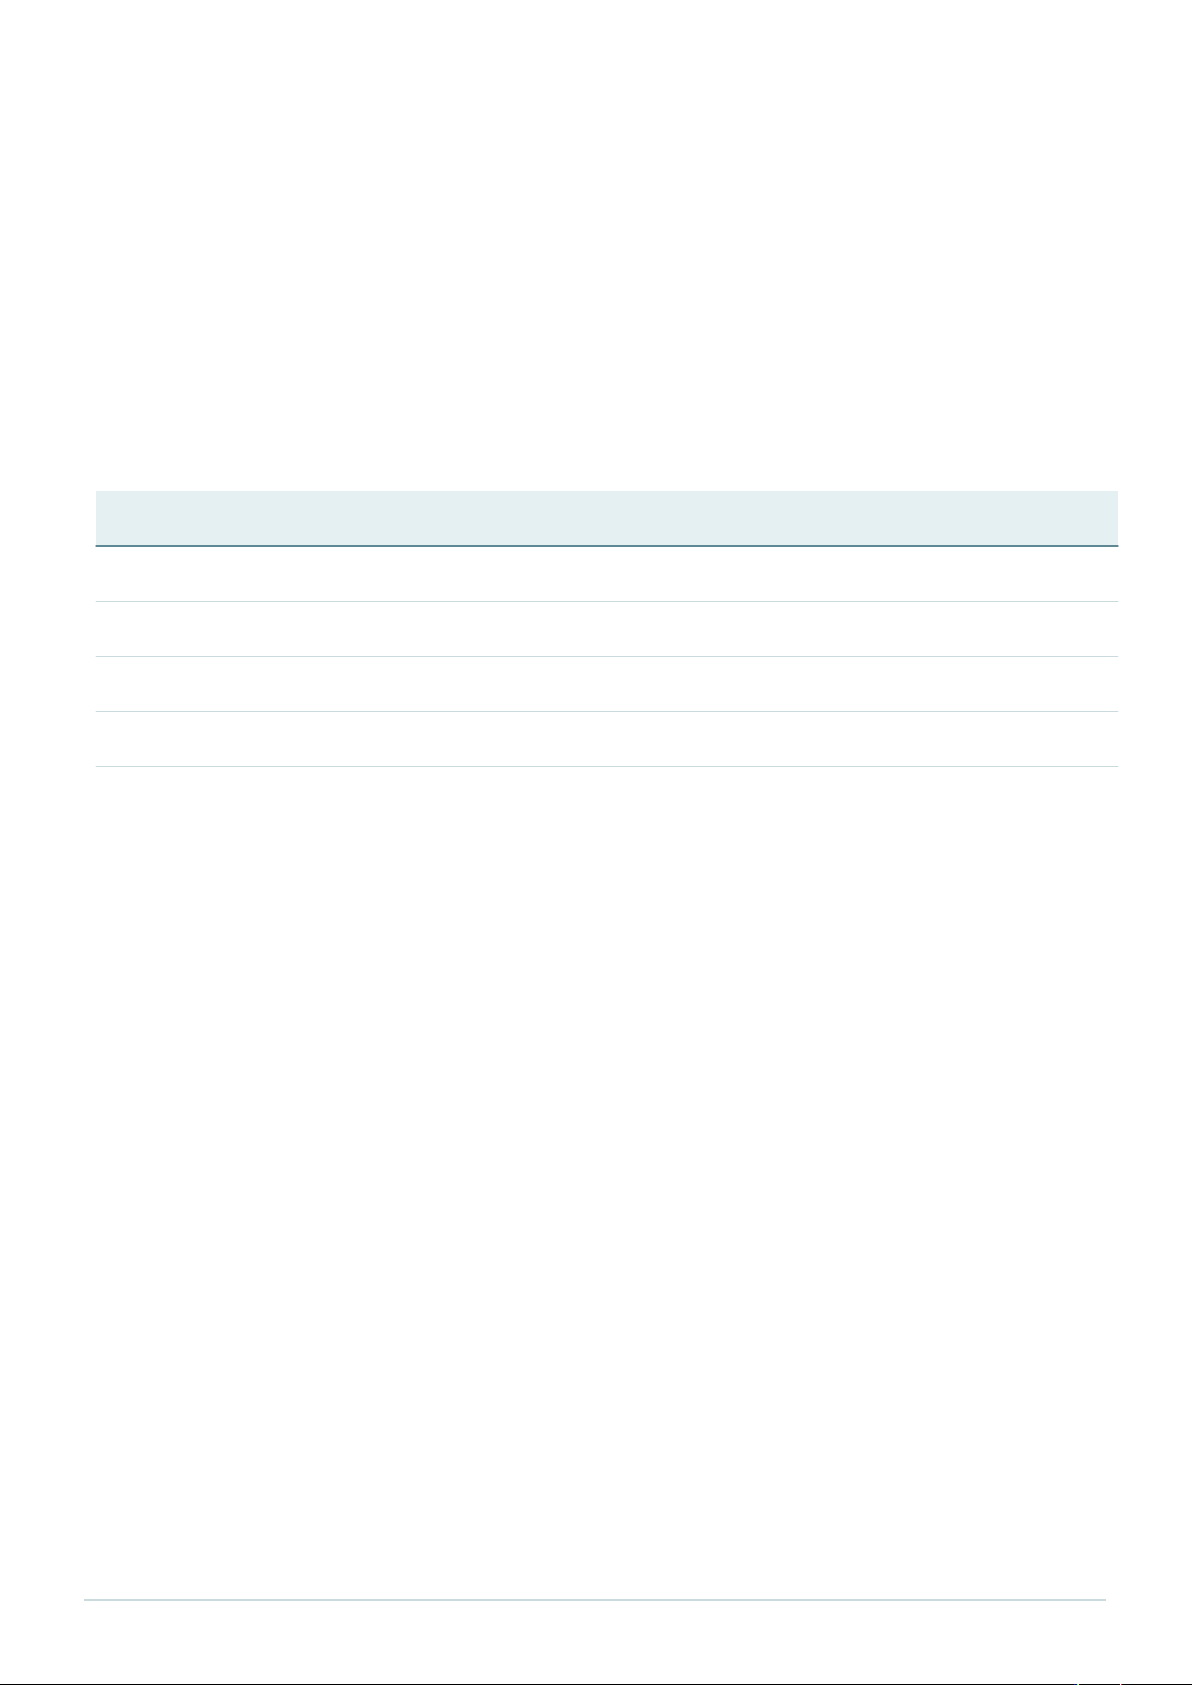
符号 本文定义 边界
h 刀刃最低点到台面距离,向上为正 不是厂家界面参数符号
z底、z顶 加工状态下工件底面与顶面高度 包含实际支承、胶膜压缩和局部起伏
d=z顶-h 刀刃进入工件的几何深度 忽略弹性变形时的模型
c=z底-h 刀刃越过工件底面的深度 c>0表示理论上切入支承胶膜
【建议】每次试验写清“以台面、胶膜顶面、工件顶面或特定膜层”为参考,记录刀号、测高方式、传感器版本、
转速及温度状态。未经坐标转换,不能直接比较两台设备的刀高数值。
原创技术综述 · 非原厂资料 · 无实机实验 2
2 全切窗口与半切误差不是一回事
【推导】全切需要满足最小贯穿余量 c最小,同时不超过胶膜/台面保护允许的 c最大。若台面保护高度为 h最
小,则理想几何窗口为 max(h最小,z底-c最大)≤h≤z底-c最小。若下限大于上限,说明工艺窗口不存在,不能
靠改一个设定值解决。
【算例,非生产参数】假设 z底=80 μm,允许 c 为10~25 μm,h最小=40 μm,则 h 允许55~70 μm。若z底
误差包络±3 μm,刀高误差包络±2 μm,按最坏情况合计±5 μm,则名义贯穿深度必须为15~20 μm,相应名
义刀高只剩60~65 μm。若总误差扩大至±8 μm,原15 μm窗口无法容纳16 μm误差带,应先降低误差或重新
确认工艺约束。
【推导】半切更关注剩余厚度 r=t工件-d。以工件顶面为基准时,δr=δt-δz顶+δh;以底面为基准时可改写r=h-z
底。两种描述不意味着误差来源独立,厚度和表面测量可能共用同一基准,不能重复计入或任意做均方根相加。
误差项 验证方法 不能被NCS自动消除的部分
刀刃位置测量 相同状态重复测,比较前后漂移 传感器污染、边缘判定与基准变化
工件基准高度 独立高度图与支承状态记录 胶膜压缩、异物、局部悬空
动态刀高跟踪 测同轨迹不同速度下残差 采样延迟、模型外翘曲和伺服滞后
切后深度测量 选合适截面或轮廓量测,做重复性检查 取样位置、粗糙度与测头几何
【建议】将“刀刃设定重复性”和“实际切深重复性”作为两个独立指标验收。只有设定值稳定而切深漂移时,优先
检查工件基准与热状态,不要无证据地反复修正刀径。
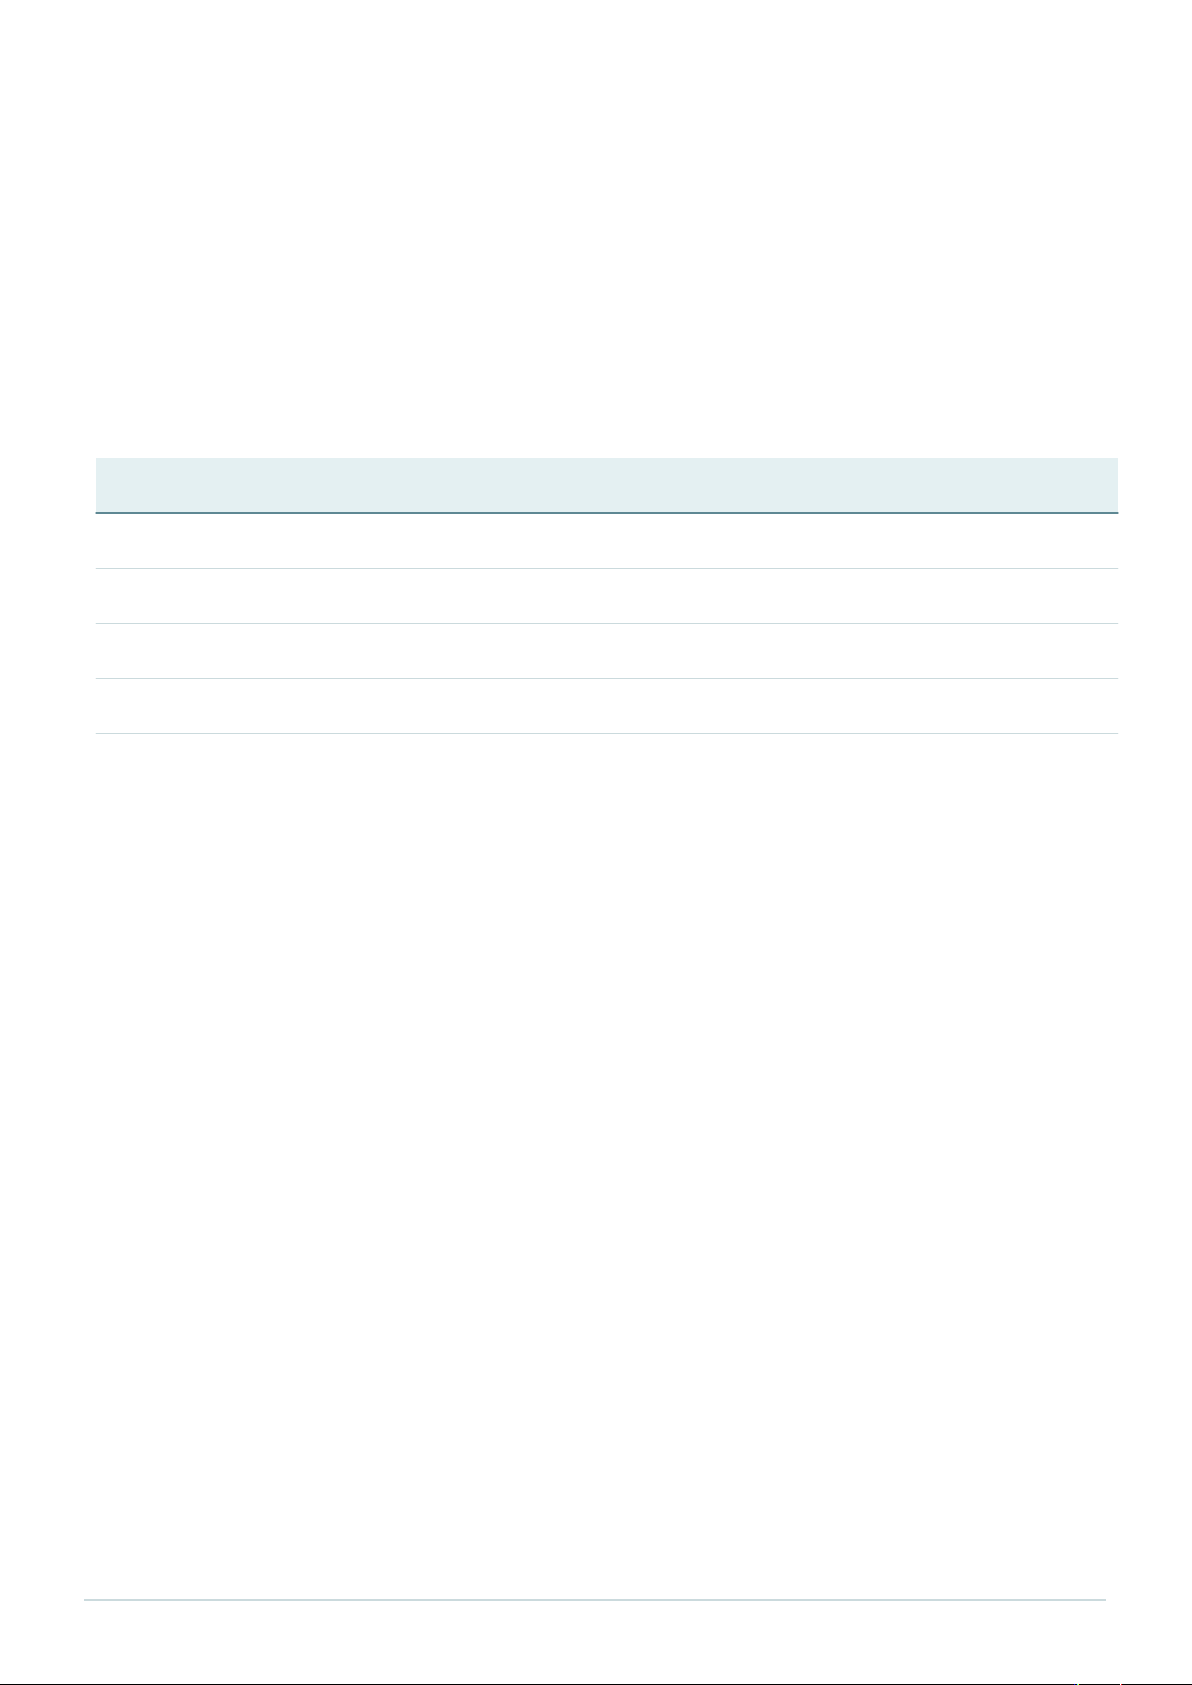
原创技术综述 · 非原厂资料 · 无实机实验 3
3 离散测高如何变成刀高指令
【事实】DISCO 的刀高控制公开说明将固定方式、工件高度测量和跟踪方式作为可选择的不同环节。[2] 本文
以下模型是原创分析,不代表其内部实现。
【推导】设表面坡度为s=dz/dx,进给速度v,测量到执行总延迟τ;未作位置补偿时,延迟造成的高度误差量级
约|s|vτ。假设s=0.5 μm/mm、v=100 mm/s、τ=0.020 s,则约1 μm。相同延迟下速度加倍,误差量级加倍。
此估计只适用于局部平滑表面,不覆盖台阶和局部异物。
【推导】若两点间距为Δx,表面二阶导数的绝对值上界为K,线性插值最大误差界为KΔx²/8。假设K=0.2
μm/mm²、Δx=5 mm,则误差界0.625 μm;间距增至10 mm则为2.5 μm。K必须由独立密集测量或可信模型约
束,不能从少量采样点自行声称已知。
步骤 验证重点 建议保存的数据
静态映射 传感器测点与刀轨的几何关系 测点坐标、基准件状态、转换版本
采样设计 是否漏掉局部曲率和台阶 采样间距、缺失点及异常点
延迟检查 时间戳与位置是否匹配 采样/计算/下发/执行时刻
独立切后验证 同一条件下覆盖首中末及局部高曲率区 切前高度图、切后残厚、刀龄与温度
【建议】禁止把异常高点直接滤成平滑曲线而不保留报警证据。滤波可以降低噪声,但也可能掩盖异物或翘起
;在硬件允许范围之外,正确动作是停止加工并查原因,而不是增加补偿幅度。