FUJI_NXT_NXTR_精度验证放行检查清单_确认小批量与门禁三条件.pdf - 第2页
4. 可打印放行单 机台/模组: _ _ 头型/序列号: _ _ 日期: _ _ G1 前置 # 项 结果 1 头锁定与气管线确认 □ 2 机台识别头信息正确 □ 3 暖机/静置按厂规完成 □ 4 吸嘴站/工具与头匹配 □ G2 验证 # 项 结果 5 选择确认或测定的理由已写明 □ 6 机上精度相关作业按该机种流程完成 □ 7 验证结果判定可接受(按厂内标准) □ 8 若用高精度模式:前置条件已满足 □ / N/ A G3 小批量 #…
FUJI NXT / NXTR 精度验证放行检查清单
换头·维护·热态变化后的「确认→小批量→放行」门禁(非 PAM 数值汇编)
适用:FUJI NXT III / NXTR 在换贴装头、模组维护、精度相关作业或长期停机后,班组决定是否恢复量产
的放行检查。 写法说明:在已公开整理的 NXTR 机上精度层次(自动校正→APAM→高精度 PAM→热膨
胀等)之上,提炼可打印放行门禁与易短路行为。本文不汇编 PAM/服务测定数值、治具订货号或按键逐
步截图;测定细节见已传 PAM/NXTR 专题。 主要出处: - [NXTR] 机上贴装精度补正体系梳理(APAM /
高精度模式边界) - [NXT] 换头校准纪律与 H24/H08 能力边界要点 - [共性] 跨品牌换头后「验证通过才放
行」实践(与已传跨品牌换头清单区分:本文 FUJI 专用放行勾选)
1. 一页结论
FUJI 精度不是单次「校一下」:换头后至少要完成与头相关的几何/机上测定链,再用确认模式或
等效验证证明可生产。【文档】[NXTR]
日常更宜用「确认/验证」看结果;「测定/补正」用于换头或确认已偏避免无谓改补正值。
【文档】[NXTR]
高精度模式有节拍代价与资质边界;未满足前置测定时不要打开高精度去「碰运气」。【文档】
[NXTR]
放行三条件建议:规定验证通过 + 约定板数无系统性偏位/抛料尖峰 + 记录归档。
禁止用元件库临时偏置抵消换头误差当放行依据。
本文是门禁;PAM 操作正文见已传专题。
2. 触发本清单的时机
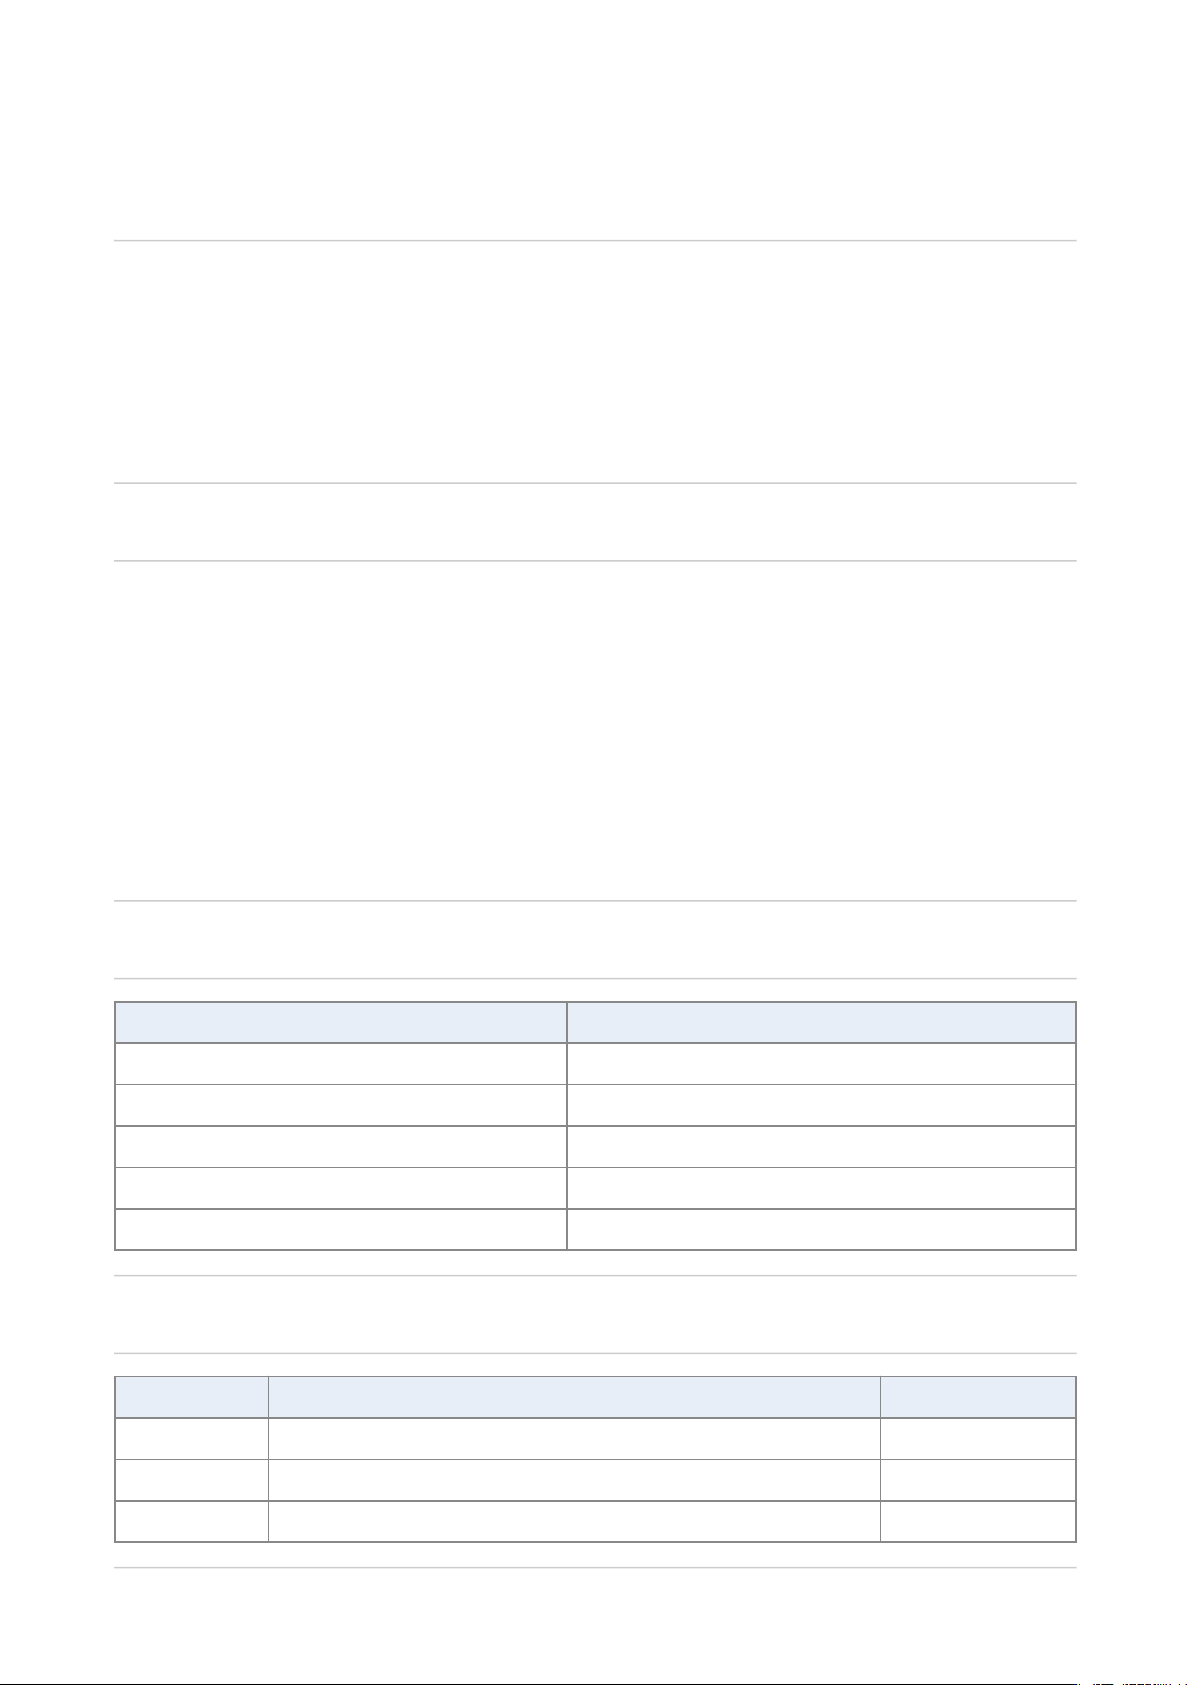
触发 是否强制走完门禁
更换贴装头 是
模组/头相关维护后 是
精度投诉或 Cpk 掉线 是
仅换吸嘴/常规清洁 按厂规抽检,可简化
长假后首班 建议至少跑确认+小批量
3. 放行三段
段 目标 不做的事
G1 前置 头识别正确、机械安装无干涉、环境/暖机可接受 不等待就测定
G2 验证 按规定跑确认或测定+确认;结果可接受 只改库偏置
G3 小批量 关键料号/微小件抽检无系统性异常 无记录放行
1.
2.
3.
4.
5.
6.
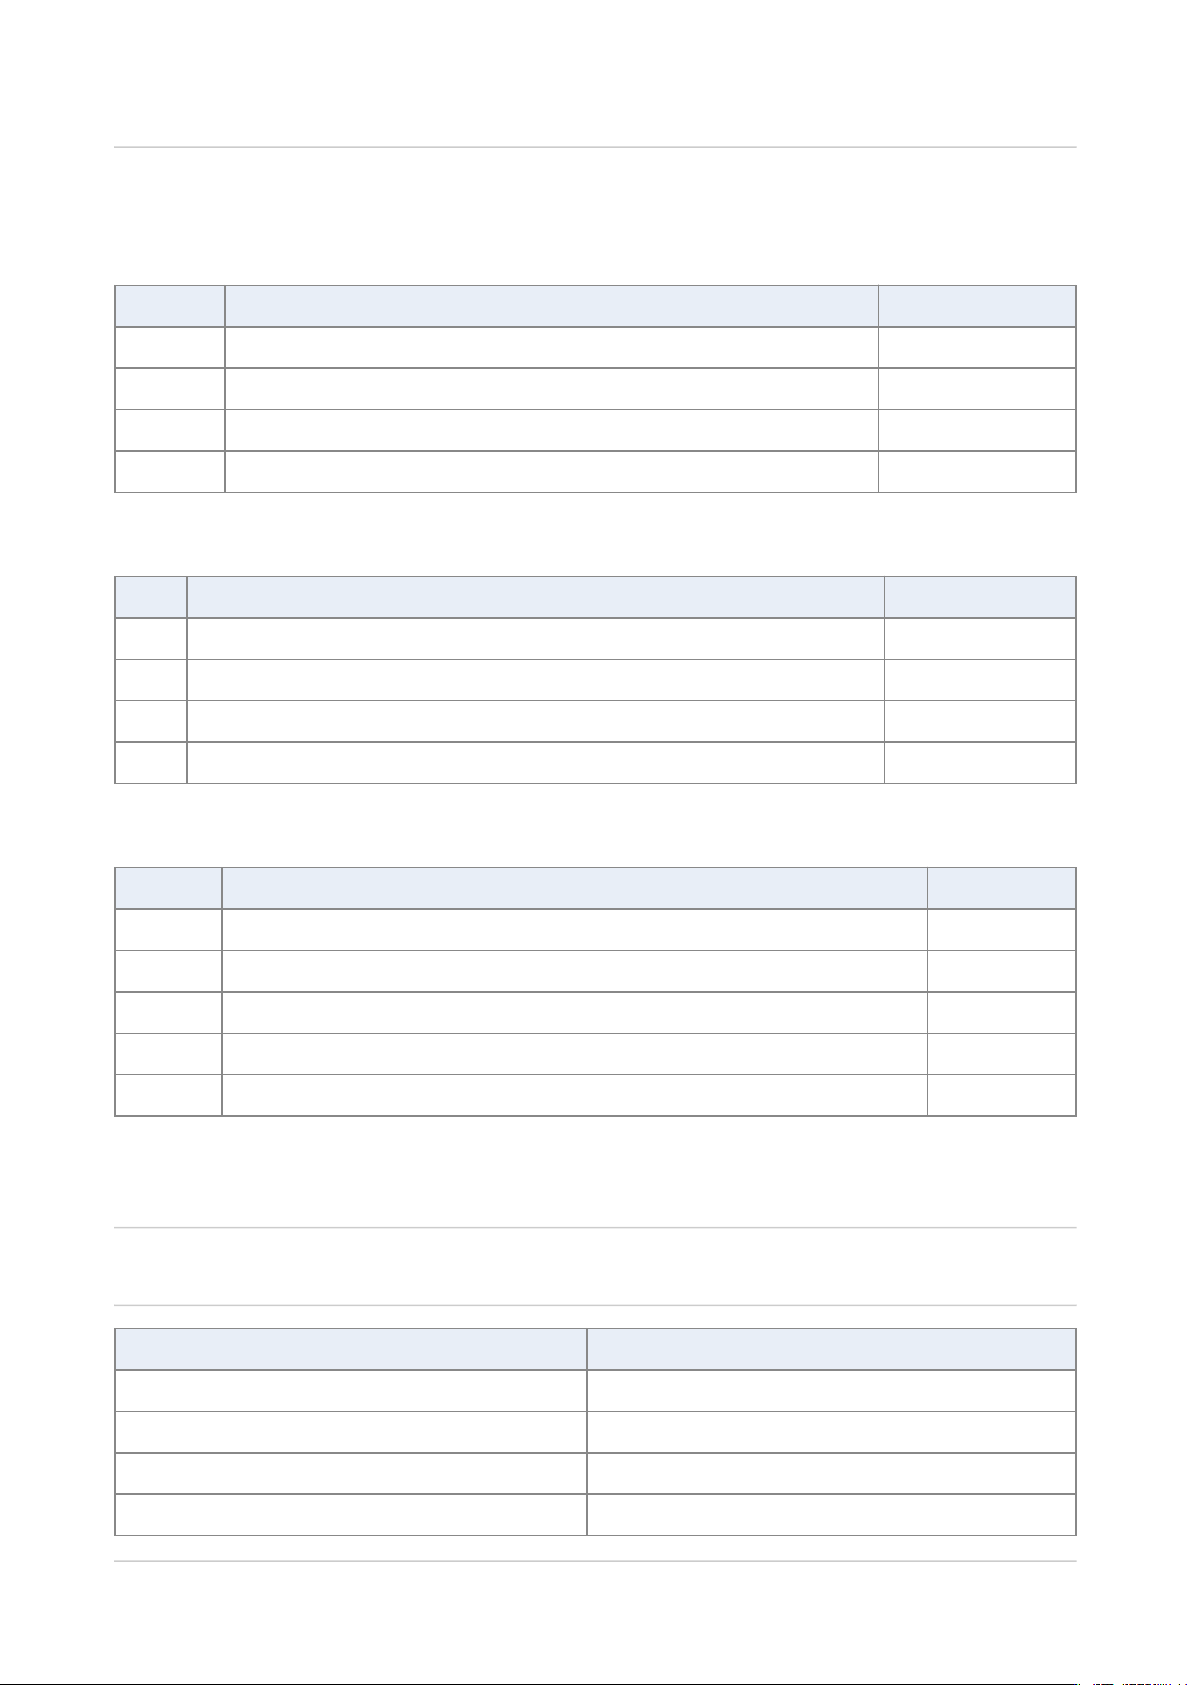
4. 可打印放行单
机台/模组:__ 头型/序列号:__ 日期:__
G1 前置
# 项 结果
1 头锁定与气管线确认 □
2 机台识别头信息正确 □
3 暖机/静置按厂规完成 □
4 吸嘴站/工具与头匹配 □
G2 验证
# 项 结果
5 选择确认或测定的理由已写明 □
6 机上精度相关作业按该机种流程完成 □
7 验证结果判定可接受(按厂内标准) □
8 若用高精度模式:前置条件已满足 □ / N/A
G3 小批量
# 项 结果
9 约定板数试贴 □
10 无系统性 XY/θ 偏位 □
11 无抛料尖峰(相对基线) □
12 微小件(若产线需要)单独抽检 □
13 记录:头序号、验证结果、签名 □
放行: □ 是 □ 否(原因:__)
操作:__ 班长:__
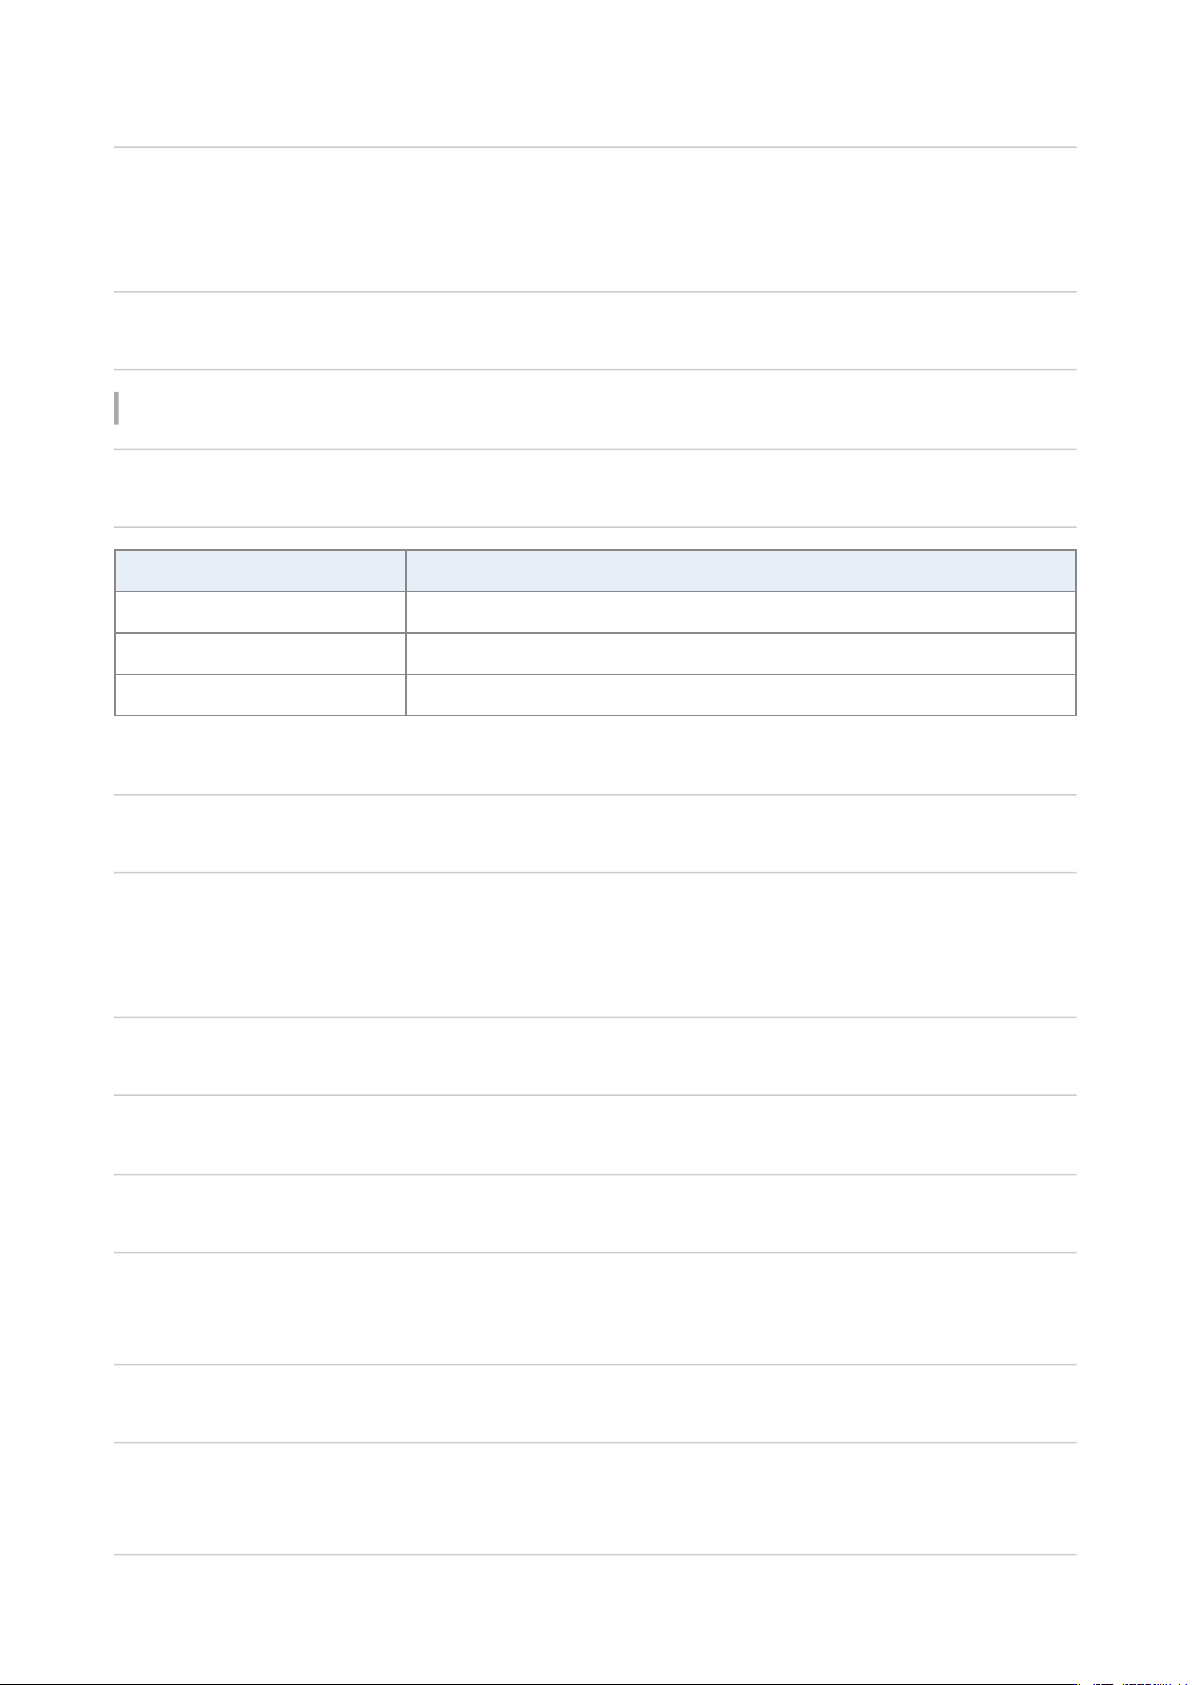
5. 短路行为(禁止)
行为 风险
跳过确认只看「能贴」 热态/冷态漂移后批量偏
用库偏置代替机上补正 换料号全面失控
高精度未满足前置就开 节拍损失 + 假安心
无归档 客户审核无法追溯
6. 与已有文档边界
已传《NXTR 机上精度补正体系》《NXT PAM 实务》《NPM-GH Cpk》《跨品牌换头精度重
建》:本文只提供 FUJI 放行勾选页,不重复测定步骤与数值表。
day1106 HOLD 的 MAT 工具逐步提取:不在本文展开。
7. 口令
换头可生产?问三句:验证过了吗?小批量干净吗?记录签了吗?少一句不放行。
A. 小批量抽样建议(厂规可改)
产线类型 建议
高混低量 1〜2 整单关键板 + 微小件位点全检
高量消费电子 连续约定板数抽检关键料号
汽车/医疗 不低于客户控制计划与 MSA 要求
归档最小集:换头/维护单、头序列号、本放行单、验证结果导出或截屏、小批量记录、双签名。
B. 与高精度模式的交界说明
高精度模式会拉长周期时间;仅在客户或内部规格确实需要时启用。启用前确认:前置机上测定链已完
成、人员资质符合厂规、左右模组节拍影响已评估。未评估节拍就全线打开,常被误认为「设备变慢故
障」。
C. 交班口述模板
「机台_模组_头_;今日触发原因_;验证方式_;结果_;试贴_板;遗留项_;记录路径____。」
D. 热态与班次中途
白班中途换头:除完整门禁外,注意机台已热。冷态测定值与热态生产之间的差异是常见投诉源。厂规
可要求:换头后先短跑再正式验证,或规定必须在稳定温度窗口验证。
E. 模组间对比法(辅助)
同机多模组时,若仅换一头,可用相邻模组同程序同料号的抛料/偏位作对照。差异突然拉大且门禁未做
完 → 禁止放行。此法不能替代机上验证,只作附加红旗。
•
•