Viscom_Article_Conformal_Coating_Inspection_Provides_Greater_Safety_de.pdf - 第3页
Aus diesen Defekten können die Anforderun gen an einen quali tativ hochwertigen Conformal Coating-Prozess abg eleitet werden. Neb en der korrekten Verarbei tung der Schutzlacke nach Herstellerangab en muss der Auftragspr…
Im militärischen und maritimen Bereich wird der Schutzlack eingesetzt, aber auch in der Luft- und
Raumfahrt, der Industrieautomation und in der Automobilbranche, die in den vergangenen Jahren
die Weiterentwicklung des Gesamtprozesses als auch die Entwicklung neuer Schutzlacke massiv
vorangetrieben hat. Dabei spielten die Entwicklungen in der Elektromobilität sowie im teilautonomen
Fahren eine entscheidende Rolle. Durch diese Anwendungen gelangt immer mehr Elektronik in die
Fahrzeuge, wie z.B. Kamerasysteme und Sensoriken, die sicherheitsrelevante Aufgaben und zum Teil
schon menschliche Entscheidungen übernehmen. Eine hohe Zuverlässigkeit ist daher unabdingbar
und gerade für zukünftige Entwicklungen im Bereich der autonomen Fahr- und Flugzeuge
maßgebend. Denn besonders diese sicherheitsrelevanten Systeme sind unterschiedlichsten,
kritischen Umwelteinflüssen ausgesetzt. Salzsprühnebel, hohe Temperaturunterschiede und
Chemikalien, beispielsweise in der Waschstraße, können elektronische Baugruppen durch Oxidation
schädigen. Ein Schutz und somit auch eine einwandfreie Funktion sind nur durch das Lackieren der
Baugruppe oder kritischer Bauteile mit Schutzlack erreichbar. Ähnlich sieht es in anderen
Anwendungsbereichen aus, wie beispielsweise der Ökostromgewinnung, wo Steuerungseinheiten in
Solarparks oder Windkraftanlagen ebenfalls anspruchsvollen Umweltbedingungen, wie salziger
Meeresluft oder hohen Feuchtigkeits- und Temperaturunterschieden ausgesetzt sind.
Ein weiterer Grund für den verstärkten Einsatz von Conformal Coatings ist die fortschreitende
Miniaturisierung sowie die immer höheren Packungsdichten auf Baugruppen. Einhergehend mit
dieser Entwicklung ist eine steigende Funktionalität der Systeme. Durch die isolierende
Schutzwirkung der eingesetzten Lacke kann der Abstand zwischen den Leiterbahnen reduziert
werden, sodass eine Erhöhung der Packungsdichte möglich ist. Zusätzlich kann eine höhere Leistung
durch die Leiterbahnen geführt werden, wodurch Endgeräte leistungsfähiger sind.
Defekte und Risiken beim Conformal Coating
Für alle Anwendungen gilt aber eine Voraussetzung: die Baugruppenoberfläche und der
aufgetragenen Schutzlack müssen eine stabile, konstante Verbindung eingehen, die unter den
beschriebenen Umweltbedingungen bestehen bleibt. Die steigenden Anforderungen an den Prozess
sind allerdings nicht unproblematisch, denn das Conformal Coating kann durch viele material- und
prozesstechnische Variablen in seiner Endqualität negativ beeinflusst werden. Die Gründe für die
Entstehung diese Defekte sind vielseitig. Ein Großteil ist auf Verunreinigungen der Baugruppe
zurückzuführen, die wiederum aus dem Herstellungsprozess der Leiterplatte oder von den Bauteilen
herrühren oder während der Baugruppenfertigung als Anhaftung aufgetragen wurden.
Materialunverträglichkeiten oder auch die Qualität von Leiterplatten und Bauteilen können ebenso
eine Rolle spielen, wie beispielsweise schlecht ausgehärteter Lötstopplack, Flussmittelreste oder
Trennmittel auf den Bauteilgehäusen. Meisten führt dies zu Delaminationen zwischen der
Baugruppenoberfläche und dem Schutzlack.
Aber auch andere Defekte können in unterschiedlichsten Formen häufig auftreten. Lacke, die an
falschen Stellen aufgebracht wurden, z.B. auf Steckern und Kontaktierungen, die frei bleiben müssen.
Weitere Fehler können Blasenbildungen sein, die durch eingeschlossene Luft entstehen und die im
schlimmsten Fall während des Aushärtens an die Oberfläche durchdringt und kraterförmig aufplatzt.
Des Weiteren kann Orangenhaut auf der Lackoberfläche entstehen, die durch die Schaumbildung
hervorgerufen wird, wenn der Lack mit zu hohem Druck aufgesprüht wird. Ebenfalls spielt die Dicke
der aufgetragenen Schutzlackschicht eine Rolle. Ungleichmäßiges Auftragen des Lacks sollte ebenso
vermieden werden. Wird die in den technischen Datenblättern der Hersteller empfohlene
Schichtdicke überschritten, kann dies zu Delaminationen und Rissen im Lack führen oder es können
Lösemittel eingeschlossen werden, die wiederum Blasen hervorrufen. Auch die Durchführung von
Doppelbeschichtungen sollte nur dann vorgenommen werden, wenn das Material dies erlaubt.
Aus diesen Defekten können die Anforderungen an einen qualitativ hochwertigen Conformal
Coating-Prozess abgeleitet werden. Neben der korrekten Verarbeitung der Schutzlacke nach
Herstellerangaben muss der Auftragsprozess fehlerfrei und mit der richtigen Anlagenkonfiguration
durchgeführt werden. Dabei sollte die zu schützende Baugruppe vorbehandelt werden. Hierzu
werden verschiedenste Lösungen angeboten, wobei die Plasmaoberflächenbearbeitung nicht nur die
Baugruppe reinigt, sondern die Oberfläche aktiviert, wodurch eine stabilere Verbindung zwischen
den Komponenten eingegangen werden kann. Schlussendlich gibt aber nur eine automatisierte
Baugruppeninspektion zuverlässig Auskunft, inwieweit der Conformal Coating-Prozess ohne Defekte
durchgeführt wurde. Diese Inspektion ist unerlässlich, da nur so die Einhaltung von Normen und
Vorgaben gewährleistet werden kann.
Qualitätskriterien der Schutzlackinspektion
Besonders drei Qualitätskriterien des aufgetragenen Schutzlacks müssen bestimmt werden: das
Vorhandensein des Lackes, eine fehlerfreie, ebene Oberfläche und die Lackschichtdicke. Letzteres
kann nur mit punktuellen Schichtdickenmessverfahren ermittelt werden, sodass sich in der Praxis die
Durchführung einer punktuellen Stichprobenmessung bewährt hat. Für die ganzheitliche Inspektion
großer Leiterplattenbereiche in punkto Vorhandenseins des Lacks und fehlerfreier, ebener
Oberflächen eignet sich die automatisch optische Inspektion (AOI), im Fall des Schutzlackauftrages
auch Conformal Coating Inspection (CCI) genannt. Da der Lack meist transparent ist und daher nur
wenige Strukturen aufweist, sind Fluoreszenzfarbstoffe notwendig, die von den speziellen Kameras
eines automatischen optischen Inspektionssystems erkannt werden können.
Aufgaben und Einsatzbereiche der CCI
So wird UV-Beleuchtung in den Inspektionssystemen eingesetzt, da Lackhersteller ihren Produkten in
der Regel ultraviolett fluoreszierende Partikel beimischen, die von Kameras mit UV-LEDs einfach
erkannt werden können. Erst dadurch werden die Lacke für die manuelle und automatische optische
Inspektion prüfbar. Hierbei ist es notwendig, dass die Partikel gleichmäßig verteilt sind und
gleichmäßig stark und konstant fluoreszieren. Aufgrund der Eigenschaft der fluoreszierenden Partikel
wird bei gleichmäßiger Lackschicht Licht mit gleicher Intensität abgestrahlt, wenn die Partikel
konstantem UV-Licht ausgesetzt sind. Kamerasysteme können diese zurückgeschickte Lichtintensität
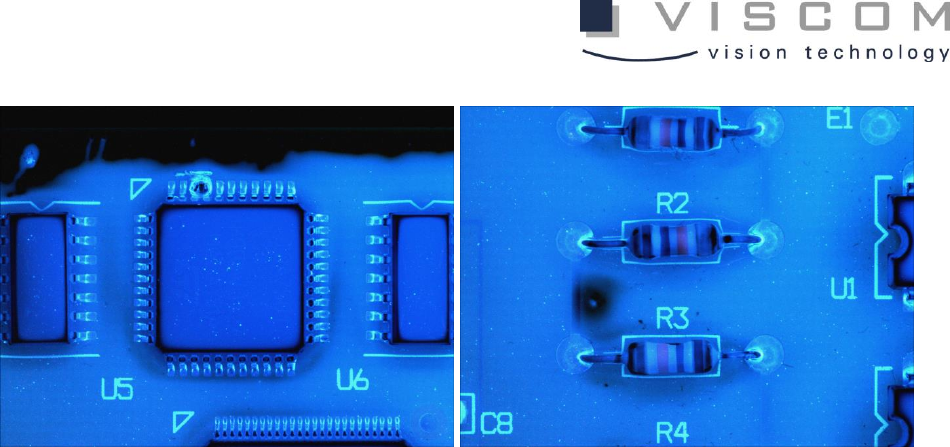
erkennen und aufnehmen. Unterschiedliche, oberflächliche Schäden wie Kratzer, Blasen oder
Orangenhaut, zu viel Lack oder auch das Fehlen von Lack werden durch das ultraviolette Licht
sichtbar. Mittels schräg montierter Kamerasysteme können diese Schäden und Ungenauigkeiten
sowie das Fehlen von Schutzlackierung auch in sichtbaren und beleuchtbaren Zwischenräumen
dokumentiert werden, wie beispielsweise auch die Beschichtungen auf Pins und in deren
Zwischenräumen.
Die durch das CCI-System aufgenommenen Prüfbilder werden mit dem Soll-Zustand einschließlich
erlaubter Toleranzwerte vollautomatisch analysiert. Die erkannten Abweichungen werden als Fehler
klassifiziert. Darüber hinaus werden noch weitere Indikatoren ermittelt, die zur Optimierung des
Conformal Coating-Prozesses herangezogen werden. Die Inspektion des Schutzlackes kann sowohl
nach als auch vor dem Aushärten erfolgen. Bei der Nassprüfung wird der Lack vor dem Durchhärten
inspiziert, wodurch im Anschluss die Möglichkeit einer Nacharbeit oder Ausbesserung seitens des
Fertigungspersonals besteht.
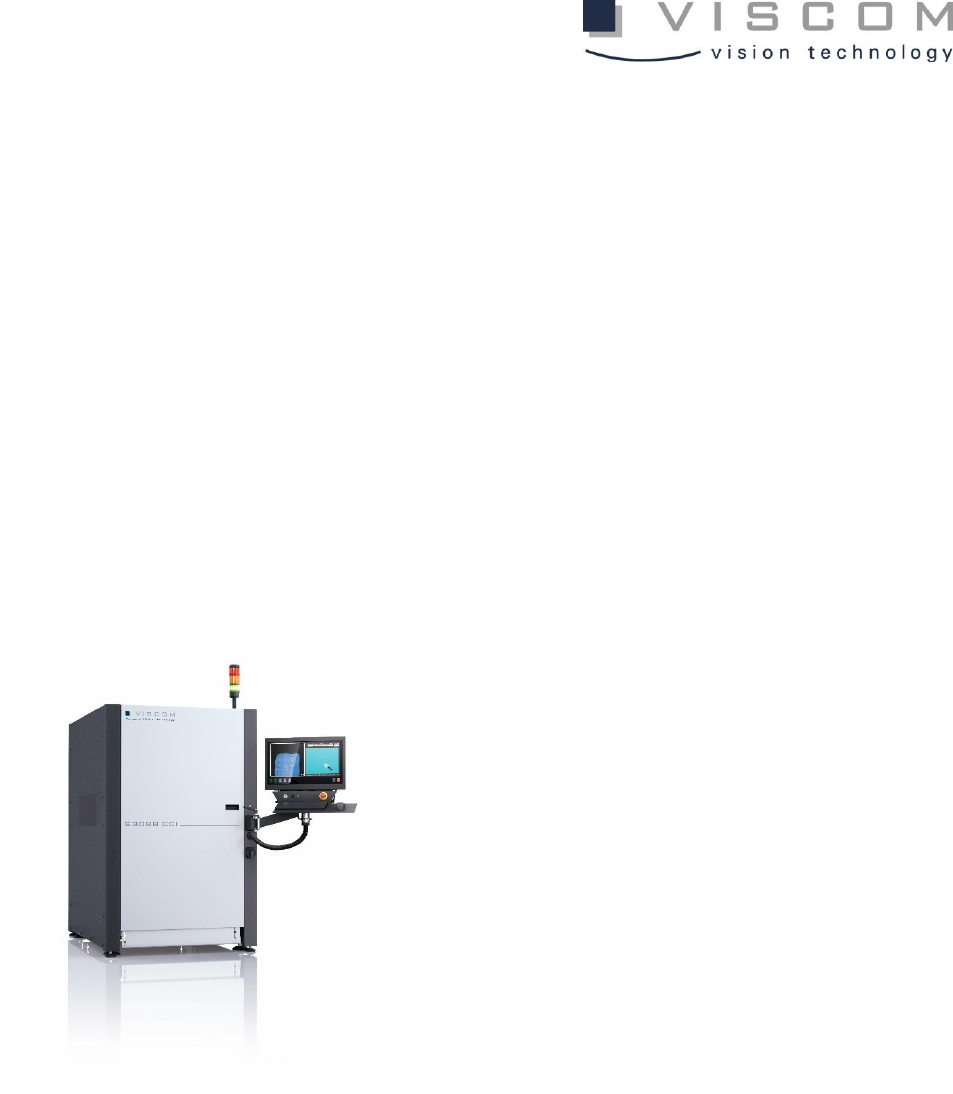
Für die Inspektion von transparenten Schutzlacken bietet die Viscom AG das System S3088 CCI an,
das sich durch das Kamerasystem mit einer orthogonalen und 8 Schrägkameras sowie durch die
Durchfahrtshöhe der Leiterplatte von 105 mm
von den übrigen Systemen der S3088-Serie
unterscheidet. Die S3088CCI arbeitet ebenfalls
mit der Viscom Inspektionssoftware vVision und
Easy Pro und besitzt daher die gleiche
Bedienungsoberfläche wie alle anderen AOI-
Systeme. Mit der S3088CCI sind
Leiterplattengrößen von 508 mm x 508 mm inline
inspizierbar. Zu beachten ist, dass verschiedene
Lacktypen unterschiedliche Belichtungszeiten
benötigen. Bei Lacken mit einem Silikonanteil, die
schwächer reflektieren, empfiehlt sich die HD-
Option, mit der UV-Licht in stärkerer Intensität
abgestrahlt werden kann.
Mit den in die S3088 CCI eingebauten UV-LEDs
lassen sich Schutzlackierungen gut zu den nicht
lackierten Bereichen kontrastieren. Mit einer
Kameraauflösung von bis zu 15 μm/Pixel sind
Risse, Bläschen, Verschmierungen und Lackspritzer deutlich sichtbar. Des Weiteren kann der Lack auf
Vollständigkeit geprüft werden. Neben der Trockenprüfung ist die Nassprüfung optional möglich.
Dazu wird kundenseitig eine interne Absaugung angeschlossen, um sicherzustellen, dass die
Konzentration im System immer niedrig bleibt. Eine weitere Option ist die Schichtdickenmessung
mittels 3D Spot Measurement, bei der punktuell mit einem senkrecht eingebauten Sensor der
Abstand von der Oberfläche des Lacks zur Leiterplattenoberfläche als Referenzebene gemessen wird.
Die daraus resultierende Differenz stellt die Lackdicke da.
Eine Qualifizierung elektrischer Isoliermassen auf Leiterplatten angelehnt an die IPC-CC-830C-Norm
ist möglich.
Weitere Informationen auf www.viscom.com