引线键合过程信号_质量诊断_v1.pdf
精密装备工程分析 • 原创技术综述 • 2026-11-13 • 第 1 页 引线键合过程信号的质量诊断 从可追溯波形到可验证的异常判别 编制说明: AI 辅助自主整理。非原厂手册、非经过同行评审的实验论文,无实机试验数据。来源事实标注 [ 编号 ] ;公式推导、算例及验证方案为本文工程分析,不能替代设备厂商操作规程。禁止据本文擅自改动 安全联锁。 摘要 超声发生器、电机与位移传感器已产生大量信号,但 “ 记录到波形 ” 并不等于 “ …
精密装备工程分析 • 原创技术综述 • 2026-11-13 • 第 1 页
引线键合过程信号的质量诊断
从可追溯波形到可验证的异常判别
编制说明:AI 辅助自主整理。非原厂手册、非经过同行评审的实验论文,无实机试验数据。来源事实标注
[编号];公式推导、算例及验证方案为本文工程分析,不能替代设备厂商操作规程。禁止据本文擅自改动
安全联锁。
摘要
超声发生器、电机与位移传感器已产生大量信号,但“记录到波形”并不等于“能判定焊点强度”。本文以超声楔
焊为范围,提出数据对齐、特征选择、批次隔离验证及维护联动的方法,重点避免标签泄漏与工况漂移造成的
虚假高准确率。
1 来源事实
K&S 官方资料将楔焊描述为使用楔形工具和超声能量形成互连的工艺。[1] 不同线材、线径、焊盘和设备的工
艺窗口不同,不能把球焊或其它材料的参数直接移用。
Buchner 等的公开研究使用现有机器及过程信号预测超声键合剪切强度,所考虑信号包括超声电流、功率、频
率与变形时间序列。[2] 研究表明这是一条可研究路线,但论文中的预测精度只在其数据和试验条件下成立,
不能视为任何设备的免检依据。
2 本文目标
输出不直接写成“合格/不合格”黑箱结果,而应包括:数据是否完整、是否位于验证过的工况内、异常发生阶
段、关联特征和建议复核项目。机械维护人员应能沿这些线索检查夹持、工具、换能器及材料状态。
本文所有试验数量、统计示例及报警逻辑均为规划建议,没有采集真实设备数据,也不提供未经验证的超声功
率或压力配方。
精密装备工程分析 • 原创技术综述 • 2026-11-13 • 第 2 页
3 把一个焊点变成可比较的数据对象
每个焊点需绑定唯一编号及工艺版本,建议保存设备、头号、工具寿命计数、线材/基板批号、焊盘位置、维护
时间与环境信息。时间序列应优先按真实事件标记对齐,不能仅按文件第一个样本对齐。
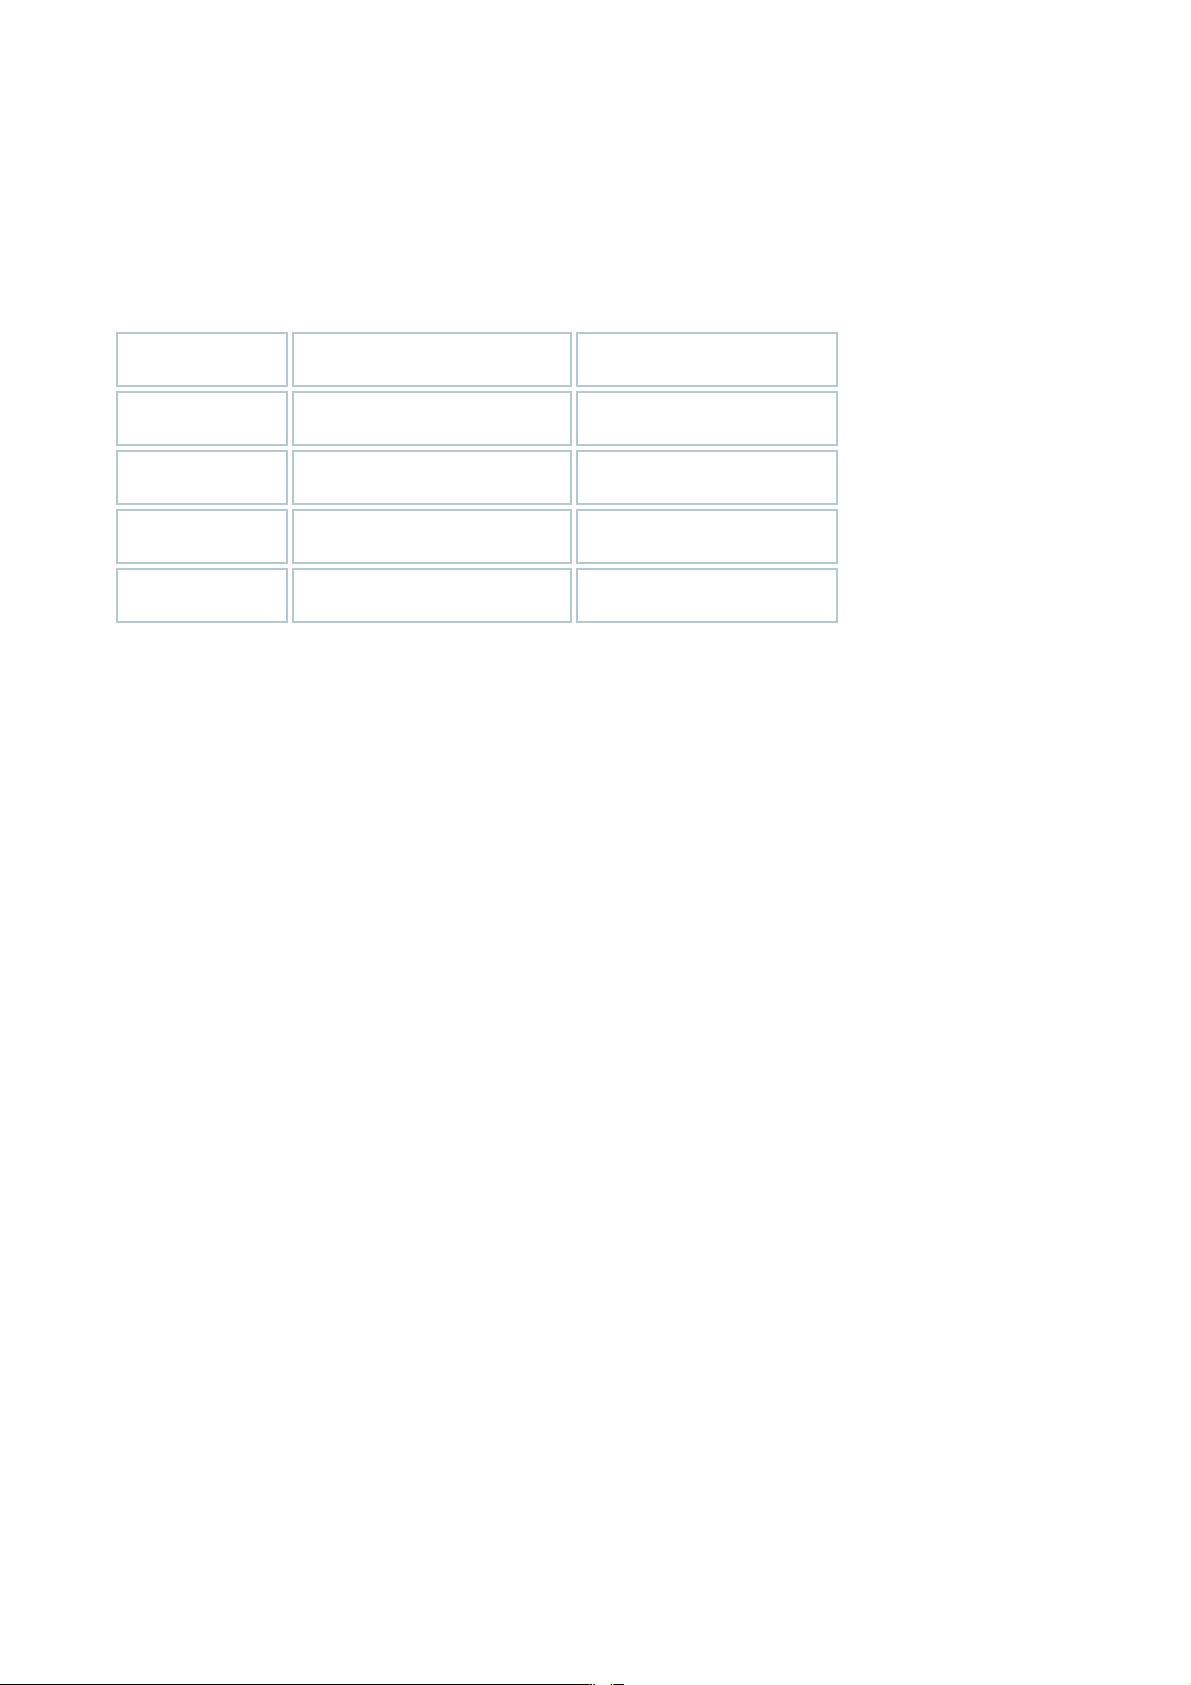
阶段/数据 需要检查 错误解释的风险
接触事件前 零点、噪声、预载状态 把接触时间偏移当材料变化
超声开启及稳态段 电流、功率、频率和位移的同步 采样时钟差导致虚假相位关系
超声停止/卸载 残余位移、回弹、断线状态 将回弹当塑性变形
剪切或拉力结果 试验方法、工具高度、破坏模式 不同测试方法的标签不可混用
示例:采样率并非越高越好
若某低频包络变化的目标带宽为 2 kHz,理论采样需高于 4 kHz,但实作还需抗混叠滤波及过渡带余量。此例
不代表超声载波采样要求。若目标是几十 kHz 载波相位,必须另按载波和同步要求设计采样链,不能拿低速日
志替代。
特征从可解释项开始
优先考虑接触延迟、稳态段平均功率、积分能量代理量、变形斜率和阶段持续时间。积分电功率是发生器输出
侧能量估计,不是焊接界面实际吸收能量;其含义必须按测量位置标注。
精密装备工程分析 • 原创技术综述 • 2026-11-13 • 第 3 页
4 验证集应隔离批次,而不只打乱焊点
相邻焊点往往共享工具、材料和温度。随机拆分同一批次可能让模型记住工况而不是学习质量机制。建议先按
批次、日期或工具更换周期分组,再划分训练、调参与最终测试集。标准化、缺失填补及特征筛选均只能在训
练数据上拟合。
示例计算:低缺陷率的错觉
假设 1000 个焊点中只有 10 个真实缺陷,模型一律预测合格便有 99% 准确率,却漏检全部缺陷。因此应同时
报告漏检率、误报率、查准率和按破坏模式分层的结果。对于连续强度预测,还应报告 MAE、偏置和低强度
尾部误差,不能只看 R²。
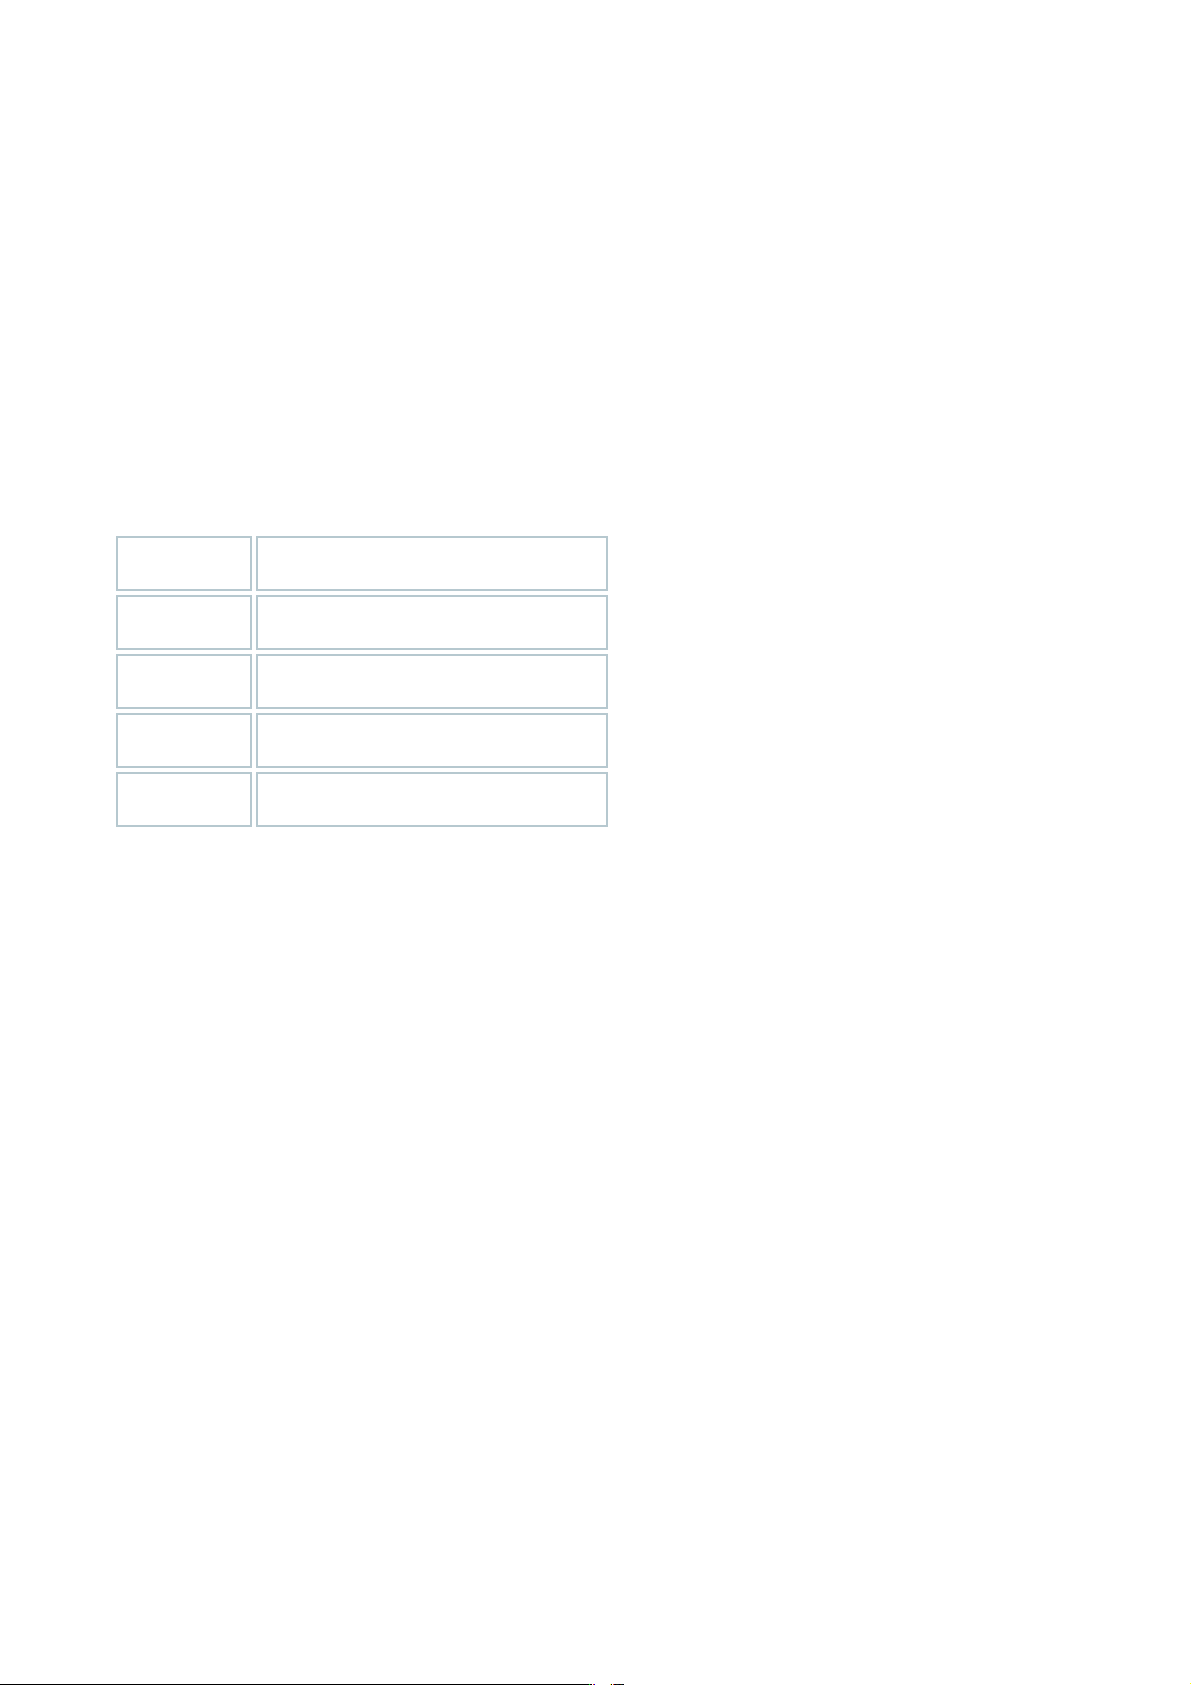
验证层次 必须回答的问题
离线留出批次 是否对未见材料批次和工具阶段仍有效?
维护前后 清洗、更换楔刀后是否产生分布漂移?
边界样本 低强度与正常外观不一致时能否识别?
生产旁路运行 只报警不自动改参数时误报负担多少?
异常处理与维护闭环
异常集中于某一焊盘时先查表面和支承;遍布所有位置且发生于工具更换后,先查装夹与校准;随寿命单调漂
移则检查磨损或污染。上述是诊断假设,必须用显微检查与抽样力学试验验证,不能根据相关性自动下结论。
模型遇到输入缺失、未见配方、信号饱和或明显漂移时应输出“不可判定”,转人工抽检,而不是强行给出高置
信度分数。