跨品牌供料器盖带剥离与卷取不良_共性原因与排查顺序.pdf - 第4页
物料现象 对飞达的影响 处置 纸带起毛、粉尘 刃口与光眼误报 清路径、改善储存 拼接重叠过厚 过齿冲击、盖带跑偏 规范拼接工艺 低温/高湿储存后直上线 剥离力突变 回温后再上料 把「换飞达」当成第一手段前,先换一盘同料号不同批验证,能区分机械与物料。 7. 小结 盖带不良的共性不是「某品牌电机特别爱坏」,而是 引入手法、压料几何、卷取回收、速度与料带粘性 四条同时在打架。先读状态与目视回收路径,再重做剥离引入,最后才换电机可以把大部分…
3. 上料手法:大半「新飞达坏了」死在这里
以雅马哈 SS/ZS 用户手册结构为模板(他牌步骤名不同,物理同类):
按手册做盖带预先剥离与前端剥离长度与路径错误时,卷取齿轮咬空或 Cap 直接切断。
压料盖与前端压料扣到位压不住则剥离点漂移,元件在腔带内跳。
磁块弹簧片等防静电/抑振设计(ZS 等描述)薄型压纹载带更敏感;拆过弹簧片却不装回,会
表现为「只有某些料带抛料」。
回收盒与尾盖清除盖带时开尾盖;盒满不清除 → 卷取阻力上升 → 切断或 Jam。
拼接(splice)接头检出传感器存在时,劣质接头会连带盖带路径异常;拼接质量属工艺纪
律,不是飞达「认不出料」。
韩华描述的「乙烯膜在料带导件里夹住」:处理是解锁导件、举起检查夹住原因与雅马哈「先开压料
路径目视」同一哲学。
4. 排查顺序(强制,可进夜班卡片)
步骤 0:定性跟槽,不跟嘴
盖带问题几乎总是 跟供料槽。若多嘴、多头、多板同槽位爆发,先锁飞达;若仅单嘴,才转吸嘴/真空
(见跨品牌真空专文)。
步骤 1:读状态,再开盖
有 Foil/盖带状态字:先记录再复位。
无智能状态:看回收盒是否满、盖带是否缠齿轮、是否切断挂在刃口。
步骤 2:回收与路径目视(不供电或锁定)
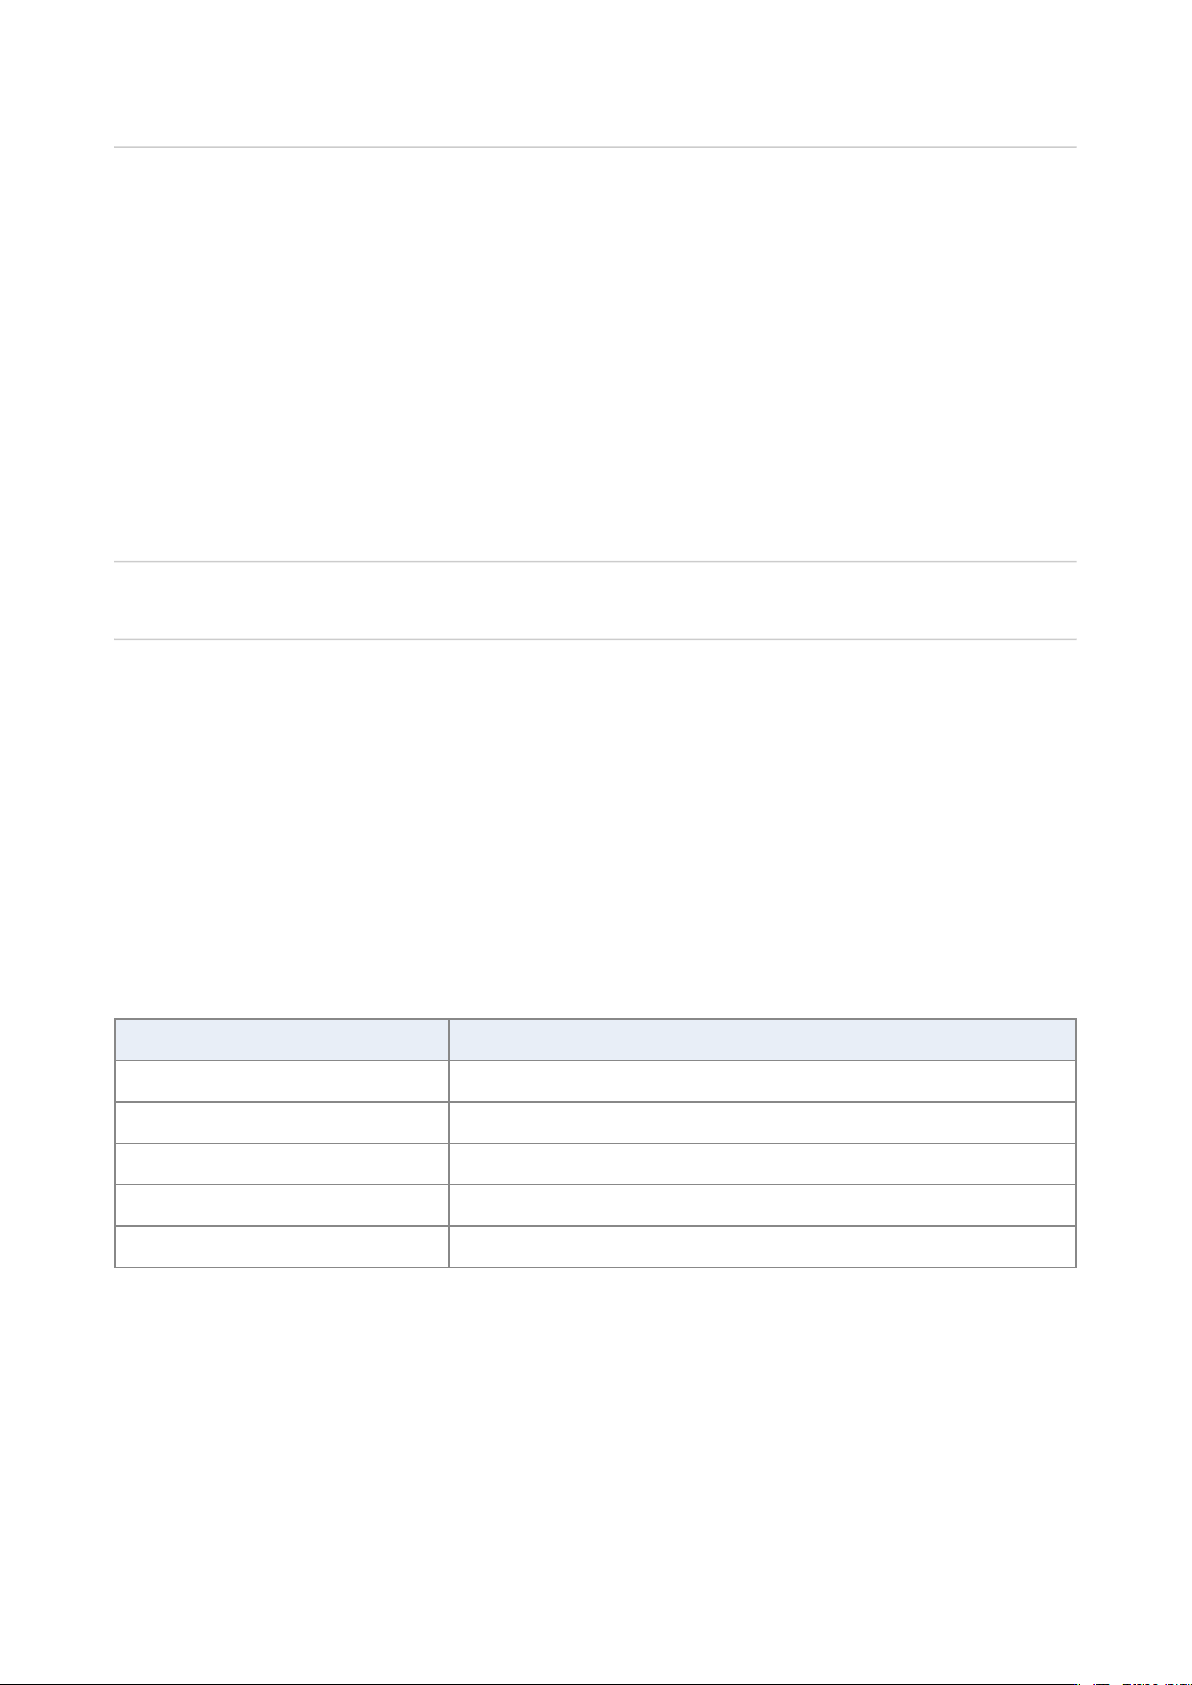
检查 合格粗判
回收盒 未满、无团塞
卷带齿轮 无缠绕、齿无断
压料盖 / 导件 关闭到位、无变形
盖带路径 无折返、无粘连到载带路径
刃口 / 剥离点 无粘胶堆积
步骤 3:重新按手册做一次「预先剥离 + 前端引入」
许多「电机坏了」在重做引入后消失。引入后手动点动(或品牌允许的点送)看盖带是否同步进入回
收。
1.
2.
3.
4.
5.
•
•
步骤 4:机械与耗材
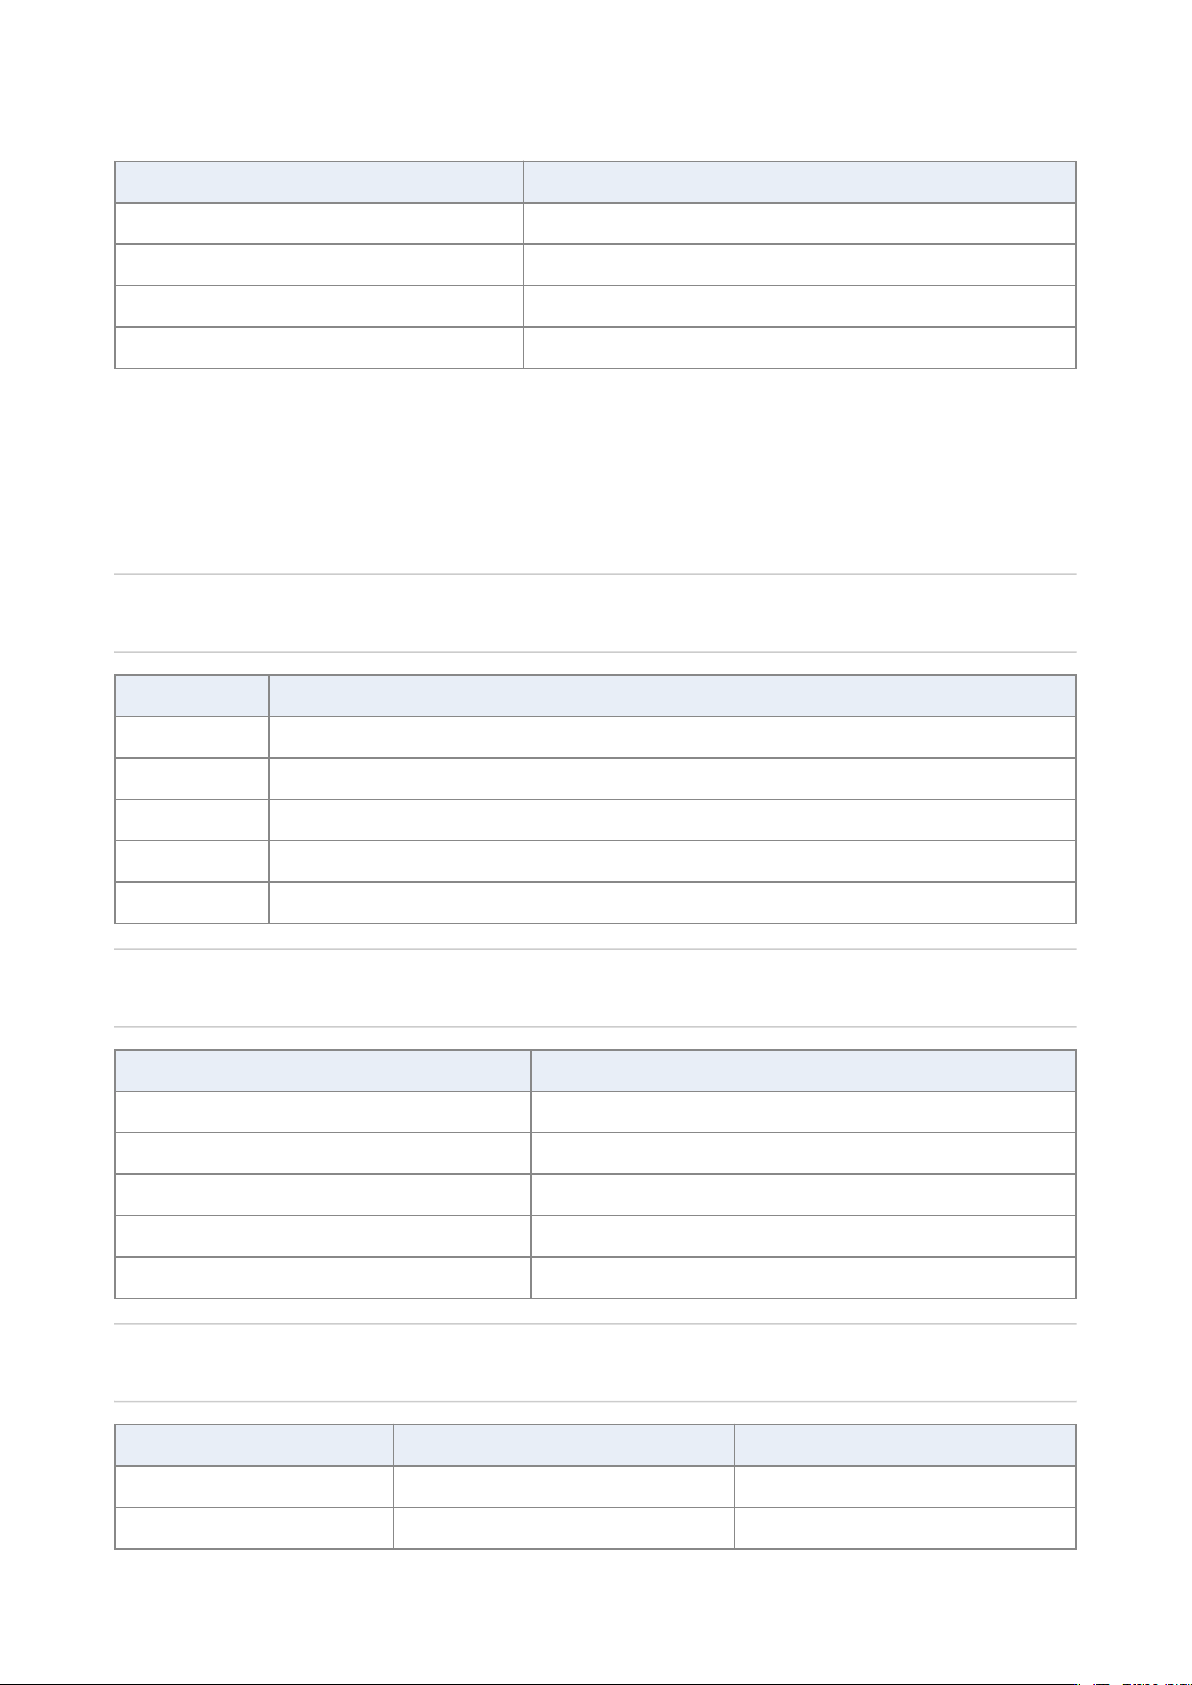
项 说明
卷取电机 / 齿轮驱动 完全不转且路径无阻 → 电气/电机
压料盖、钢丝、回收盒盖板 SS/ZS 维护章有单独更换节磨损件
料带质量 盖带粘性异常、纸带起毛、拼接过厚
速度曲线 / 节距 先降速验证剥离稳定,再谈产能
步骤 5:与拾取、识别的交界
盖带剥离刃口相对拾取窗的几何,决定元件露出量。选错拾取位或剥离滞后时:真空偶发、吸边缘、识
别角度乱看似吸嘴问题,实为盖带—拾取交界。
此时改吸嘴孔径是在掩盖飞达问题。
5. 预防:比抢修便宜
周期 动作
每次上料 按该飞达手册做预先剥离;确认压料盖;确认盒未满
换班 抽检回收盒;清理明显粘胶
周 卷取路径清洁;检查易损压料/钢丝
换线 宽料带/粘性盖带确认是否需要专用套件或更低速度
培训 新员工必须通过「上料 + 清盒」实操,而不是只看装机视频
6. 与其他专文衔接
现象 先读
盖带 Foil/卷取/夹膜 本文
真空吸着不良 《跨品牌真空吸着不良五段模型》
雅马哈 SS/ZS 结构与校准 《YSM/YRM SS/ZS 电动供料器》
ASM X-Feeder 模块状态 《X-Feeder 结构与操作维护》
韩华 SMN/SME 飞达 《SM/DECAN 带式供料器维护》
6.1 物料侧:盖带本身也会「害飞达」
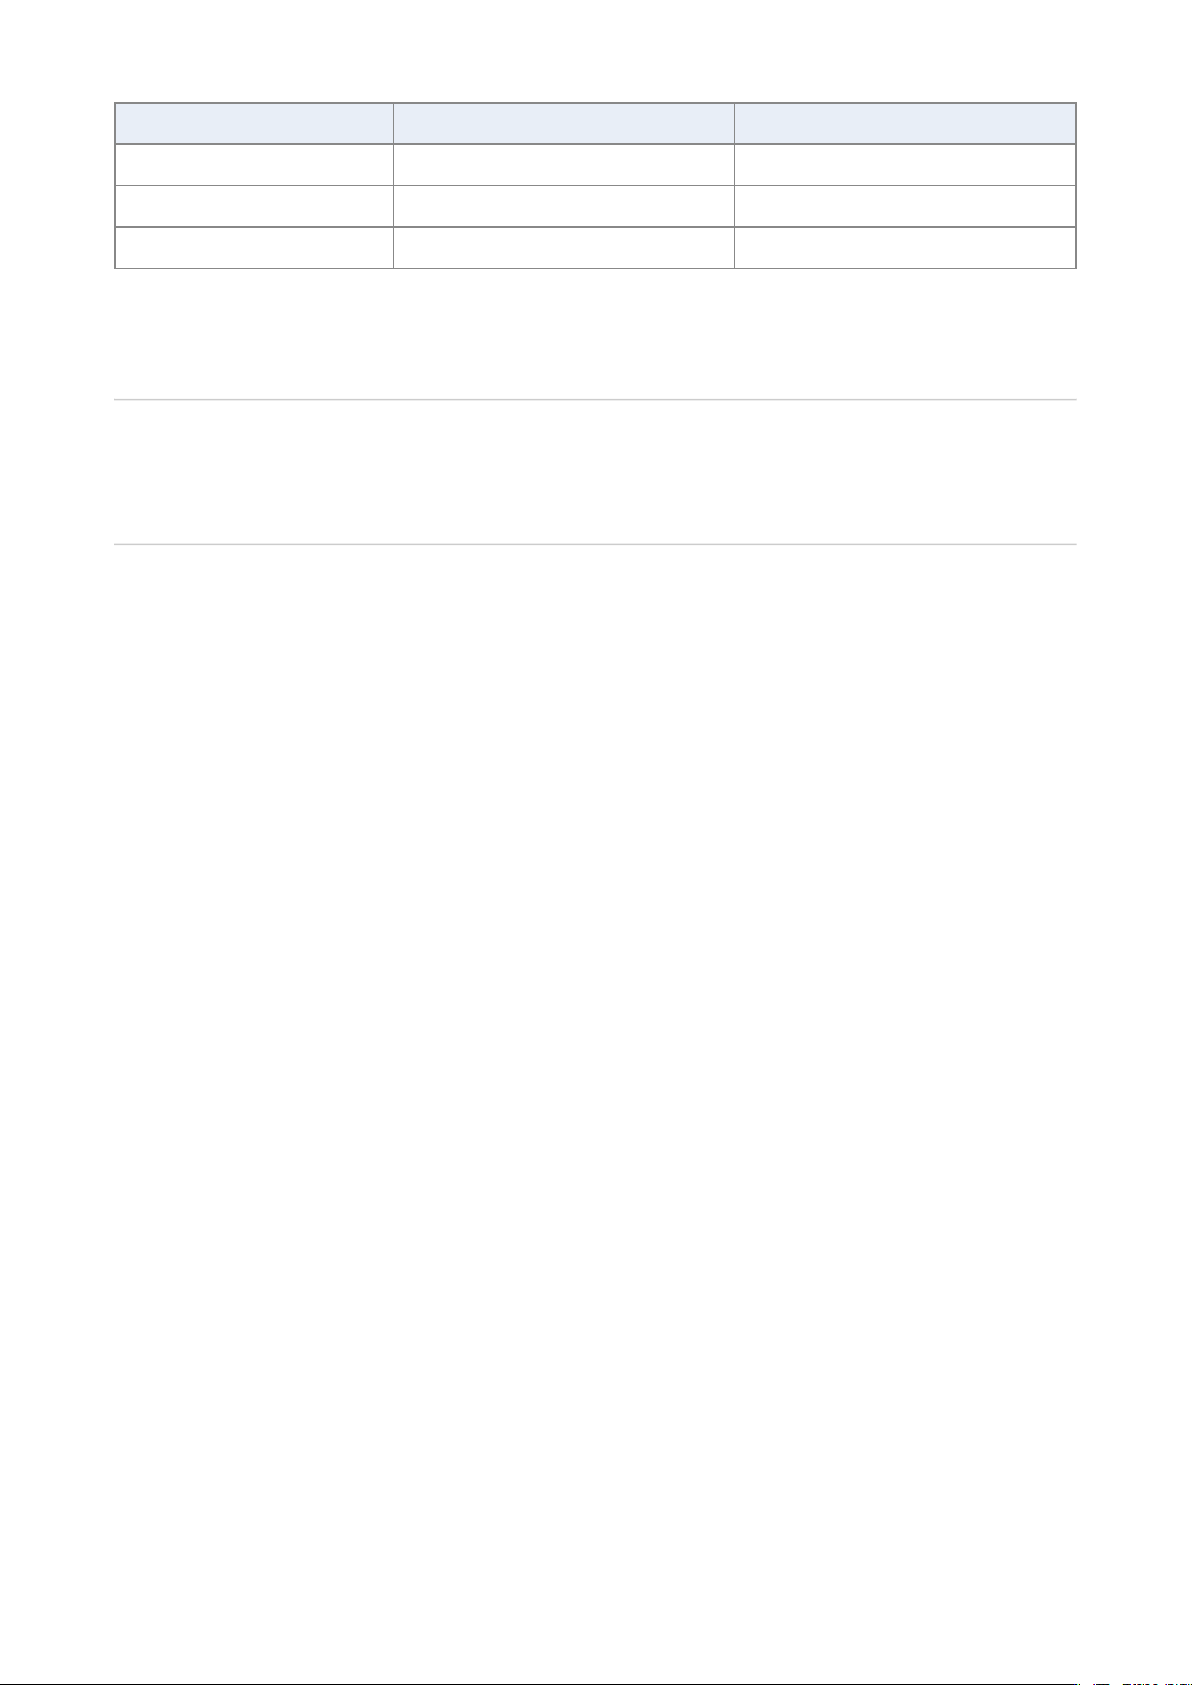
物料现象 对飞达的影响 处置
盖带粘性过强 / PSA 类 剥离力大、易撕断或带起元件 降速、确认专用套件、换料批
盖带偏短或预揭过长 引入失败或污染压料区 按手册长度重做
物料现象 对飞达的影响 处置
纸带起毛、粉尘 刃口与光眼误报 清路径、改善储存
拼接重叠过厚 过齿冲击、盖带跑偏 规范拼接工艺
低温/高湿储存后直上线 剥离力突变 回温后再上料
把「换飞达」当成第一手段前,先换一盘同料号不同批验证,能区分机械与物料。
7. 小结
盖带不良的共性不是「某品牌电机特别爱坏」,而是 引入手法、压料几何、卷取回收、速度与料带粘性
四条同时在打架。先读状态与目视回收路径,再重做剥离引入,最后才换电机可以把大部分盖带停机
从「等备件」变成「十分钟手法纠正」。
仅供技术参考。 各品牌操作步骤、状态字与更换件以现行供料器用户手册/维护手册为准;本文不构成跨
品牌兼容性承诺。