Yamaha_SS_ZS飞达操作常见失误与点检_压料盖带节距配件四类门禁.pdf - 第3页
登记站位与余量。 缺任一步不得交班。 B. 混用配件隔离建议 做法 目的 SS/Z S 配件分色盒 降低混盖 飞达本体贴系列标签 换线可视 禁用「看起来能装」 避免隐性送料误差 C. 与校正类工作的先后 操作失误门禁未通过,不安排拾取位置校正或离线校正仪;否则会把人为失误写进校正值。 D. 夜班高发场景 夜班换料频繁时,「锁」与「路」漏做率上升。建议夜班开线前增加一次双人互检:一人上料一人只检 查锁定与盖带路径,不参与其他操作。 E. …
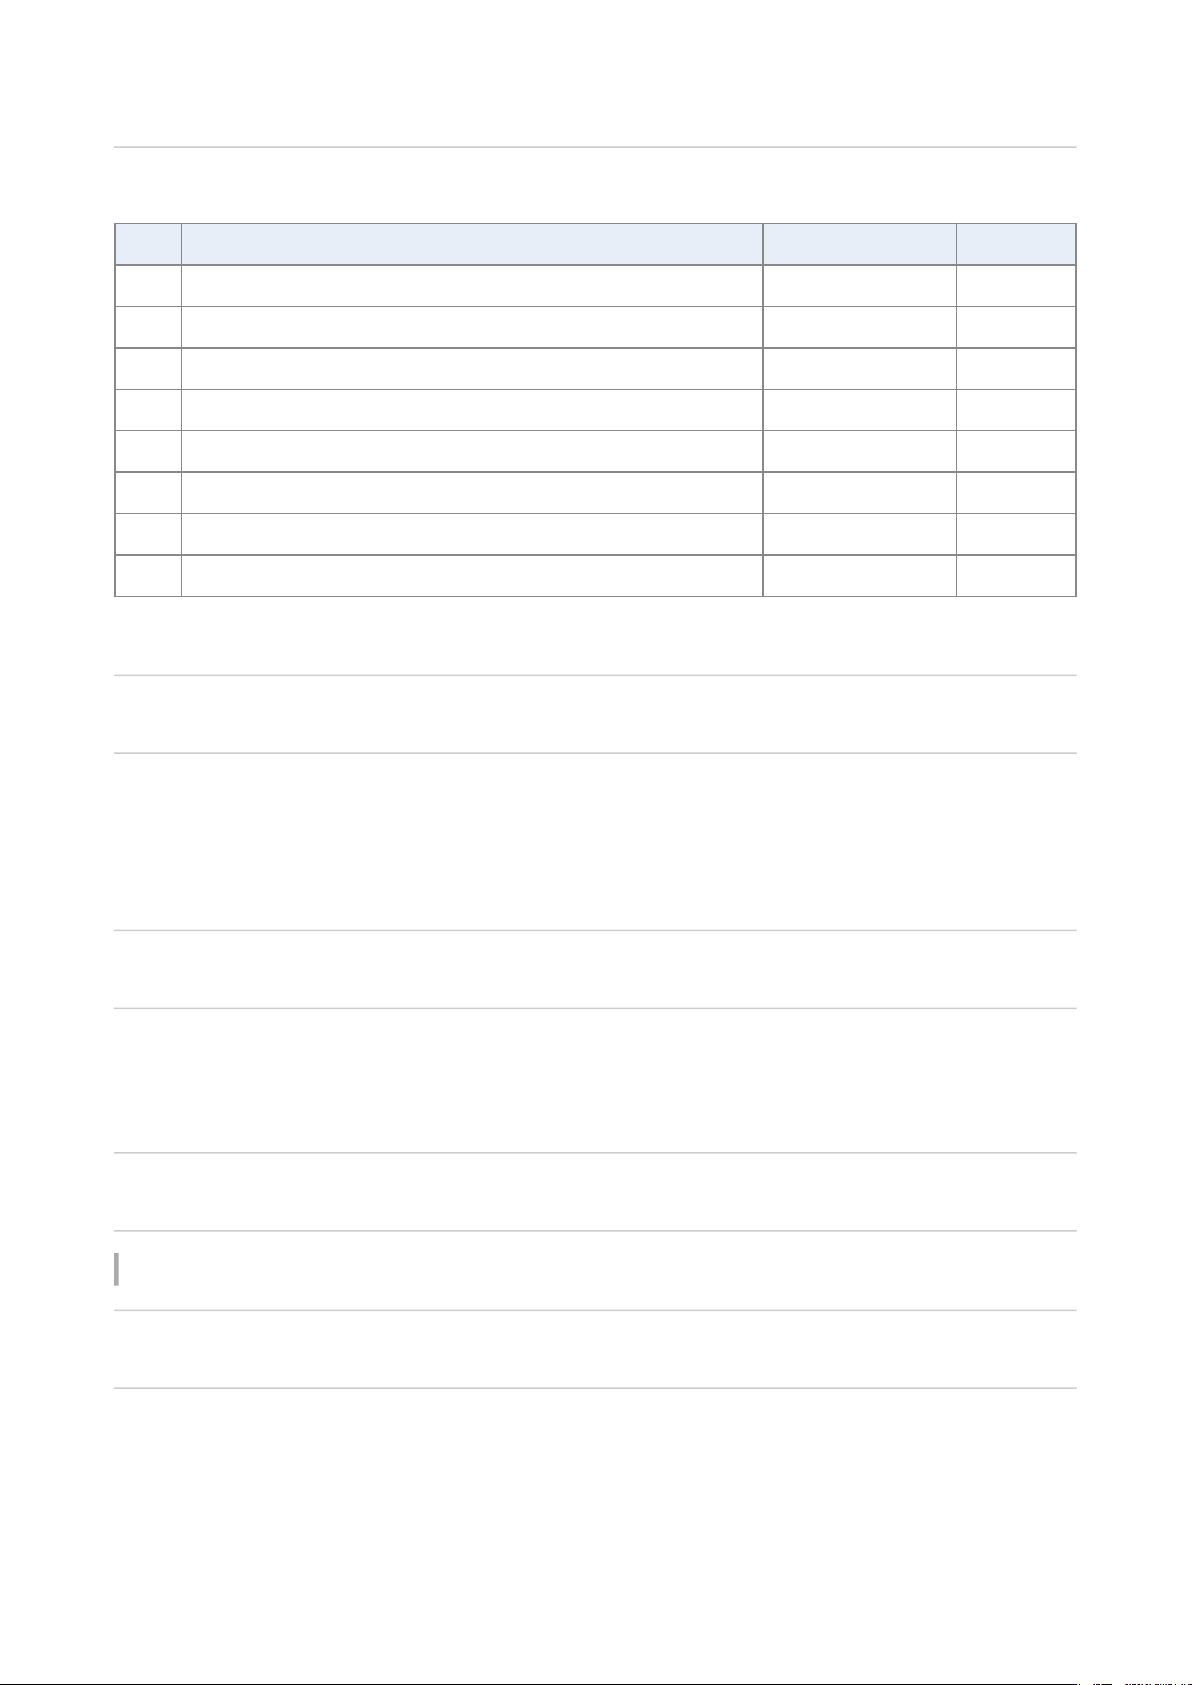
4. 班次点检单(打印)
线别/机台:__ 飞达系列: SS / ZS / ZSR 日期:__
# 项 抽检站位 结果
1 压料盖与前端扣锁定 ____ □
2 盖带路径无异常卷绕 ____ □
3 走带面无明显纸屑油污 ____ □
4 安装到位、无不良安装提示 ____ □
5 节距:程序 vs 实际动作一致 ____ □
6 配件系列标识正确(无混用) ____ □
7 换料车/上料台电源正常(若用) ____ □
8 拼接站(若有)孔距连续 ____ □
异常关闭:__ 签字:__
5. 抛料升高时的 3 分钟操作侧路径
读机台/飞达状态(若有灯或报警位)。
目视锁定与盖带。
核对节距生效。
仍差 → 转已传「吸料错误分层」或拾取位置校正文,不要先改元件库万能偏置。
6. 边界声明
不包含 Feeder Corrector 仪器安装、相机分辨率、标定数值。
不包含夹紧杆服务调整逐步(见其他 FUJI/服务文,非本文)。
与《SS/ZS 体系维护校准》关系:本文是人为失误门禁单页;体系文是结构总览。
7. 口令
上料四字:锁、路、距、配;四字不过,不谈校正。
A. 新员工上料六步(无数值)
确认带宽与导条/压料盖系列。
理顺盖带路径。
装入并锁定压料。
推入机台/料车至安装状态正常。
确认节距生效(点动或首件观察)。
1.
2.
3.
4.
·
·
·
1.
2.
3.
4.
5.
登记站位与余量。
缺任一步不得交班。
B. 混用配件隔离建议
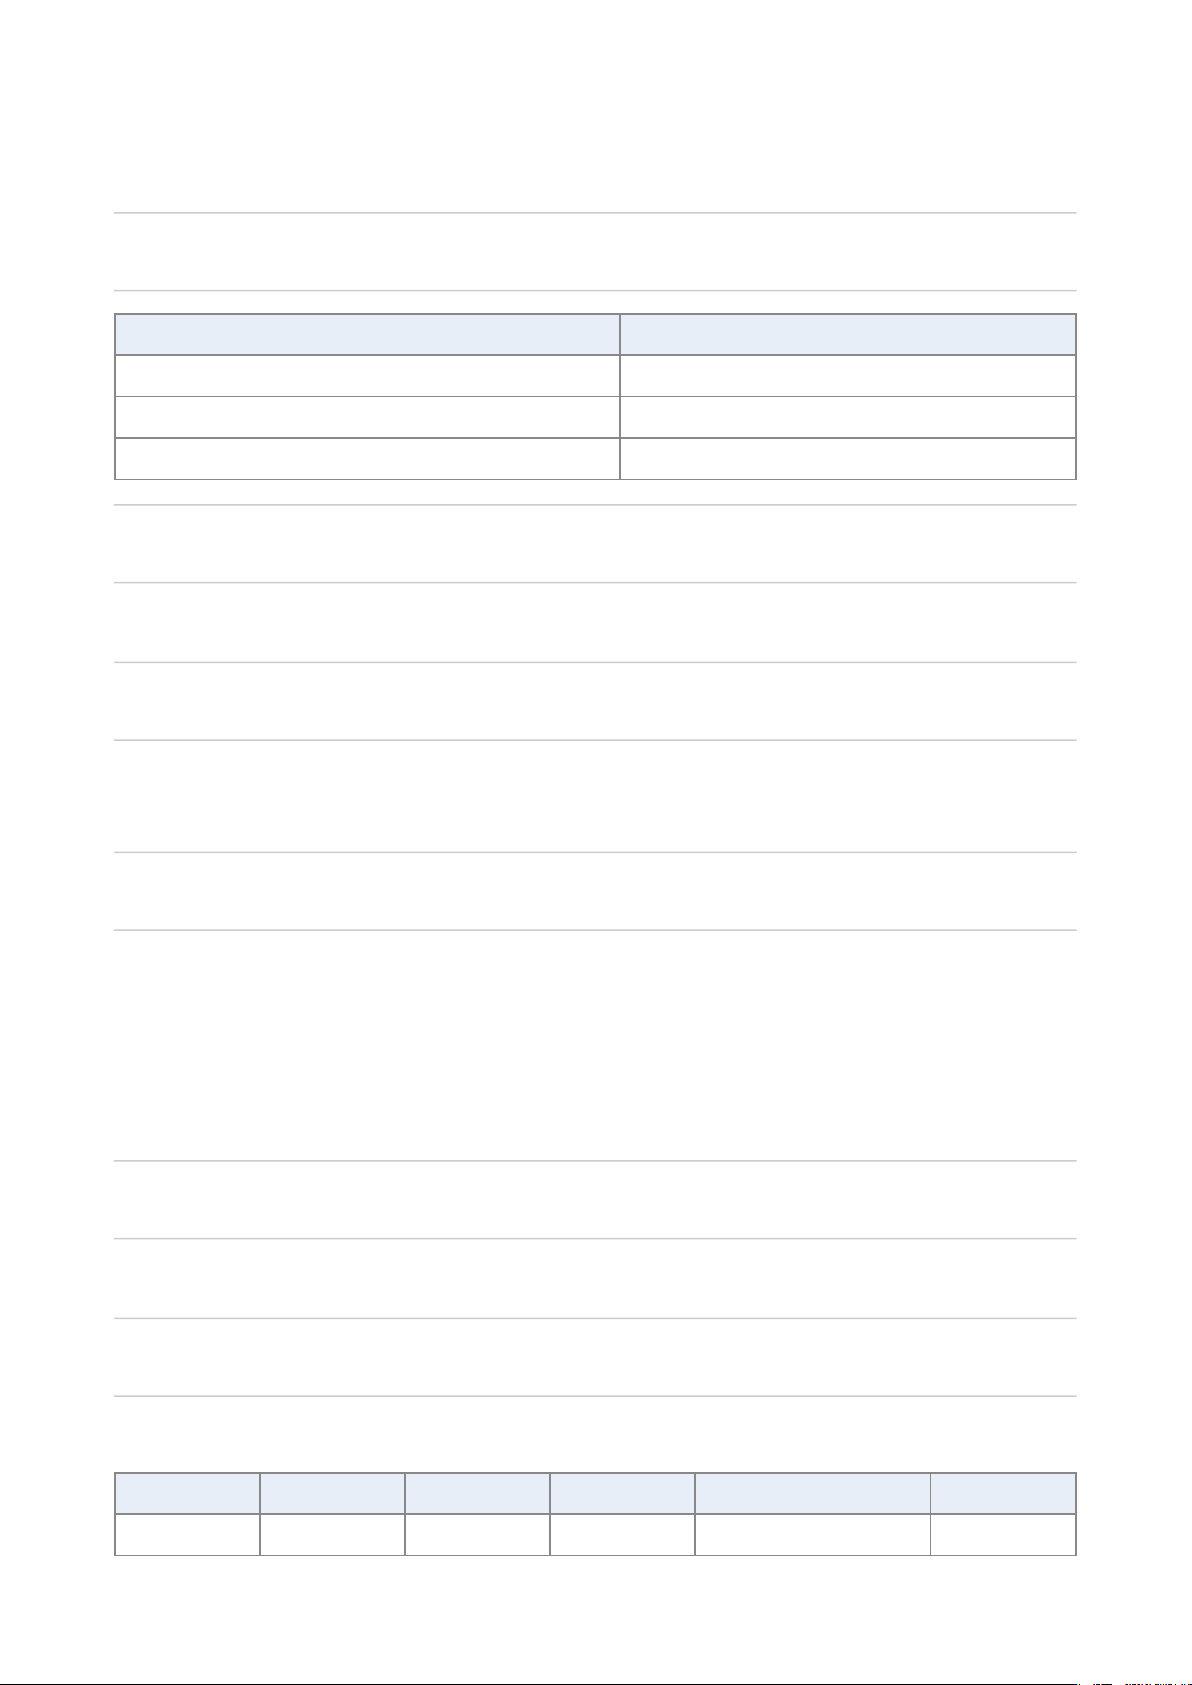
做法 目的
SS/ZS 配件分色盒 降低混盖
飞达本体贴系列标签 换线可视
禁用「看起来能装」 避免隐性送料误差
C. 与校正类工作的先后
操作失误门禁未通过,不安排拾取位置校正或离线校正仪;否则会把人为失误写进校正值。
D. 夜班高发场景
夜班换料频繁时,「锁」与「路」漏做率上升。建议夜班开线前增加一次双人互检:一人上料一人只检
查锁定与盖带路径,不参与其他操作。
E. 节距冲突的实战核对法
读程序中该站节距。
读上料台/装置显示(若用)。
点动观察实际走带齿孔数是否匹配预期。
不一致则以机台生产生效值为准回写,并记录冲突来源。
不要只信其中一个显示。
F. 与 ZS/ZSR 异常复核文关系
若操作门禁全过仍卡滞/高度异常,转已传 ZS/ZSR 异常与校正机复核文;本文不扩展仪器。
G. 完整换线飞达操作核对(可复印)
产品:__ 站位数:__
站位 系列 锁定 盖带 节距核对 签字
□ □ □
6.
1.
2.
3.
4.
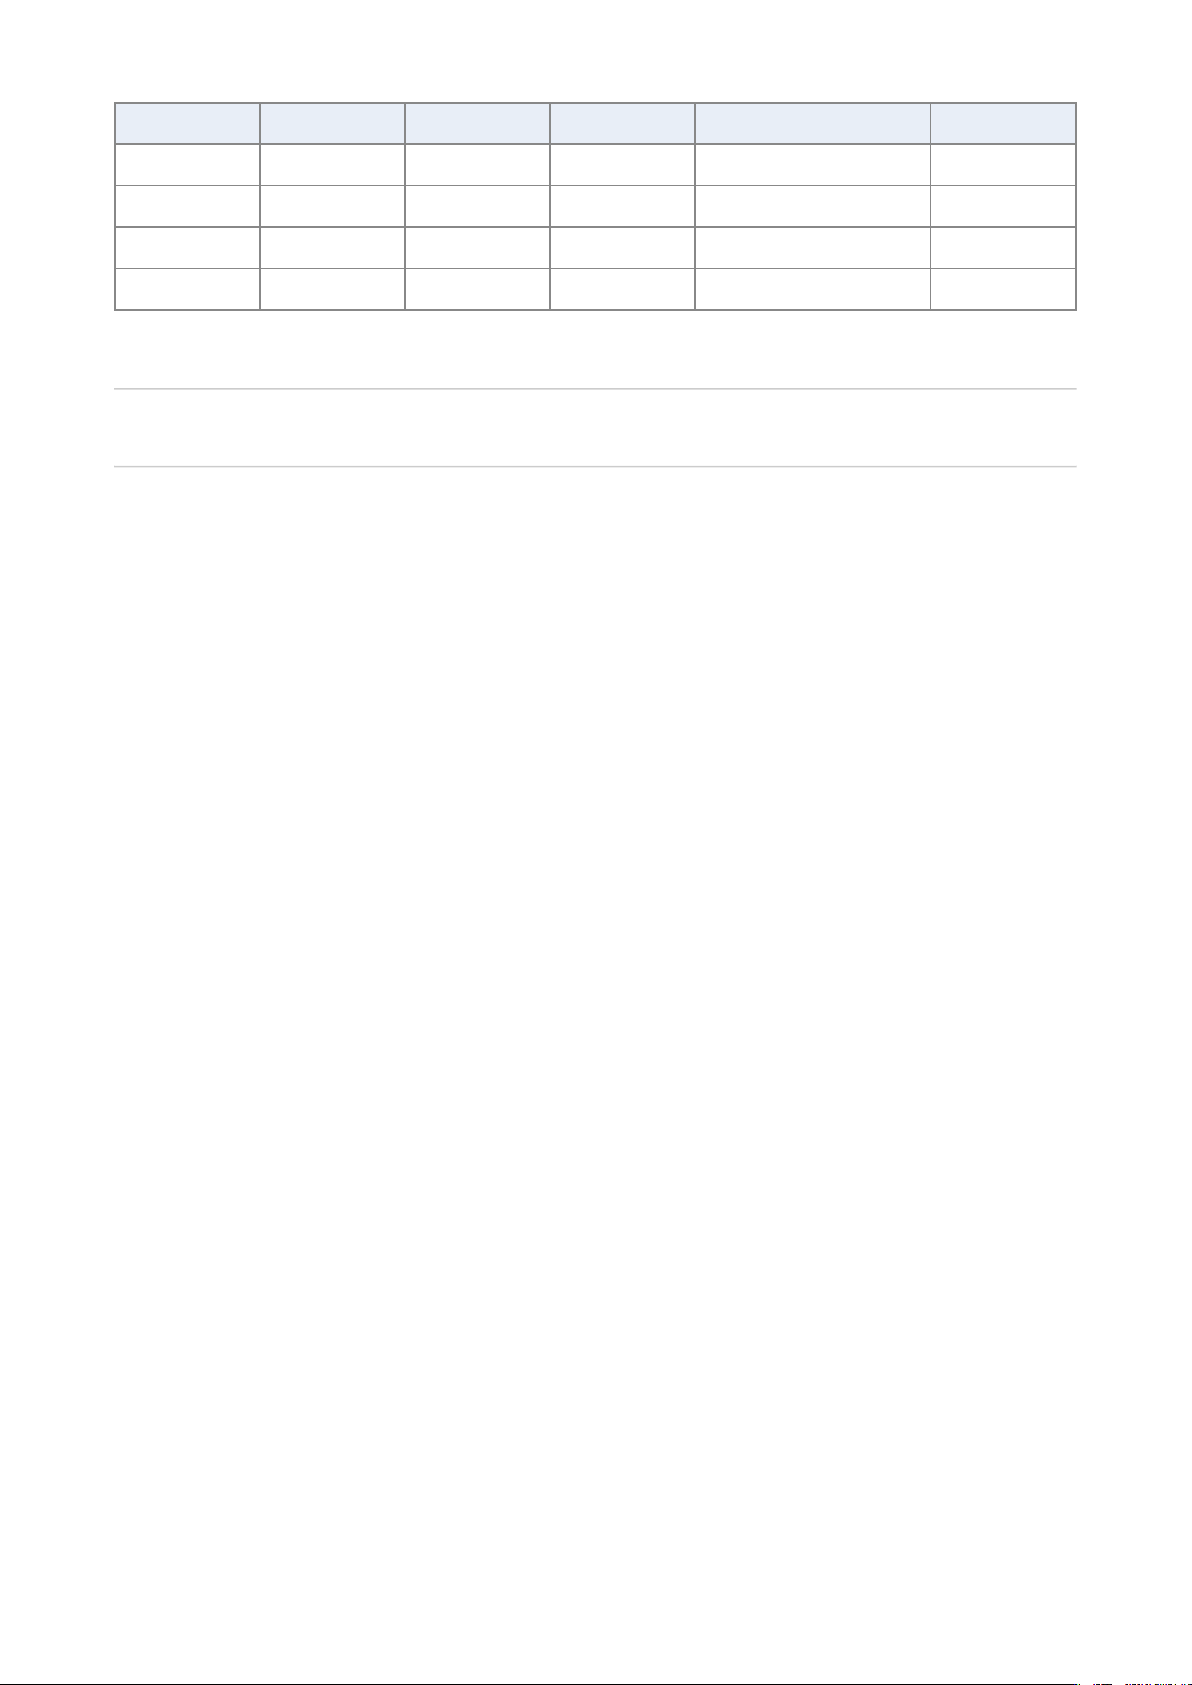
站位 系列 锁定 盖带 节距核对 签字
□ □ □
□ □ □
□ □ □
□ □ □
首件抛料观察:__ 异常站位闭环:__
H. 培训考核题(口答)
四字口令是什么?
校正做过但仍抛料,先查什么?
SS 与 ZS 压料盖能否互换?
上料台设定与程序冲突以谁为准?
满分标准:四题全对才可独立上料。
1.
2.
3.
4.