Viscom_Article_SP_Wabco_3D_AOI_Uplink_Coverstory_SMT_Germany_1610_de.pdf - 第4页
10/2016 I 14 T ITE LST ORY nen großen Beitrag. Dass es sich hierbei um ein modernes 3DSystem handelt, hat ebenfalls seine V orteile. „W enn man nur von oben auf die Paste schaut, sieht man nur eine Fläche. Ich weiß aber…
10/2016
TITELSTORY
I
13
Das Unternehmen Westinghouse Air Brake
Company (WABCO) blickt auf eine lange
Geschichte in den Vereinigten Staaten zu
rück, hat heute seinen Hauptsitz aber in der
belgischen Hauptstadt Brüssel. Die Stand
orte verteilen sich von den USA über Aust
ralien, Indien und Japan bis hin zu vielen
anderen Ländern wie etwa auch Deutsch
land. Am Lindener Hafen in Hannover läuft
bei WABCO die Elektronikfertigung prak
tisch rund um die Uhr. Im Rahmen einer
Entwicklungspartnerschaft entstand hier
seit 2014 in mehreren Schritten eine Mus
terlinie mit den Systemen S3088 SPI und
S3088 ultra von Viscom. Ein Team von
WABCO, das in engem Kontakt zu ausge
wählten ViscomFachleuten steht, hat un
ter Produktionsbedingungen verschiedene
Prüfmethoden von 2D über 2,5D bis hin zu
3D unter die Lupe genommen, um heraus
zuarbeiten, welche davon jeweils für wel
ches Prüfkriterium am effektivsten einsetz
bar ist. Das Ziel war die richtige Kombina
tion für eine sichere Echtfehlerfindung. Im
Ergebnis konnte die Pseudofehlerrate kon
sequent verringert und der First Pass Yield
wesentlich erhöht werden.
ELEKTRONIK UND MECHANIK
UNTER EINEM
DACH
WABCO ist u. a. bekannt für seine ABS
Lösungen. „Elektronische Bremssysteme,
Getriebesteuerungen, Luftfedersysteme
mit der dazugehörigen Peripherie, wie et
wa Kompressoren und Lufttrocknung – das
sind so die Dinge, die bei uns in der Elek
tronik angesagt sind. Im Bremsbereich
kommen noch Scheibenbremsen dazu,
auch konventionelle Bremssysteme mit
Trommeln“, erklärt Lars Schulze, Prüfme
thodiker bei WABCO. Er betreut in der
Elektronikfertigung die automatische opti
sche Inspektion (AOI) und richtet die Prüf
programme dazu ein. „Die elektronischen
Systeme muss man natürlich mit der Me
chanik koppeln und das machen wir hier im
Werk ebenfalls. Das heißt, wir stellen bei
uns die Elektronik her und liefern sie in die
Nachbarhalle, wo die jeweilige Mechanik
dazu gebaut wird“, so Schulze. Das Schlag
wort lautet Mechatronik.
Hannover ist das Hauptentwicklungs
zentrum der Elektronik von WABCO. Eine
weitere ähnlich ausgerichtete Niederlas
sung ist in Wroclaw im Nachbarland Polen
angesiedelt. Alle anderen Produktionsstät
ten fokussieren sich hauptsächlich auf die
mechanische Fertigung. In der niedersäch
sischen Landeshauptstadt beschäftigt
WABCO etwa 2.600 Mitarbeiter, davon
rund 250 in der Elektronikproduktion. Zu
den Kunden zählen Unternehmen wie DAF
Trucks, Daimler, MAN, Scania, Volvo oder
auch ZF Friedrichshafen.
PLATZ FÜR ELEKTRONISCHE BAUTEILE
ZU
95 PROZENT BELEGT
Ein aktuell sehr wichtiges Produkt von
WABCO ist eine hoch komplexe Leiter
platte mit rund 450 Bauteilen, die in Nutz
fahrzeugen als Herzstück der Getriebe
steuerung dient. Dazu Rüdiger Borges, lei
tender Prozessingenieur bei WABCO:
„Wir haben diese Getriebeelektronik im
Jahr 2015 eingeführt und der Platz, den wir
für elektronische Bauteile zur Verfügung
haben, ist bei dieser Leiterplatte zu 95 Pro
zent belegt. Das ist untypisch im Vergleich
zur normalen Elektronikfertigung, wo man
vielleicht einen Platzbedarf von 70 bis 80
Prozent hat.“ Gerade bei diesem Produkt
mit seiner sehr hohen Packungsdichte, bei
der man mit einer schrägen Kamera des In
spektionssystems teilweise nicht mehr viel
sehen kann, ist die 3DAnalyse eine sehr
große Hilfe. Alles ist dicht an dicht bestückt
und ein guter Grund, weshalb WABCO in
der Musterlinie das 3DAOISystem
S3088 ultra von Viscom einsetzt. Die Ent
wicklung geht laut Borges zudem in die
Richtung von kleinen kompakten Baufor
men wie QFN, bei denen die Anschlüsse
gar nicht mehr oder nur eingeschränkt mit
Hilfe geneigter Kameras sichtbar sind.
3D-SPI
MIT ÜBERZEUGENDEN
MÖGLICHKEITEN
DER
DATENVERKNÜPFUNG
Für die Lotpasteninspektion (solder
paste inspection – SPI) hatte WABCO u. a.
zum Ziel, den dort gebundenen Mitarbeiter
mit anderen Aufgaben betrauen zu können.
Das ließ sich in der Musterlinie sehr gut mit
einer S3088 SPI von Viscom realisieren. Es
ist nicht das erste System zur Pastenprü
fung, das WABCO für seine Produktion an
geschafft hat. Als eine Neuinvestition an
stand, konnte es sich aber aufgrund der Da
tenvielfalt und konfiguration im Rahmen
eines Benchmarks behaupten. Überzeu
gend waren dabei insbesondere die Mög
lichkeiten der stark automatisierten Daten
verknüpfung über den Quality Uplink und
den Verifikationsplatz HARAN von Vis
com. Dazu Rüdiger Borges: „Wir hatten
gesagt, in die Richtung wollen wir gehen
und uns das genau anschauen.“ Ziel von
WABCO war es, den Prozess nicht mehr
nur im Ganzen beurteilen zu können, son
dern auch in Einzelschritten zu verstehen.
So haben zum Beispiel der Bestück und
Ofenprozess ihre besonderen, prozessrele
vanten Eigenheiten.
Die Mitarbeiter von WABCO wollten
möglichst genau wissen, wann eine fehler
hafte Leiterplatte tatsächlich aus der Ferti
gungslinie herausgenommen werden
muss, etwa schon nach dem Drucker, weil
das SPISystem sagt, es gibt Pastenver
schmierung oder es ist keine Paste vorhan
den. In diesen Fällen wäre eine Bestückung
mit Bauteilen überflüssig. Das ist beson
ders vor dem Hintergrund ein großes Plus,
dass WABCO bestimmte Produkte gar
nicht mehr reparieren darf und deswegen
nicht umhinkommt, sie zu verschrotten.
Wenn fehlerhafte Leiterplatten nicht unnö
tig bestückt werden, lassen sich Kosten und
Materialien einsparen. Je früher sie also
ausgesondert werden können, desto besser.
Die S3088 SPI von Viscom leistet dazu ei
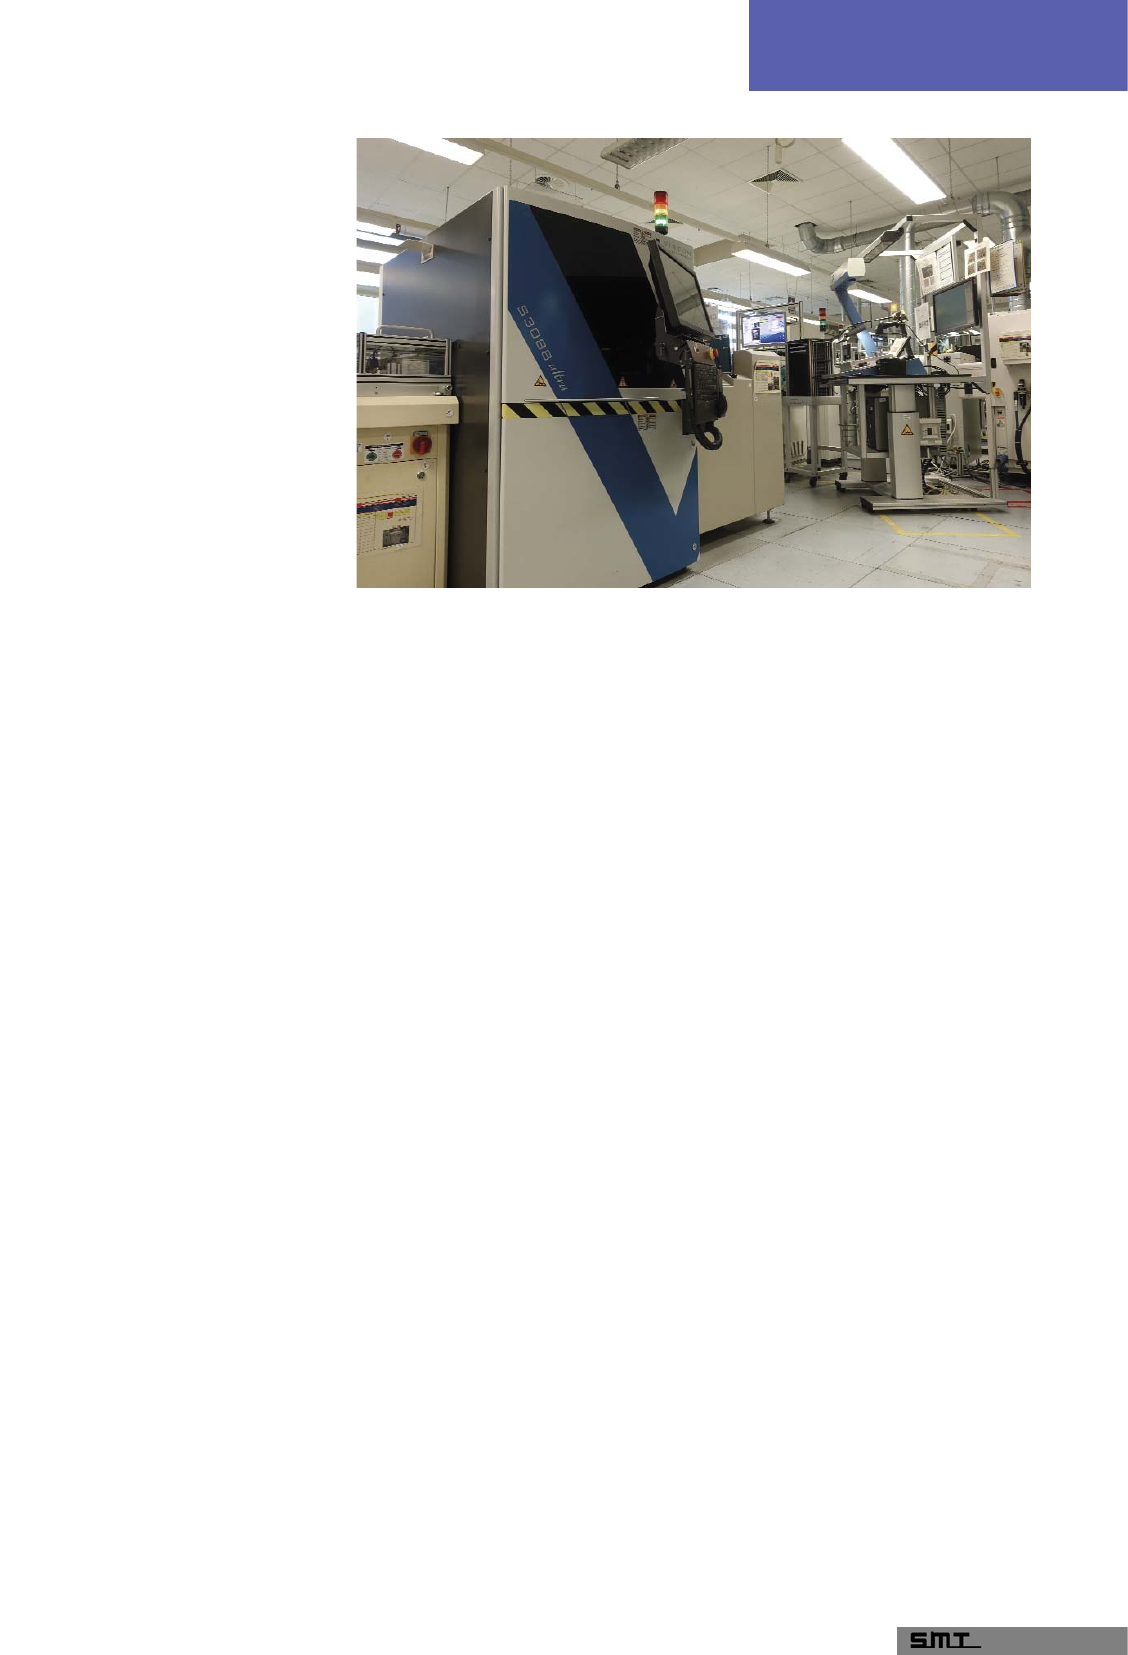
S3088 ultra und im Hintergrund der Verifikationsplatz HARAN von Viscom
10/2016
I 14
TITELSTORY
nen großen Beitrag. Dass es sich hierbei um
ein modernes 3DSystem handelt, hat
ebenfalls seine Vorteile. „Wenn man nur
von oben auf die Paste schaut, sieht man
nur eine Fläche. Ich weiß aber nicht: Ist die
ses Pastenvolumen auch hoch genug und
habe ich damit definitiv mein Minimalvo
lumen erreicht? Das fängt man mit einer
3DPrüfung besser ab als mit 2D“, erklärt
Andreas Sommerfeld, Prozesstechniker
bei WABCO. Sein Hauptaufgabenfeld ist
das SPISystem mit den Funktionen des
Quality Uplinks von Viscom sowie die da
zugehörige Programmerstellung und opti
mierung.
M
ASCHINEN KOMMUNIZIEREN
MITEINANDER
Die Bildinformationen, die das SPI
System in der Musterlinie an den AOIPro
zess übergibt, sind im Vergleich zu früher
immens und werden heute mit einem Giga
bitLAN bewältigt. „In dem Moment, wo
der Mitarbeiter die Baugruppe am Verifika
tionsplatz hinter dem AOI abscannt, müs
sen die Daten sofort zur Verfügung stehen“,
so Sommerfeld. Eine sehr nützliche Funk
tion des Quality Uplinks ist es z. B., dass
sobald das SPISystem einen Fehler fest
stellt, das AOISystem die Anweisung be
kommt, mit seinen hochauflösenden Ka
meras 360GradFarbbildaufnahmen aus
neun Perspektiven zu machen. Damit ließ
sich relativ gut feststellen, dass Lötbrü
cken, die WABCO im Rahmen der Lotpas
teninspektion oder der automatischen opti
schen Inspektion als typischen Pastenfeh
ler entdeckt hatte, nicht auf mangelhafte
Einstellungen der Parameter am SPI bzw.
dem AOISystem oder dem Schablonen
drucker zurückzuführen waren. Die Ursa
chen für die Entstehung der meisten Löt
brücken konnten zum einen durch ein ver
bessertes Leiterplattendesign und zum an
deren durch eine verbesserte Reinigung der
Leiterplatten im Anlieferzustand deutlich
reduziert werden.
Zum Quality Uplink gehört u. a. auch
der Closed Loop von Viscom. Dahinter
steckt vor allem die Kommunikation zwi
schen der Lotpasteninspektion und dem
vorgeschalteten Schablonendrucker – z. B.
ermittelt und sendet das SPISystem zy
klisch bestimmte Werte an den Druckpro
zess. „Damit kann man den XYOffset au
tomatisch korrigieren lassen“, so Sommer
feld. Er und seine Kollegen konnten den
Reinigungszyklus des Druckers auf diese
Weise weit nach oben schrauben. Waren
früher nur fünf oder sogar noch weniger
Druckzyklen normal, so musste in einem
Testlauf mit der ClosedLoopFunk tion der
Drucker erst nach 20mal wieder gereinigt
werden. Das spart Zeit und Material.
AUF WUNSCH AUCH
INDIVIDUELLE
LÖSUNGEN
Ein Beispiel für ein besseres Verständ
nis des Prozesses im Detail ist der Pasten
auftrag für Ball Grid Arrays (BGAs). Hier
war es den Mitarbeitern von WABCO mög
lich, eine Toleranzgrenze von mindestens
25 Prozent des eigentlichen Solls als völlig
ausreichend zu klassifizieren. „Wir haben
festgestellt, dass es wegen der Vorverzin
nung der BGAs eigentlich nur wichtig ist,
dass diese mit der Paste in Kontakt kommt.
Sofern das annähernd gegeben ist, gibt es
im eingeschwungenen Lötprozess keine
weiteren Probleme“, so Borges. Ist im Rah
men der Prozessgrenzen bei der Lotpasten
kontrolle doch etwas auffällig, so leistet
der Viscom Quality Uplink auch hier gute
Dienste. Eine Markierung sorgt dafür, dass
die geprüfte Leiterplatte bzw. Baugruppe
vom AOISystem für eine zusätzliche ma
nuelle Röntgeninspektion ausgeschleust
wird, obwohl es selbst eigentlich gar kei
nen Fehler entdeckt hat. Bisher musste da
für ein Mitarbeiter auf dem Träger außer
halb des Lötbereichs einen Punkt aufkle
ben. Auf Wunsch von WABCO ist dieser
Schritt jetzt von den Entwicklern bei Vis
com automatisiert worden. Dass diese Lei
terplatte geröntgt werden muss, ist darüber
hinaus für den Bediener am Verifikations
platz HARAN über eine entsprechende An
zeige zu sehen.
Viscom hat schon früher andere indivi
duelle Anforderungen von WABCO umge
setzt, etwa dass an der S3088 SPI die Lei
terplatten im Fehlerfall relativ schnell nur
durch Öffnen der Haube rausgenommen
werden können. Zuvor musste man die Ma
schine dafür erst herunter und dann wieder
hochfahren. Alternativ hätte man mit ei
nem nachgeschalteten Puffermodul agie
ren müssen, was zusätzliche Kosten verur
sacht hätte. Ein weiteres Beispiel für eine
individuelle Lösung von Viscom ist die
jetzt mögliche manuelle BarcodeEingabe
an dem SPISystem.
TESTS GARANTIEREN HOHE
LEBENSDAUER
Am Standort von WABCO in Hannover
wird ebenfalls die langjährige Stabilität
der Elektronik getestet. Fehlen beispiels
weise bei einem Widerstand 50 Prozent an
Paste, sieht man das mit dem Auge nicht,
weil alles sauber verlötet ist. Die Belas
tungsprüfung, in der WABCO die mecha
nische Festigkeit im Hinblick auf eine ge
wünschte Lebensdauer von zehn bis 15
Jahren testet, würde diese Leiterplatte aber
voraussichtlich nicht bestehen. Die Elek
troniken müssen dabei Temperatur
schwankungen von 40 °C bis zu +150 °C
aushalten können, da sie z. B. ganz dicht
im Getriebe verbaut werden können.
Rüdiger Borges erklärt: „Unsere Pro
dukte sind, etwa im Vergleich zum Pkw
Bereich, wesentlich langlebiger. Im After
SalesMarket laufen einige bestimmt 15
bis 20 Jahre. Da gibt es auch immer wieder
mal Elektronik, die wir nachbauen müs
sen. Das ist nichts Außergewöhnliches und
im Prinzip auch eine Sache, die für uns ei
nen gewissen Anspruch hat, auf der einen
Seite modernste Elektronik zu entwickeln,
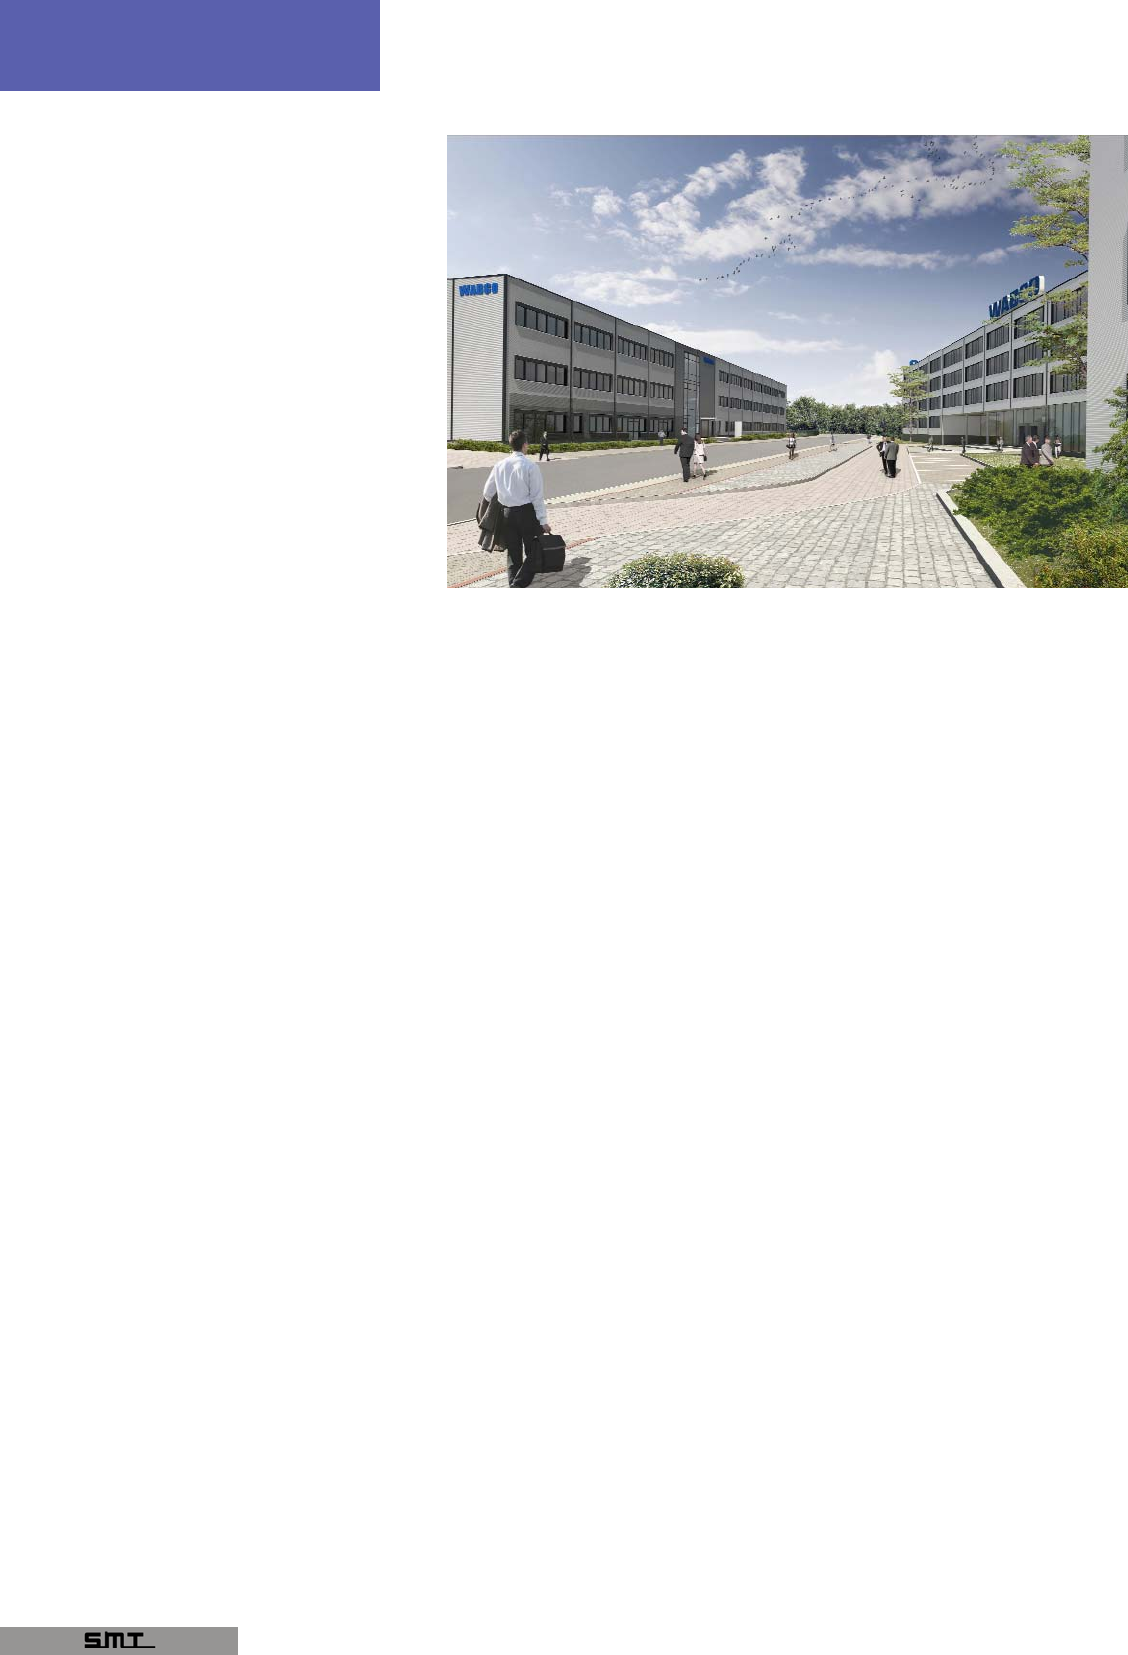
Das geplante WABCO Engineering Innovation Center in Hannover
auf dem neuesten Stand, mit den neuesten
Technologien, aber auf der anderen Seite
die bestehende Elektronik weiter zu pro
duzieren.“
INTERNE ABLÄUFE
NACH
SIX SIGMA + LEAN
Daran sieht man deutlich, dass Bewähr
tes und Neues bei WABCO ganz selbstver
ständlich nebeneinander existiert. Der
weltweite Transport von Gütern und die
Nutzung öffentlicher Verkehrsmittel sind
beides Trends mit viel Zukunftspotenzial.
Steigende Anforderungen an die Sicher
heit und Umwelt sind wichtige Herausfor
derungen. Als Anbieter von intelligenten
Lösungen für die Nutzfahrzeugindustrie
ist WABCO mitten drin in diesen spannen
den Entwicklungen. Eine intelligent ver
netzte Inspektion der elektronischen Pro
dukte ist dabei eine wichtige Komponente.
Die Qualitätsziele von WABCO unterlie
gen der „Six Sigma + Lean“Philosophie.
Dafür stehen intern speziell ausgebildete
Mitarbeiter zur Verfügung. „Darum haben
wir hier in Hannover auch unser Schulung
scenter, das offiziell auch anderen Unter
nehmen offensteht“, so Borges. Six Sigma
+ Lean werde bei WABCO in der Praxis
strikt angewendet und dementsprechend
seien z. B. die Fehlerfindung und die Pro
zessoptimierung natürlich immer unter
diesem Gesichtspunkt anzugehen. Dabei
spiele ein nachhaltiger Umgang mit Res
sourcen ebenfalls eine sehr wichtige Rol
le.
STARK VERBESSERTER PROZESS
MIT
3D-AOI
Auch an der S3088 ultra ist es wichtig,
dass der Mitarbeiter einen Serienfehler, sei
es eine falsche Drehlage oder etwa ein ver
setztes Bauteil, schnell entdeckt und sofort
richtig handelt. WABCO hatte das AOI
System 2014 gemietet und für den optiona
len Kauf vereinbart, dass bis 2016 bezogen
auf die Baugruppen ein First Pass Yield
(FPY) von mindestens 80 Prozent erreicht
wird. Die 3DAnalyse der S3088 ultra
sorgt z. B. bei Bauteilschwankungen oder
Koplanarität für schnelle und zuverlässige
Ergebnisse. Viele Prüfmuster werden
grundsätzlich vereinfacht, weil aufwendi
ge, verlinkte Analyseschritte entfallen
können. So sind durch die 3DAnalyse die
Bauteilkörper viel besser zu detektieren,
sodass z. B. BauteilAuflieger besser zu
finden sind. „Für die Anwesenheitsprüfung
benötigt man keine spezielle Kamera, kei
ne angepasste Beleuchtung und auch keine
auf die verschiedenen Bauteile und Leiter
plattenfarben abgestimmten Feineinstel
lungen. Mit dem 3DRaster kann man ganz
einfach erkennen, ob das Bauteil da ist oder
nicht“, erläutert Lars Schulze die Möglich
keiten. Er testet u. a. die vielen 3DOptio
nen der S3088 ultra und passt sie an die An
forderungen von WABCO an. Zu seinen
Hauptaufgaben gehört zudem die statisti
sche Datenauswertung über den Viscom
Uplink Process Analyzer (VUPA) und die
SPCFunktion (statistical process control)
des Quality Uplinks. „Die Inspektion war
früher immer eine subjektive Bewertung,
die niemals die ganze Leiterplatte erfassen
konnte. Jetzt haben wir direkte Messungen,
können Häufigkeiten erfassen und statis
tisch die Stabilität ausrechnen. Der Bedie
ner kann zum Beispiel anhand der letzten
50 Leiterplatten direkt sehen, wo Toleranz
bereiche überschritten werden, um auf Ba
sis dieser Indizien Änderungen im Prozess
vornehmen zu lassen“, so Schulze.
Die 80 Prozent FPY sind längst erreicht,
und somit muss höchstens nur jede fünfte
Baugruppe am Verifikationsplatz nach
kontrolliert werden. Auch 90 Prozent FPY
sind inzwischen zum großen Teil möglich.
Das hat, ähnlich wie am SPIPrüftor, dazu
geführt, dass der Mitarbeiter, der früher am
AOISystem stand, heute hauptsächlich
das ICTSystem (InCircuitTest) bedient.
WABCO hat die S3088 ultra von Viscom
inzwischen gekauft. Beide Unternehmen
sind weiterhin stark daran interessiert, gu
te Ideen schnell und effizient in die Praxis
umzusetzen. Von der Planung über den
Einsatz bis hin zur Optimierung und Wei
terentwicklung ergeben sich im Rahmen
der Partnerschaft von WABCO und Vis
com damit auch in Zukunft mit Sicherheit
spannende Synergieeffekte, von denen alle
Beteiligten profitieren können. Das ist eine
echte WinwinSituation.
■ www.viscom.de
ODU verbindet Erfahrung und
Expertise mit zukunftsweisen
den Technologien: Auf der elect
ronica 2016 stellt der Spezialist
für elektrische Verbindungs
technik erstmalig sein weiter
entwickeltes ODUMAC Port
folio inklusive einer neuen Leis
tungsklasse vor. Mit der Neu
strukturierung des modularen
Multitalents ODUMAC in drei
Linien sorgt ODU für eine klare
Positionierung und macht es den
Kunden noch einfacher, indivi
duelle Lösungen nach Bauk as
tenprinzip zu finden. Die Neu
heiten sind dabei die konsequen
te Weiterentwicklung mit Blick
auf die Markt und Kundenan
forderungen. Neben dem hybri
den Rechtecksteckverbinder
bietet das TechnologieUnter
nehmen natürlich weitere, hoch
wertige Steckverbindungslö
sungen an. Ob im Standard er
hältlich oder kunden und appli
kationsspezifisch konzipiert, ob
Rundsteckverbinder oder Ein
zelkontakte – ODU liefert pass
genaue, auf Wunsch konfektio
nierte Steckverbindungen für ei
ne Vielzahl an Branchen, so
auch für den WachstumsMarkt
Elektromobilität. Seit Jahren
kommen die Kontakttechnolo
gie und ODU Produk te hier er
folgreich zum Einsatz. Der Her
steller hat beim Thema Elektro
mobilität nicht nur Landfahr
zeuge, sondern mittelfristig
auch die Wasser und Luftfahrt
im Visier. Auf knapp 200 Qua
dratmetern können sich die Mes
sebesucher von der innovativen
Produktvielfalt überzeugen: in
Halle B2, Stand 143.
ODU zählt zu den internatio
nal führenden Anbietern von
Steckverbindungssystemen und
beschäftigt weltweit rund 1.650
Mitarbeiter. Der Hauptsitz der
Firmengruppe ist Mühldorf am
Inn. Weitere Produktionsstand
orte befinden sich in Sibiu/Ru
mänien, Camarillo/USA und
Shanghai/China. Das Unterneh
men vereint unter einem Dach
alle relevanten Kompetenzen
und Schlüsseltechnologien für
Konstruktion und Entwicklung,
Werkzeug und Sondermaschi
nenbau, Spritzerei, Stanzerei,
Dreherei, Oberflächentechnik ,
Montage sowie Kabelkonfektio
nierung. Die ODU Gruppe ist
mit ihren Produkten global ver
treten und verfügt über ein inter
nationales Vertriebsnetzwerk.
Dazu gehören acht eigene Aus
landsgesellschaften in Däne
mark, England, Frankreich, Ita
lien, Schweden, den USA, China
und Japan sowie zahlreiche
weltweite Vertriebspartner.
Steckverbindungen von ODU
sorgen in zahlreichen an
spruchsvollen Anwendungsbe
reichen für eine zuverlässige
Übertragung von Leistung, Sig
nalen, Daten und Medien: in zu
kunftsorientierten Wachstums
märkten wie der Medizintech
nik, der Militär und Sicher
heitstechnik, der Elektromobili
tät und der Energietechnik eben
so wie in etablierten Branchen
wie der Industrieelektronik oder
der Mess und Prüftechnik.
■ www.odu.de
Überzeugende Verbindungen
TITELSTORY
I
15
10/2016