Panasonic_CM602_现场数据调整与异常预防_料站设定检查颜色判读元件示教与PT200回写.pdf
P anasonic CM602 现场数据调整与异常预防 料站设定检查颜色判读、吸嘴检查、元件示教、贴装位置修正与 P T200 回写纪 律 适用 :P anasonic CM602 高速模组贴片机(含配套离线编程软件 PT200),以及同一车间 CM602 与 NPM 混线的工程师。 写法说明 :依据 CM602 / P T200 培训教材(操作员模式、Dat a E ditor、P T200 Dat a E ditor 与 Chi…
Panasonic CM602 现场数据调整与异常预防
料站设定检查颜色判读、吸嘴检查、元件示教、贴装位置修正与 PT200 回写纪
律
适用:Panasonic CM602 高速模组贴片机(含配套离线编程软件 PT200),以及同一车间 CM602 与
NPM 混线的工程师。 写法说明:依据 CM602 / PT200 培训教材(操作员模式、Data Editor、PT200
Data Editor 与 Chip Library 三部分)和一份 NPM 与 CM602 操作模型对照速查卡,整理成「机上能改什
么 / 必须在 PT200 改什么 / 改错的后果」三条线,并补充首周问题的排查顺序。不复制原教材截图与界
面图,按钮名称保留英文以便对照屏幕。 主要出处: - [TR] Treinamento Panasonic CM602 e PT200
(操作员模式、数据编辑、PT200 编辑与元件库,共 40 页) - [PG] NPM ↔ CM-602 Pro Pocket Guide
(操作员/编程员速查,第三方整理)
1. 一页结论
CM602 的生产数据由 Board(基板)+ Part(元件)+ Feeder(料站)+ Nozzle(吸嘴) 四块拼
成,再由 Production 引用。NPM 习惯「一个 Product 包含一切」,转到 CM602 要先把四块数据
分别建好、分别做版本管理。【文档】[PG]
机上 Data Modify 能改的东西有限:基板尺寸、原点、吸嘴分配、大部分功能开关只能在 PT200
改。机上改了坐标而不回写 PT200,下次下载就被覆盖。【文档】[TR]
「Feeder Setting Check」画面的颜色是最直接的防错工具:黄 = 料站种类不符、绿 = 带宽不符、
蓝 = 料号不符。开线前看一遍能挡住大部分上错料。【文档】[TR]
机上用 Production data teach 修正贴装位置后,必须在 PT200 的 Mount Data 里执行 Make
Block Data,把改动送回 Block Data;否则改动会在下次 Expansion 后丢失。【文档】[TR]
基准 Mark 坐标在机上严禁修改(会改变整条线所有机台的贴装);Mount position 修正中的
「Data Pattern」会改整板所有坐标,同样慎用。【文档】[TR]
首周常见问题按这个顺序查能覆盖大多数:料站(料距/方向/停止位)→ 吸嘴与元件对应 → 视觉
(照明/阈值/ROI)→ Z 高度与压力 → 基准 Mark。【文档】[PG]
2. 操作员模式中与防错相关的功能
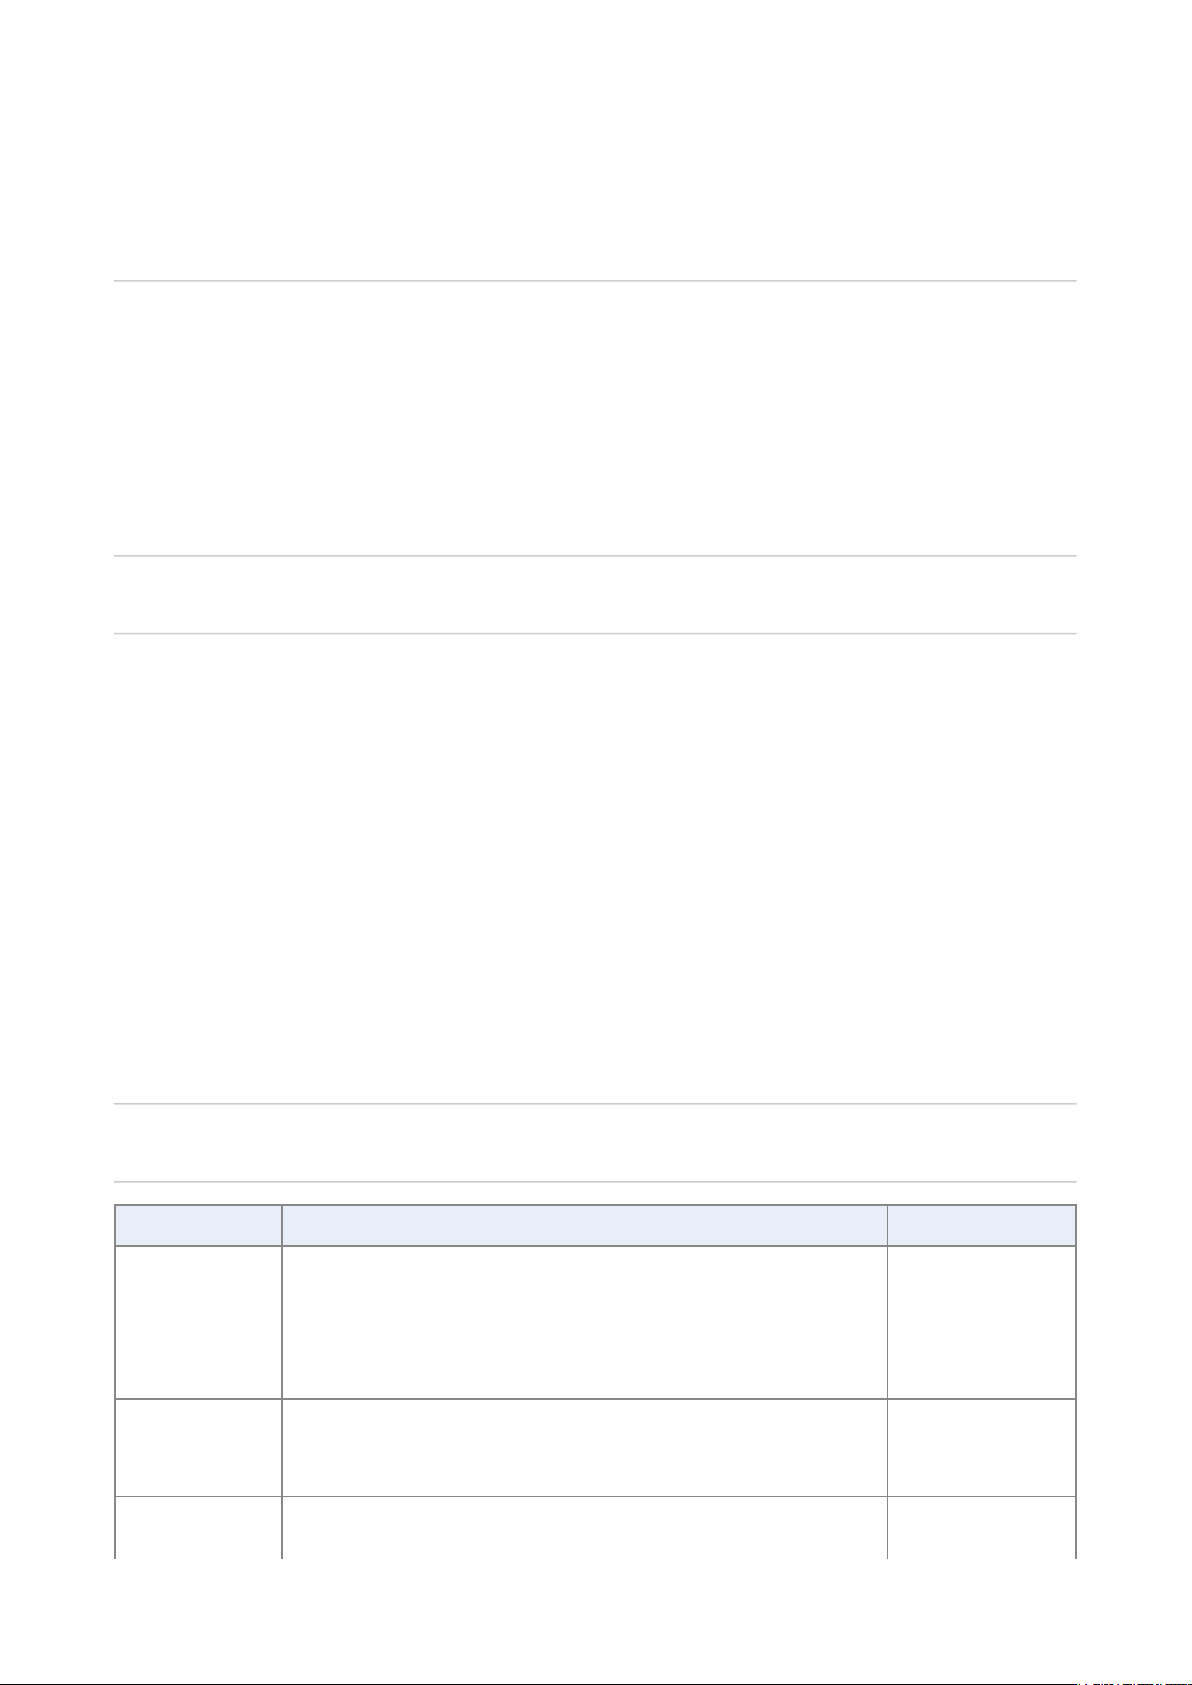
画面 功能 防错价值
Feeder
Arrangement
Tape Cut、All reset / Reset(拾取计数与余量清零)、Recall(读取全部
料站信息并核对已装料站)、Remain input(输入余量)、Tape/Vo
Remain(各料站余量,0 = 需补料)、Occupancy(使用中的料站)、
Complete part info(只读元件数据)、Angle Definition(按元件库显示
角度设定)
补料后忘记 Reset 会
导致余量判断错误;
用 Recall 核对实装
Nozzle Settings Measure value(吸嘴检查测量值)、Nozl clear、Discord nzlClear(清
除放错位置的吸嘴,黄色显示)、Nozzle remove / exch、Recog scrn
(吸嘴图像)、Nozl set chk(检查头上所有吸嘴)、St Open / Close
吸嘴装错位置会显示
为黄色;换嘴后做
Nozl set chk
Changing
Support Pins
选择 TBL → Pin change start(移到更换位)→ Pin Change Complete
1.
2.
3.
4.
5.
6.
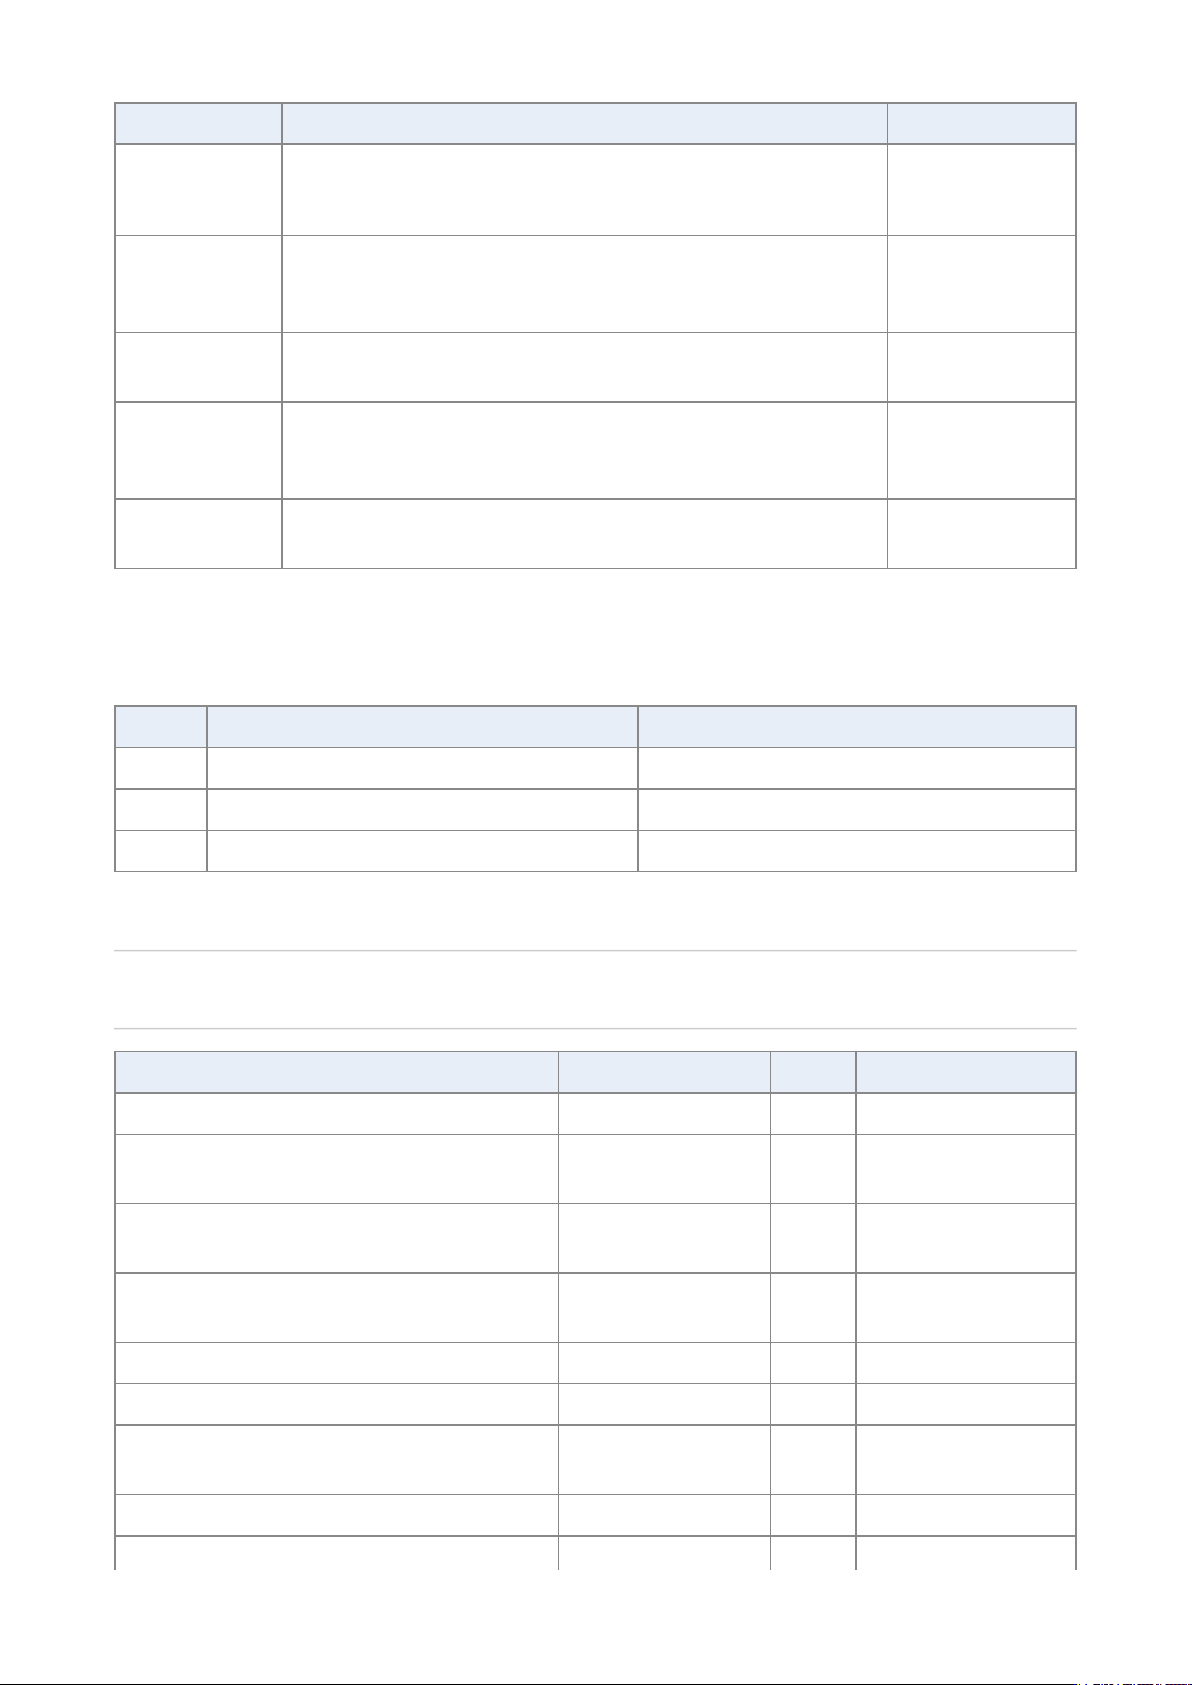
画面 功能 防错价值
顶针更换后必须点
Complete 让工作台
回原位
Feeder
Collectively
Changing
Gang Change Start、Feeder base up / down(需打开料车盖和安全门) 整车换料的安全顺序
Board Transport Board length(是否用两个 table 搬送)、Carryin、Load 1 / Load 2 板长设置决定搬送方
式
Parts
Consumption
Calculation
输入板数计算用料 开线前确认料量
Feeder Setting
Check
颜色标记差异;Feeder Unset 显示未使用料站 开线核对的主画面
【文档】[TR]
2.1 Feeder Setting Check 颜色判读
颜色 含义 处理
黄 料站种类与程序不符 换成程序指定的料站类型
绿 带宽与程序不符 确认料带宽度,换对应宽度料站
蓝 料号(Part name)与程序不符 立即核对物料,不得强行生产
【文档】[TR]
3. 机上 Data Modify:能改什么、不能改什么
数据 机上 PT200 说明
PCB 尺寸、原点 只读 修改 机上只能查看
Board Recognition(Mark 模式、位置、颜色、形
状、尺寸)
可设置识别方式 修改坐
标
金属 Mark 选 White,暗
色选 Black
Feeder Layout / Stock(地址、L/R、余量、料号、
类型、角度、纸带/塑料带、Skip)
可改部分 修改 Change 按钮进入元件数
据
Chip data(吸嘴、数量、尺寸、REF、Gap、Pickup
Position 等)
可改部分 修改吸
嘴
吸嘴只能在 PT200 改
Nozzle arrang / stock 查看 修改 按 table 显示
Block attribute(拼板块、Bad 块、原点、旋转) 可改 修改 —
Mount data(贴装点、Skip、按序号/坐标/位号查
找)
可 Skip 修改 Skip 是常用临时手段,
记得恢复
Function switch 只有 Pass mode 其余 —
Library(Nozzle / Feeder / Recog) 可开 修改
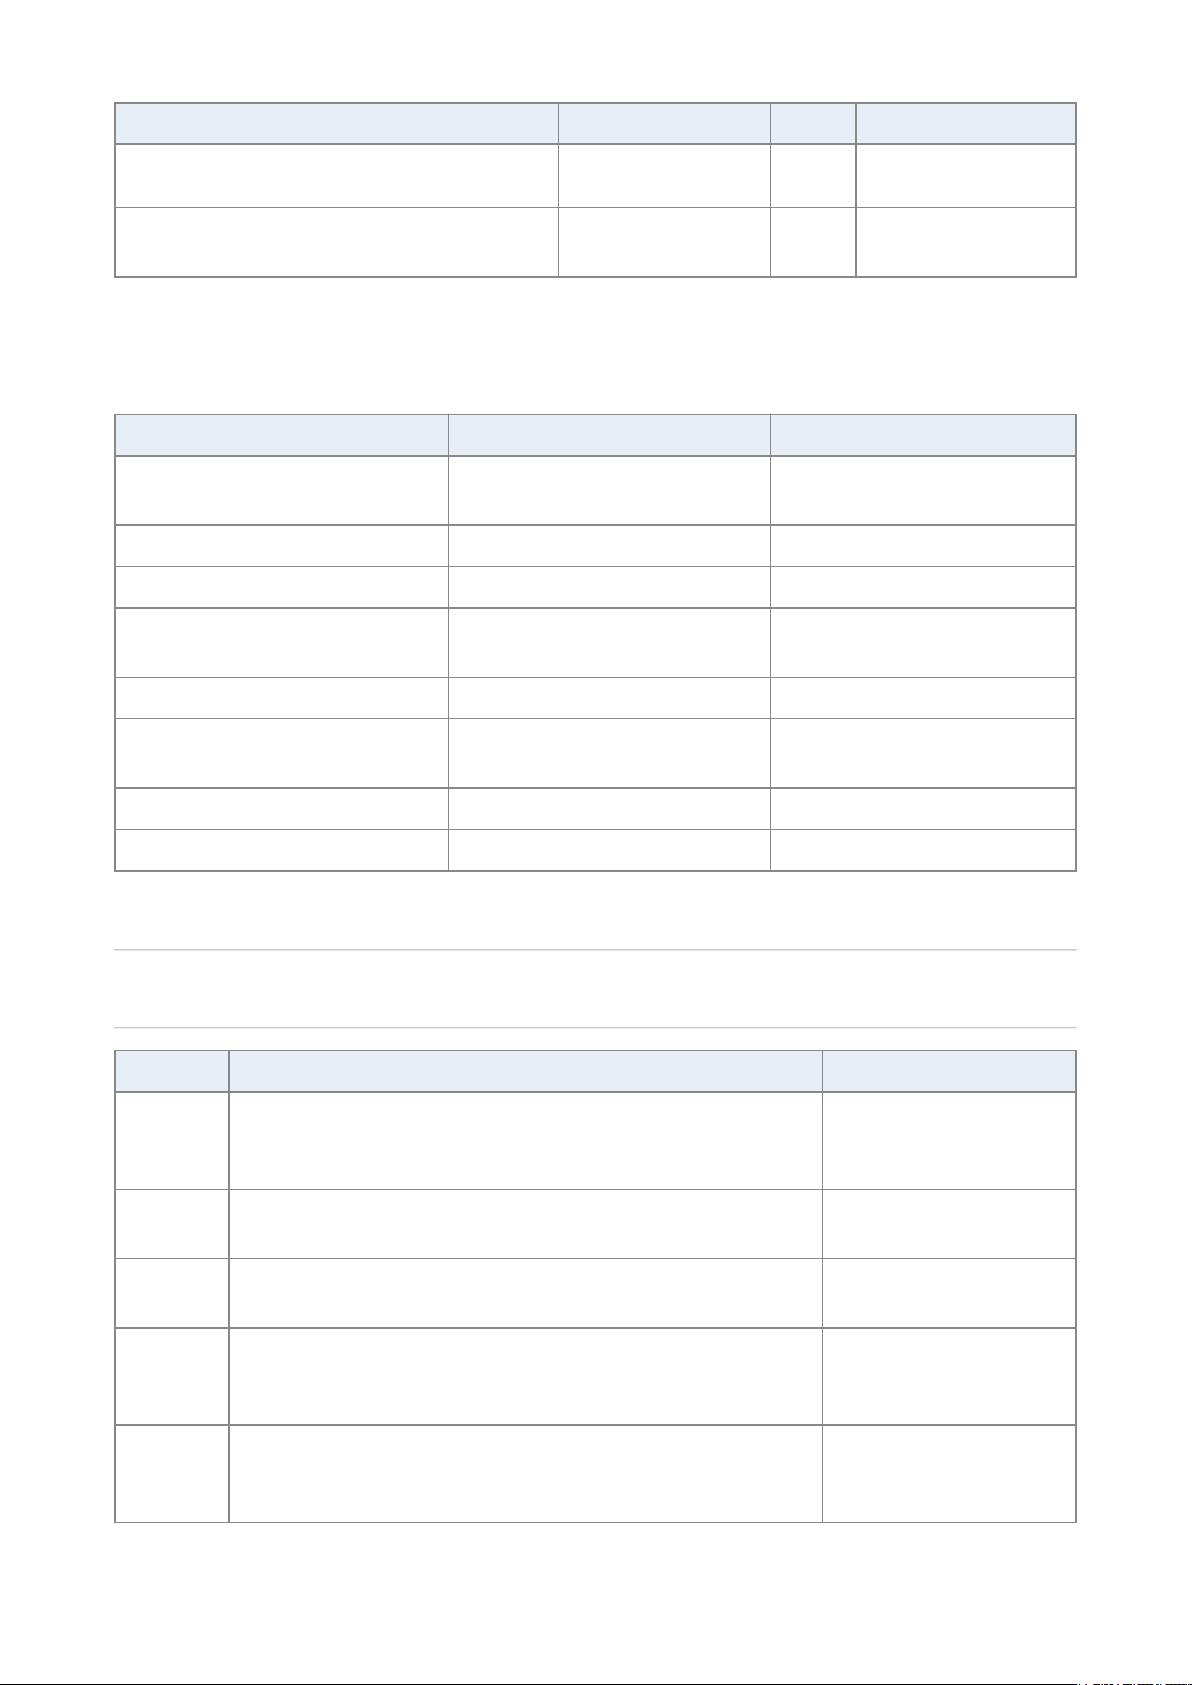
数据 机上 PT200 说明
改库影响所有程序,「需
要非常小心」
Data check 逐项检查程序并提示应
在哪一画面修正
同 下载后先跑一次 Data
check
【文档】[TR]
3.1 几个容易出问题的参数
参数 教材建议 原因与提示
Pickup Position(固定拾取位) 1005、1608、2125 等小片元件不要
填
填了值机器就不做自动拾取修正
Pick vacSensor 1005 和 0603(mm)元件建议关闭 小元件真空差不明显,开着易误判
Recog speed 用 Auto —
Pickup / Mount speed、Fdr drive
time
建议 100% 降速应针对具体元件并记录
Pickup Z meas / Thick Z meas 只用于多功能头 高速头不适用
Recog hgt / Eject hgt 仅特殊情况使用 乱改会导致识别失焦或抛料位置异
常
QFP Lead bent tolerance 一般 30% —
QFP / BGA Load 一般选 Standard —
【文档】[TR]
4. Production data teach(机上示教)
示教项 要点 风险
PCB recog 选 TBL1,2 / TBL3,4 → Teach start(无板会要求放板)→ 找到 Mark 后
Recognition → Complete → Next point;最后 Recog test
严禁在 Fiducial data edit
中改 Mark 坐标,会改变全
线所有机台的贴装
Bad mark
detect
有坏板标记时使用 —
Local
fiducial
很少使用 —
Mount
position
选 No mount PCB(空板)或 Mount over PCB(已贴板);Data
Mount 只改当前点,Data Mount/Block 改当前点及其块,Data
Pattern 改整板所有坐标
改完必须回 PT200 做 Make
Block Data
Chip recog Chip select → Pickup(或 Unreal pickup 手放元件)→ Teach start →
Recognition → Continue recog(连续 10 次识别看稳定性) → Chip
gap chk moving(以贴装速度移动中识别)→ Chip eject
机器要求先抛掉元件才能退
出画面