Pramo_DE.pdf - 第3页
T echnische Details Der Pramo im Überblick Im Pramo Durchlauftrockner wer den die Baugruppen auf Warenträgern mit sogenannten „Schiff chen“ - Aufnahmen durch das System transportiert und durchlaufen dabei meh - rere Z on…
Trockung und Aushärtung von Endgeräten
Equipment für die Backend-Montage
Die erneuerbare Energie Windkraft spielt eine immer größere Rolle im Energiemix, elekt-
rische Antriebe müssen immer mehr Leistung bringen, sollen dabei aber weniger Energie
verbrauchen. Schnelladesäulen für hybrid- und vollelektrische Antriebe sind immer mehr
gefragt und leistungsfähige Batteriespeicher sollen helfen, das Stromnetz zu stabilisieren.
Alle haben eines gemeinsam – in ihrem Inneren verbergen sich Steuerungselektronik und
elektronische Gehäusekomponenten deren Zuverlässigkeit jederzeit gewährleistet werden
soll.
Für diese hoch komplexen Baugruppen kommen mehrere Fertigungsverfahren zum Ein-
satz, die alle das Ziel haben, die Zuverlässigkeit der Baugruppe zu gewährleisten. Je nach
Einsatzgebiet und Anforderungen werden die Baugruppen zum Schutz vor Korrosion und
Umwelteinflüssen lackiert oder müssen mittels Verguss oder Klebetechniken in Gehäuse
fest integriert werden. Ein wesentlicher Prozessschritt ist hierbei das Trocknen und Aushär-
ten der unterschiedlichen Materialien.
Für diesen Anwendungsbereich bietet Rehm Thermal Systems innovative Trocknungs- und
Aushärtungsverfahren, die jedem Anspruch gerecht werden. Das neue Trocknungssystem
Pramo garantiert durch den zuverlässigen Schlaufentransport optimale Trocknungs- und
Aushärteergebnisse. Die flexiblen Warenträger-Aufnahmen sind austauschbar, wodurch
unterschiedlichste Baugruppen – auch Sonderformen – sicher und zuverlässig durch die
Anlage geführt werden.
Trocknen |
Aushärten
Hohe Qualität und zuverlässige
Funktionsweise von Elektronik
Technische Details
Der Pramo im Überblick
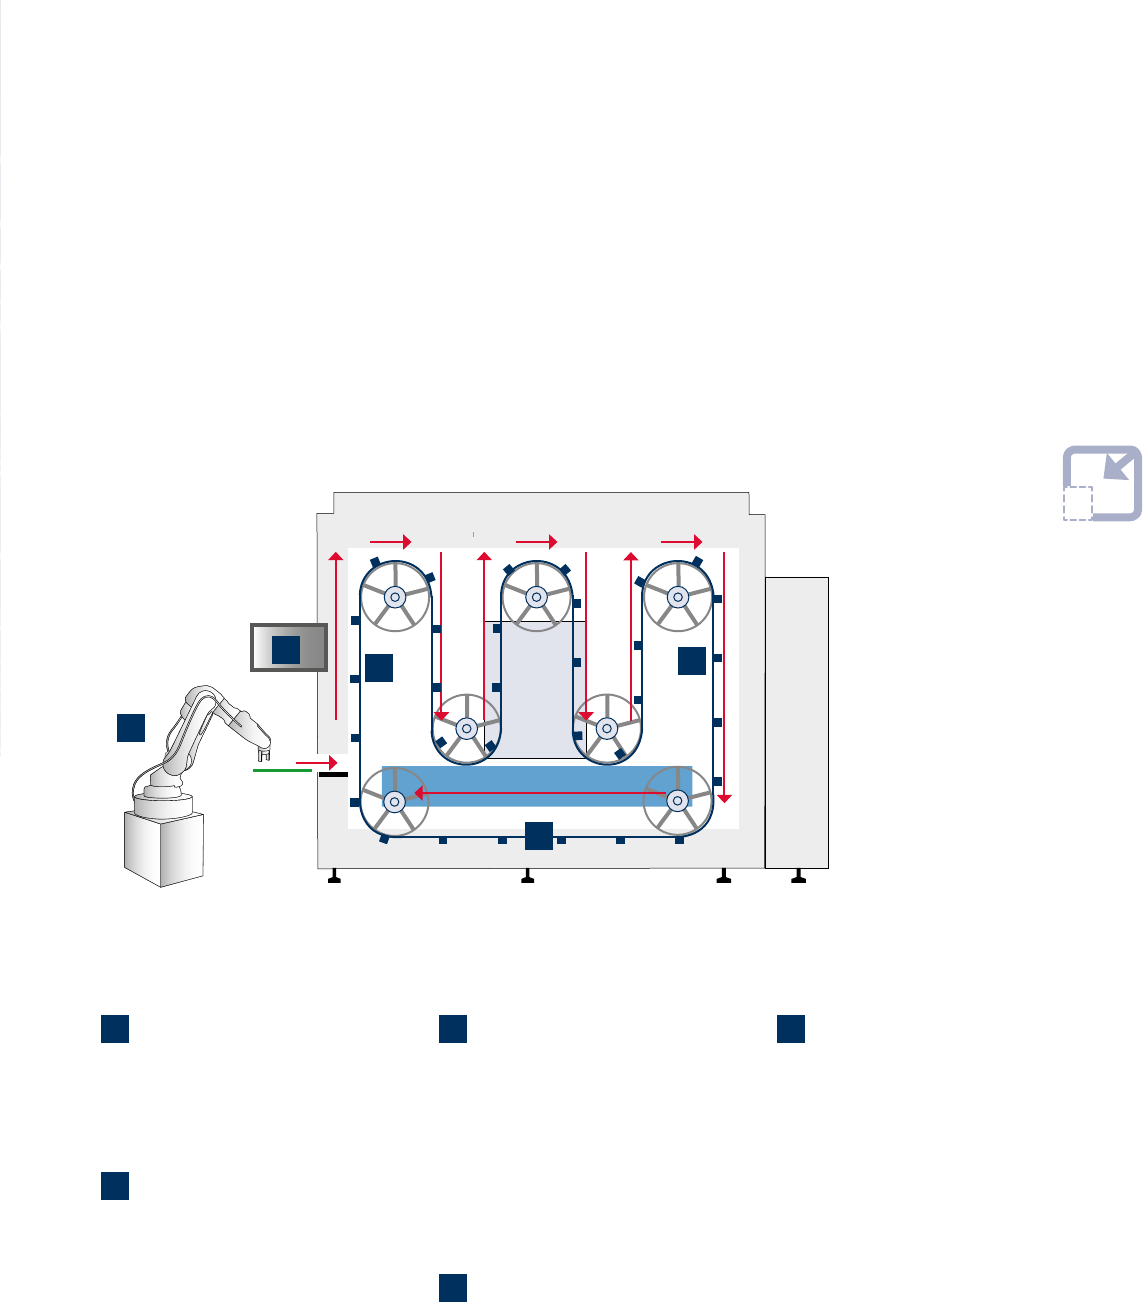
Im Pramo Durchlauftrockner werden die Baugruppen auf
Warenträgern mit sogenannten „Schiffchen“ - Aufnahmen
durch das System transportiert und durchlaufen dabei meh-
rere Zonen, in denen sie auf die entsprechende Temperatur
aufgeheizt und anschließend für den Trockungs-/Aushärte-
prozess auf der voreingestellten Temperatur gehalten werden.
Die Taktzeit richtet sich nach der notwendigen Verweildauer
der Baugruppen im Trocknungssystem, um die Materialen
entsprechend den Vorgaben auszuhärten.
1. Beladen | Entladen
Ein Roboter/Handlingssystem be- und entlädt
die Baugruppen in die Warenträger. Alternativ
ist auch eine manuelle Be- und Entladung
realisierbar.
4. Meßgondel
Die Gondeln/Warenträgerschiffchen verfügen
über eine Spanneinheit zum Fixieren für die
automatische Beladung mit einem Roboter. Eine
Meßgondel mit präparierten Teilen und einem
Speichermeßgerät ist über eine Schnellspann-
xierung einfach einsetzbar.
3. Kühlung
In der Kühlstrecke werden die Baugruppen für
nachgelagerte Prozesse gekühlt. Dies ermög-
licht ein unmittelbares Weiterverarbeiten der
Baugruppen. Je Segment wird gekühlte Luft auf
die Warenträger mit den Baugruppe geblasen.
Über einen Wärmetauscher wird die Abwärme
vom internen an den externen Wasserkreislauf
übergeben und so energieschonend aus dem
Fertigungsraum abtransportiert. Alternativ
ist anstelle des Wärmetauschers ein Residue
Management System mit zwei Kühler-/Filterein-
heiten zur Kaltkondensation erhältlich. Die Filter
können in einem Ultraschallbad zu Wartungs-
zwecken leicht gereinigt werden. Die Rückführ-
strecke kann alternativ auch als zusätzliche
Heizzone ausgeführt werden, wenn die Teile
warm entladen werden sollen (Warmfunktions-
test).
minimaler
Platzbedarf
1.
2.
3.
5.
4.
2. Schlaufentransport
Der Transport der Baugruppe durch die Anlage
erfolgt auf einem Warenträgerumlauftransport.
Die Taktzeit ist dabei einstellbar. Um möglichst
lange Durchlaufzeiten und eine hohe Stück-
zahl realisieren zu können, ist der Transport
in Schlaufen ausgeführt. Dies reduziert die
Grundfläche sowie die Höhe des Systems. Je
nach Warenträgeranzahl ist der Pramos als 2-,
3- oder 4-Schlaufentransport erhältlich.
5. Software
Die Anlage wird mittels Software über eine
Touch-Bedienoberfläche gesteuert. Alle rele-
vanten Prozessparameter wie Durchlaufzeit
und Temperatur werden über einen Barcode
an der Warenträger-Gondel dokumentiert und
gegebenenfalls an ein MES-System übergeben.
SMEMA-Schnittstellen sorgen für die Integration
der Anlage in jede Fertigungslinie.
Warmfunktionstest
Flexible Lösung mit dem Pramo
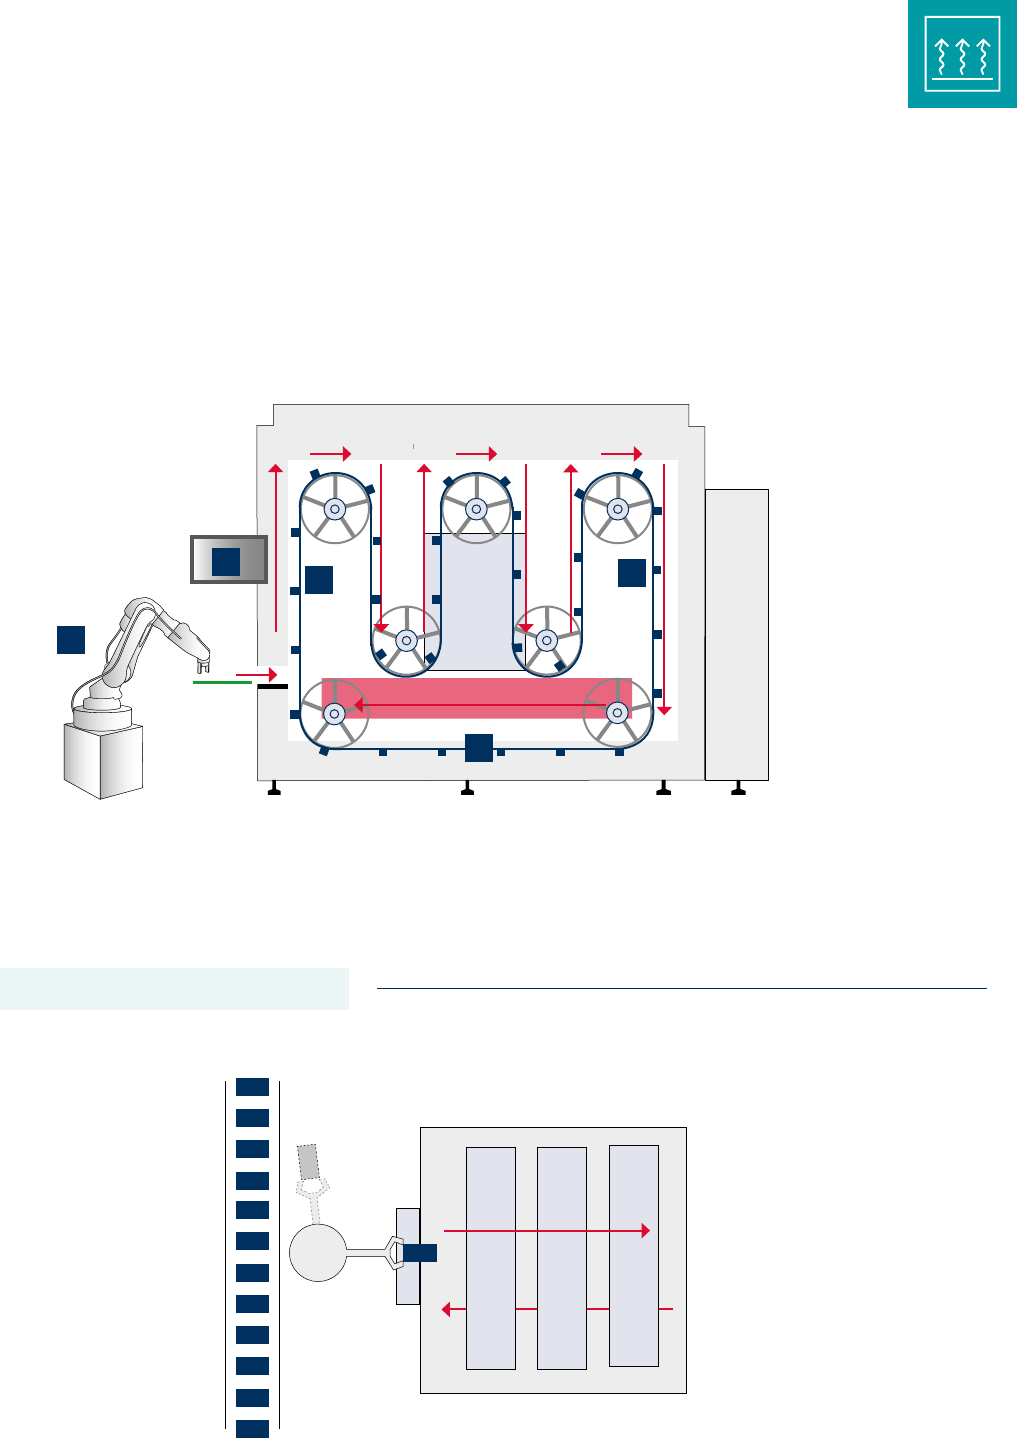
Der Pramo bietet Ihnen auch im Hinblick auf den Warmfunk-
tionstest Flexibilität und Sicherheit bei der Gestaltung und
Umsetzung Ihrer Testaufgaben. Ein stabiler Umlaufwarenträ-
gertransport sorgt für einen sicheren Durchlauf der Baugruppe
durch die Anlage und absolute Prozessstabilität. Dabei hat der
Pramo ausreichend Aufnahmekapazität, um auch große Teile
bei kurzer Taktzeit zuverlässig auf die gewünschte Prüftem-
peratur zu temperieren. Um die Entnahme der Baugruppen
mit der entsprechenden Temperatur zu garantieren, wird die
Warenträgerrückführung als zusätzliche Heizzone ausgeführt.
Linienanbindung
Beladen |
Entladen
Warenträgerumlauf
Schlaufe 1
Schlaufe 2
Schlaufe 3
2.
3.
5.
4.
Beispiel Pramo mit 3 Schlaufen
1.