DICING_A01_刀片崩边与修整试验设计.pdf - 第3页
原创技术综述 · 非原厂资料 · 无实机实验 3 3 参数归一 化 与分 阶 段 试验 【推导】刀片 外 缘 速度 u= π Dn/60;D 以 m、n 以 r/min 计,u 的单 位 为 m/s。 每 转 进给 f=60v/n;v 用 mm/s , 则 f 为 mm/rev。f 只 能表 示 相 对负荷 尺 度 , 磨粒 突 出与有效 接触 数未 知时 ,不能 称 为单 磨粒 切 屑 厚度 。 【 算例 ,非推 荐 参数】设 D=0…
原创技术综述 · 非原厂资料 · 无实机实验 2
2 机制与可辨识的故障链
【事实】DISCO 的薄片切割说明指出,细粒度刀片在其薄硅片案例中可减小背面崩边,但切割能力、表面膜层
与堵塞也需共同考虑;其间歇修整说明把堵塞和磨钝列为连续加工质量变差的原因。[1][2] 这些是条件性工艺
现象,不意味着任意材料上“粒度越细越好”。
【推导】同一坏结果可能由不同路径产生:支承不足造成局部挠曲;刀片堵塞使接触状态变化;刀片损伤形成
周期性扰动;图像边界误分割则制造虚假的崩边变化。四条链必须用不同证据区分,不能仅凭电流上升就判定
刀片堵塞。
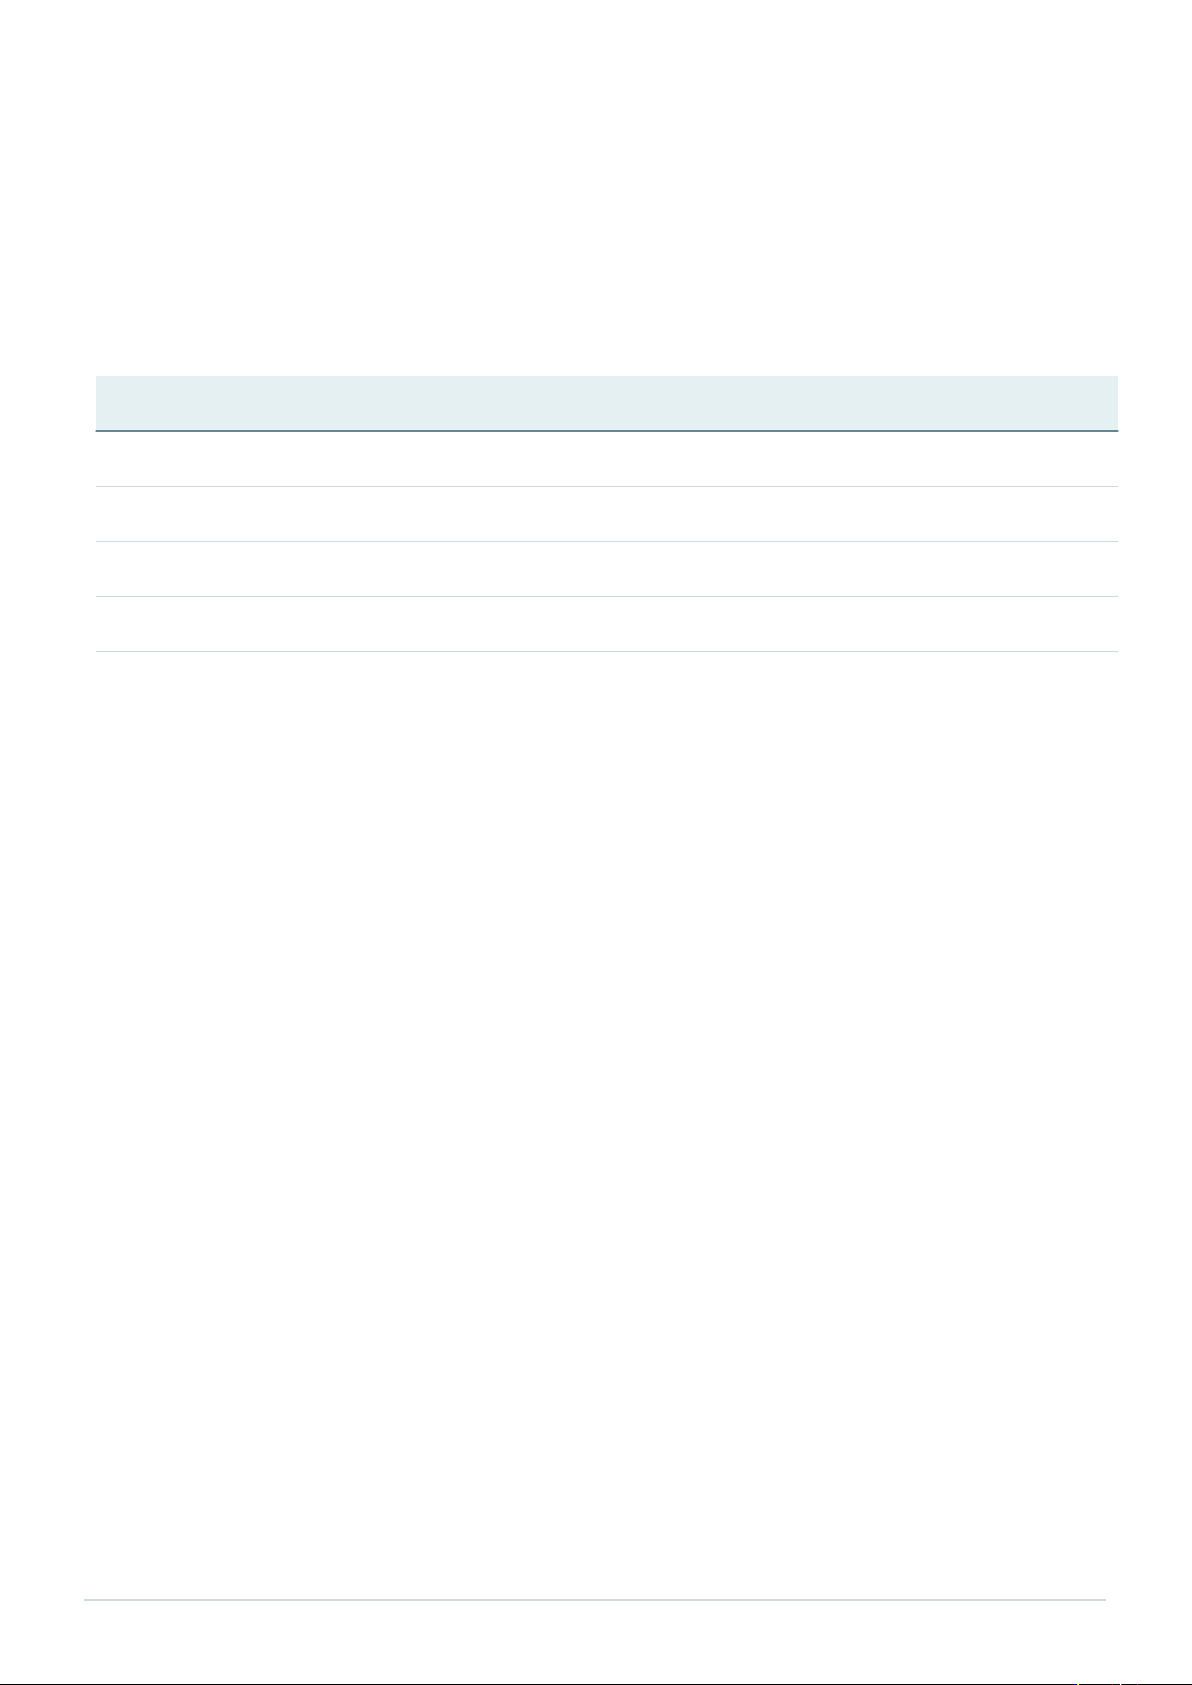
观察模式 先做的区分实验 不要直接下的结论
随累计切长缓慢变差 同配方下比较修整前后,保留刀龄信息 修整改善不等于根因已唯一确定
同一局部区域反复崩边 换位/旋转试片后比较工件坐标与机台坐标 先排除支承与厚度差异
特定方向或刀片才变差 交换加工顺序,分开记录刀号及方向 不把双刀差异全部归为伺服
图像随光照明显变化 同一切道改光照,独立显微镜复测 阈值改变不是物理质量改善
【建议】试验先做低风险静态检查:刀片外观、安装记录、胶膜平整、工件支承、切割水状态和量测系统。安
装、修整及高度设置应由受训人员按对应设备手册操作;本文不提供带电拆装或安全联锁旁路步骤。
【建议】修整策略用三个独立字段表示:触发条件(累计长度/加工时间/质量趋势)、修整配方版本、修整后
放行检查。仅记录“已修整”无法重现结果,也无法知道改善来自刀片恢复还是同时发生的配方改变。
原创技术综述 · 非原厂资料 · 无实机实验 3
3 参数归一化与分阶段试验
【推导】刀片外缘速度 u=πDn/60;D 以 m、n 以 r/min 计,u 的单位为 m/s。每转进给 f=60v/n;v 用 mm/s
,则 f 为 mm/rev。f 只能表示相对负荷尺度,磨粒突出与有效接触数未知时,不能称为单磨粒切屑厚度。
【算例,非推荐参数】设 D=0.056 m、n=30,000 r/min、v=40 mm/s,则 u=87.96 m/s,f=0.080 mm/rev。仅
将 v 增至 60 mm/s 时,f=0.120 mm/rev,增幅 50%;同时将 n 增至 45,000 r/min,f 又为 0.080 mm/rev,但
线速度、热状态与刀片动态响应已不同,不能据 f 相同宣称工艺等效。
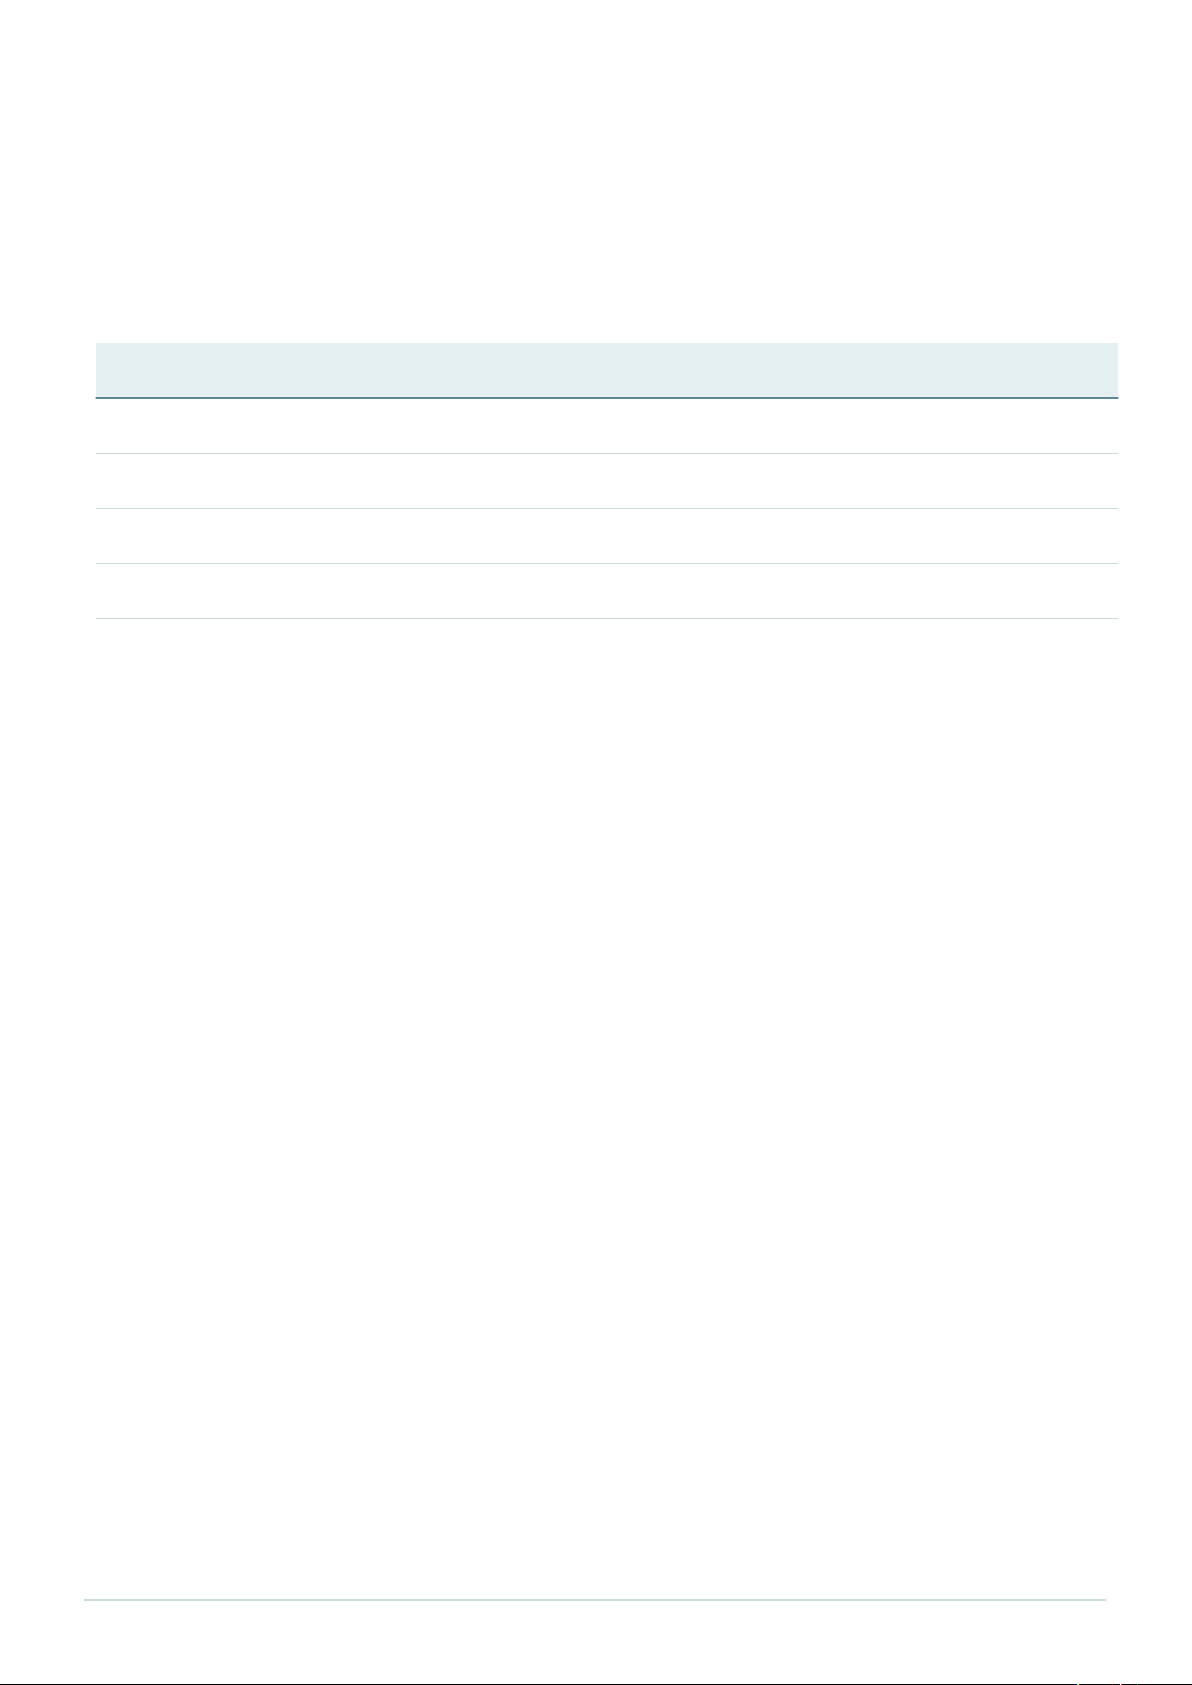
阶段 建议设计 要控制的混杂
筛查 既有安全窗口内两档进给 × 两档转速;固定刀片与切深 以晶圆/试片为区组,记录先后顺序
修整对照 相近刀龄的修整前后配对;追加不修整的时间对照 修整前后不同时换胶膜/刀片/光照
窗口验证 候选设置用至少3块独立试片重复,并覆盖不同刀龄 同一晶圆100个视野不等于100次独立重复
量产过渡 在工艺负责人批准下做连续运行与停机再启试验 平均合格不能替代尾部缺陷和可靠性检查
【建议】受热稳定时间较长时,不宜频繁随机切换转速。可把转速作为整区因素、进给作为区内因素,记录每
次稳定判据,采用分区试验分析。若没有足够样本估计交互作用,应保留“尚不能区分”的结论。
【推导】总体加工时间 T≈L/v+N×t索引+t对位+t修整+t换片。举例 L=20,000 mm,40→60 mm/s 使纯切割段
从500 s降为333.3 s;若其他时间为250 s,总时间仅由750 s降至583.3 s,改善22.2%,不是33.3%。修整增加
的时间须纳入同一个口径。
原创技术综述 · 非原厂资料 · 无实机实验 4
4 验证、放行与可追溯记录
【建议】每个条件在入刀段、中段、出刀段及两切割方向均取样,正背面分别记录均值、中位数、最大值和缺
陷率。最大值高度依赖抽样数量,比较时必须保留相同抽样规则;零缺陷样本不能被写成零风险。
【推导】若独立样本 n=300 个、未发现某类缺陷,二项模型下其单侧95%上界约为 1-0.05^(1/300)=0.994%。
晶粒可能在同一晶圆上相关,因此不能把300个同片位置当作300个独立批次,更不能用此结果声称低于100
ppm。
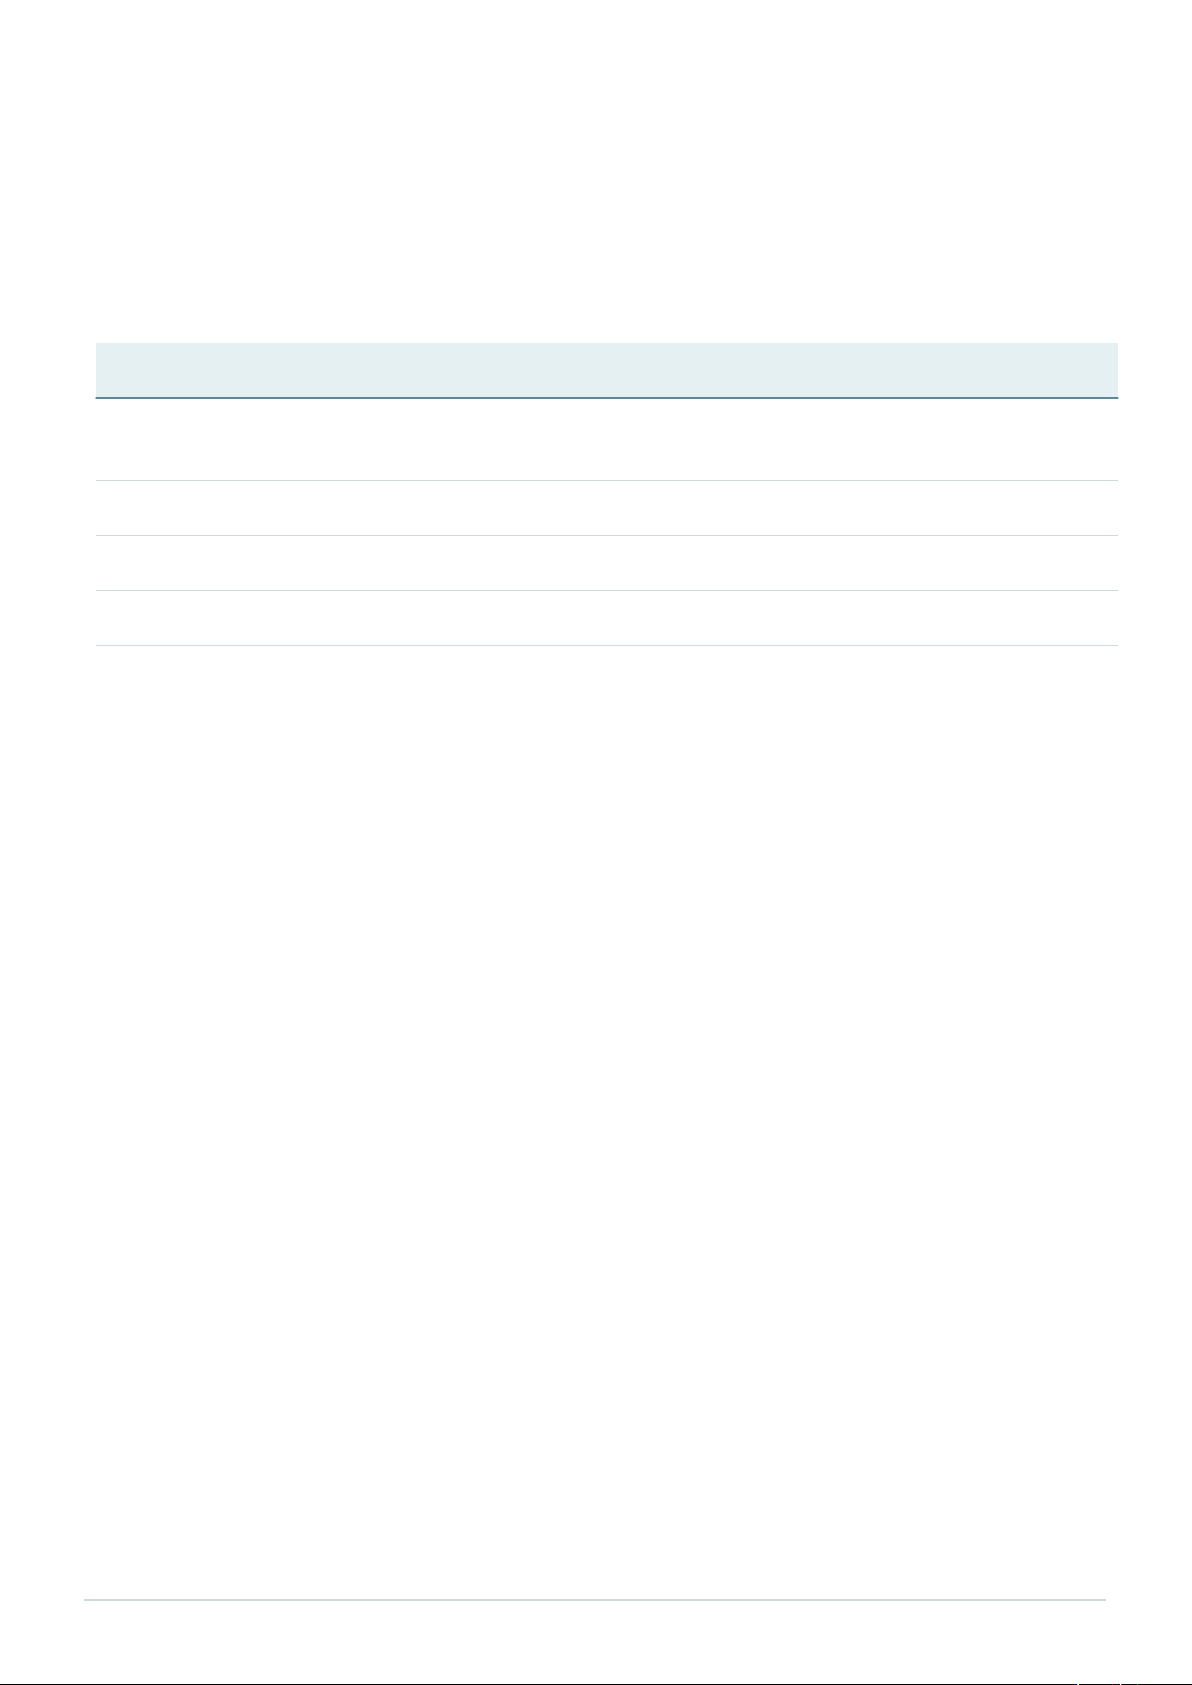
放行项 执行方法 判定依据
缺陷尺寸 同一显微条件测两面及方向;保留原图 由产品切道、保护距离与下游可靠性确定,不设虚
构通用上限
刀片稳定性 比较首段/中段/末段及修整后恢复 趋势不得持续越界;警戒线须由历史数据建立
机械一致性 记录刀片、胶膜、支承及换装批次 任何关键变更触发再验证
节拍收益 按完整晶圆周期计时,包含修整及复检 同时满足质量与产出目标,不能只报进给速度
结论:先证明测量可信,再分离支承、刀片与工艺因素;将修整作为可记录、可验证的过程干预,而非凭经验
定时执行的黑箱。本文提出的试验与统计方法尚需在目标材料上验证,未给出量产配方或设备性能承诺。
参考来源(核阅日期:2026-11-13;仅概括事实,不转载原厂图文):
[1] DISCO, Dicing Thin Wafers.
https://www.disco.co.jp/eg/solution/library/dicing/dicing_thin.html
[2] DISCO, Interval Dressing.
https://www.disco.co.jp/eg/solution/library/dicing/interval.html
版本记录:V1.0,公开来源核对与原创方法编写。未实测事项:材料窗口、切道容许缺陷、刀片寿命、负荷阈
值和连续生产稳定性。