HT121培训资料.pdf - 第30页

十 一 . 吸 着 、装 着 不 良 品 排 出 气压 的调整 大部 品抛 料 气压 表 贴 装 吹 气 气压 表 小 部 品抛 料 气压 表 N O ZZ LE 选择 汽缸 气 压 表 PDF 文件使用 "pdfFactory" 试用版本创建 www.fineprint.com.cn
100%1 / 51
十.装着高度调整
1.POWER ON,ORG。
2. 编辑一个程序,一点装着,PARTS厚度
0.5MM
3.AUTO 1 BLOCK
4.CT300度
5. 检测间隙:0.3—0.35MM(塞尺检测)
下压量:0.15—0.2 MM
6. IF NG,在M/C DATA 内修改OFFSET值
PDF 文件使用 "pdfFactory" 试用版本创建 www.fineprint.com.cn
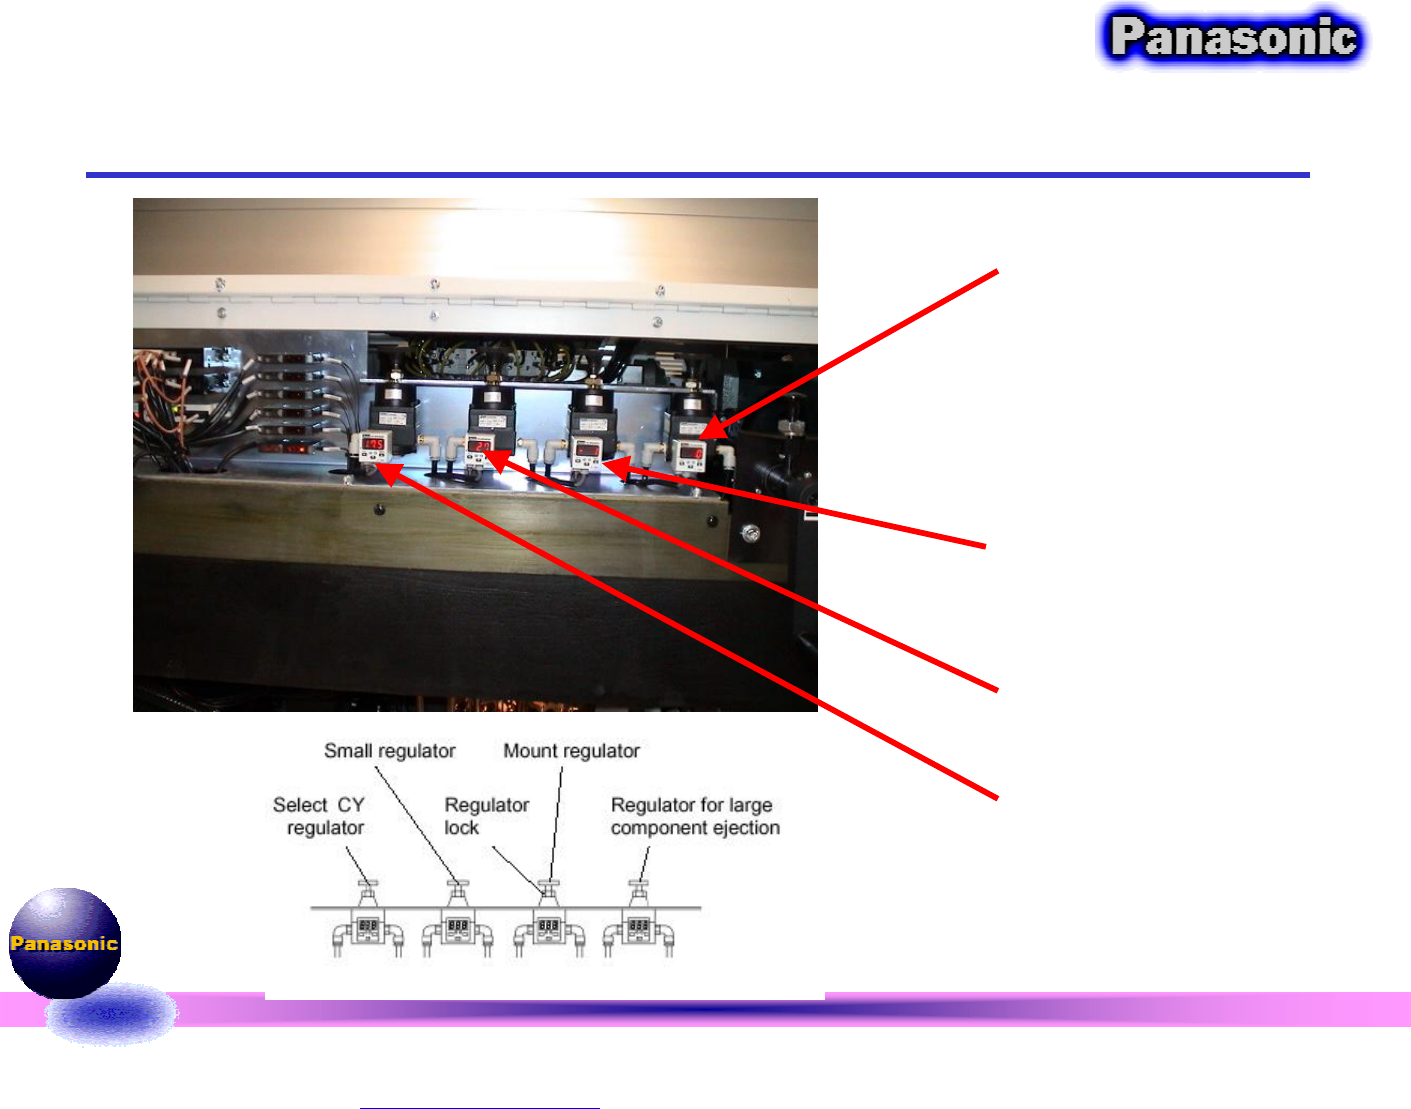
十一.吸着、装着不良品排出气压的调整
大部品抛料气压表
贴装吹气气压表
小部品抛料气压表
NOZZLE选择汽缸气
压表
PDF 文件使用 "pdfFactory" 试用版本创建 www.fineprint.com.cn
(0).吸着、装着不良品排出气压的调整注意事项
真空检测确认:
1。调整吸着、装着、抛料、贴装气压时,
推荐使用VS;
2。检测VACUUM PRESSURE前,确认
所有的HEAD TURN OFF,然后用副操
作盘打开,用气压表检测;
3。检测MOUNT或抛料气压时,要求拨
掉LOOP2-C NO.4接线,然后用一根
CONNECTOR CABLE连接,才可以检测
PDF 文件使用 "pdfFactory" 试用版本创建 www.fineprint.com.cn