Servo_alphai(C)-22d.pdf - 第10页
·高可靠性 ·故障预警 ·快速修复 铸模风扇 故障预报功能 风扇便于交换 故障诊断功能 检测器的通信检查电路 10 11 高运转率 缩短维护时间 无需从电器柜上拆下放大器,从放大器的正面就能更换风扇。可大幅缩短维护时间。 易于确定故障部位 与Series 30 -MODEL B、 Series 0 -MODEL F 型CNC组合使用时,故 障诊断功能有效。使用故障诊断功能,可从CNC画面上方便地推断出 发生报警的原因。 故障诊断功能有如…
智能伺服控制伺服学习型摇动加工
8 9
高加工性能
避免车削加工中由切屑缠绕所引发的问题智能伺服控制是指随着负载、温度等机床状况的变化,能自我实施实时优化调整的伺服控制功能群。
在伺服控制上支持高效加工和表面精细处理 技术的应用,实现高速、高精度、高品位加工。
伺服HRV控制
实现高速、高精度的伺服控制
通过将旋转平滑的伺服电机、高精度的电流检测、响
应快且分辨率高的脉冲编码器等硬件与新的伺服HRV
+
控制有机地融合在一起,实现纳米级的高速、高精度
加工。此外,使用共振跟踪型的HRV滤波器,在共振
频率变动时也可避免机械共振。
主轴HRV控制
伺服HRV控制
伺服HRV控制
伺服和主轴的综合调整工具
可将测试程序编制、参数设定、数据测量等伺服和主
轴调整作业综合处理。将电脑和CNC直接连接起来,
便于使用。
3维显示功能可以显示出5轴机床的刀具轨迹。可根据
轨迹误差进行扩大及变色显示,提高参数调整的效率。
调整导航器,实现增益、过滤器等调整的自动化,能在短时间内高质量地完成伺服调整。 象限突起补偿的
自动调整功能,大幅缩短高速和高精度调整的时间。
伺服调整工具 FANUC SERVO GUIDE
实现快响应、高效率的主轴控制
通过高速电流控制,提高增益、减低电机高速旋转
时的发热。
备有优化定向功能,在工件或刀具转动惯量发生变
动时也能以恰当的加速度来减速,缩短循环时间。
位置控制采用纳米插补,在主轴上实现与进给轴同
样的纳米控制。
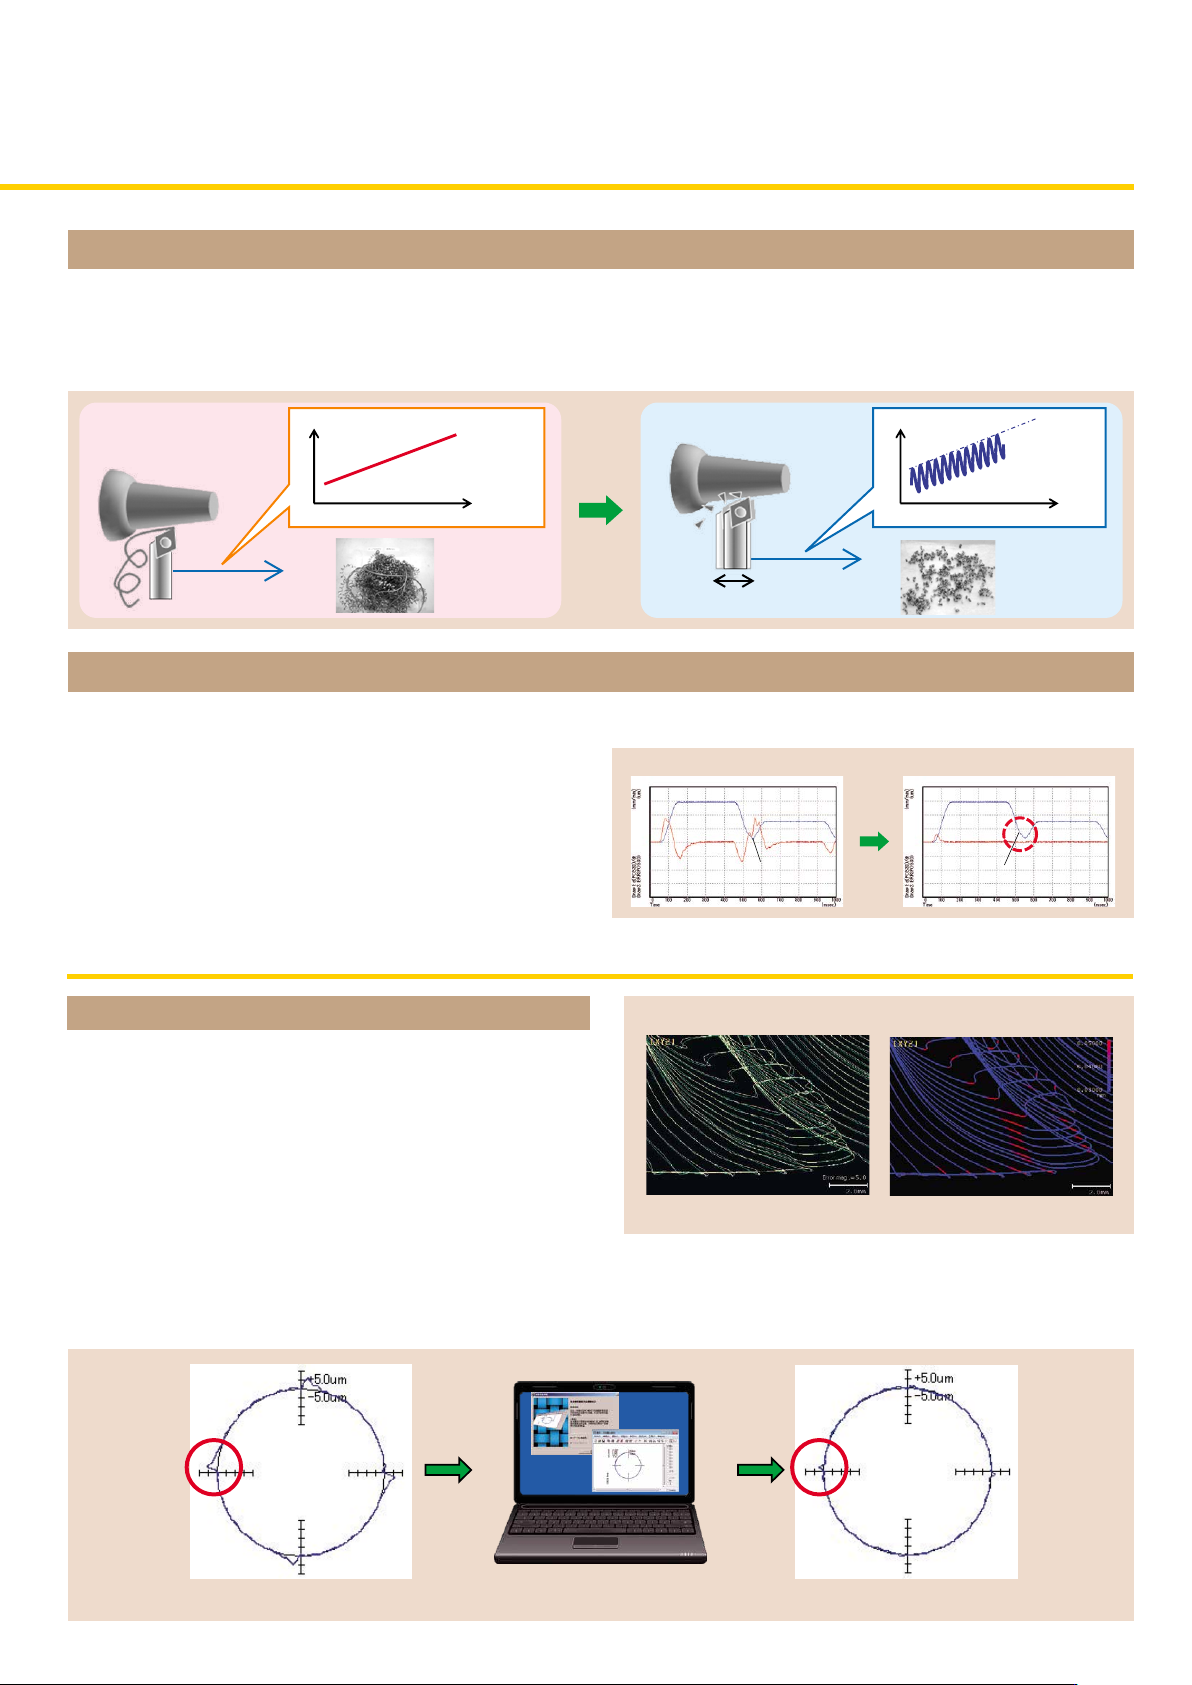
伺服学习型摇动加工能在进给方向摇动刀具细碎切屑。本公司特有的伺服学习控制,能使刀具正确地追随高频
摇动指令,切实细碎切屑。本功能的应用既有助于实现车床的无人化又能大幅减少切屑容积方便切屑的处理。
AI伺服调整
通过AI技术实现的可提高伺服电机的响应性能及抑制振动的AI前馈控制
AI前馈控制是能够正确表现机床特性的高次前馈控制。
在参数的决定过程中使用机器学习,可简单地实现高
性能的前馈控制。该控制可抑制机床加减速时的振
动,从而有助于实现高品位加工。
进给时的平滑度0.2μm
1μm /d iv
2μm/div
R26mm
F2m/min
圆度
1μm
负载惯量大负载惯量小
优化定向(例)
根据惯量
优化减速
根据惯量
优化减速
3000min
−1
主轴速度
1180ms
0min
−1
540ms
显示刀具的3维轨迹(例)
变色显示轨迹误差扩大显示轨迹误差
象限突起
6μm
调整导航器
象限突起
2μm
调整时间 10分/轴
象限突起自动调整后(例)象限突起调整前
高易用性
智能重叠
智能进给轴加减速
智能反向间隙补偿智能前端点控制
智能热控制
智能主轴加减速
智能负载表
智能刚性攻丝智能自适应控制
ServoSpindle
进给速度
主轴温度
过热水平
时间
惯量大
惯量小
时间常数时间常数
扭矩
速度
主轴负载
时间
OH报警温度
绕组温度
OFF
ON
重叠
工件
调整前调整后
智能重叠控制
智能进给轴加减速
智能反向间隙补偿智能机床先端控制
智能温度控制
智能主轴加减速
智能负载表
智能刚性攻丝智能主轴负载控制
进给轴主轴
进给速度
主轴温度
过热报警温度
时间
惯量大
惯量小
时间常数时间常数
扭矩
速度
主轴负载
时间
过热报警温度
绕组温度
OFF
ON
指令重叠
工件
速度
低频率振动
提高响应性能和抑制振动
位置偏差
通常的车削
弧面
伺服学习型摇动加工
锥面
Z轴方向
车刀沿Z轴方向前进
缠绕后的切屑
摇动
ZZ
TimeTime
细碎后的切削
Z轴方向
车刀摇动
·高可靠性
·故障预警
·快速修复
铸模风扇
故障预报功能
风扇便于交换
故障诊断功能
检测器的通信检查电路
10 11
高运转率
缩短维护时间
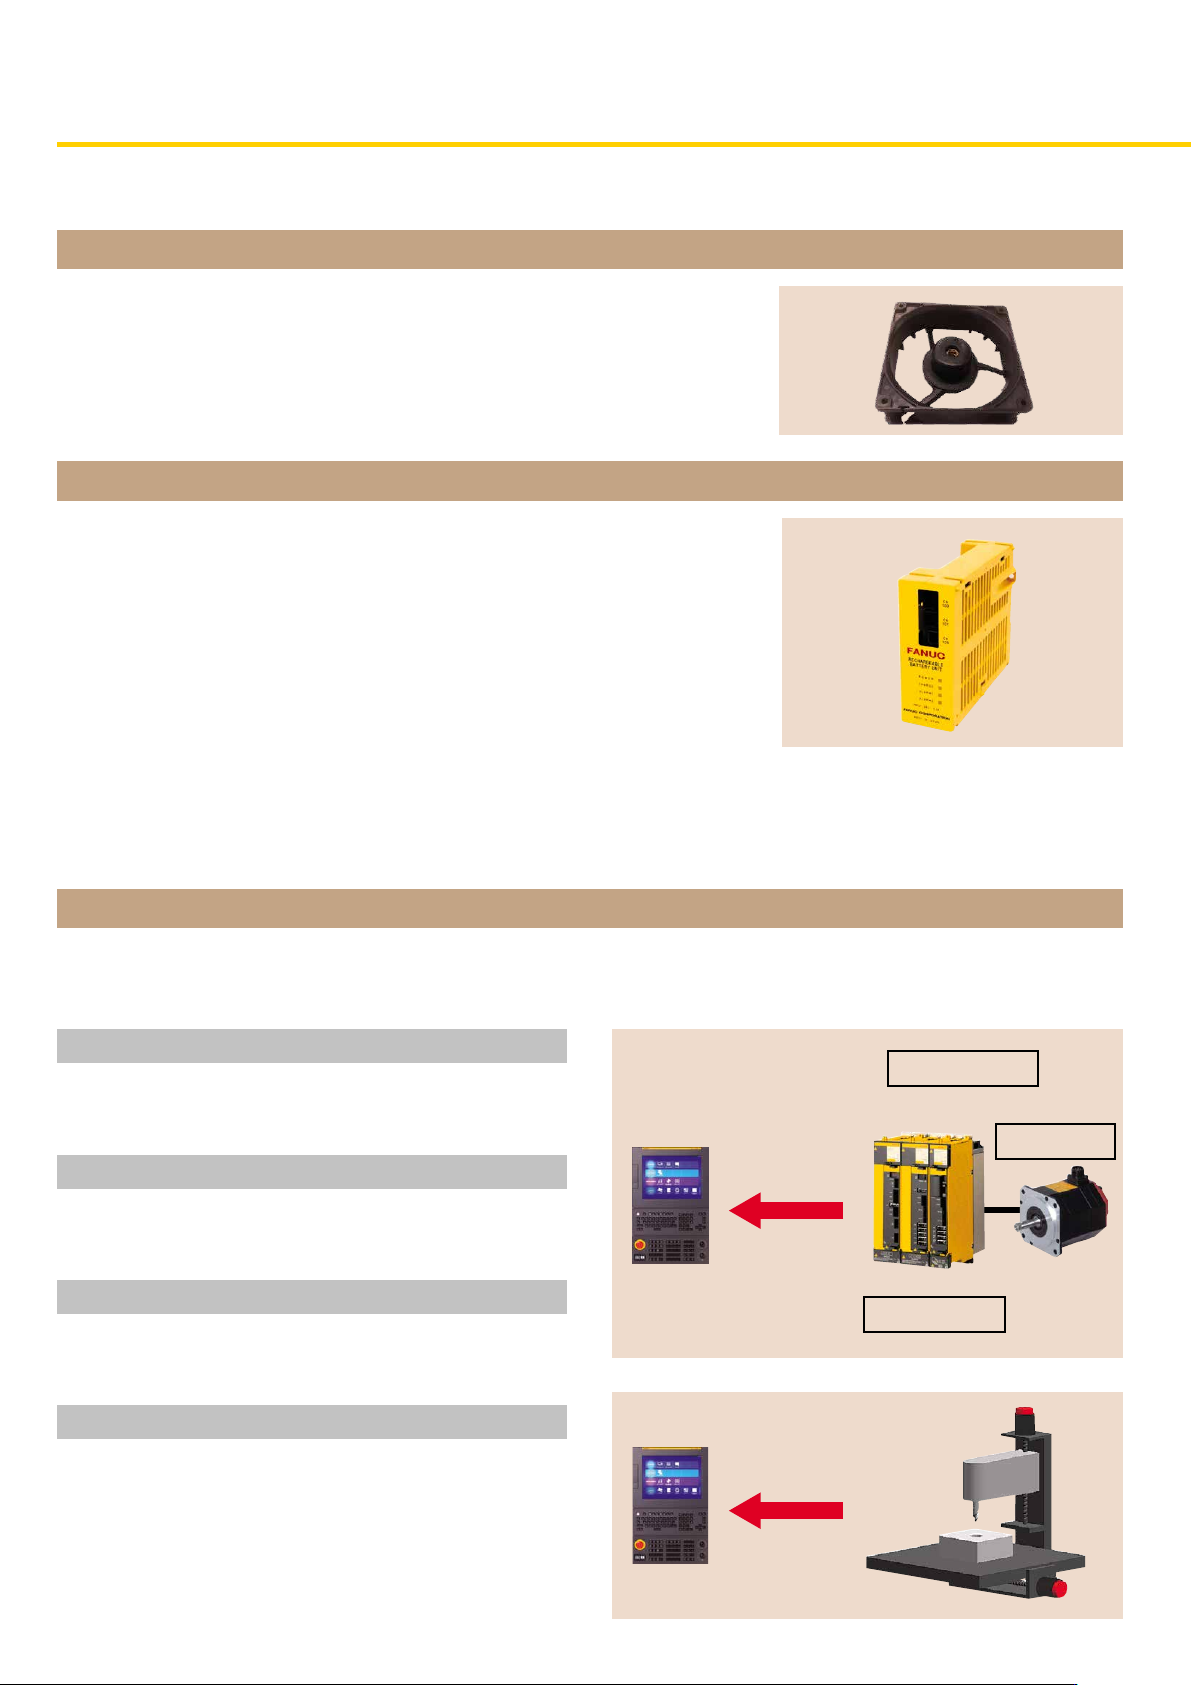
无需从电器柜上拆下放大器,从放大器的正面就能更换风扇。可大幅缩短维护时间。
易于确定故障部位
与Series 30
-MODEL B、 Series 0-MODEL F 型CNC组合使用时,故
障诊断功能有效。使用故障诊断功能,可从CNC画面上方便地推断出
发生报警的原因。
故障诊断功能有如下特征。
·故障诊断指南画面:按既定流程逐步推定故障原因
·故障诊断监视画面:在监视正常动作的伺服和主轴放大器状态的同
时,锁定发生报警时的数据。
·故障诊断图形画面:显示发生报警时的波形
用于确定故障部位
检测器的通信发生异常时,异常部位可能会出现在检测器、反馈电
缆、伺服放大器这三处。确定故障部位需要时间,有时还会导致停机
时间过长。
而使用检测器通信检查电路可输出模拟检测器信号,能迅速确定异常
部位。
提高耐切削液性
该铸模风扇是将耐切削液性强的树脂浇铸在风扇的电路板和绕组上。
有效的的防止了切削液浸入电路板上的电子部件而引起的故障,从而
提高了运转率。
·防止内部数据丢失
充电式电池单元为CNC和脉冲编码器提供备份电源。由于不需要更
换电池,所以可以避免在更换电池时,因出错而引起的参数和原点
数据的丢失。
·降低维护成本
由于不需要更换电池,所以可大幅度降低维护成本。
·有利于环保
无须处理废弃电池,有利于环保。
预防保全可行化
在电机、放大器、风扇发生异常征兆时检测出异常,防止机床突然停机,可实现预防保全。
·绝缘电阻值
·风扇转速
·电容容量
绝缘退化
风扇转速过低
电容容量过低
制动器状态
放大器冷却风扇
散热器冷却风扇
散热器冷却风扇
卡口插座
伺服电机的动力和信号插座可单触安装和拆卸。除可缩短电机维护时
的作业时间还可提高更换作业的可靠性。
绝缘退化检测功能
测量电机绝缘电阻,检测绝缘退化。
电容检测功能
测量伺服放大器的主回路电解电容的容量,检测容
量是否过低。
风扇转速下降检测功能
计量伺服放大器的风扇转速,检测转速是否过低。
制动器检测功能
定期确认制动器状态,在制动器损坏前预报。
充电式电池单元
·高可靠性
·故障预警
·快速修复
铸模风扇
故障预报功能
风扇便于交换
故障诊断功能
检测器的通信检查电路
10 11
高运转率
缩短维护时间
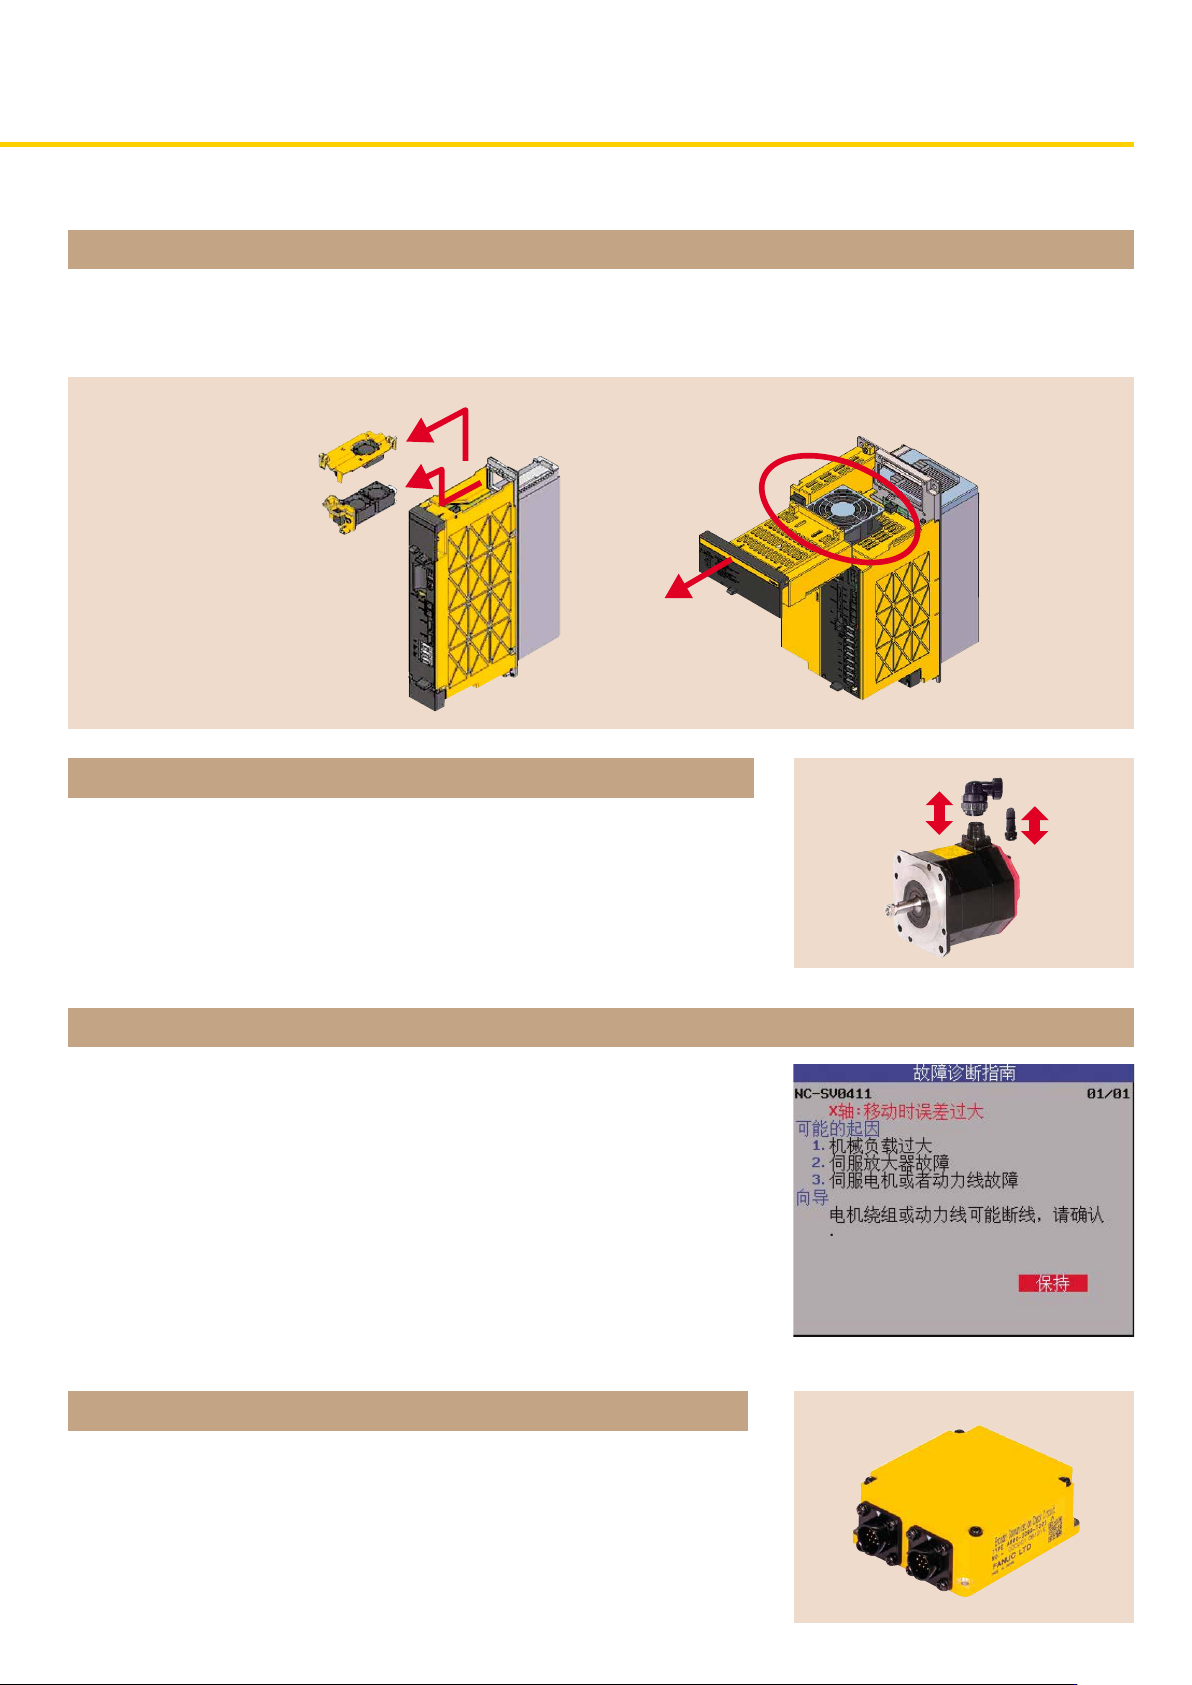
无需从电器柜上拆下放大器,从放大器的正面就能更换风扇。可大幅缩短维护时间。
易于确定故障部位
与Series 30
i-MODEL B、 Series 0i-MODEL F 型CNC组合使用时,故
障诊断功能有效。使用故障诊断功能,可从CNC画面上方便地推断出
发生报警的原因。
故障诊断功能有如下特征。
·故障诊断指南画面:按既定流程逐步推定故障原因
·故障诊断监视画面:在监视正常动作的伺服和主轴放大器状态的同
时,锁定发生报警时的数据。
·故障诊断图形画面:显示发生报警时的波形
用于确定故障部位
检测器的通信发生异常时,异常部位可能会出现在检测器、反馈电
缆、伺服放大器这三处。确定故障部位需要时间,有时还会导致停机
时间过长。
而使用检测器通信检查电路可输出模拟检测器信号,能迅速确定异常
部位。
提高耐切削液性
该铸模风扇是将耐切削液性强的树脂浇铸在风扇的电路板和绕组上。
有效的的防止了切削液浸入电路板上的电子部件而引起的故障,从而
提高了运转率。
·防止内部数据丢失
充电式电池单元为CNC和脉冲编码器提供备份电源。由于不需要更
换电池,所以可以避免在更换电池时,因出错而引起的参数和原点
数据的丢失。
·降低维护成本
由于不需要更换电池,所以可大幅度降低维护成本。
·有利于环保
无须处理废弃电池,有利于环保。
预防保全可行化
在电机、放大器、风扇发生异常征兆时检测出异常,防止机床突然停机,可实现预防保全。
·绝缘电阻值
·风扇转速
·电容容量
绝缘退化
风扇转速过低
电容容量过低
制动器状态
放大器冷却风扇
散热器冷却风扇
散热器冷却风扇
卡口插座
伺服电机的动力和信号插座可单触安装和拆卸。除可缩短电机维护时
的作业时间还可提高更换作业的可靠性。
绝缘退化检测功能
测量电机绝缘电阻,检测绝缘退化。
电容检测功能
测量伺服放大器的主回路电解电容的容量,检测容
量是否过低。
风扇转速下降检测功能
计量伺服放大器的风扇转速,检测转速是否过低。
制动器检测功能
定期确认制动器状态,在制动器损坏前预报。
充电式电池单元