Servo_alphai(C)-22d.pdf - 第8页
智能伺服控制 伺服学习型摇动加工 8 9 高加工性能 避免车削加工中由切屑缠绕所引发的问题 智能伺服控制是指随着负载、温度等机床状况的变化,能自我实施实时优化调整的伺服控制功能群。 在伺服控制上支持高效加工和表面精细处理 技术的应用,实现高速、高精度、高品位加工。 伺服HRV控制 实现高速、高精度的伺服控制 通过将旋转平滑的伺服电机、高精度的电流检测、响 应快且分辨率高的脉冲编码器等硬件与新的伺服HRV + 控制有机地融合在一起,实现纳…
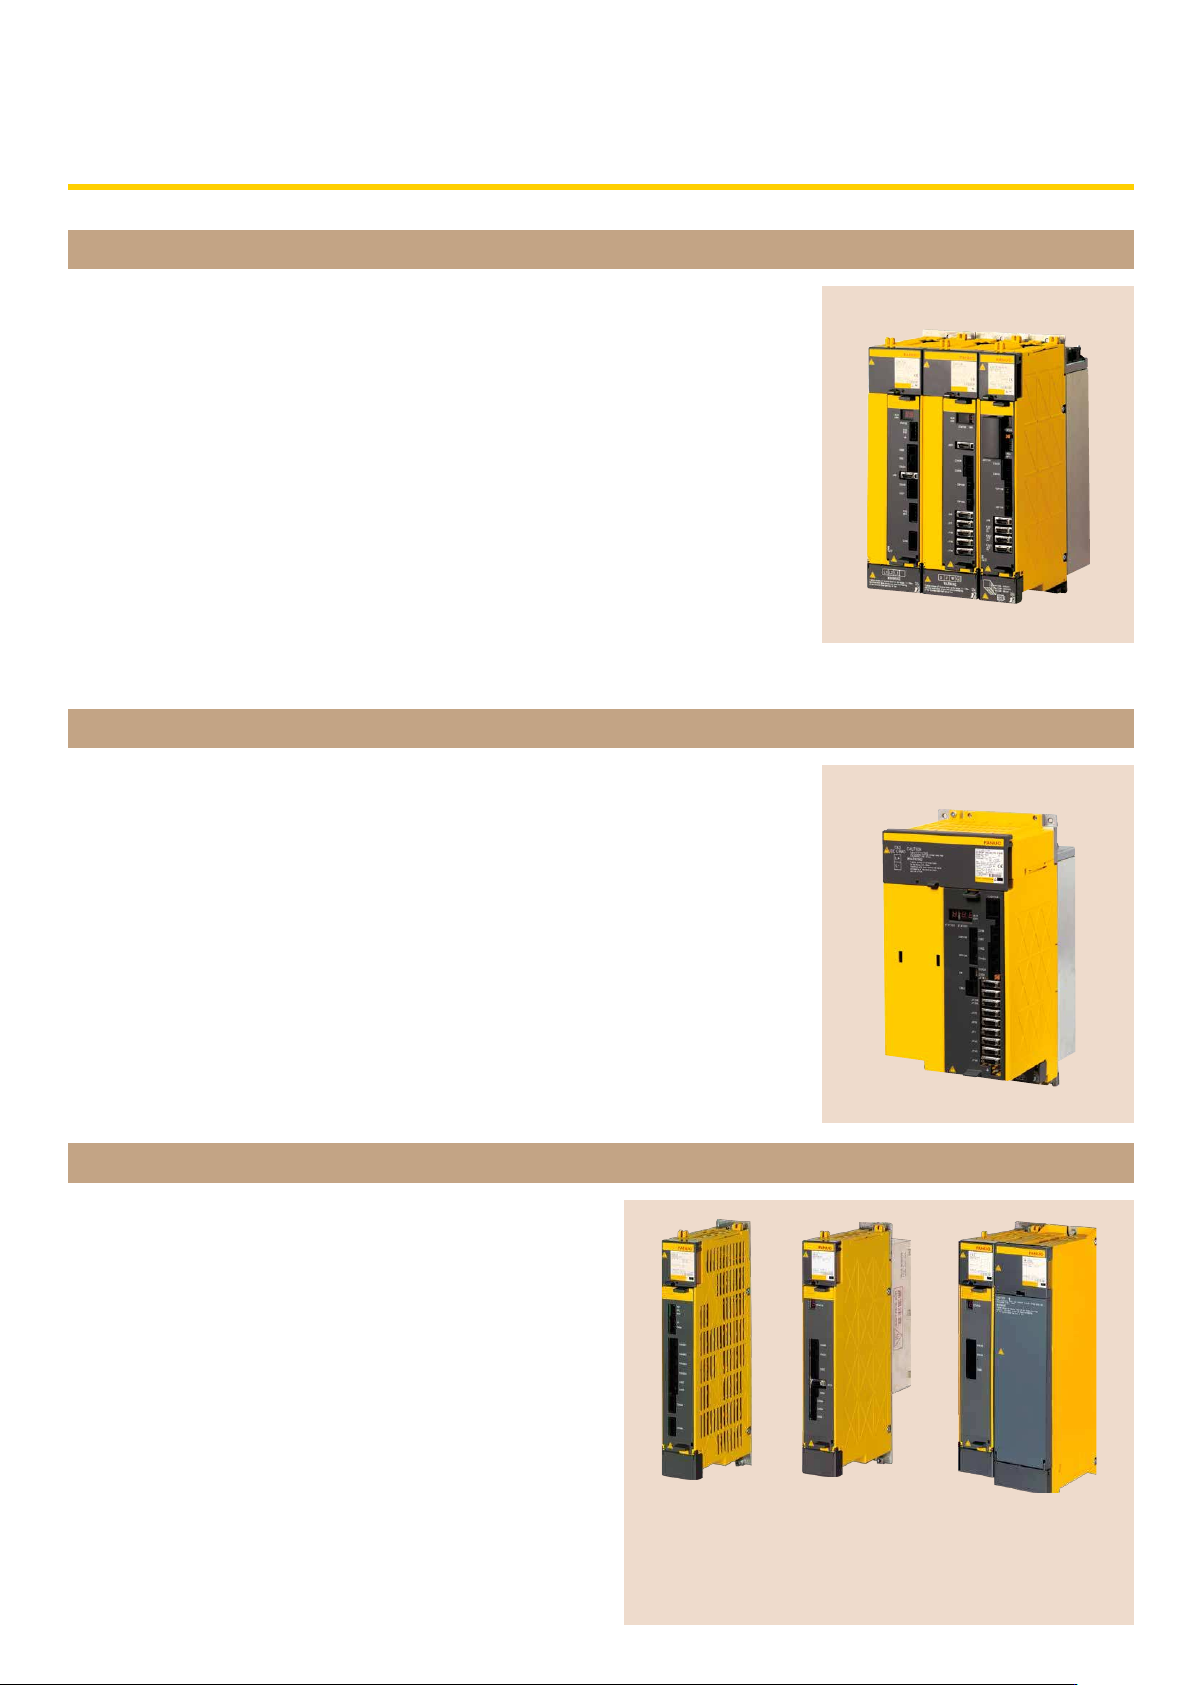
FANUC SERVO AMPLIF IER
@
*SV-B series/
@
*SP-B series/
@
*PS-B series
FANUC SERVO AMPLI
F
IER #*SVSP-B series
6 7
主轴电机
用于机床主轴的电机
伺服放大器
用于驱动伺服电机和主轴电机的放大器
拥有卓越基本性能的高性能AC主轴电机
·高加工性能
采用优化的绕组设计和高效率的冷却结构,可迅速地加速到高速领域。
通过提高短时间的额定功率和扭矩,加强了短时间内的重切削能力,并缩短加减速时间。
自主研发的主轴控制技术可使S6短时间功率与S3短时间功率保持一致。
贯通孔型号可实现切削液的中心贯通,拥有气冷αT-B系列与液冷αL-B系列。具备高机械精度与低振动
特点适用于与主轴直接连结。
最大功率可达200kW,最大扭矩可达2000Nm,适用于大型机床。采用多台标准放大器驱动电机以及通过
多台电机来带动主轴的技术,能进一步应对大功率的需求。
新增加了可实现敏捷、高频加减速的同步主轴电机和提高容许径向负载的车床用主轴电机。
·高运转率
通过采用油封使防水性能更加完美。
·高易用性
产品含有200V和400V两种电源规格,客户可根据当地电压进行选择。
和主轴连接后可以在电机后部调节平衡。
拥有良好基本性能且性价比卓越的AC主轴电机
·高加工性能
采用优化的绕组设计和高效率的冷却结构,不仅外形紧凑而且具备大功率、大扭矩的特点。
通过提高短时间的额定功率和扭矩,加强了短时间内的重切削能力,并缩短加减速时间。
自主研发的主轴控制技术可使S6短时间功率与S3短时间功率保持一致。
贯通孔型号可实现切削液的中心贯通,拥有气冷
βT-B系列。具备高机械精度与低振动特点适用于与主轴
直接连结。
·高运转率
通过采用油封使防水性能更加完美。
·高易用性
产品含有200V和400V两种电源规格,客户可根据当地电压进行选择。
和主轴连接后可以在电机后部调节平衡。
汇集了从小容量到大容量多种型号功能强大的伺服放大器
·高加工性能
通过大功率、高精度的电流控制来缩短加工时间并实现高精度、高品
位加工。
·高运转率
可检测出在严酷切削液环境下电机绝缘是否退化,可实现预防保全。
风扇可从放大器前面进行更换,可做到短时间内维修。
通过故障诊断功能可迅速查清发生报警的原因。
·高易用性
汇集了从小容量到大容量多种型号产品,可用于更多机床。
使用安全切断功能(STO)可以省去用于切断动力的电磁接触器。
采用新型低损耗功率元件,有利于节能。
产品含有200V和400V两种电源规格,客户可根据当地电压进行选择。
性价比优异的伺服主轴一体型伺服放大器
·高加工性能
通过大功率、高精度的电流控制来缩短加工时间并实现高精度、高品位
加工。
·高运转率
风扇可从放大器前面进行更换,可做到短时间内维修。
通过故障诊断功能可迅速查清发生报警的原因。
·高易用性
一体型节省配线。
使用安全切断功能(STO)可以省去用于切断动力的电磁接触器。
采用新型低损耗功率元件,有利于节能。
产品含有200V和400V两种电源规格,客户可根据当地电压进行选择。
停电备份模块 型号B
PFB-24PFB-R
PFB-C
+
电容模块
停电备份模块型号B
停电时机床保护
防止在电压不稳以及多雷电地区机床和工件破损。
其特点如下:
·停电时防止重力轴坠落
放大器内置停电检测装置在检测停电后,迅速启动重
力轴制动器。
·停电时缩短停止距离
*1)
减速停止可避免高速加工机的进给轴发生碰撞。
·停电时回退
*2)
保持齿轮加工机的工件和工具同步回退。
*1)、*2)
适用于“停电备份模块(硬件)”或“停电备份功能(软件)”。
智能伺服控制伺服学习型摇动加工
8 9
高加工性能
避免车削加工中由切屑缠绕所引发的问题智能伺服控制是指随着负载、温度等机床状况的变化,能自我实施实时优化调整的伺服控制功能群。
在伺服控制上支持高效加工和表面精细处理 技术的应用,实现高速、高精度、高品位加工。
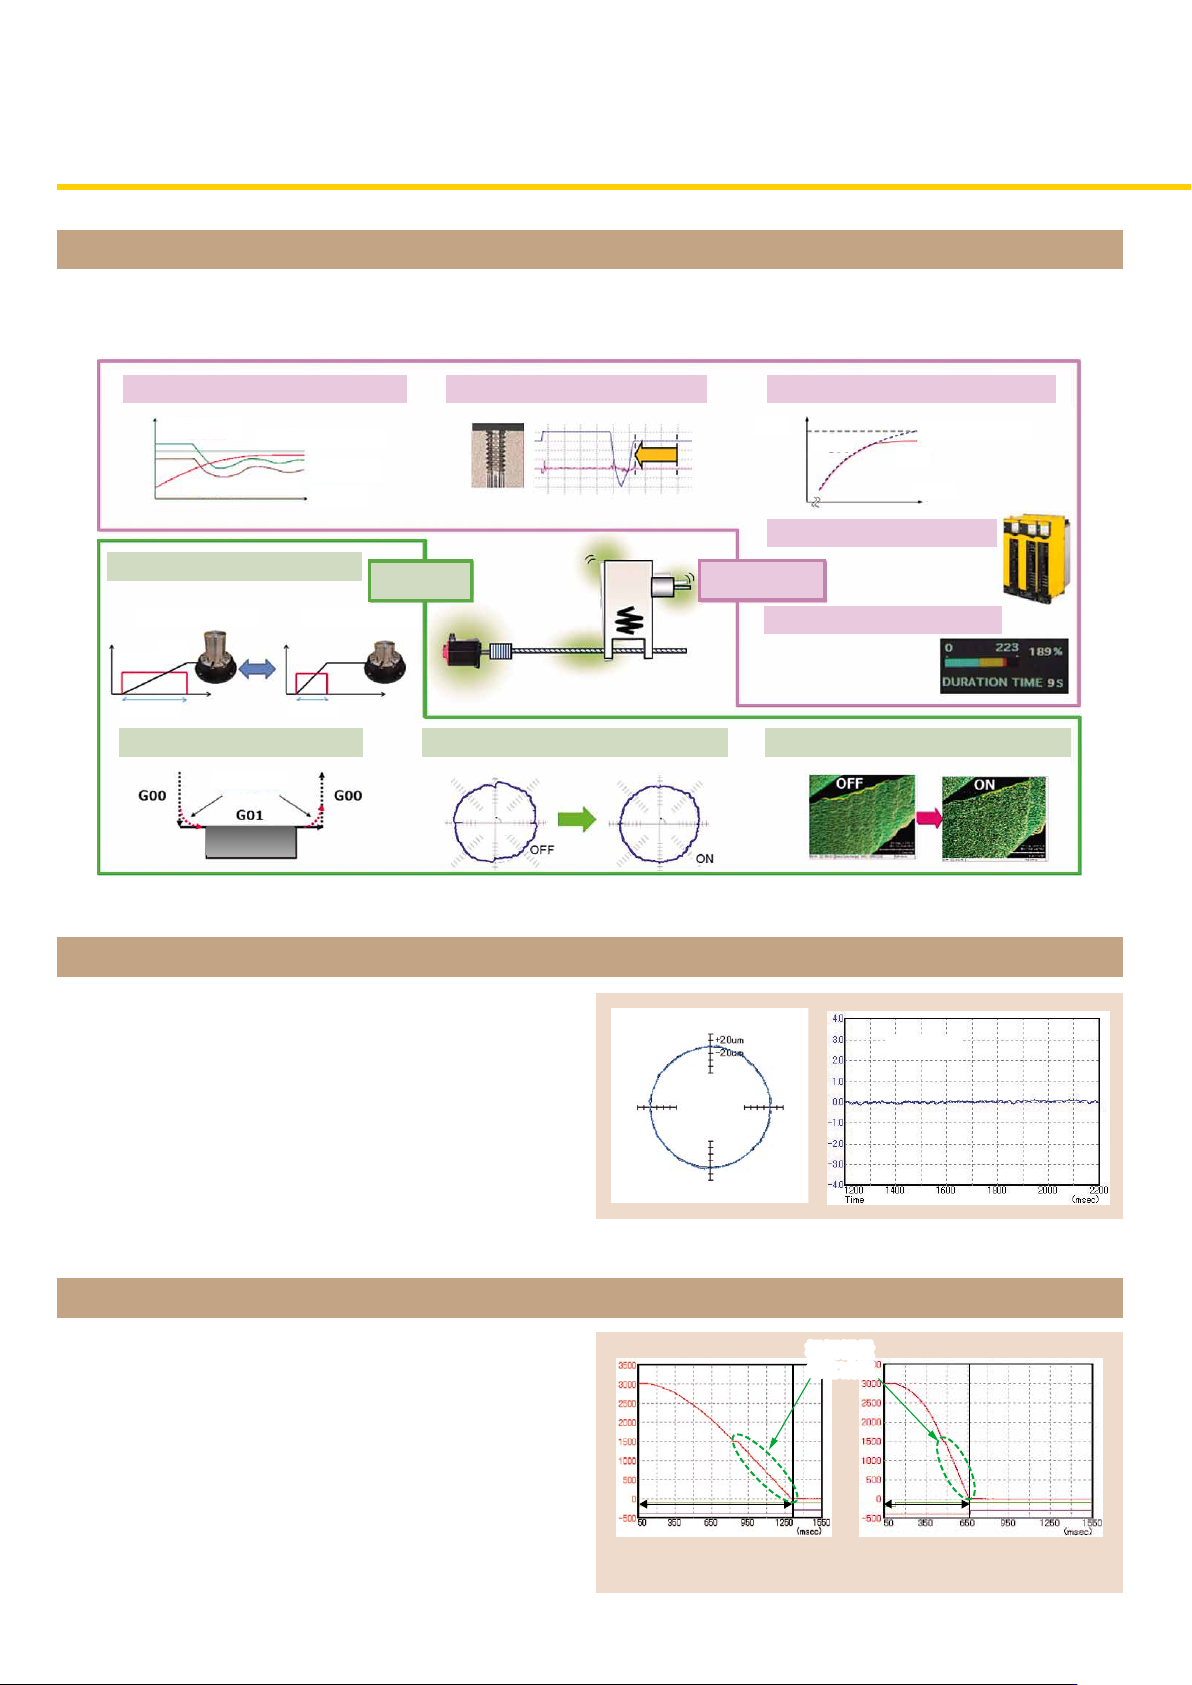
伺服HRV控制
实现高速、高精度的伺服控制
通过将旋转平滑的伺服电机、高精度的电流检测、响
应快且分辨率高的脉冲编码器等硬件与新的伺服HRV
+
控制有机地融合在一起,实现纳米级的高速、高精度
加工。此外,使用共振跟踪型的HRV滤波器,在共振
频率变动时也可避免机械共振。
主轴HRV控制
伺服HRV控制
伺服HRV控制
伺服和主轴的综合调整工具
可将测试程序编制、参数设定、数据测量等伺服和主
轴调整作业综合处理。将电脑和CNC直接连接起来,
便于使用。
3维显示功能可以显示出5轴机床的刀具轨迹。可根据
轨迹误差进行扩大及变色显示,提高参数调整的效率。
调整导航器,实现增益、过滤器等调整的自动化,能在短时间内高质量地完成伺服调整。 象限突起补偿的
自动调整功能,大幅缩短高速和高精度调整的时间。
伺服调整工具 FANUC SERVO GUIDE
实现快响应、高效率的主轴控制
通过高速电流控制,提高增益、减低电机高速旋转
时的发热。
备有高效定向功能,在工件或刀具转动惯量发生变
动时也能以恰当的加速度来减速,缩短循环时间。
位置控制采用纳米插补,在主轴上实现与进给轴同
样的纳米控制。
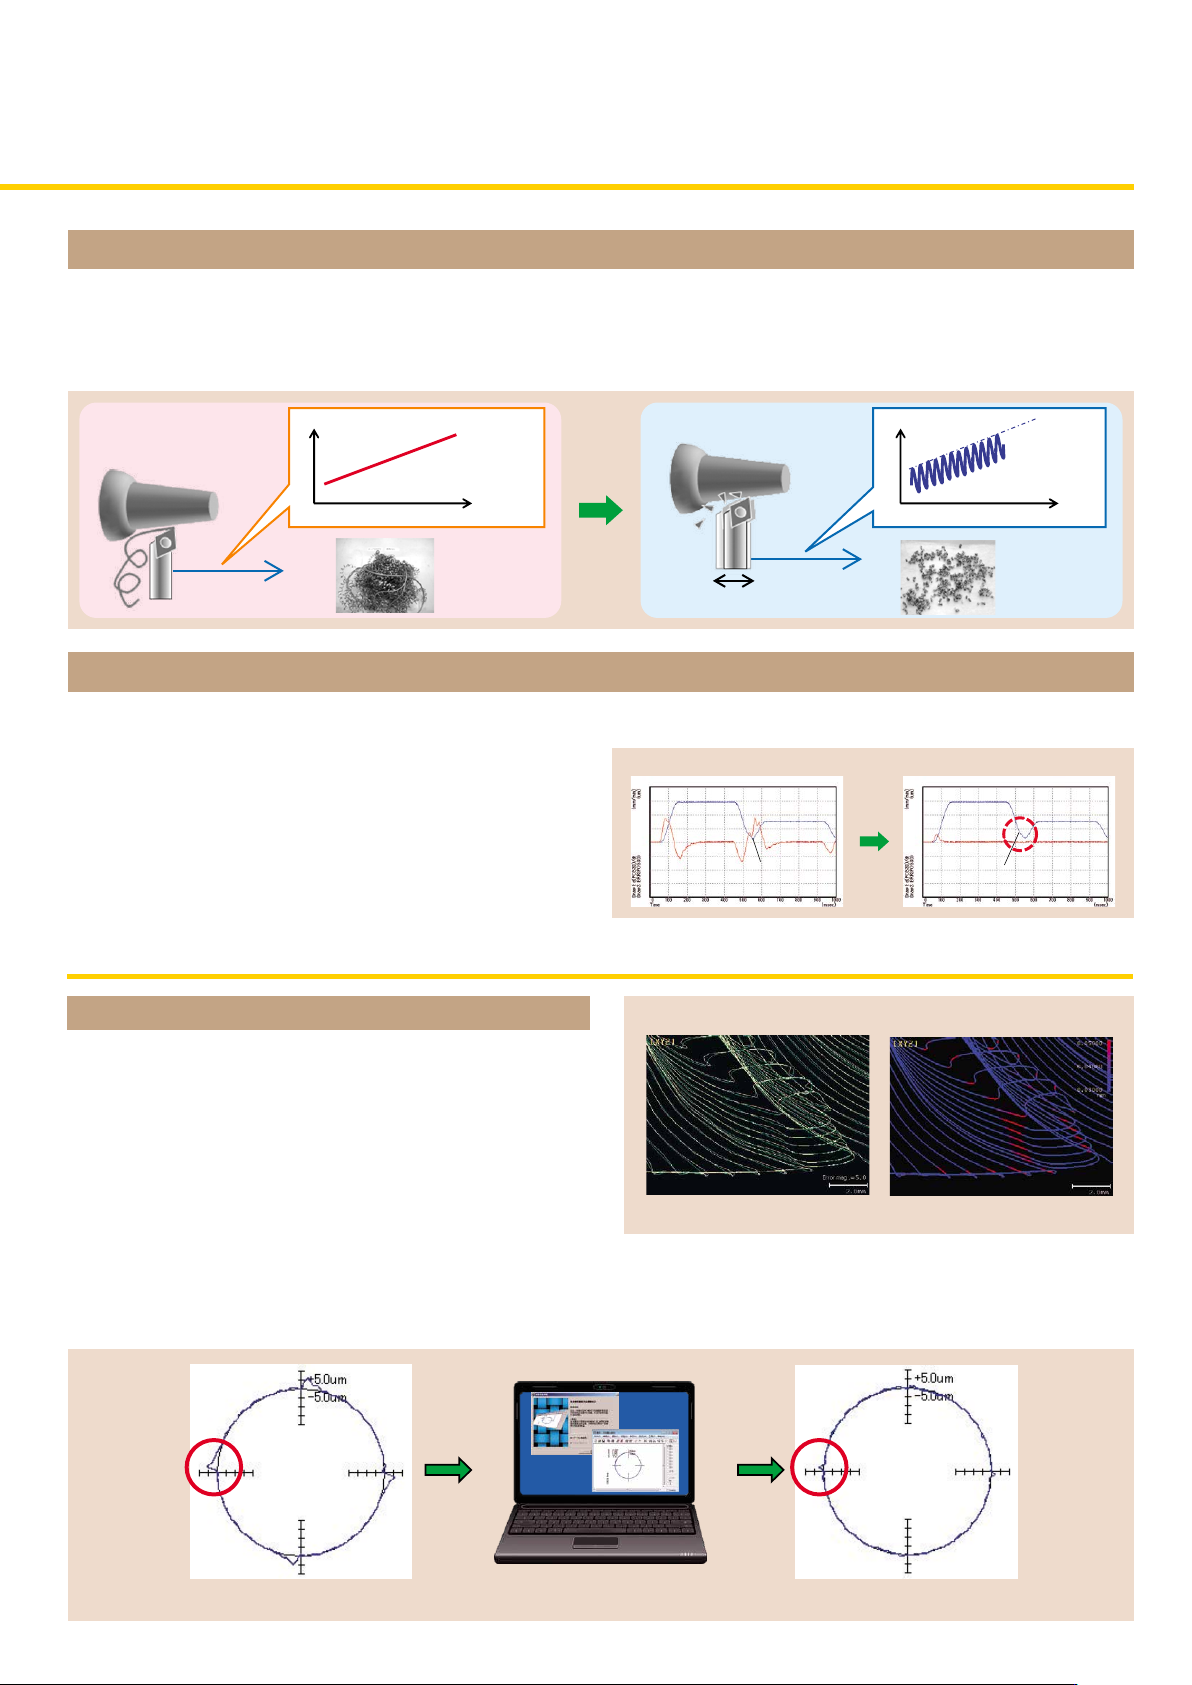
伺服学习型摇动加工能在进给方向摇动刀具细碎切屑。本公司特有的伺服学习控制,能使刀具正确地追随高频
摇动指令,切实细碎切屑。本功能的应用既有助于实现车床的无人化又能大幅减少切屑容积方便切屑的处理。
AI伺服调整
通过AI技术实现的可提高伺服电机的响应性能及抑制振动的AI前馈控制
AI前馈控制是能够正确表现机床特性的高次前馈控制。
在参数的决定过程中使用机器学习,可简单地实现高
性能的前馈控制。该控制可抑制机床加减速时的振
动,从而有助于实现高品位加工。
进给时的平滑度0.2μm
1μm /d iv
2μm/div
R26mm
F2m/min
圆度
1μm
负载惯量大负载惯量小
高效定向(例)
根据惯量
优化减速
根据惯量
优化减速
3000min
−1
主轴速度
1180ms
0min
−1
540ms
显示刀具的3维轨迹(例)
变色显示轨迹误差扩大显示轨迹误差
象限突起
6μm
调整导航器
象限突起
2μm
调整时间 10分/轴
象限突起自动调整后(例)象限突起调整前
高易用性
智能重叠
智能进给轴加减速
智能反向间隙补偿智能前端点控制
智能热控制
智能主轴加减速
智能负载表
智能刚性攻丝智能自适应控制
ServoSpindle
进给速度
主轴温度
过热水平
时间
惯量大
惯量小
时间常数时间常数
扭矩
速度
主轴负载
时间
OH报警温度
绕组温度
OFF
ON
重叠
工件
调整前调整后
智能重叠控制
智能进给轴加减速
智能反向间隙补偿智能机床先端控制
智能温度控制
智能主轴加减速
智能负载表
智能刚性攻丝智能主轴负载控制
进给轴主轴
进给速度
主轴温度
过热报警温度
时间
惯量大
惯量小
时间常数时间常数
扭矩
速度
主轴负载
时间
过热报警温度
绕组温度
OFF
ON
指令重叠
工件
速度
低频率振动
提高响应性能和抑制振动
位置偏差
通常的车削
弧面
伺服学习型摇动加工
锥面
Z轴方向
车刀沿Z轴方向前进
缠绕后的切屑
摇动
ZZ
TimeTime
细碎后的切削
Z轴方向
车刀摇动
智能伺服控制伺服学习型摇动加工
8 9
高加工性能
避免车削加工中由切屑缠绕所引发的问题智能伺服控制是指随着负载、温度等机床状况的变化,能自我实施实时优化调整的伺服控制功能群。
在伺服控制上支持高效加工和表面精细处理 技术的应用,实现高速、高精度、高品位加工。
伺服HRV控制
实现高速、高精度的伺服控制
通过将旋转平滑的伺服电机、高精度的电流检测、响
应快且分辨率高的脉冲编码器等硬件与新的伺服HRV
+
控制有机地融合在一起,实现纳米级的高速、高精度
加工。此外,使用共振跟踪型的HRV滤波器,在共振
频率变动时也可避免机械共振。
主轴HRV控制
伺服HRV控制
伺服HRV控制
伺服和主轴的综合调整工具
可将测试程序编制、参数设定、数据测量等伺服和主
轴调整作业综合处理。将电脑和CNC直接连接起来,
便于使用。
3维显示功能可以显示出5轴机床的刀具轨迹。可根据
轨迹误差进行扩大及变色显示,提高参数调整的效率。
调整导航器,实现增益、过滤器等调整的自动化,能在短时间内高质量地完成伺服调整。 象限突起补偿的
自动调整功能,大幅缩短高速和高精度调整的时间。
伺服调整工具 FANUC SERVO GUIDE
实现快响应、高效率的主轴控制
通过高速电流控制,提高增益、减低电机高速旋转
时的发热。
备有优化定向功能,在工件或刀具转动惯量发生变
动时也能以恰当的加速度来减速,缩短循环时间。
位置控制采用纳米插补,在主轴上实现与进给轴同
样的纳米控制。
伺服学习型摇动加工能在进给方向摇动刀具细碎切屑。本公司特有的伺服学习控制,能使刀具正确地追随高频
摇动指令,切实细碎切屑。本功能的应用既有助于实现车床的无人化又能大幅减少切屑容积方便切屑的处理。
AI伺服调整
通过AI技术实现的可提高伺服电机的响应性能及抑制振动的AI前馈控制
AI前馈控制是能够正确表现机床特性的高次前馈控制。
在参数的决定过程中使用机器学习,可简单地实现高
性能的前馈控制。该控制可抑制机床加减速时的振
动,从而有助于实现高品位加工。
进给时的平滑度0.2μm
1μm /d iv
2μm/div
R26mm
F2m/min
圆度
1μm
负载惯量大负载惯量小
优化定向(例)
根据惯量
优化减速
根据惯量
优化减速
3000min
−1
主轴速度
1180ms
0min
−1
540ms
显示刀具的3维轨迹(例)
变色显示轨迹误差扩大显示轨迹误差
象限突起
6μm
调整导航器
象限突起
2μm
调整时间 10分/轴
象限突起自动调整后(例)象限突起调整前
高易用性
智能重叠
智能进给轴加减速
智能反向间隙补偿智能前端点控制
智能热控制
智能主轴加减速
智能负载表
智能刚性攻丝智能自适应控制
ServoSpindle
进给速度
主轴温度
过热水平
时间
惯量大
惯量小
时间常数时间常数
扭矩
速度
主轴负载
时间
OH报警温度
绕组温度
OFF
ON
重叠
工件
调整前调整后
智能重叠控制
智能进给轴加减速
智能反向间隙补偿智能机床先端控制
智能温度控制
智能主轴加减速
智能负载表
智能刚性攻丝智能主轴负载控制
进给轴主轴
进给速度
主轴温度
过热报警温度
时间
惯量大
惯量小
时间常数时间常数
扭矩
速度
主轴负载
时间
过热报警温度
绕组温度
OFF
ON
指令重叠
工件
速度
低频率振动
提高响应性能和抑制振动
位置偏差
通常的车削
弧面
伺服学习型摇动加工
锥面
Z轴方向
车刀沿Z轴方向前进
缠绕后的切屑
摇动
ZZ
TimeTime
细碎后的切削
Z轴方向
车刀摇动