17-2756-ASM Broschüre ASM AP DE_171020.pdf - 第14页
Die Attach & SMT Deposition 1 2 Printing Stencil technology Abnehmende Bauteilgrößen, W afer- Dicken und der Wunsch nach höherer Efzienz – d. h. höhere Dichte auf den WLP/PLP-T rägern – erzwingen eine im- mer genaue…
Die Attach & SMT
Encapsulation Singulation
WLP Inspection,
Text & Packing
3
4
5
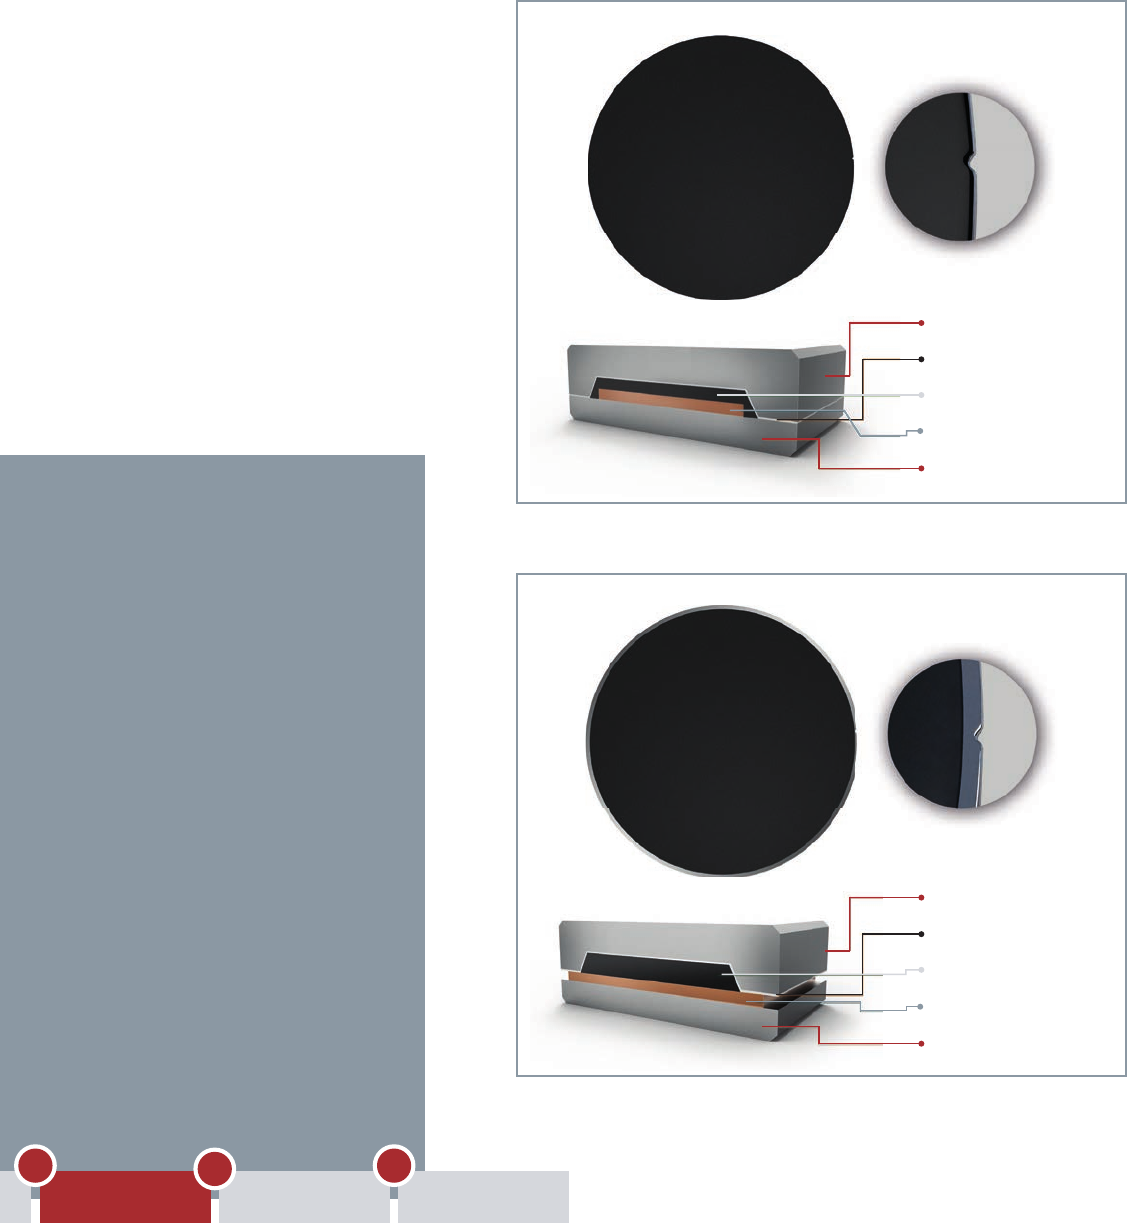
Das Molding mit Keep-out Zone (KOZ)
macht ORCAS zur idealen Lösung für die
spätere Vereinzelung mit Laserschnitt.
Denn: Dank eines speziellen Toolings blei-
ben die Sägemuster in der Keep-out Zone
am Rande des Trägers nach dem Molding
sichtbar.
Der Laserschnitt kann extrem präzise
und damit ohne weitere vorbereitende
Prozessschritte erfolgen. Ein Beispiel da-
für, wie gut Prozessketten im Advanced
Packaging durchgängig integriert und
optimiert werden können. Das Ergebnis:
verbesserte Yield-Raten und Freiräume für
ein noch ef zienteres Packaging.
Bei Keep-out-Zone Molding wird der Rand des Wafers nicht
vergossen, um eine spätere Weiterverarbeitung zu erleichtern.
ORCAS
Schnelles und effizientes
Molding
▪ Einsatz von Panelgrößen bis
340 × 340 mm und von 12″-Wafer
▪ Closed-Loop-Press-System des
ORCAS garantiert exzellente
Koplanarität bei großflächigem
Molding (TTV: 20 µm)
▪ Hochflexibles Dispenser-System
zur Verarbeitung von flüssigen und
granularen Vergussmaterialien sichern
beste Komponentenabdeckung
▪ ORCAS ist skalierbar von Kleinlosen
und Prototypen bis zur hochvolumigen
Serienfertigung
▪ Ein System für Die-up und Die-down
Molding
▪ Zwei Molding-Optionen: Molding
kon gurierbar für Keep-out Zone (KOZ)
oder Overmolding
Einfach und genial:
Molding mit Keep-out Zone (KOZ)
Obere Molding-Form
Film
Vergussmaterial
Substrat
Untere Molding-Form
Obere Molding-Form
Film
Vergussmaterial
Substrat
Untere Molding-Form
Beim Overmolding werden die Sägemuster (teilweise) vergossen und
sind in nachfolgenden Prozessschritten nicht präzise erkennbar.
13
Die Attach & SMTDeposition
1
2
PrintingStencil technology
Abnehmende Bauteilgrößen, Wafer-
Dicken und der Wunsch nach höherer
Efzienz – d. h. höhere Dichte auf den
WLP/PLP-Trägern – erzwingen eine im-
mer genauere und schonendere Verein-
zelung der Komponenten.
Die klassischen Sägen stoßen sowohl bei
Einschnitt des Trägers, z. B. bei Low-K-
Materialien, (Verschmutzungsgefahr) wie
auch bei der Vereinzelung nach Abschluss
des Packagings mit ihrer Genauigkeit und
Schnittbreiten an Grenzen – hinzu kom-
men die mechanischen Belastungen für
die Packages beim Sägen.
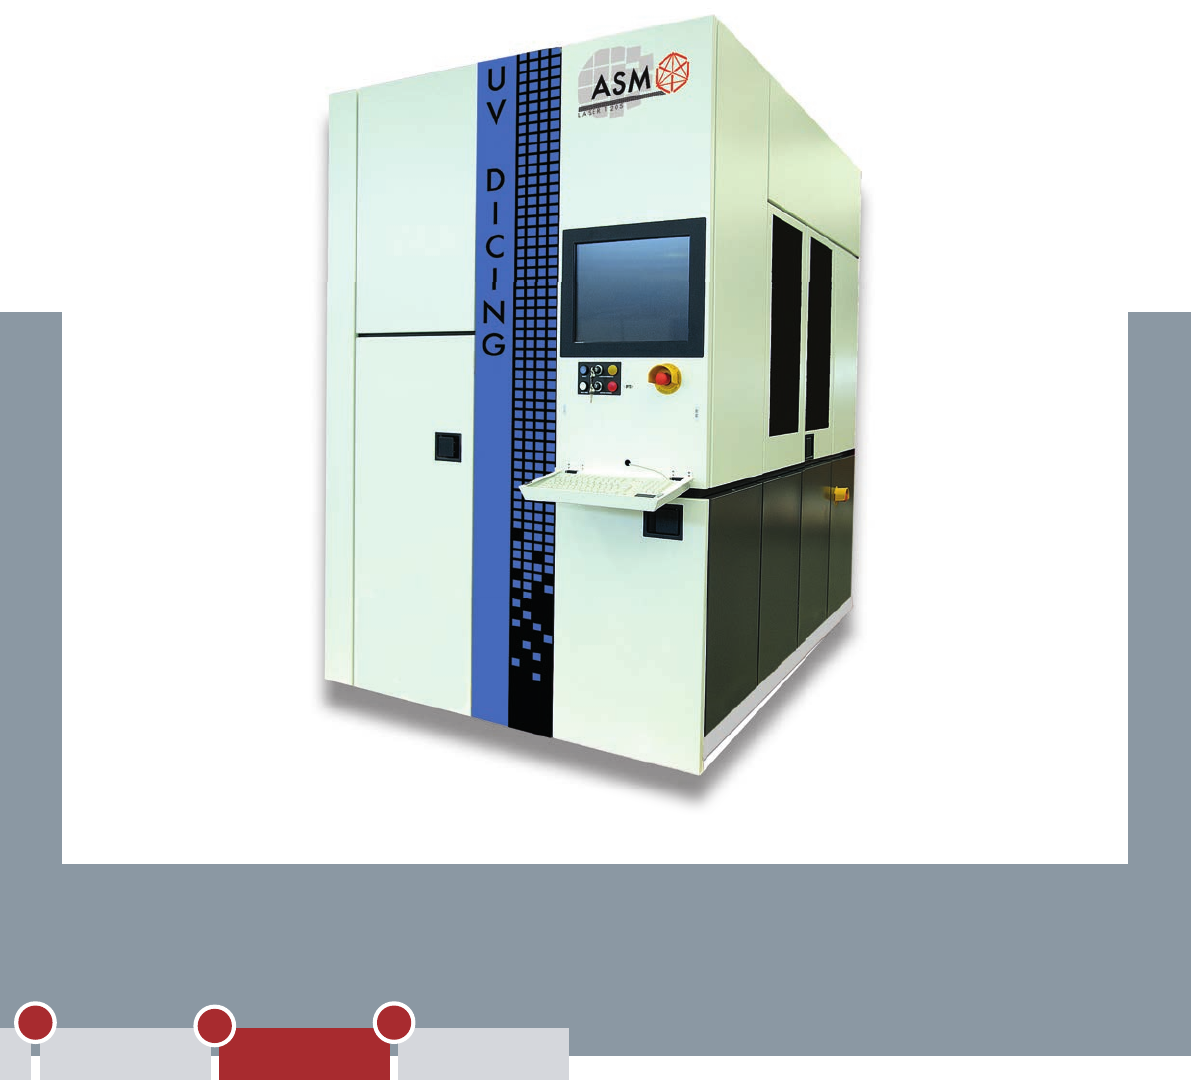
Das ASM Multi-Beam-Laser-System
LASER 1205 bietet die Antwort auf die
steigenden Anforderungen bei der
Singulation. Bei Substratdicken von
100 µm bleibt die Schnittbreite unter
12-14 µm, die Positionierungsgenauigkeit
liegt bei < 1 µm. Es können Materialien
wie Silizium-Wafer (Si, SiC etc.) in Dicken
bis zu 250 µm und EMC in Dicken bis zu
700 µm durchtrennt werden.
Durch das Multi-Beam-Verfahren werden
wesentlich weniger Schneidedurchläufe
benötigt, um den Wafer zu durchtrennen.
Daher erreicht das ASM Multi-Beam-
Laser-System LASER 1205 extrem kurze
Prozesszeiten und eine entsprechend
hohe Produktivität.
Singulation
Genauer und effizienter:
Vereinzelung mit dem Multi-Beam-Laser-System LASER 1205
LASER 1205
Präzise und effizient für Silizium und EMC
▪ Die perfekte Lösung für Fan-in-Anwendungen
▪ Präzises Schneiden von Formmasse und Silizium
▪ Hohe Ausbeute (Die/Wafer) durch minimale Schnittbreiten
(12-14 µm)
▪ Kein Wafer Chipping, da der Laserschnitt exakt an der
Vorschnittposition ausgerichtet ist
▪ Nahtloser Wechsel von Fan-in zu Fan-out
14
Die Attach & SMT
Encapsulation Singulation
WLP Inspection,
Text & Packing
3
4
5
15