20200227103734031.pdf - 第107页
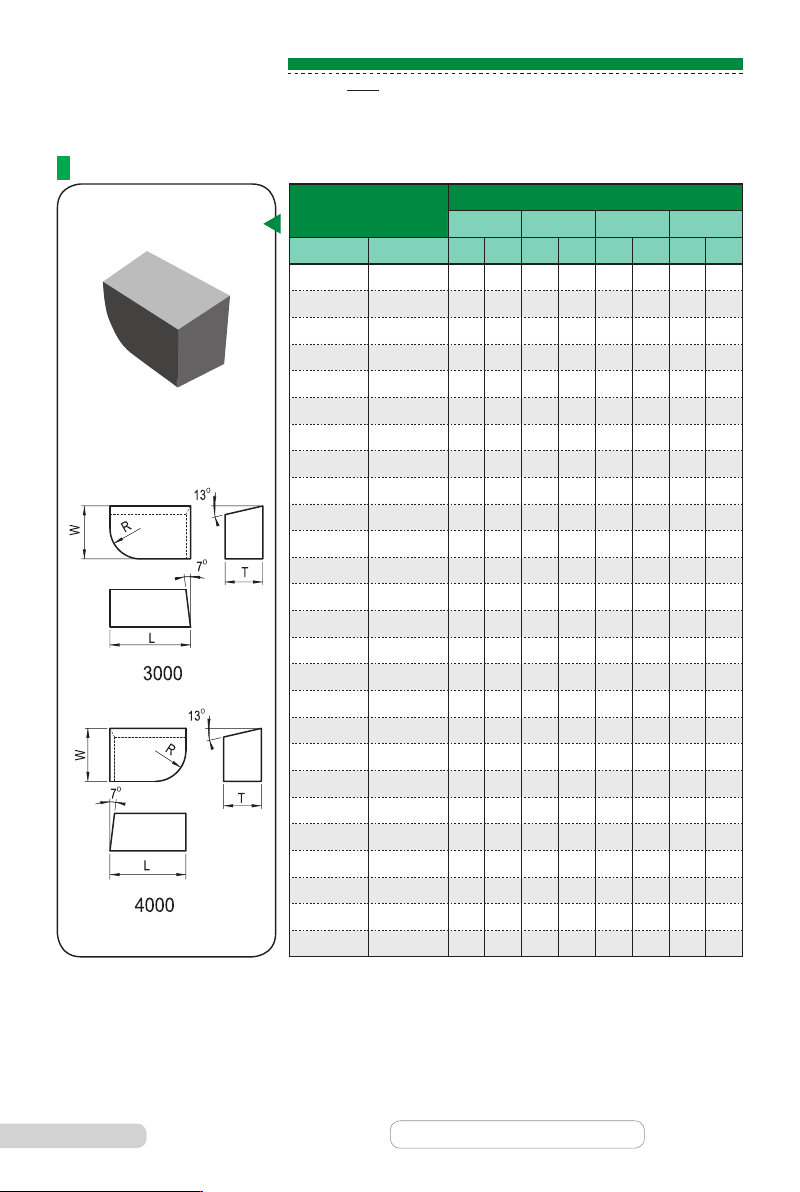
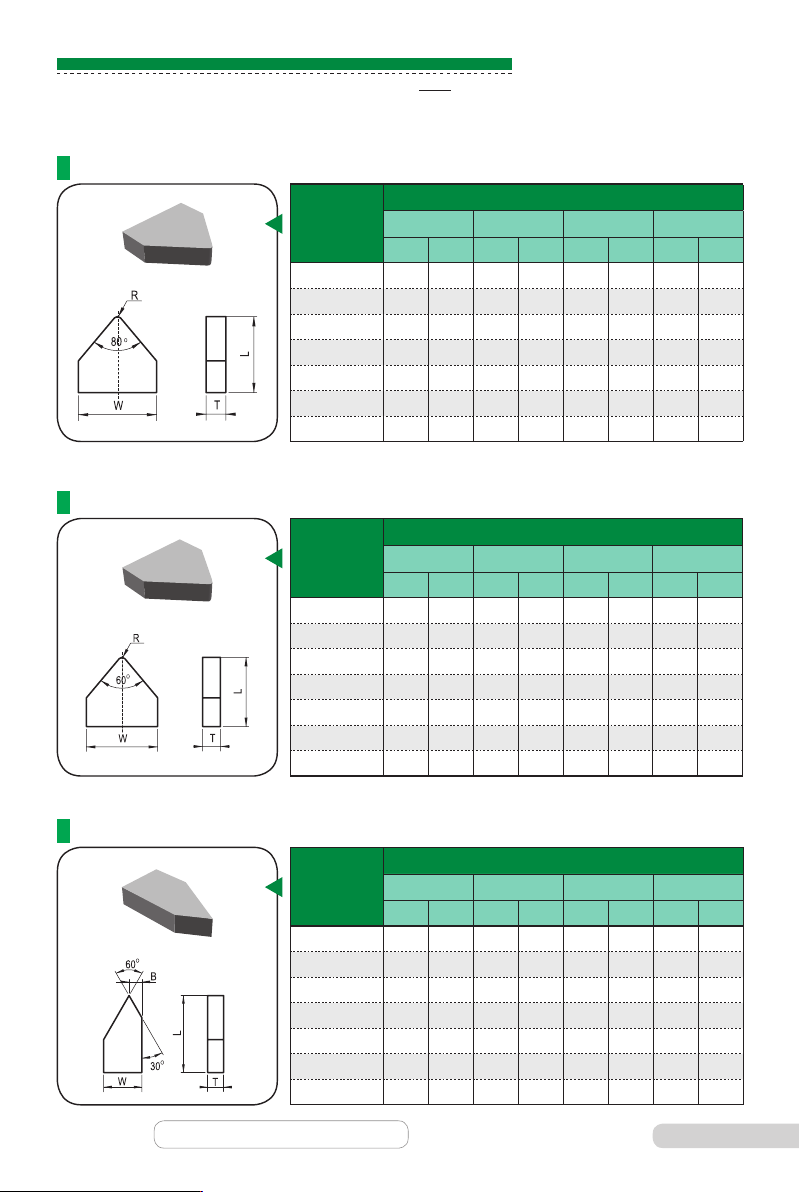
C 45 硬质合金焊接刀片 Cemented Carbide Brazed Tips C 89 系列 Series 89- 型号 Type 尺寸 Dimensions(mm) L W T R Inch mm Inch mm Inch mm Inch mm 89-5080 3/8 9.5 5/16 7.9 3/32 2.4 1/64 0.4 89-5100 1/2 12.7 3/8 9.5 3/32 2.4 1/64 0.4 89-510…
C
44
硬质合金焊接刀片
Cemented Carbide Brazed Tips
C
89 系列
Series 89-
型号 Type
尺寸 Dimensions(mm)
L W T R
89-3000 89-4000 Inch mm Inch mm Inch mm Inch mm
89-3350 89-4350
9/16 14.3 3/8 9.5 1/4 6.4 3/16 4.8
89-3360 89-4360
3/4 19.1 3/8 9.5 1/4 6.4 3/16 4.8
89-3370 89-4370
5/8 15.9 7/16 11.1 1/4 6.4 1/4 6.4
89-3380 89-4380
3/4 19.1 1/2 12.7 1/4 6.4 1/4 6.4
89-3390 89-4390
1 25.4 9/16 14.3 1/4 6.4 1/4 6.4
89-3400 89-4400
5/8 15.9 5/8 15.9 1/4 6.4 1/4 6.4
89-3405 89-4405
3/4 19.1 3/4 19.1 1/4 6.4 1/4 6.4
89-3410 89-4410
1 25.4 3/4 19.1 1/4 6.4 1/4 6.4
89-3420 89-4420
5/8 15.9 7/16 11.1 5/16 7.9 1/4 6.4
89-3430 89-4430
15/16
23.8 7/16 11.1 5/16 7.9 1/4 6.4
89-3440 89-4440
3/4 19.1 1/2 12.7 5/16 7.9 1/4 6.4
89-3450 89-4450
1 25.4 1/2 12.7 5/16 7.9 1/4 6.4
89-3460 89-4460
1 25.4 5/8 15.9 5/16 7.9 1/4 6.4
89-3470 89-4470
3/4 19.1 3/4 19.1 5/16 7.9 1/4 6.4
89-3475 89-4475
1 25.4 3/4 19.1 5/16 7.9 1/4 6.4
89-3480 89-4480
5/4 31.8 3/4 19.1 5/16 7.9 1/4 6.4
89-3490 89-4490
3/4 19.1 1/2 12.7 3/8 9.5 1/4 6.4
89-3500 89-4500
1 25.4 1/2 12.7 3/8 9.5 1/4 6.4
89-3510 89-4510
1 25.4 5/8 15.9 3/8 9.5 1/4 6.4
89-3520 89-4520
5/4 31.8 3/4 19.1 3/8 9.5 1/4 6.4
89-3525 89-4525
3/2 38.1 3/4 19.1 3/8 9.5 1/4 6.4
89-3530 89-4530
1 25.4 3/4 19.1 1/2 12.7 1/4 6.4
89-3540 89-4540
5/4 31.8 3/4 19.1 1/2 12.7 1/4 6.4
89-3550 89-4550
3/2 38.1 3/4 19.1 1/2 12.7 1/4 6.4
89-3000 4000
系列
Series 89-3000 4000
公差值
L、W、T允许偏差同C42页
C
45
硬质合金焊接刀片
Cemented Carbide Brazed Tips
C
89 系列
Series 89-
型号 Type
尺寸 Dimensions(mm)
L W T R
Inch mm Inch mm Inch mm Inch mm
89-5080
3/8 9.5 5/16 7.9 3/32 2.4 1/64 0.4
89-5100
1/2 12.7 3/8 9.5 3/32 2.4 1/64 0.4
89-5105
1/2 12.7 7/16 11.1 3/32 2.4 1/32 0.8
89-5200
1/2 12.7 1/2 12.7 1/8 3.2 1/32 0.8
89-5240
5/8 15.9 5/8 15.9 5/32 4 1/32 0.8
89-5340
3/4 19.1 3/4 19.1 3/16 4.8 1/32 0.8
89-5410
3/4 19.1 1 25.4 1/4 6.4 1/32 0.8
型号 Type
尺寸 Dimensions(mm)
L W T R
Inch mm Inch mm Inch mm Inch mm
89-6030
5/16 7.9 1/4 6.4 1/16 1.6 1/16 1.6
89-6080
3/8 9.5 5/16 7.9 3/32 2.4 1/64 0.4
89-6100
1/2 12.7 3/8 9.5 3/32 2.4 1/64 0.4
89-6200
1/2 12.7 1/2 12.7 1/8 3.2 1/32 0.8
89-6205
9/16 14.3 1/2 12.7 1/8 3.2 1/32 0.8
89-6240
5/8 15.9 5/8 15.9 5/32 4 1/32 0.8
89-6340
3/4 19.1 3/4 19.1 3/16 4.8 1/32 0.8
型号 Type
尺寸 Dimensions(mm)
L W T R
Inch mm Inch mm Inch mm Inch mm
89-7060
3/8 9.5 1/4 6.4 3/32 2.4 1/16 1.6
89-7160
1/2 12.7 5/16 7.9 1/8 3.2 1/8 3.2
89-7230
3/4 19.1 3/8 9.5 5/32 4 1/8 3.2
89-7000
系列
89-6000
系列
89-5000
系列
Series 89-7000
Series 89-6000
Series 89-5000
公差值
L、W、T允许偏差同C42页
C
46
焊接式切削刀具结构应具有足够的刚性
足够的刚性是以最大允许的外形尺寸,以及采用较高强度的钢号和热处理
来保证。
硬质合金刀片应固定牢靠
硬质合金刀片应有足够的固定牢靠程度,它是靠刀槽及焊接质量来保证
的,故要根据刀片形状及刀具几何参数,选择刀片镶槽形状。
在将刀片焊接至刀杆上以前须要对刀片、刀杆进行必要的检查,首先应检
查刀片的支承面不能有严重弯曲。硬质合金焊接面不得有严重渗碳层,同时还
应将硬质合金刀片表面及刀杆镶槽中的污垢进行清除,以保证焊接牢靠。
对焊接用焊料的要求:
为了保证焊接强度,应选择合适的焊料。在焊接过程中,应保证良好的湿
润性和流动性,并排除气泡,使焊料与合金焊接面充分接触,无缺焊现象。
对焊接用熔剂的要求:
建议采用工业硼砂,在使用前应在烘干炉中进行脱水处理,然后进行碾
碎,过筛去除机械夹杂物,待用。
在焊接高钛低钴细颗粒合金及焊接长而薄的合金刀片时,为减少焊接应
力,建议采用厚度为0.2-0.5mm的薄片或网孔径1-2mm的网状补偿垫片进行
焊接。
由于硬质合金刀片脆性较大,对裂纹形成敏感性强,所以刀具在刃磨过
程中应避免过热或急冷,同时还要选择合适粒度和硬度的砂轮及合理的磨削工
艺,避免产生刃磨裂纹,影响刀具使用寿命。
在安装刀具时,刀头伸出刀架的长度应尽量小,否则,容易引起刀具震
动,从而损坏合金片。
刀具使用达到正常磨钝时,必须进行重磨,重磨后的刀具,一定要用油石
对刃口及刀尖圆角进行研磨,这样会提高刀具的使用寿命及安全可靠性。
焊接式硬质合金刀片使用说明
1
2
3
4
硬质合金焊接刀片
Cemented Carbide Brazed Tips
C