Alteco_DE.pdf - 第3页
Modernes V er fahren ohne K ompromisse mit dem neuen Alteco von Rehm Platzsparend durch vertikales T ransportprinzip GezielteLuftführungindenHeizzonenfürreproduzierbareT emperaturprole V orgeheizte Zuluft, je H…
Aushärten von lackierten Flachbaugruppen
vertikal bei minimalem Platzbedarf
Der Airbag im Auto rettet bei jeder Jahreszeit Menschenleben, das Frontlicht sorgt für eine
sichere Fahrt bei Tag und Nacht, der Bordcomputer und die Sensorik im Flugzeug ermitteln
auch in 10.000 Metern Flughöhe zuverlässige Messwerte zur Flugführung und eine simple
Ampelschaltung regelt bei Wind und Wetter den Verkehr. Hinter jeder dieser Funktionen
stehen hochkomplexe elektronische Baugruppen und Verbindungen.
Um die Zuverlässigkeit dieser sensiblen elektronischen Baugruppen auch bei erschwerten
Umweltbedingungen sicherzustellen, wird eine Lackschicht auf die bestückte Leiterplatte
aufgetragen und anschließend in einer speziellen Trocknungsanlage ausgehärtet. Die
Beschichtung schützt die Elektronik vor Beschädigung durch Korrosion oder andere Umwelt-
einflüsse wie Feuchtigkeit, Chemikalien und Staub. Sie erhöht die Lebensdauer und Qualität
des Produkts um ein Vielfaches. Alternativ werden komplette Baugruppen vergossen und
gekapselt.
Für diesen Anwendungsbereich bietet Rehm Thermal Systems innovative Trocknungs- und
Aushärtungsverfahren, die jedem Anspruch gerecht werden. Die neueste Entwicklung ist ein
Vertikal-Trocknungssystem, welches maximale Leistung bei minimalem Platzbedarf bietet.
Alle Branchen, die Lackierprozesse realisieren und sensible Flachbaugruppen mit Schutzlack-
beschichtung verarbeiten, protieren von diesem System.
Trocknen |
Aushärten
Hohe Qualität und zuverlässige
Funktionsweise von Elektronik
Modernes Verfahren ohne Kompromisse
mit dem neuen Alteco von Rehm
Platzsparend durch vertikales Transportprinzip
GezielteLuftführungindenHeizzonenfürreproduzierbareTemperaturprole
Vorgeheizte Zuluft, je Heizzone ist der Volumenstrom einstellbar
Geringste Wärmeabstrahlung durch hervorragende Isolierung
Je Heizzone ist das Abluftvolumen einstellbar
Nachgelagerte, segmentierte Kühlstrecke
Keine thermische Belastung der Anlagenmechanik durch außenliegende Antriebstechnik
Optimale Zugänglichkeit der Anlagentechnik und hohe Wartungsfreundlichkeit
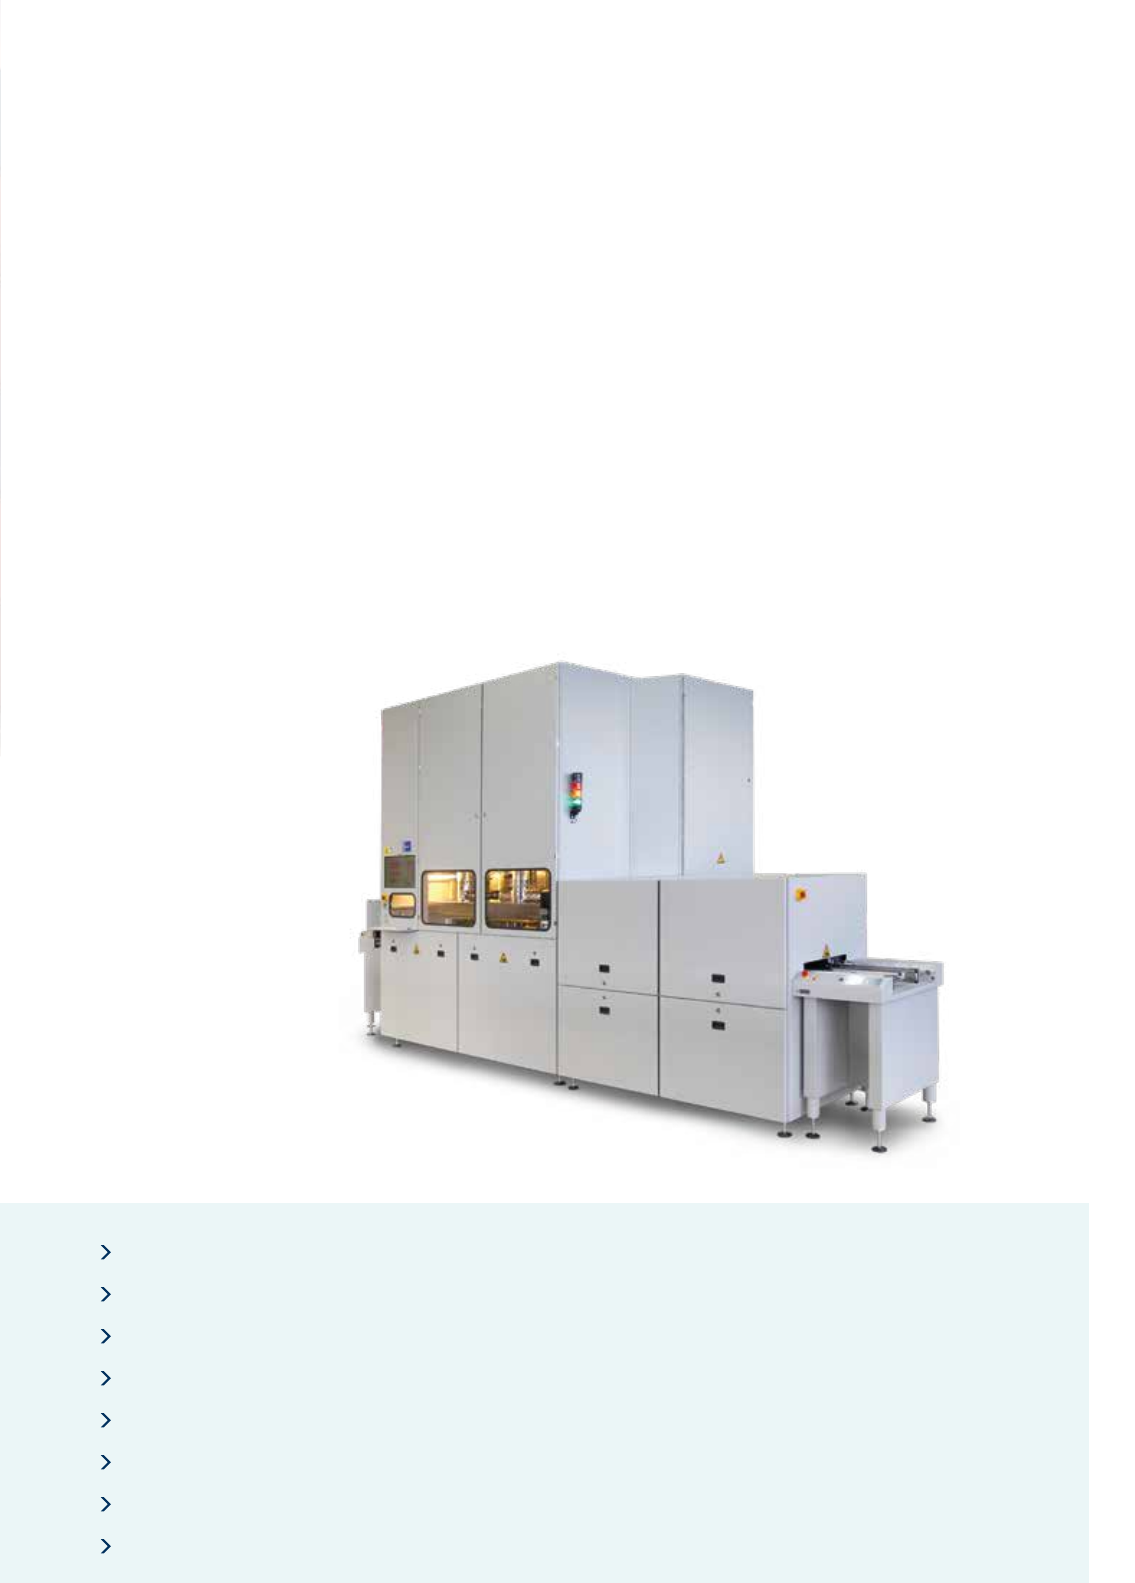
Der Vertikaltrockner Alteco von Rehm bietet nicht nur beste Trocknungs- und Aushärtungsprozesse, sondern ist durch seine
Bauweise äußerst kompakt und platzsparend. Durch den vertikalen Transport ersetzt der Alteco bei einer Anlagenlänge von
nur knapp 4 m einen vergleichbaren 40 m langen Horizontalofen. Mit der innovativen Systemkonzeption können Sie wertvol-
len Platz in Ihrer Produktionshalle einsparen.
Für den Vertikaltockner stehen zwei Transportvarianten zur
Verfügung:
1. Fixe Transportbreite, bei der die Umlaufwarenträger auf
ein festes Maß eingestellt sind
2. Flexible Transportbreite, bei der sich der Umlaufwarenträ-
gertransport automatisch auf die jeweilige Leiterplatten-
größe einstellt.
Somit können mehrere Lackierlinien unterschiedliche Pro-
dukte mit verschiedenen Leiterplattentransportbreiten im
Mix dem Alteco zuführen. Mit dem Alteco können Flachbau-
gruppen mit einer maximalen Höhe von 50 mm getrocknet
werden.
Technische Details
Der Alteco im Überblick
Das Vertikal-Trocknungssystem Alteco ermöglicht flexible,
leistungsstarke Trocknungs- und Aushärtungsprozesse
aller mit Konvektionswärme aushärtbaren Schutzlacke und
Vergussmassen. Die Anlage besteht aus zwei Prozesstürmen,
die jeweils in vier Heizzonen unterteilt sind und einer nachge-
lagerten, segmentierten Kühlstrecke. Im Ofeneinlauf werden
die Leiterplatten auf Warenträger geladen. Diese durchlaufen
den Trocknungsprozess in der Anlage in vertikaler Richtung
und werden während des Aushärte vorgangs übereinanderge-
stapelt.
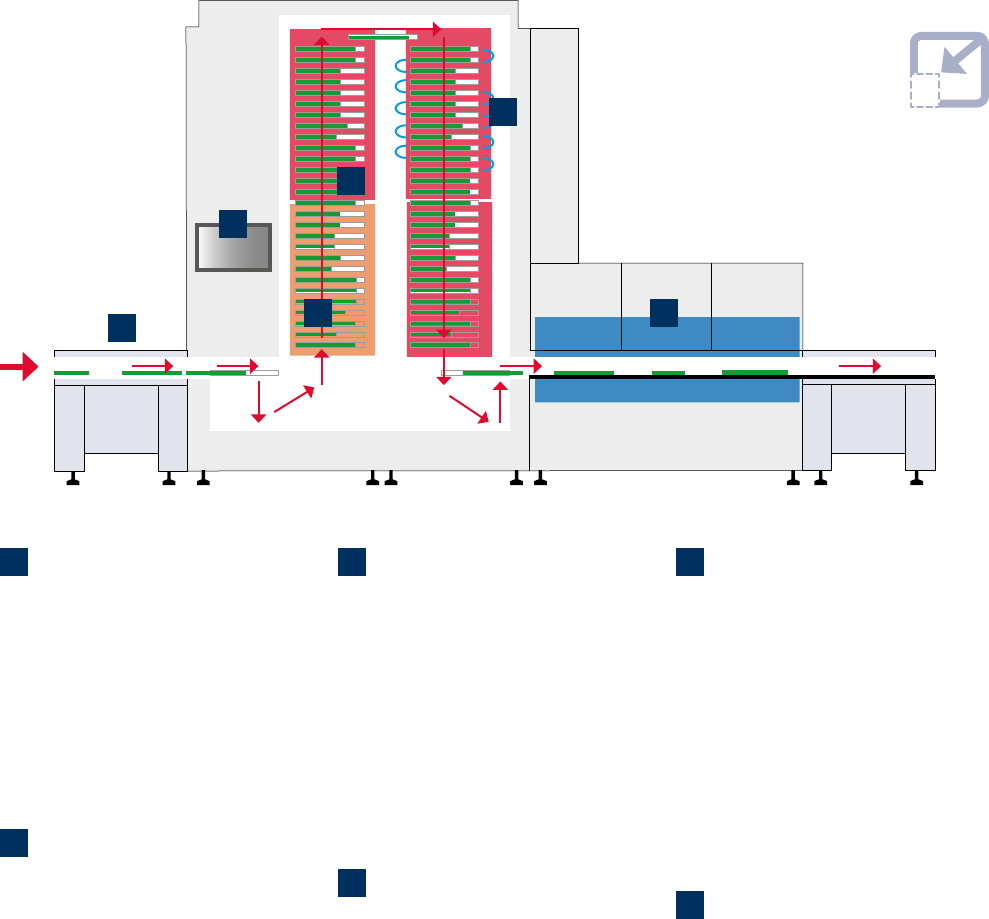
1. Einlauf | Beladen
Im Einlaufbereich wird die lackierte Baugruppe
mittels Zuführband an das Transportsystem
übergeben. Sensoren erfassen die Breite jeder
Leiterplatte. Eine Greifer schiebt die Platine auf
den Warenträger. Dieser wird vorher auf die zu
beladene Leiterplattenbreite eingestellt und
vermessen. Während des Beladevorgangs wird
jeder Warenträger exakt xiert, positioniert
und zentriert. Optional ist eine Mehrfachbela-
dung des Warenträgers möglich.
4. Luftzuführung
Das Heizsystem in den Prozesstürmen arbeitet
nach dem Konvektionsprinzip im Umluftbe-
trieb. Die Temperatur kann in allen 8 Heizzonen
separat reguliert werden. Eine speziell entwi-
ckelte Luftführung garantiert eine gleichmäßige
Durchwärmung alle Bauelemente. Die Zuluft
kann vorgewärmt und je Heizzone individuell
im Volumenstrom voreingestellt werden. Auch
das Abluftvolumen wird pro Zone separat
reguliert. Somit kann die Anlage optimal auf
die Lackmenge und den Lösemitteldurchsatz
abgestimmt werden.
2. Umlauftransportsystem
Der Transport der Baugruppe im Warenträger
durch die Anlage erfolgt auf einem Waren-
trägerumlauftransport. Die Taktzeit ist dabei
einstellbar. Über eine Quertraverse werden die
Warenträger unter den aufsteigenden Turm
gefahren und dort von einer Hubmechanik
übernommen. Nach dem Durchlauf durch die
Türme werden die Warenträger mittels einer
zweiten Quertraverse auf die Entladestation
transportiert. Nach der Entladung werden die
leeren Warenträger erneut in die Beladestation
getaktet.
5. Kühlstrecke
Die nachgelagerte Kühlstrecke besteht aus
drei Transportsegmenten, die sich automatisch
an die jeweilige Transportbreite anpassen.
Je Segment wird gekühlte Luft von oben
und unten auf die Baugruppe geblasen. Über
einen Wärmetauscher wird die Abwärme vom
internen an den externen Wasserkreislauf
übergeben und so energieschonend aus dem
Fertigungsraum abtransportiert.
3. Cleveres Stapelprinzip
Die Mechanik beim Trocknungsprozess in den
Prozesstürmen funktioniert nach einem vertika-
len Stapelprinzip. Die Hubmechanik stapelt die
Warenträger übereinander. Diese sind mit Dis-
tanzstiften ausgestattet, sodass sie sich sicher
positionieren. Für den gesamten Transport sind
keine laufenden Ketten, Öle oder Schmierstoffe
nötig. Ein Umsetztransport übergibt die Waren-
träger am höchsten Punkt in den absteigenden
Turm. Das Abstapeln verläuft in umgekehrter
Reihenfolge. Alle Antriebe und mechanischen
Führungen sind im Kaltbereich – für einen siche-
ren und langlebigen Transport.
6. Software
Die Anlage wird mittels Software über eine
Touch-Bedienoberfläche gesteuert. Alle relevan-
ten Prozessparameter werden dokumentiert.
So laufen die Breiten einstellung und die exakte
Positionierung der Warenträger vollautomatisch.
Außerdem wird der Beladezustand der Waren-
träger und die Innentemperatur der Heizzonen
überwacht. SMEMA-Schnittstellen sorgen für die
Integration der Anlage in jede Fertigungslinie.
minimaler
Platzbedarf
1.
6.
2.
3.
4.
5.