Alteco_DE.pdf - 第5页
Der Alteco mit integrierter Kühlstrecke entspricht im Grund - aufbau dem Alteco mit externer Kühlstreck e. Die Zonenein - teilung innerhalb der beiden Heiztürme ist jedoch anders ausgeführt. Im ersten T urm bendet sich …
Technische Details
Der Alteco im Überblick
Das Vertikal-Trocknungssystem Alteco ermöglicht flexible,
leistungsstarke Trocknungs- und Aushärtungsprozesse
aller mit Konvektionswärme aushärtbaren Schutzlacke und
Vergussmassen. Die Anlage besteht aus zwei Prozesstürmen,
die jeweils in vier Heizzonen unterteilt sind und einer nachge-
lagerten, segmentierten Kühlstrecke. Im Ofeneinlauf werden
die Leiterplatten auf Warenträger geladen. Diese durchlaufen
den Trocknungsprozess in der Anlage in vertikaler Richtung
und werden während des Aushärte vorgangs übereinanderge-
stapelt.
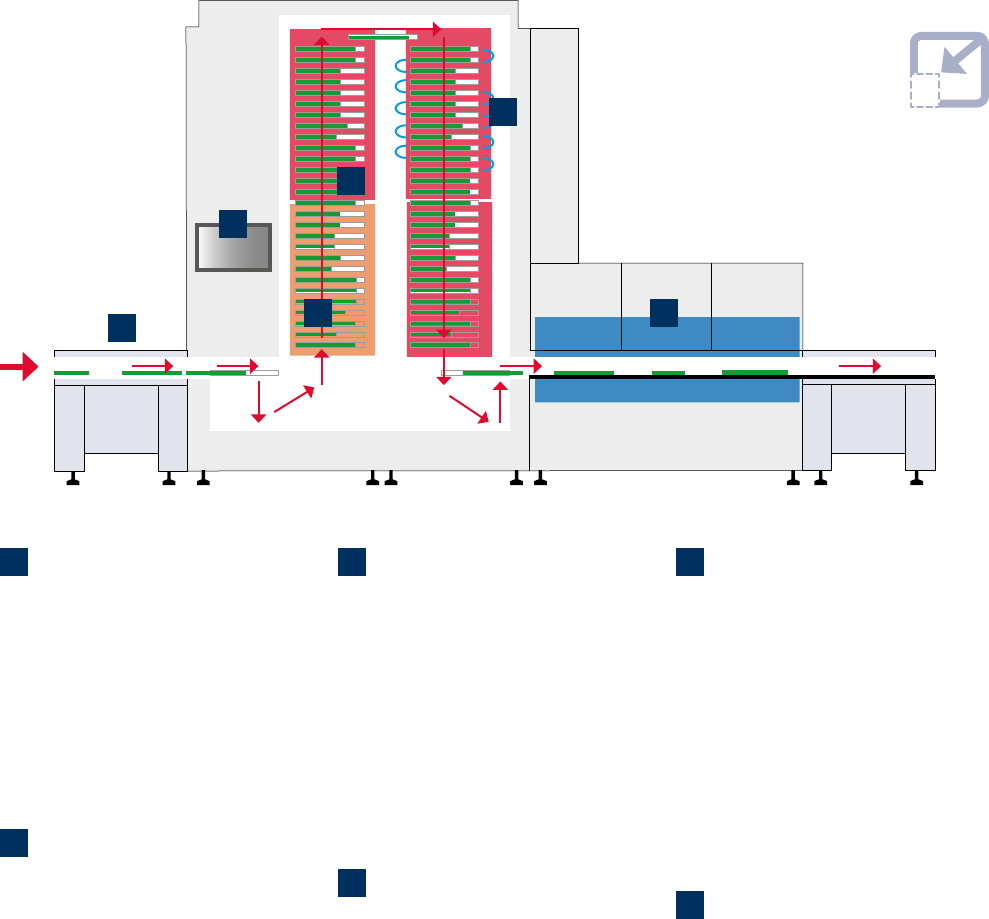
1. Einlauf | Beladen
Im Einlaufbereich wird die lackierte Baugruppe
mittels Zuführband an das Transportsystem
übergeben. Sensoren erfassen die Breite jeder
Leiterplatte. Eine Greifer schiebt die Platine auf
den Warenträger. Dieser wird vorher auf die zu
beladene Leiterplattenbreite eingestellt und
vermessen. Während des Beladevorgangs wird
jeder Warenträger exakt xiert, positioniert
und zentriert. Optional ist eine Mehrfachbela-
dung des Warenträgers möglich.
4. Luftzuführung
Das Heizsystem in den Prozesstürmen arbeitet
nach dem Konvektionsprinzip im Umluftbe-
trieb. Die Temperatur kann in allen 8 Heizzonen
separat reguliert werden. Eine speziell entwi-
ckelte Luftführung garantiert eine gleichmäßige
Durchwärmung alle Bauelemente. Die Zuluft
kann vorgewärmt und je Heizzone individuell
im Volumenstrom voreingestellt werden. Auch
das Abluftvolumen wird pro Zone separat
reguliert. Somit kann die Anlage optimal auf
die Lackmenge und den Lösemitteldurchsatz
abgestimmt werden.
2. Umlauftransportsystem
Der Transport der Baugruppe im Warenträger
durch die Anlage erfolgt auf einem Waren-
trägerumlauftransport. Die Taktzeit ist dabei
einstellbar. Über eine Quertraverse werden die
Warenträger unter den aufsteigenden Turm
gefahren und dort von einer Hubmechanik
übernommen. Nach dem Durchlauf durch die
Türme werden die Warenträger mittels einer
zweiten Quertraverse auf die Entladestation
transportiert. Nach der Entladung werden die
leeren Warenträger erneut in die Beladestation
getaktet.
5. Kühlstrecke
Die nachgelagerte Kühlstrecke besteht aus
drei Transportsegmenten, die sich automatisch
an die jeweilige Transportbreite anpassen.
Je Segment wird gekühlte Luft von oben
und unten auf die Baugruppe geblasen. Über
einen Wärmetauscher wird die Abwärme vom
internen an den externen Wasserkreislauf
übergeben und so energieschonend aus dem
Fertigungsraum abtransportiert.
3. Cleveres Stapelprinzip
Die Mechanik beim Trocknungsprozess in den
Prozesstürmen funktioniert nach einem vertika-
len Stapelprinzip. Die Hubmechanik stapelt die
Warenträger übereinander. Diese sind mit Dis-
tanzstiften ausgestattet, sodass sie sich sicher
positionieren. Für den gesamten Transport sind
keine laufenden Ketten, Öle oder Schmierstoffe
nötig. Ein Umsetztransport übergibt die Waren-
träger am höchsten Punkt in den absteigenden
Turm. Das Abstapeln verläuft in umgekehrter
Reihenfolge. Alle Antriebe und mechanischen
Führungen sind im Kaltbereich – für einen siche-
ren und langlebigen Transport.
6. Software
Die Anlage wird mittels Software über eine
Touch-Bedienoberfläche gesteuert. Alle relevan-
ten Prozessparameter werden dokumentiert.
So laufen die Breiten einstellung und die exakte
Positionierung der Warenträger vollautomatisch.
Außerdem wird der Beladezustand der Waren-
träger und die Innentemperatur der Heizzonen
überwacht. SMEMA-Schnittstellen sorgen für die
Integration der Anlage in jede Fertigungslinie.
minimaler
Platzbedarf
1.
6.
2.
3.
4.
5.
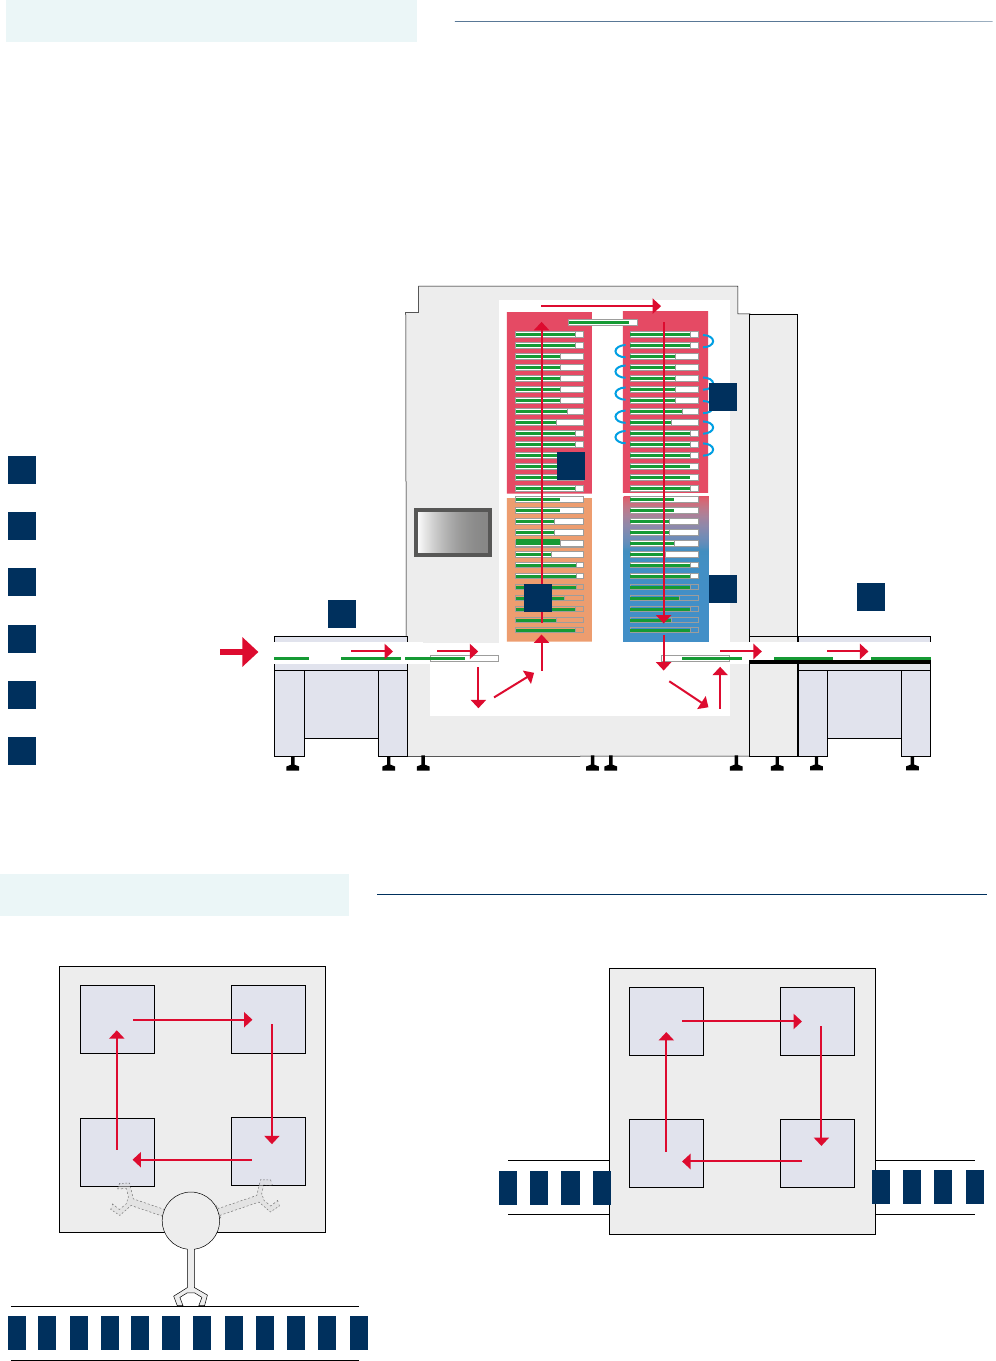
Der Alteco mit integrierter Kühlstrecke entspricht im Grund-
aufbau dem Alteco mit externer Kühlstrecke. Die Zonenein-
teilung innerhalb der beiden Heiztürme ist jedoch anders
ausgeführt. Im ersten Turm bendet sich die Heizzonen 1
bis 4. Im zweiten Turm sind die Heizzonen 5 und 6 sowie die
Kühlstrecke untergebracht. Dieses Prinzip ist für Baugruppen
geeignet, die aufgrund ihrer geringeren Masse kürzere Pro-
zessdurchlaufzeiten benötigen oder nicht direkt im Anschluß
weiterverarbeitet werden und daher in nachgelagerten Maga-
zinen auskühlen können.
1.
6.
2.
3.
4.
5.
Inline-Lösungen
Alteco mit integrierter Kühlstrecke
1.
6.
2.
3.
4.
5.
Beladen
Heizzone 1 + 2
Heizzone 3 + 4
Heizzone 5 + 6
Kühlzone 1 + 2
Entladen
Roboter
Warenträger-
umlauf
Turm 1 Turm 2
Entladen
Beladen
Warenträger-
umlauf
Turm 1 Turm 2
Entladen
Beladen
Be- und Entladung mit Roboter
Be- und Entladung mittels Transport-
strecke, Teile müssen auf Warenträger
aufschiebbar sein
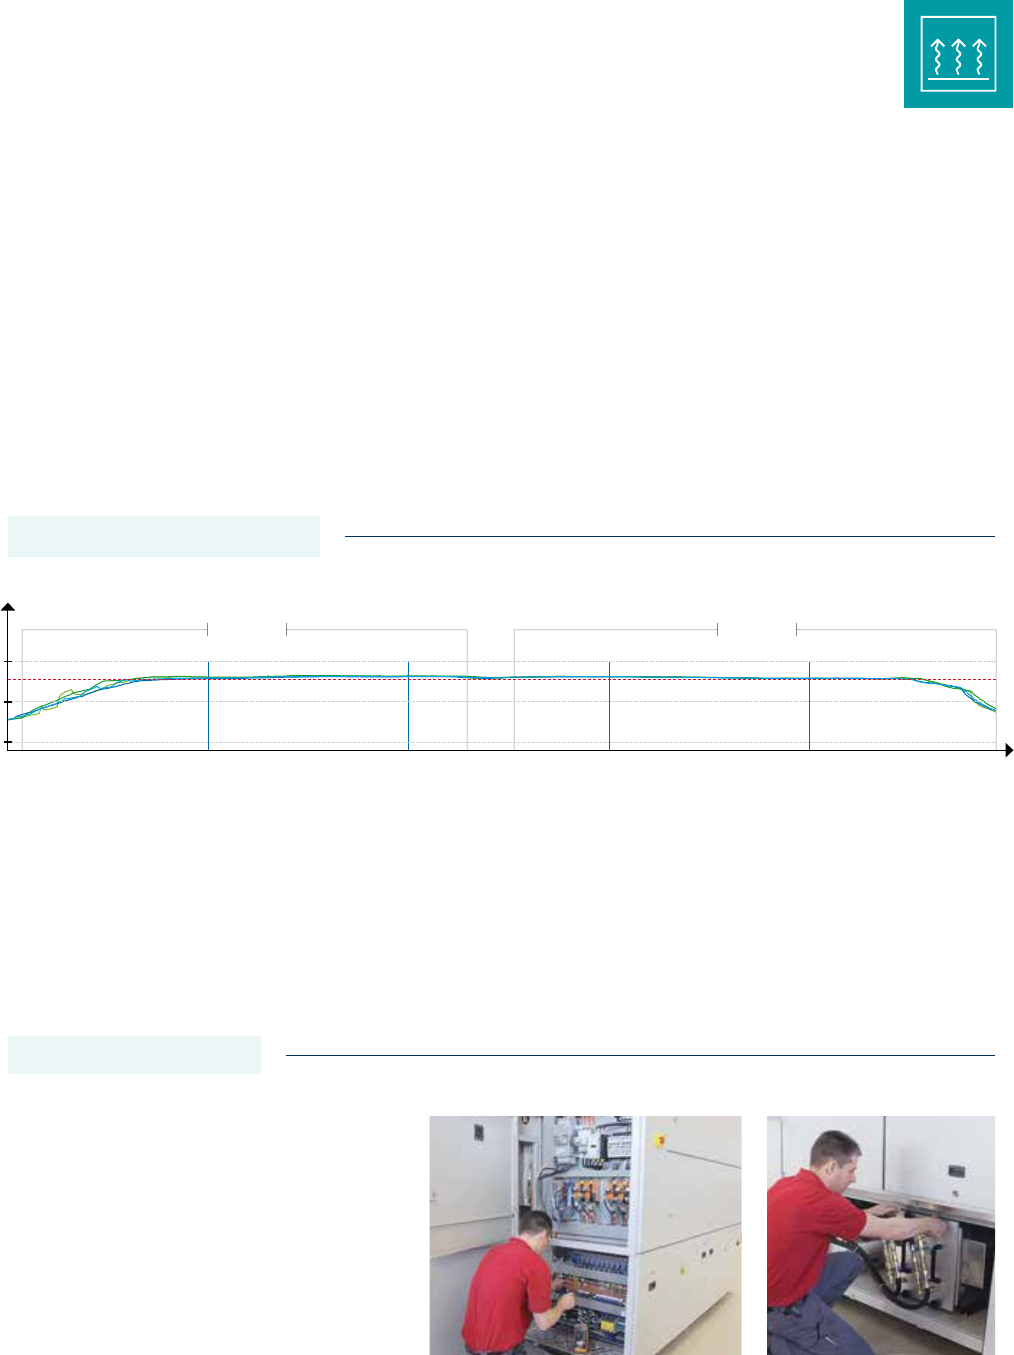
BesteProlierbarkeit
für reproduzierbare Prozessabläufe
Durch die Verwendung innovativer Steuerungs-, Gebläse-,
Heizungs- und Sensorik-Komponenten kombiniert mit einem
soliden Maschinenbau, liefert Rehm eine hochwertige Anlage,
mit der Sie in der Lage sind, stabile Prozesse protokolliert in
Ihrer Fertigung zu fahren.
Unsere Applikationsspezialisten helfen Ihnen gerne dabei,
die optimalen Einstellparameter für Ihre Baugruppenfertigung
festzulegen. Inhouse-Schulungen sowie Prozess- und War-
tungsschulungen in Ihrem Produktionsumfeld runden das
Serviceangebot von Rehm Thermal Systems ab.
Der Alteco ist für einen minimalen Wartungsauf-
wand leicht zugänglich. Die Anlagenverkleidung
und die Türen der Prozesstürme können geöffnet
werden. Auch der elektronische Schaltschrank
an der Anlagenrückseite mit EMV-gerechtem,
übersichtlichem Aufbau und separiertem Leis-
tungs-, bzw. Steuerungsteil ist frei zugänglich. Die
Wärmetauscher der Kühlzonen können schnell
und unkompliziert ausgetauscht werden.
Einfache Wartung
Stabiles Temperaturprol
Frei zugänglicher Schaltschrank Einfache Wartung der Wärmetau-
scher in der Kühlstrecke
t
°C
100
50
Zone 1–4 Zone 5–8
500 s 1000 s 1500 s 2000 s
0