固万基-紧固件技术说明.pdf - 第13页
C.不可 接受 . 1.5.5. 螺纹紧 固 程 度 ( 扭 矩 检 验 ) 螺 钉 采 用 弹 垫 时 , 螺 钉 紧 固以弹垫切口 被压平 为准。弹垫下 应有平垫, 禁 止 螺 钉 下 直 接 垫 弹 垫 紧固。 螺 钉 紧 固 程 度 也 可 以 通过 检验螺纹连接 松脱扭 矩、紧固扭矩 或者其他 方 法 进 行 检 验 。 五 、 奥 氏体不 锈钢紧 固件规 范操作 及防锁 死 关 于 不 锈 钢 螺 栓 螺 母 的 咬 死 的…
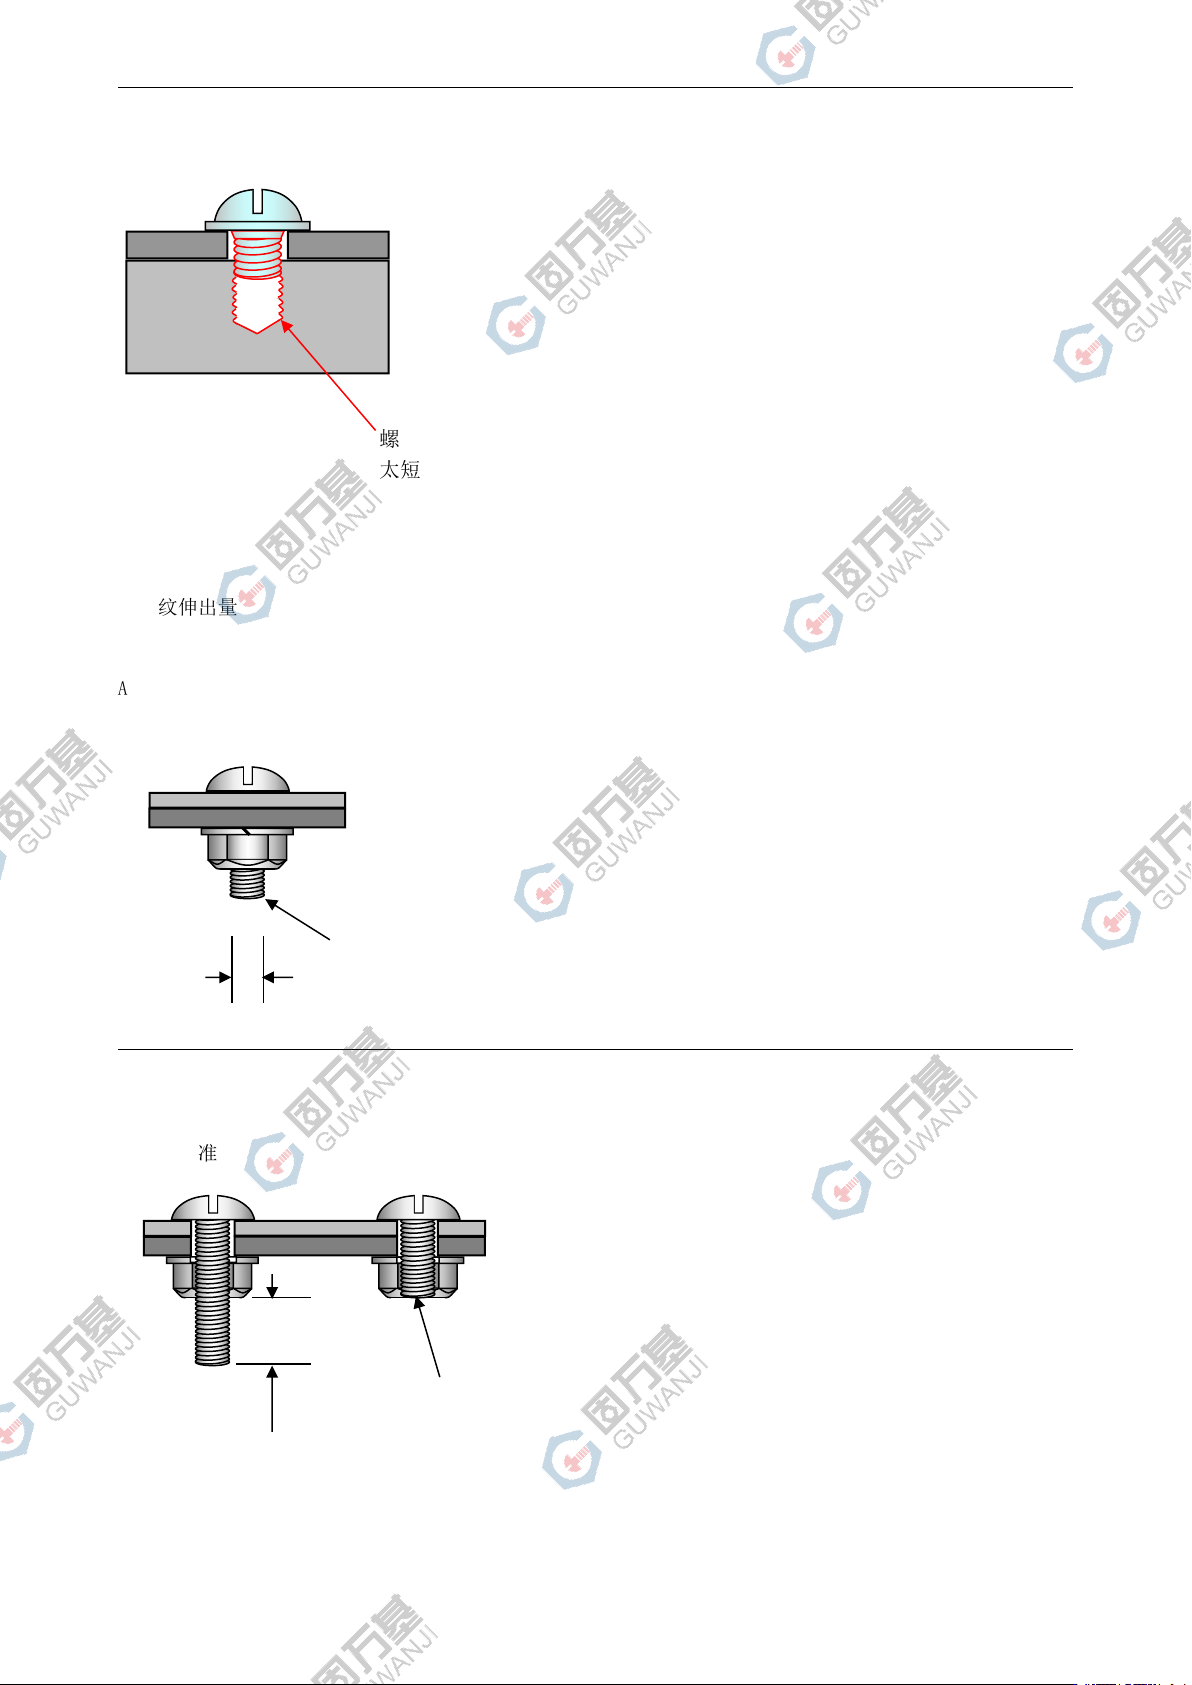
C.不可接受
⑵螺纹伸出量
A.首选
B.最低标准
螺 纹 啮 合 长 度
太短
伸出一倍螺纹直径
长度
螺纹直径
螺杆与螺母平齐
伸出两倍螺纹直径
长度
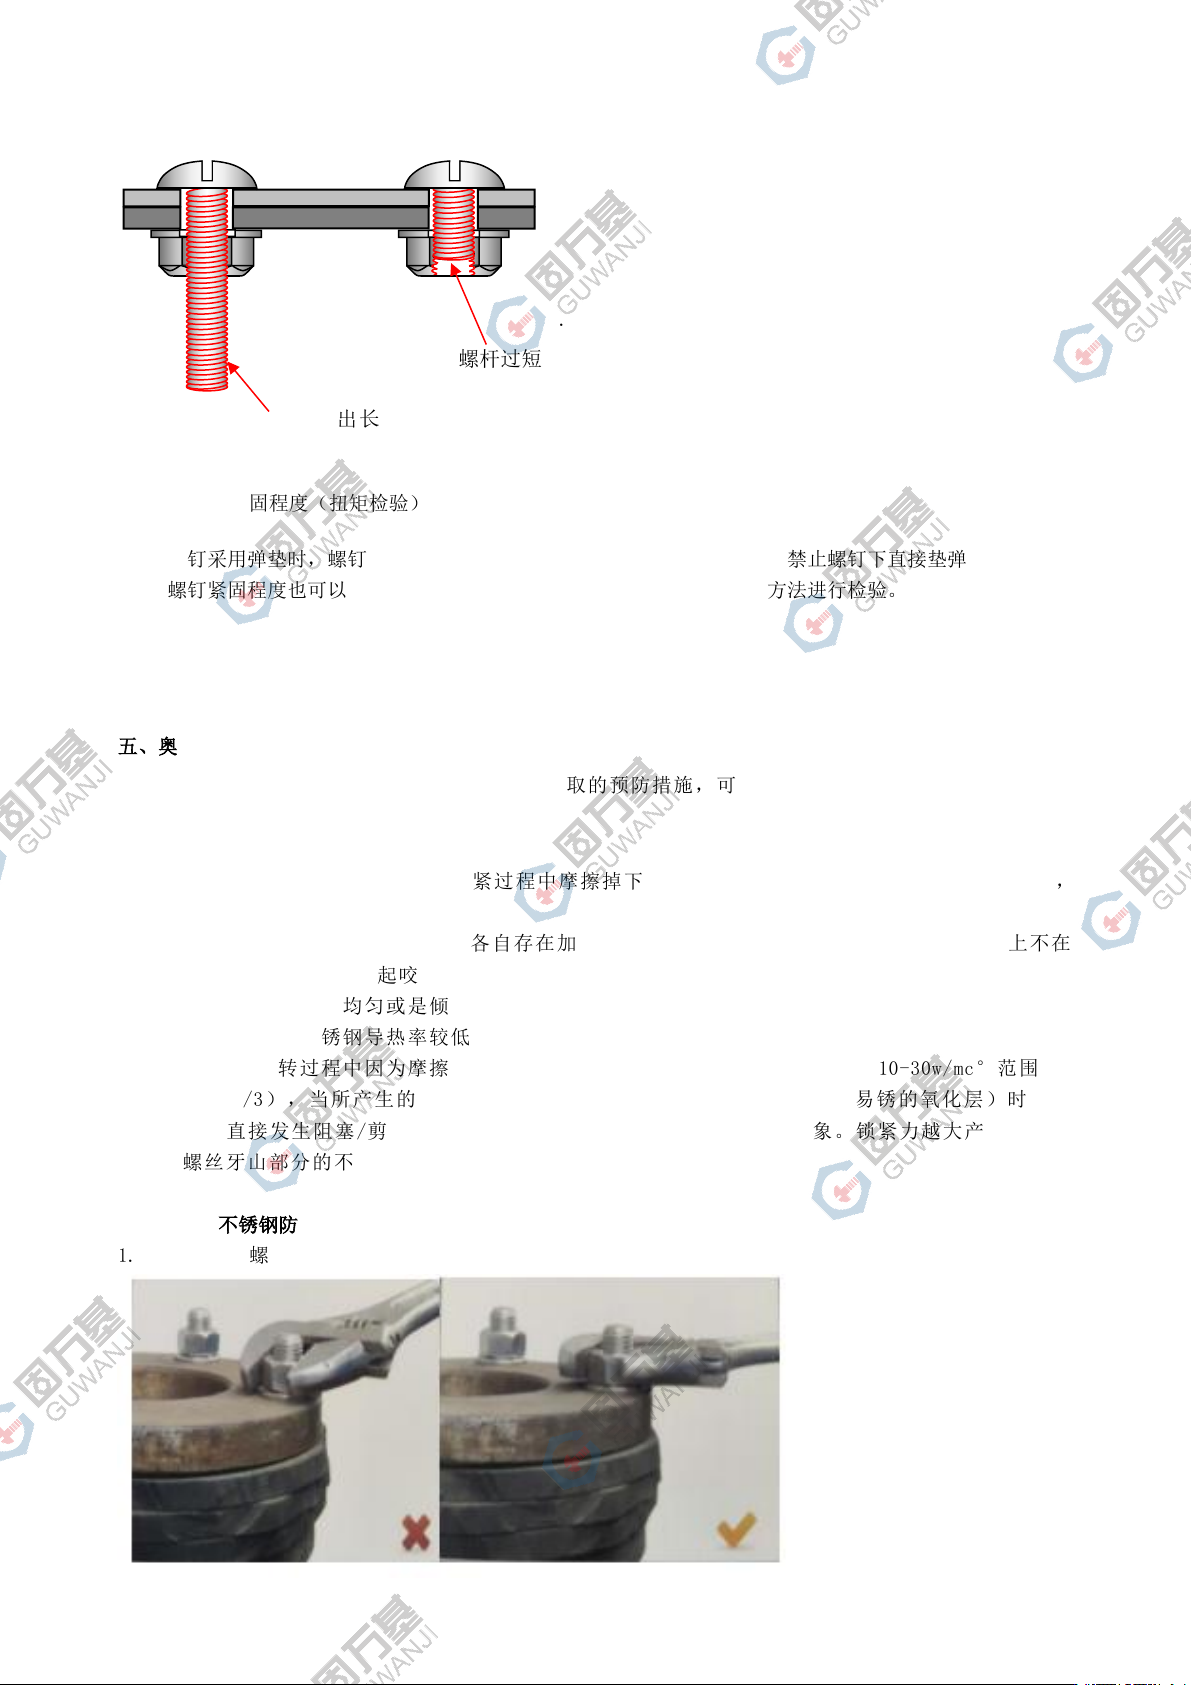
C.不可接受
.
1.5.5. 螺纹紧固程度(扭矩检验)
螺钉采用弹垫时,螺钉紧固以弹垫切口被压平为准。弹垫下应有平垫,禁止螺钉下直接垫弹垫紧固。
螺钉紧固程度也可以通过检验螺纹连接松脱扭矩、紧固扭矩或者其他方法进行检验。
五、奥氏体不锈钢紧固件规范操作及防锁死
关于不锈钢螺栓螺母的咬死的原因及可以采取的预防措施,可参考一下:
不锈钢螺栓螺母咬死的原因:
1. 不锈钢相对碳钢而言要软,若锁紧过程中摩擦掉下铁屑,会粘连不掉从而干涉螺纹的顺畅进出,
导致牙底与牙顶咬死。
2. 螺栓螺母的配合属间隙配合,因为各自存在加工公差,所以内外螺纹在配合时中心轴线基本上不在
同一条直线上,偏转角度引起咬死。
3. 锁紧时如果用力不均匀或是倾斜,造成螺栓螺母的中心轴线倾斜造成咬死。
4. 锁紧力过大与不锈钢导热率较低特性易导致螺纹锁死。
5. 螺栓螺母旋转过程中因为摩擦产生热量。不锈钢的导热率相对较低(基本在 10-30w/mc°范围内,
约为 碳钢的 1/3),当所产生 的压力与热力破坏了氧化铬层(不锈钢之所以不易锈的氧化 层)时,使
得金属牙纹直接发生阻塞/剪切,加之不锈钢特性较 软,进而发生黏着的现象。锁紧力越大产生的热量
越大,螺丝牙山部分的不锈钢越容易产生粘连。
因此奥氏体不锈钢防锁死主要从下面几个方面注意:
1. 上锁时保持螺丝、螺帽的中心轴线与被锁面垂直,减少偏转角度;
螺杆伸出长度过
长
螺杆过短
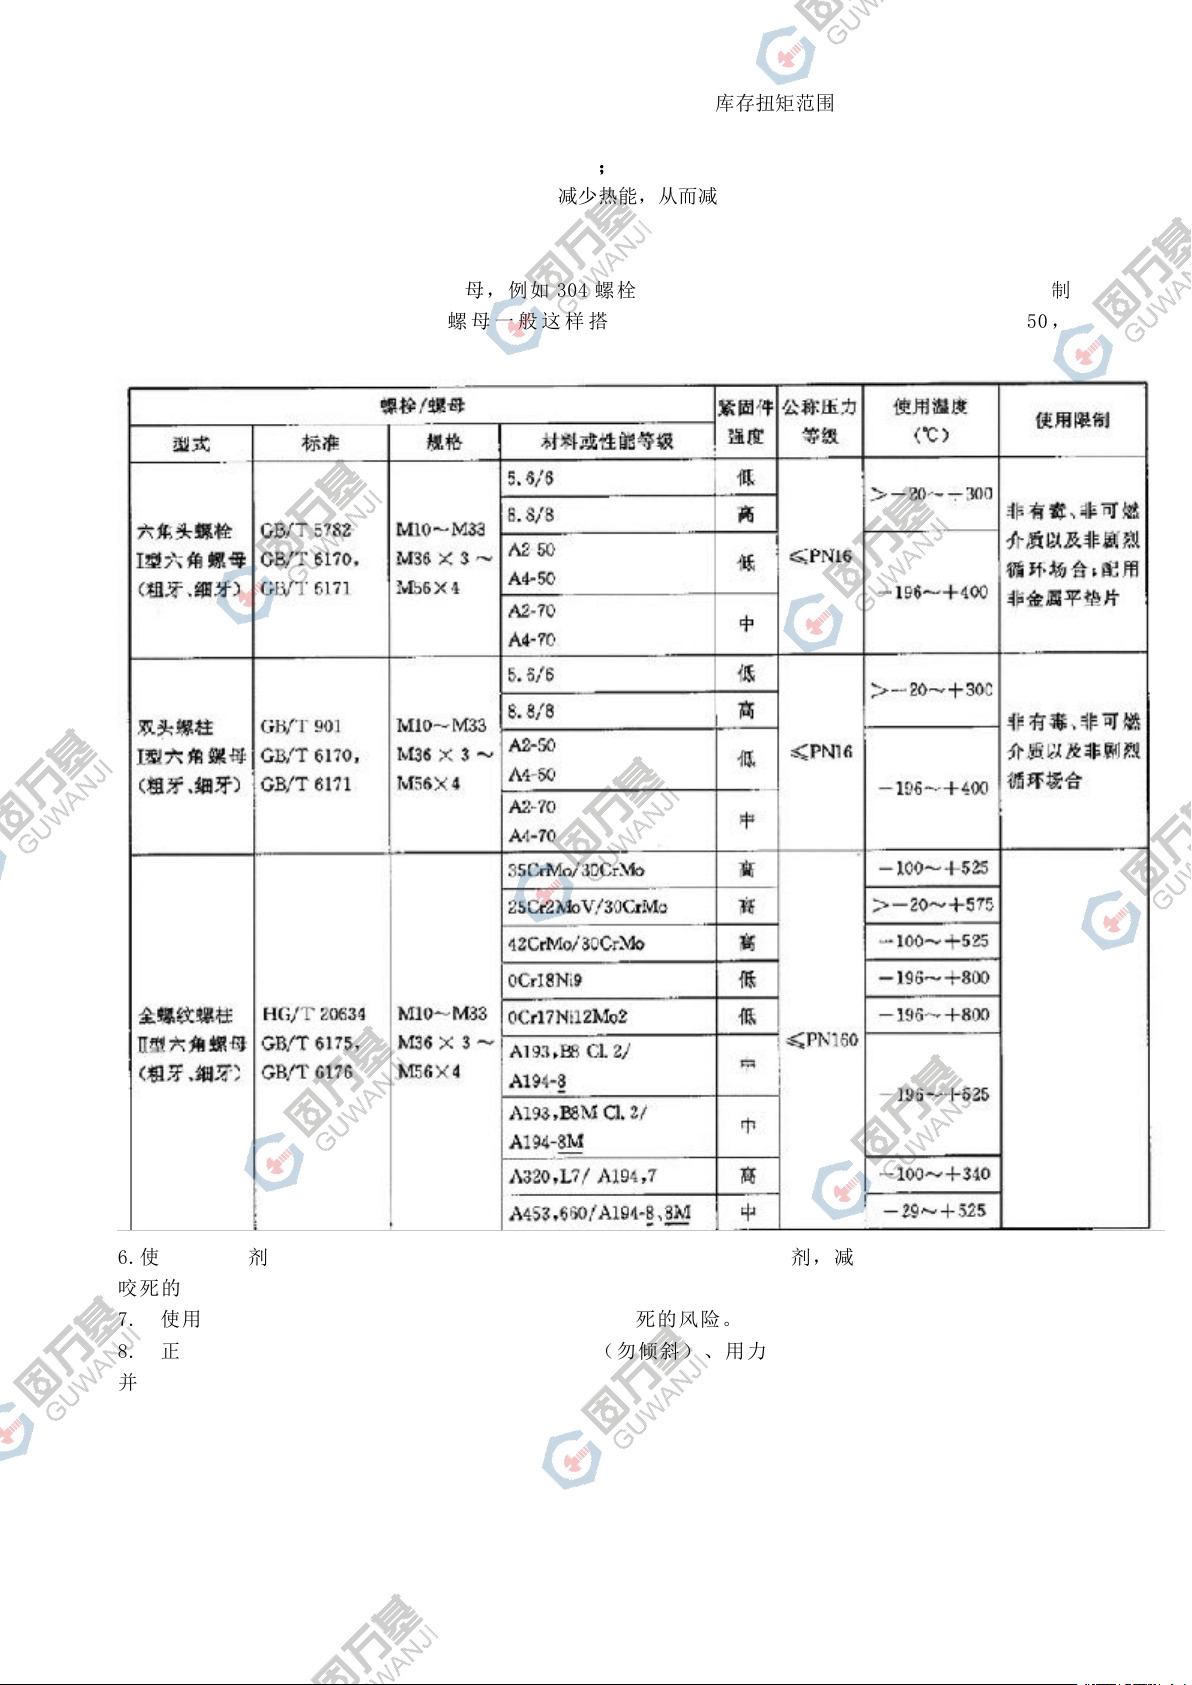
2.尽可能使用扭力扳手或套桶扳手,避免用力过大,控制扭力在安全库存扭矩范围内,减缓上锁速度、保持螺
纹干净,降低摩擦系数、减少热能,从而减少粘连;
3.选择恰当的螺栓长度,以旋紧后露出螺母 1-2 牙为佳;
4.选择合适的表面涂层来降低螺纹间的摩擦系数,减少热能,从而减少粘连;
4.1.对螺栓螺母做涂层处理(如达克罗);
4.2.对螺母做润滑处理(泡油性封闭剂);
5. 不同材料等级的不锈钢螺栓和螺母,例如 304 螺栓与 316 螺母配合使用,避免相同材质的材料制
成 的 螺 栓 和 螺 母 配 套 使 用 。 螺 栓 螺 母 一 般 这 样 搭 配 : 螺 栓 / 螺 母 5.6/6 , 8.8/8 , A2-50/A4-50 ,
A2-70/A4-70 。
6.使用抗咬合剂(润滑剂)。在螺栓和螺母的螺纹上涂抹合适的抗咬合剂,减小螺纹间的摩擦,降低
咬死的风险。
7. 使用垫圈。垫圈的使用可以防止上锁过紧,减少咬死的风险。
8. 正确操作。在拧紧过程中保持正确的施力方向(勿倾斜) 、用力均匀适当,避免上 锁速度过快,
并在高温状态下使用时要冷却并避免快速旋转。
固万基产品技术组/2026-4-9