固万基-紧固件技术说明.pdf - 第4页
7. 材质及 表 面 处 理 7 . 1 、环保要求 对 环 保物料紧固件产品符合 R OHS.2.0 要求。 7.2 、碳钢、合金钢和有色金属 碳钢、合金钢和有色金属紧固件材料符合 GB / T 3 0 9 8 系 列 标 准 中 要 求。 7.3 、表面处理 7.3.1 电镀 电镀处理的紧固件符合 G B G B / T 5 2 6 7 . 1 中 要求。 7.3.2 转化膜 不锈钢紧固件 钝 化 符 合 G B / 5 2 6 7…
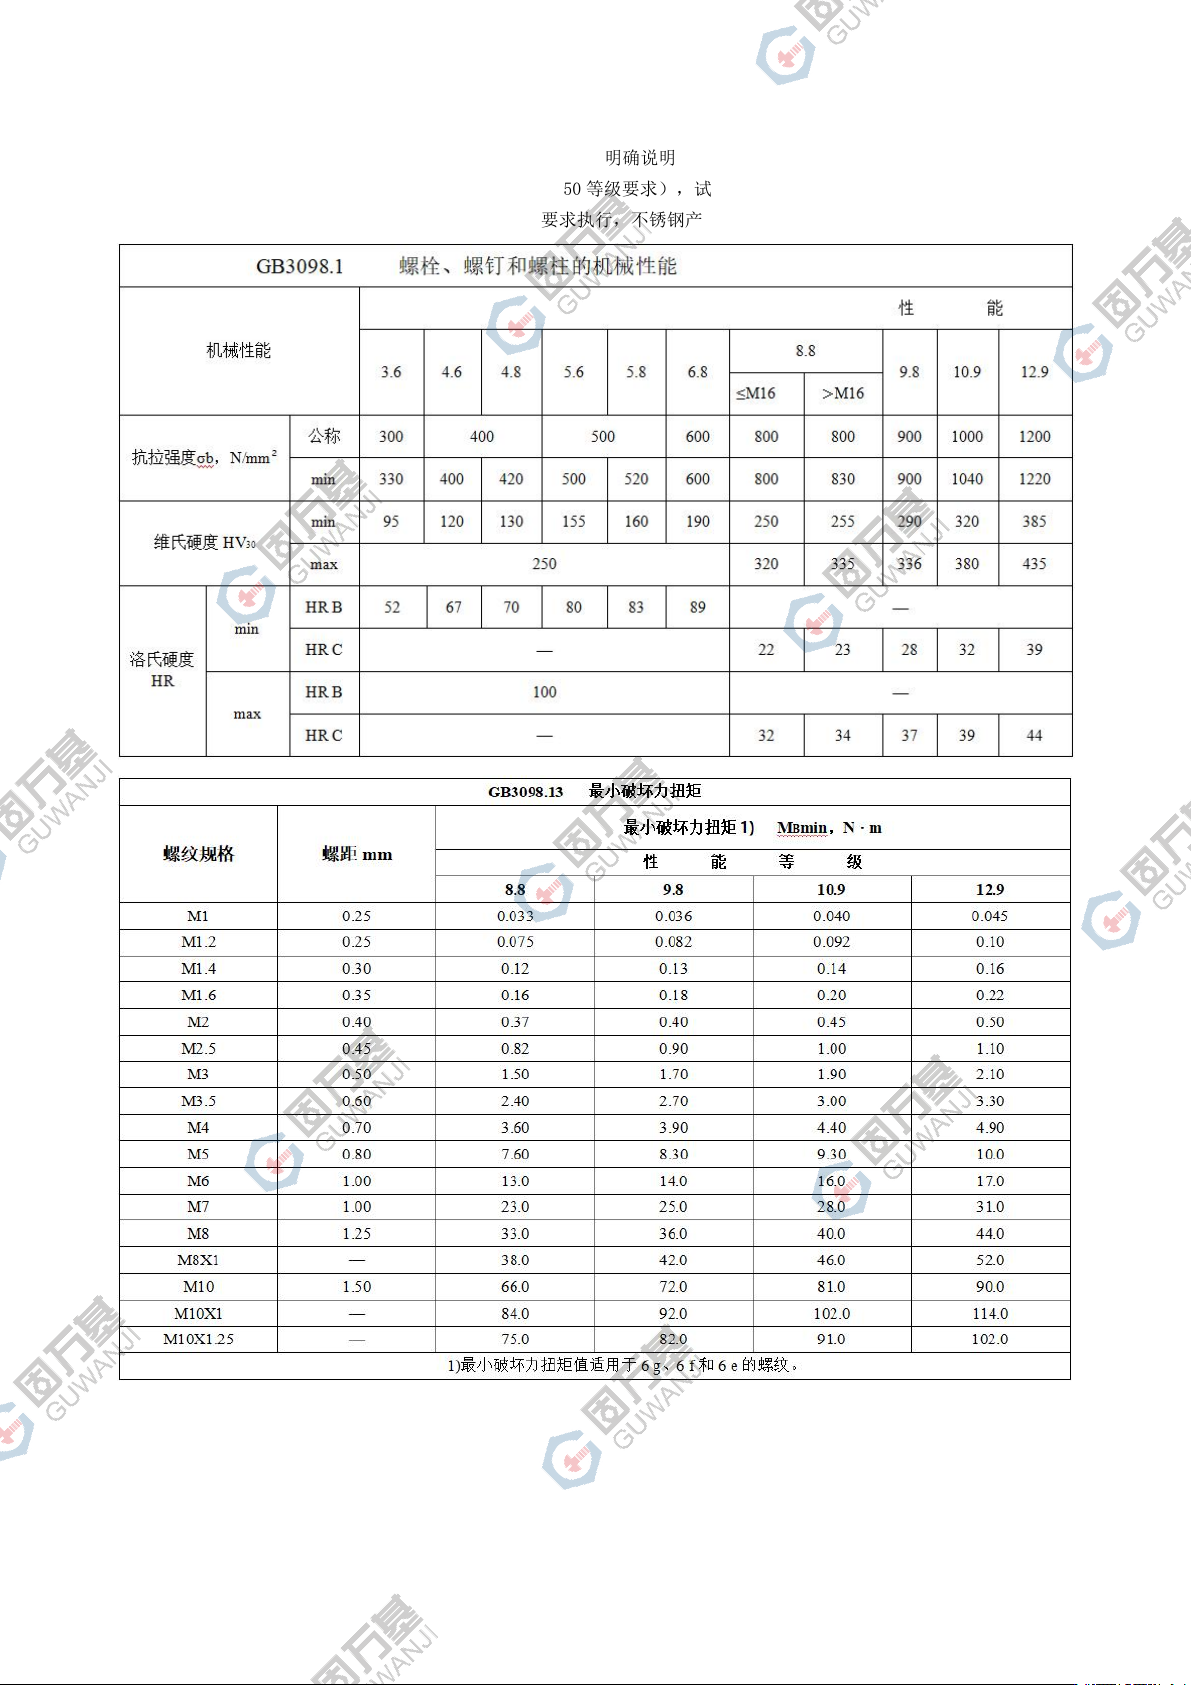
6.机械性能要求
国标件机械性能符合 GB/T 3098 系列标准中要求(国标中有明确说明等级的按国标要求执行,国标中未做明确说明的碳
钢/合金钢产品符合 4.8 等级要求执行,不锈钢产品符合 50 等级要求),试验方法符合 GB/T 3098 系列标准中要求。
非标紧固未做说明的,碳钢/合金钢产品按照 4.8 等级要求执行,不锈钢产品按 50 等级要求执行。
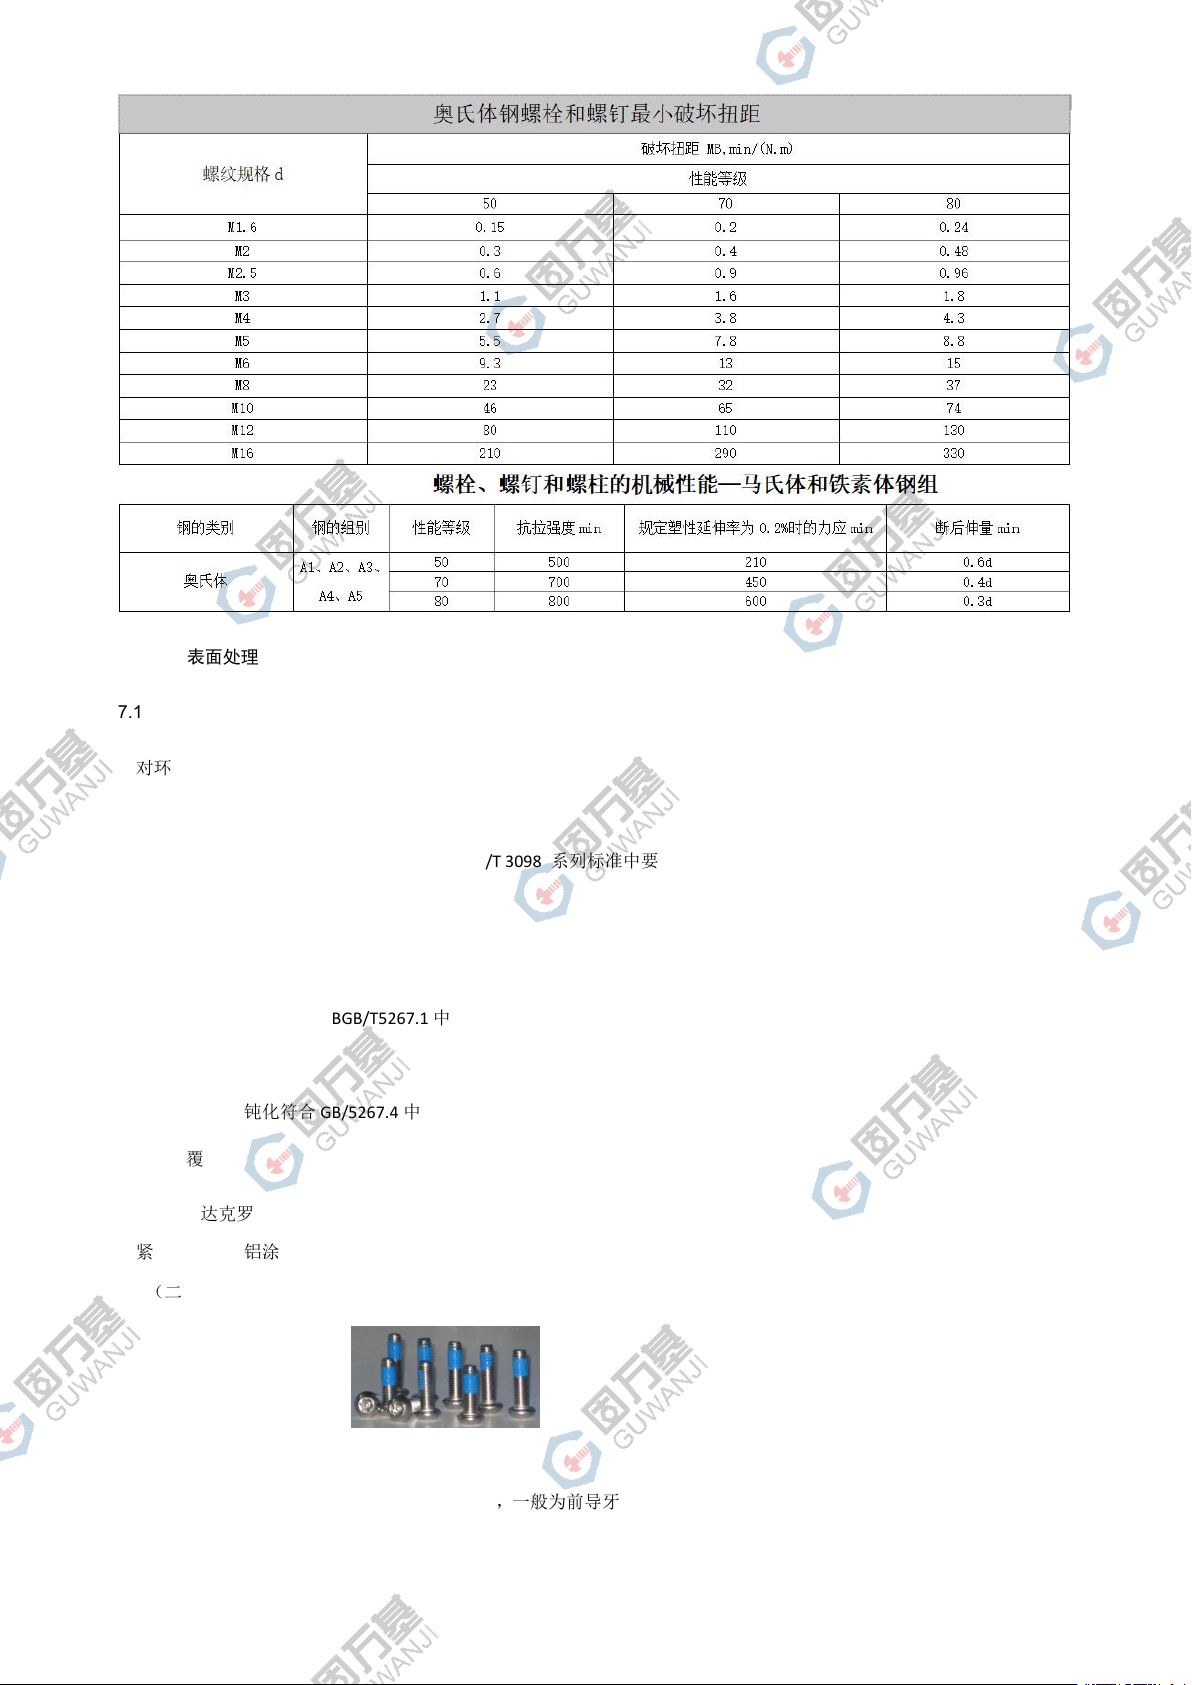
7.材质及表面处理
7.1、环保要求
对环保物料紧固件产品符合 ROHS.2.0 要求。
7.2、碳钢、合金钢和有色金属
碳钢、合金钢和有色金属紧固件材料符合 GB/T 3098 系列标准中要求。
7.3、表面处理
7.3.1电镀
电镀处理的紧固件符合 GBGB/T5267.1 中要求。
7.3.2转化膜
不锈钢紧固件钝化符合 GB/5267.4 中要求。
7.3.3涂覆
(一)达克罗
紧固件无铬锌铝涂层需符合 GB/T18684-2002 中要求。
(二)涂覆尼龙粉(耐落点胶)
A. 螺纹涂覆尼龙粉生产要求
涂覆具体位置根据螺钉与对锁件配合位置确定,一般为前导牙 0~3 牙开始,涂覆 4 牙以上,涂覆方式有三种:单边、双
边和全周;
8.技术条件
螺栓、螺钉、螺柱和螺母符合 GB /T 16938 要求。
吊环螺钉符合 GB/T 825 要求。
木螺钉符合 GB/T 922 要求。
弹性垫圈符合 GB/T 94 系列标准要求。
止动垫圈符合 GB/T 98 要求。
弹性挡圈符合 GB/T 959.1 要求。
开口销符合 GB/T 91 要求。
铆钉符合 GB/T 116 要求。
抽芯铆钉符合 GB/T3098.19 要求。
9.外观要求
无生锈、裂纹、金属碎屑残留、牙型缺陷等不良现象;符合 GB/T5779 系列标准要求。
四、螺纹连接要素说明与控制
目的在于从装配角度去控制螺纹连接的可靠和防锈,装配可靠性的控制在于保证足够的预紧力,防锈的
控制在于防止螺纹紧固件镀层脱落和机械损伤,下面就影响螺纹连接可靠性和防锈的装配要素以及各要素的控
制方法加以详细说明。
1.1. 螺纹连接要素说明
1.1.1. 紧固扭矩
紧固扭矩是影响螺纹连接可靠性最主要的因素,选择适当的紧固扭矩是保证预紧力和防止螺纹紧固件机
械损伤的关键。紧固扭矩大小的确定由主到次由以下因素制约:
⑴螺纹紧固件公称直径
螺纹紧固件公称直径是影响紧固扭矩最主要的因素,在其他条件相同的情况下,直径越大,所需紧固扭
矩也越大,具体数值见4.3。
⑵螺纹紧固件材料等级
一般机械用碳素钢和合金钢螺纹紧固件按机械性能分为3.6,4.6,4.8,5.6,5.8,6.8,8.8,9.8,10.9,
12.9共10个等级,一般情况下,如果没有特意提及,都为4.8级。对于每一级别,小数点前面的数据代表材料
抗拉强度的1/100,小数点后面的数代表材料屈服强度或屈服点与抗拉强度比值的10倍,所以级别越高,对应
扭矩越大。
⑶螺纹连接件材料
螺纹连接件材料的考虑,对连接件上有螺纹时,其考虑与螺纹紧固件的考虑是相同的;对于没有螺纹的
连接件,还应考虑其他受力情况,如果因为其他受力更容易引起破坏,则应首先考虑。