固万基-紧固件技术说明.pdf - 第8页
说明∶ ⑴螺 钉与螺 孔 同 轴 , 不 允 许 螺 钉 歪 斜放 置在螺 孔内即进 行紧固 装配。 ⑵安 装螺钉 时 , 确 认 批 头 与 螺 钉 十字槽 相符, 左右无晃 动感。 ⑶紧 固 螺 钉 时 , 批 头 与 螺 钉 安装 面垂直 ,如批 头倾斜, 螺钉十 字槽很 容易损 坏 。 ⑷在 批 头 / 手 批 旋 转 紧 固 同时, 应将 电批 或手批 压紧螺 钉,即给 螺钉适 当 的 轴 向 力 。 1.3.2. 成 组 螺…
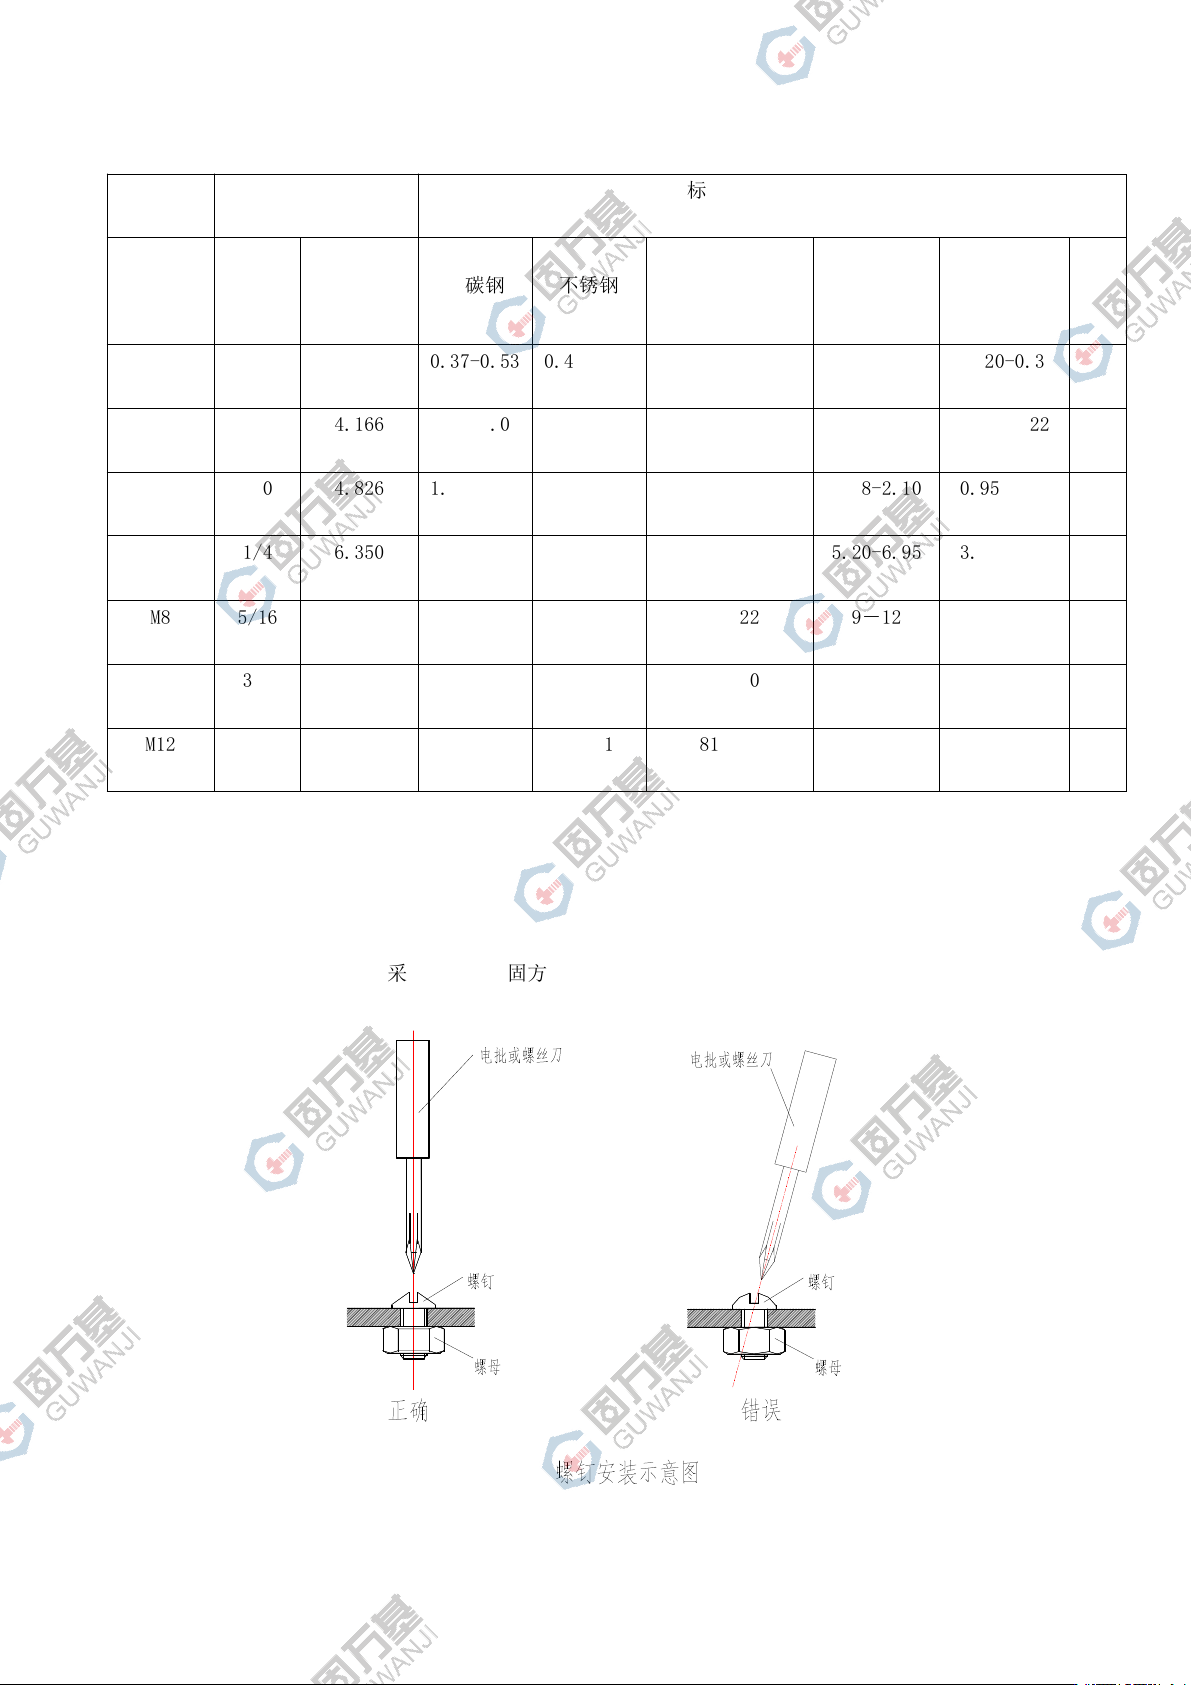
1.2. 紧固扭矩选择
米制螺纹 统一螺纹 标准力矩值(N.m)
大径(mm) 大径
(英
寸)
大径
(mm) 低碳钢 不锈钢 高强度合金钢 黄铜 铝
M3 #4 2.845 0.37-0.53 0.44-0.62 0.63-0.80 0.24-0.32 0.20-0.3
M4 #8 4.166 1.51-2.01 1.75-2.34 2.32-3.06 1.36-2.12 0.69-1.22
M5 #10 4.826 1.76-2.35 2.02-2.69 3.39-4.52 1.58-2.10 0.95-1.56
M6 1/4 6.350 6.22-7.35 7.12-8.90 8.70-10.85 5.20-6.95 3.62-5.15
M8 5/16 7.938 12-15 12-16 17-22 9-12 7-9
M10 3/8 9.525 20-24 22-28 34-40 18-22 12-16
M12 1/2 12.700 44-53 52-61 81-96 38-48 27-35
1.3. 操作方式
1.3.1. 工具使用方法
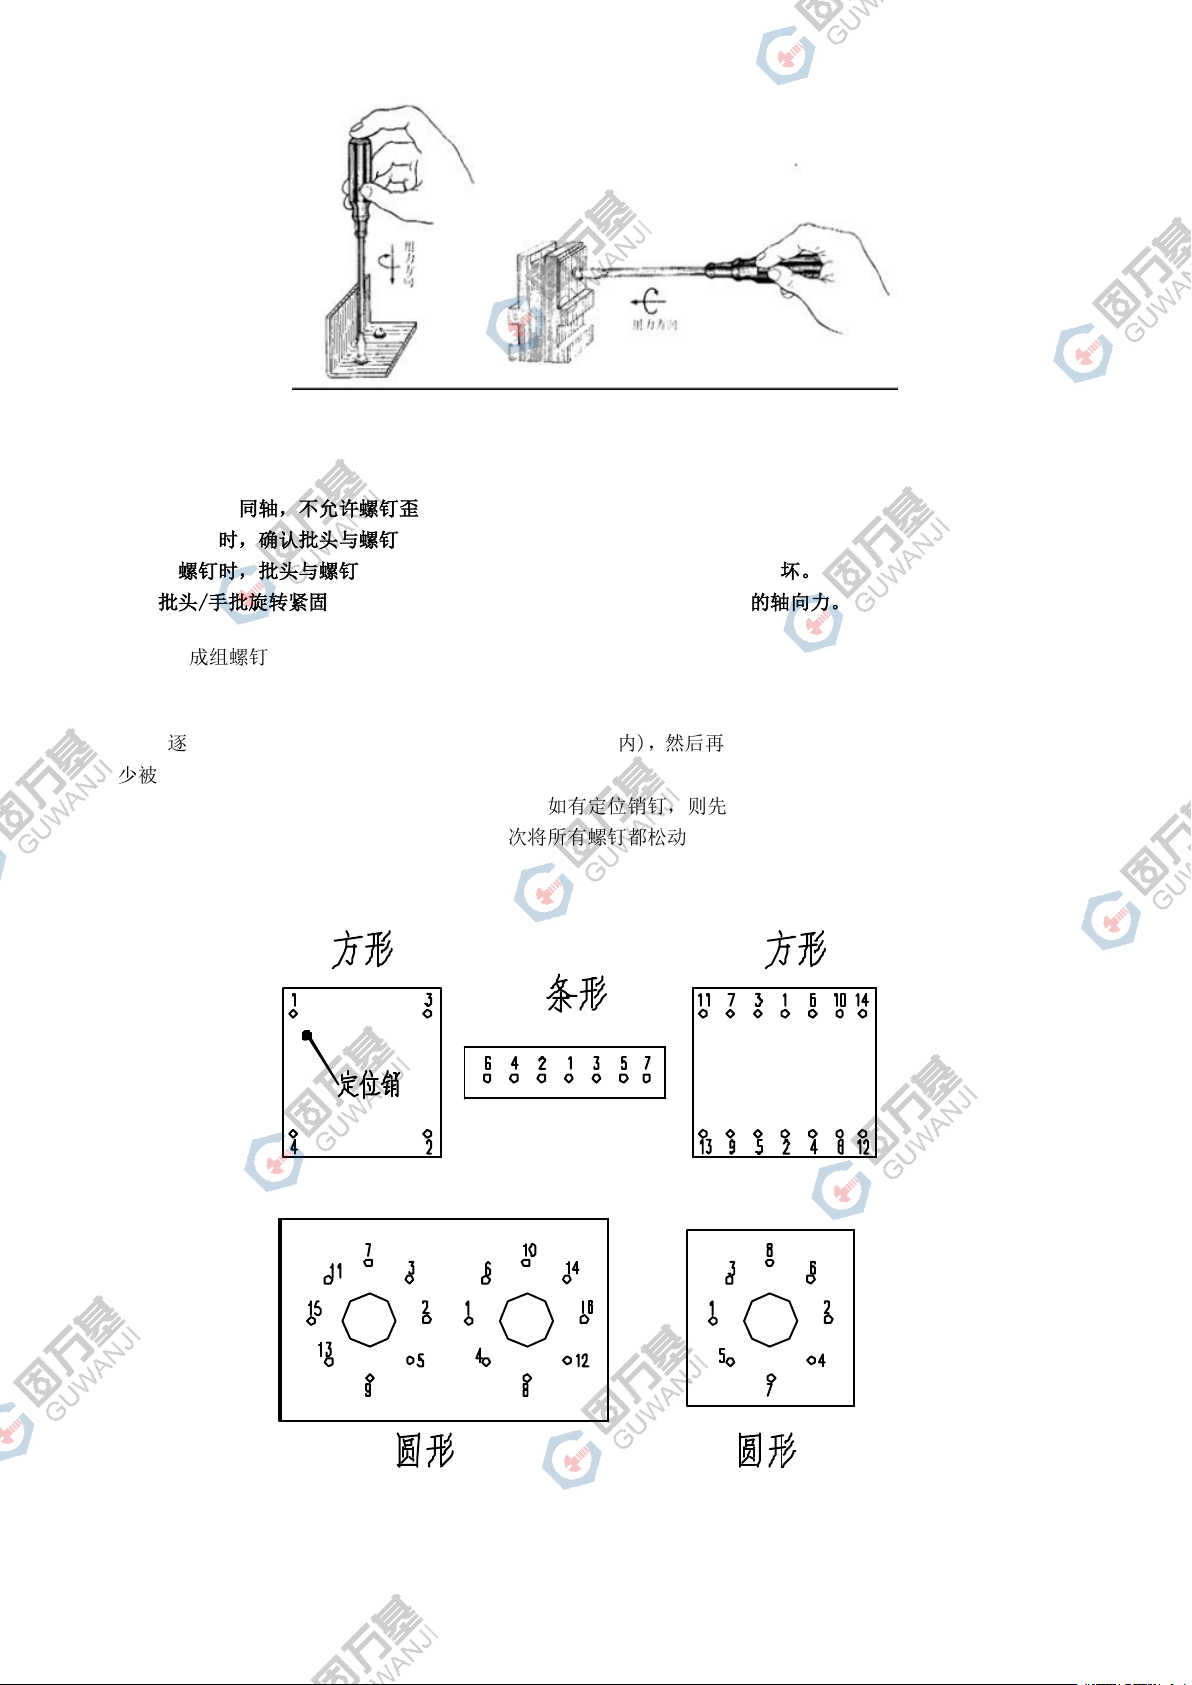
使用工具紧固螺钉时,要采用正确的紧固方式,如下图所示。
说明∶
⑴螺钉与螺孔同轴,不允许螺钉歪斜放置在螺孔内即进行紧固装配。
⑵安装螺钉时,确认批头与螺钉十字槽相符,左右无晃动感。
⑶紧固螺钉时,批头与螺钉安装面垂直,如批头倾斜,螺钉十字槽很容易损坏。
⑷在批头/手批旋转紧固同时,应将电批或手批压紧螺钉,即给螺钉适当的轴向力。
1.3.2. 成组螺钉的紧固方法
安装成组螺钉的原则是交叉、对称、逐步地紧固。
逐步紧固是先将所有螺钉拧入三分之一(预装在螺孔内),然后再紧固其余三分之二。 逐步紧固是为了减
少被紧固件的变形、应力。
紧固条形、方形和圆形工件上的螺钉顺序,如有定位销钉,则先从定位销钉附近开始。
拆卸螺钉时,同样必须按相反方向、依次将所有螺钉都松动一下,然后再完全拧下。螺母的紧固和拆卸
方法和螺钉相同。
1.4. 扭矩校准
扭矩校准是指
1、对电批和风批紧固扭矩进行校准。
2、对有扭矩调节的手批进行调节。
3、扭矩扳手的调节。
1.5. 规格选型
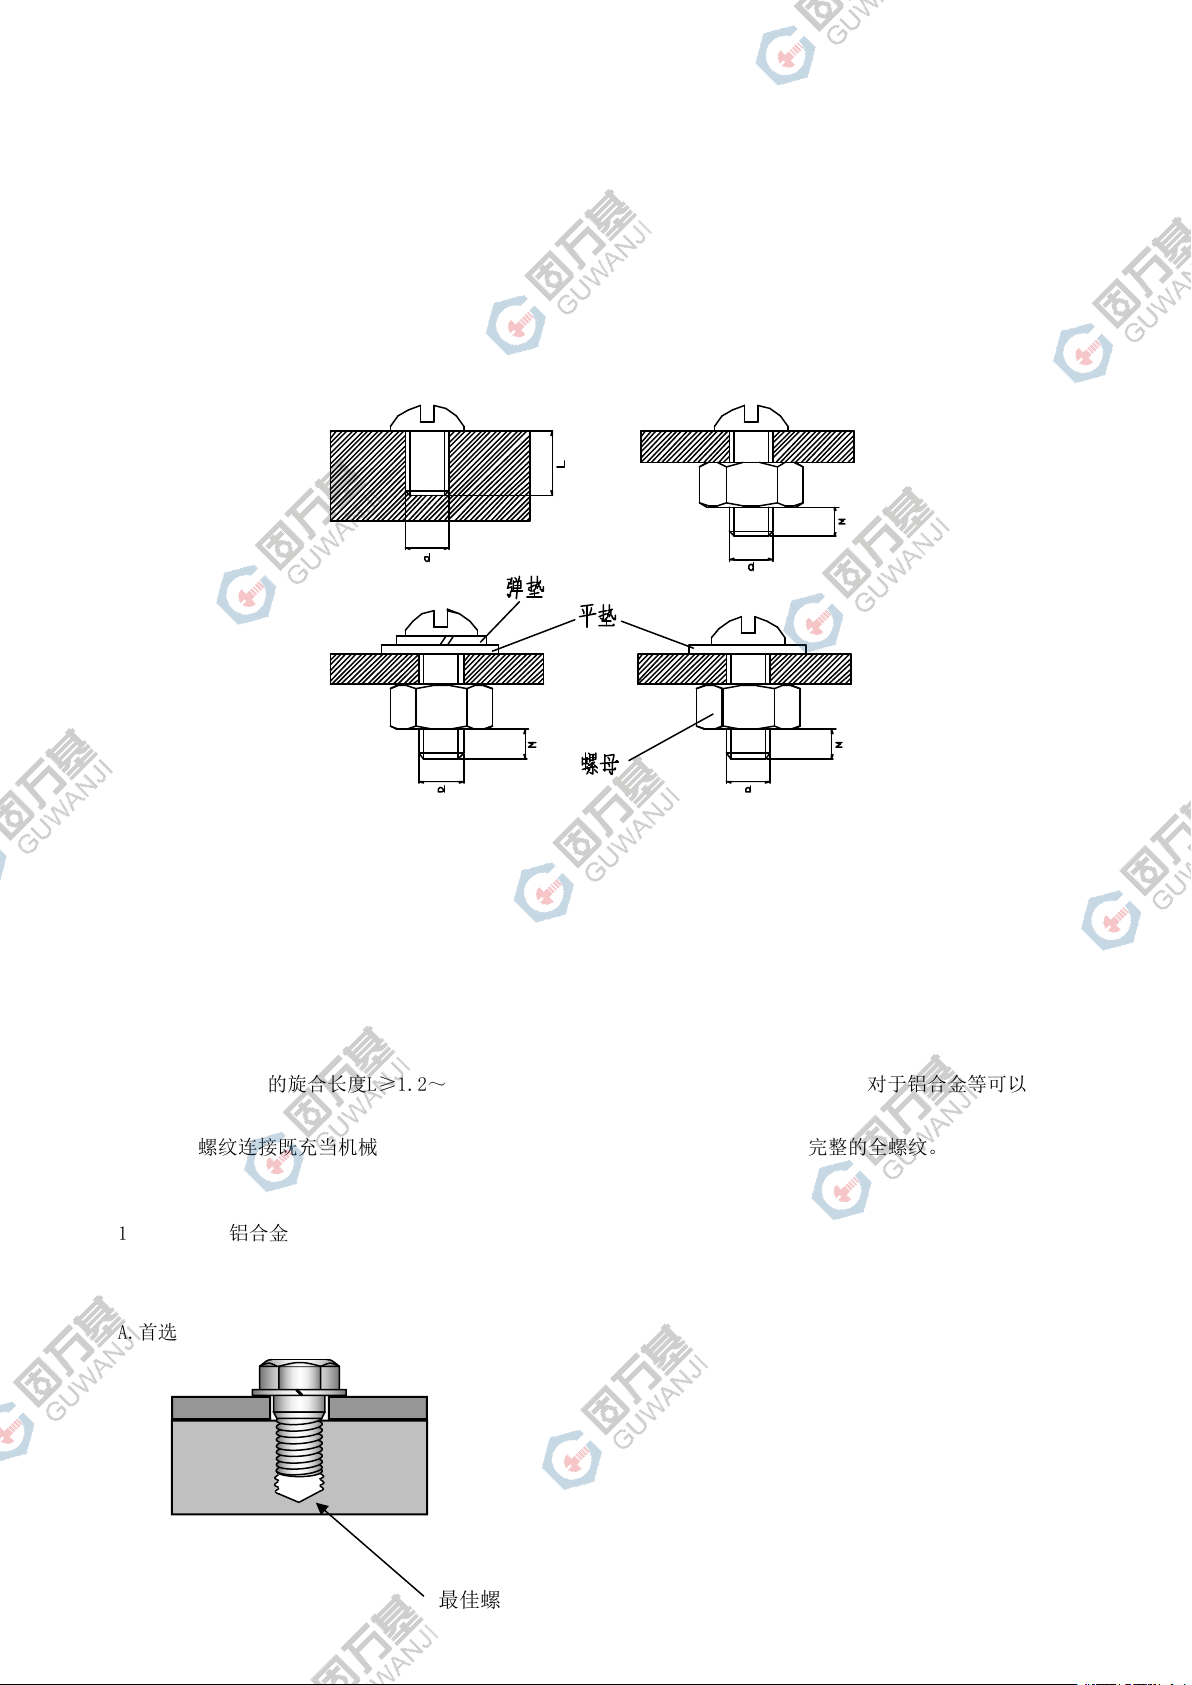
1.5.1. 配合长度关系
⑴旋合长度
螺钉与螺孔的旋合长度L≥1.2~2.5d。当内螺纹为钢、铸铝等可以采用较小值,对于铝合金等可以采用
较大值。
如果螺纹连接既充当机械连接,又充当电气连接,则螺纹副至少应旋合2个完整的全螺纹。
1.5.2. 钢及铝合金紧固件(基体材料:钢或黄铜)
A.首选
最佳螺纹啮合长度