固万基-紧固件技术说明.pdf - 第3页
6. 机械性能要求 国标件机械性能符合 G B/T 3098 系列标准中要求(国标中有 明 确 说 明 等级的按国标要求执行,国标中未做明确说明的 碳 钢/合金钢产品符合 4.8 等级要求执行,不锈钢产品符合 5 0 等 级 要 求 ) , 试 验方法符合 GB/T 3098 系列标准中要求。 非标紧固未做说明的,碳钢/合金钢产品按照 4.8 等级 要 求 执 行 , 不 锈 钢 产 品按 50 等级要求执行。
序
号
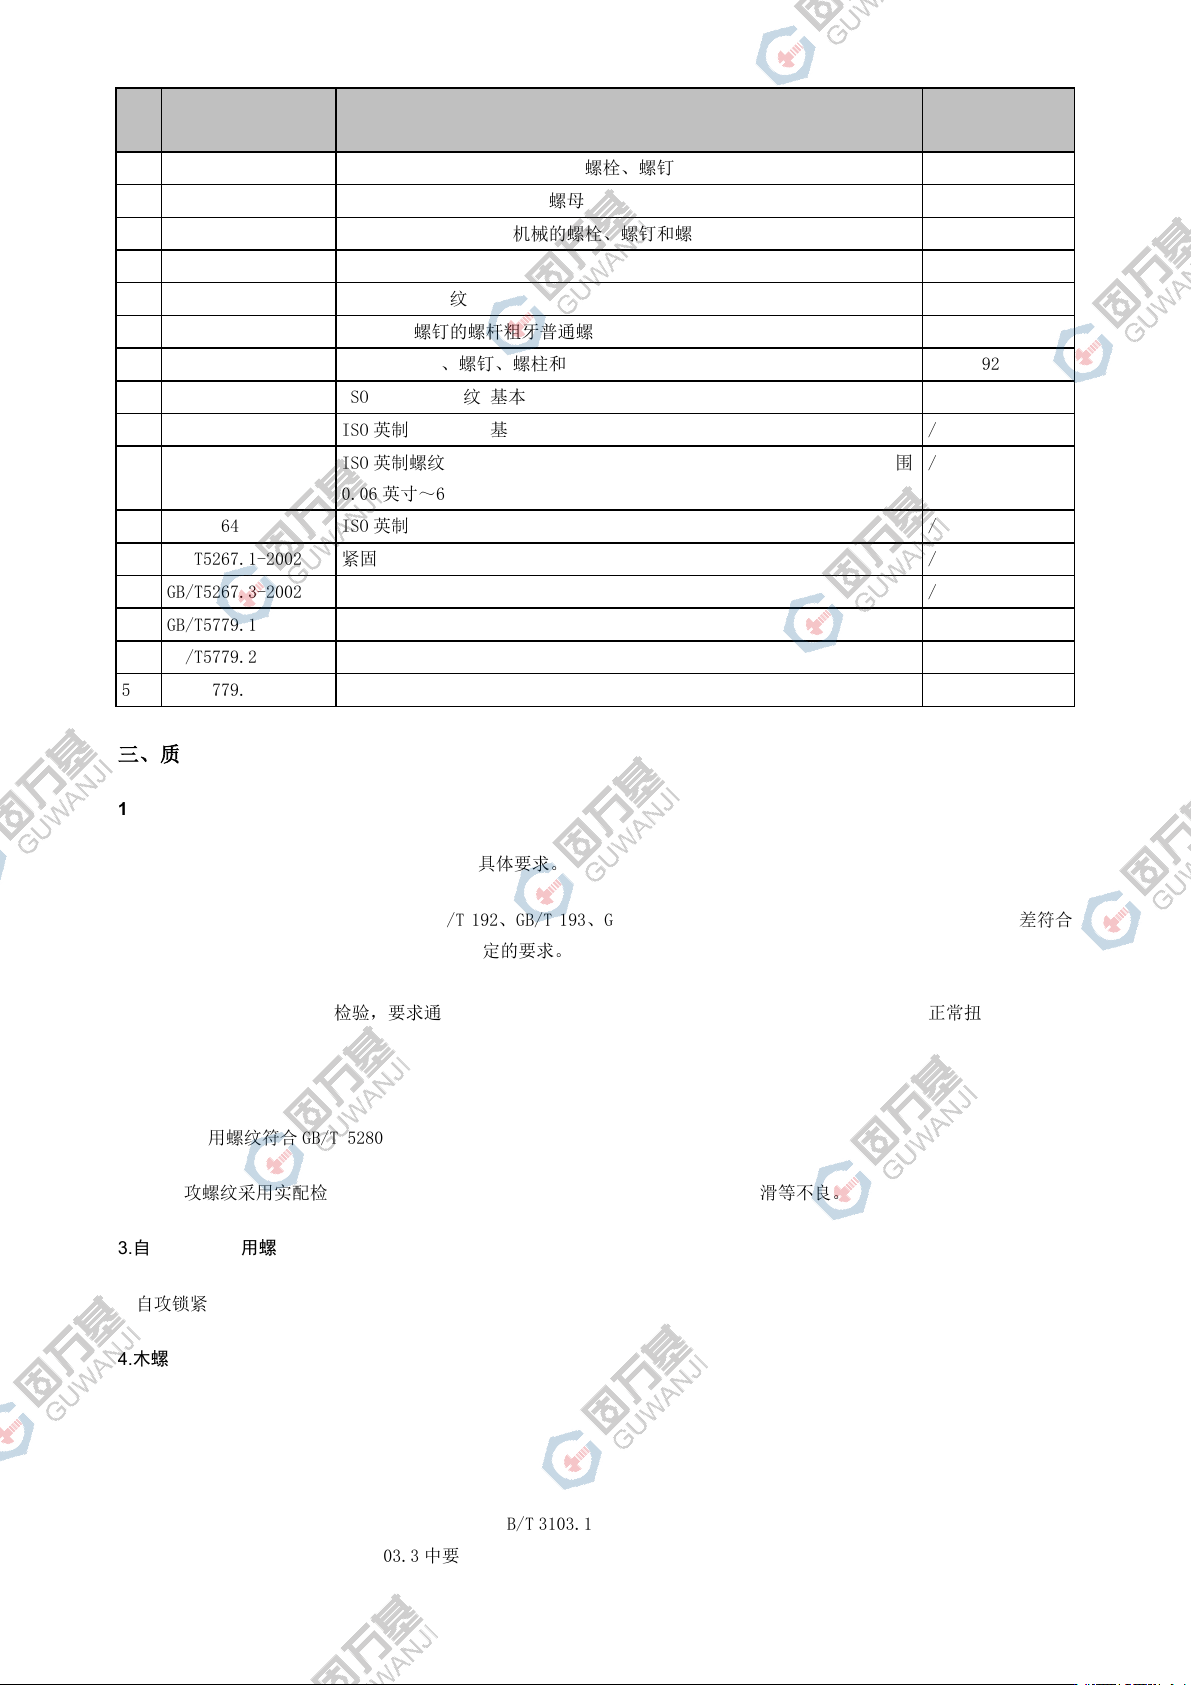
文件编号 文件名称 等效标准
36 GB/T 3098.22 紧固件机械性能 细晶非调质钢螺栓、螺钉和螺柱 /
37 GB/T 3103.1 紧固件公差 螺栓、螺钉和螺母 ISO 4759-1
38 GB/T 3103.2 紧固件公差 用于精密机械的螺栓、螺钉和螺母 ISO 4759-2
39 GB/T 3103.3 紧固件公差 平垫圈 ISO 4759-3
40 GB/T 5280 自攻螺钉用螺纹 ISO 1478
41 GB/T 6559 自攻锁紧螺钉的螺杆粗牙普通螺纹系列 /
42 GB/T 16938 紧固件-螺栓、螺钉、螺柱和螺母通用技术条件 ISO 8992
43 ISO 68-2 ISO 一般用途螺纹 基本牙型 第 2 部分:英制螺纹 /
44 ISO 725 ISO 英制螺钉螺纹.基本尺寸 /
45 ISO 263 ISO 英制螺纹 直径与螺距系列及螺钉、螺栓和螺母的选用系列 直径范围
0.06 英寸~6 英寸
/
46 ISO 5864 ISO 英制螺纹 允差和公差 /
47 GB/T5267.1-2002 紧固件电镀层 /
48 GB/T5267.3-2002 热浸镀锌层 /
49 GB/T5779.1 紧固件表面缺陷 螺栓、螺钉、螺柱 一般要求 /
50 GB/T5779.2 紧固件表面缺陷 螺母 /
51 GB/T5779.3 紧固件表面缺陷 螺栓、螺钉、螺柱 特殊要求 /
三、质量技术要求:
1.普通螺纹
国标紧固件:螺纹尺寸公差符合对应国标中具体要求。
非标紧固件:机制螺纹尺寸公差符合 GB/T 192、GB/T 193、GB/T 196、GB/T 197 中规定的要求;英制螺纹尺寸公差符合
ISO 68-2、ISO 263、ISO 725、ISO 5864 中规定的要求。
注:机制螺纹采用通止规检验,要求通规通且止规止;出现通规不通时,用螺钉或螺母进行实配,能正常扭合为合格。
2. 自攻螺钉用螺
自攻螺钉用螺纹符合 GB/T 5280 中要求。
注:自攻螺纹采用实配检验,要求在自攻过程中能有效攻出螺纹,且无断裂、打滑等不良。
3.自攻锁紧螺钉用螺纹
自攻锁紧螺钉用螺纹符合 GB/T 6559 中要求。
4.木螺钉用螺纹
木螺钉用螺纹符合 GB/T 922 中要求。
5.公差要求
螺栓、螺钉、螺柱、螺母和自攻螺钉公差符合 GB/T 3103.1 中要求;精密机械用螺栓、螺钉和螺母公差符合 GB/T 3103.2
中要求;平垫圈公差符合 GB/T 3103.3 中要求。
6.机械性能要求
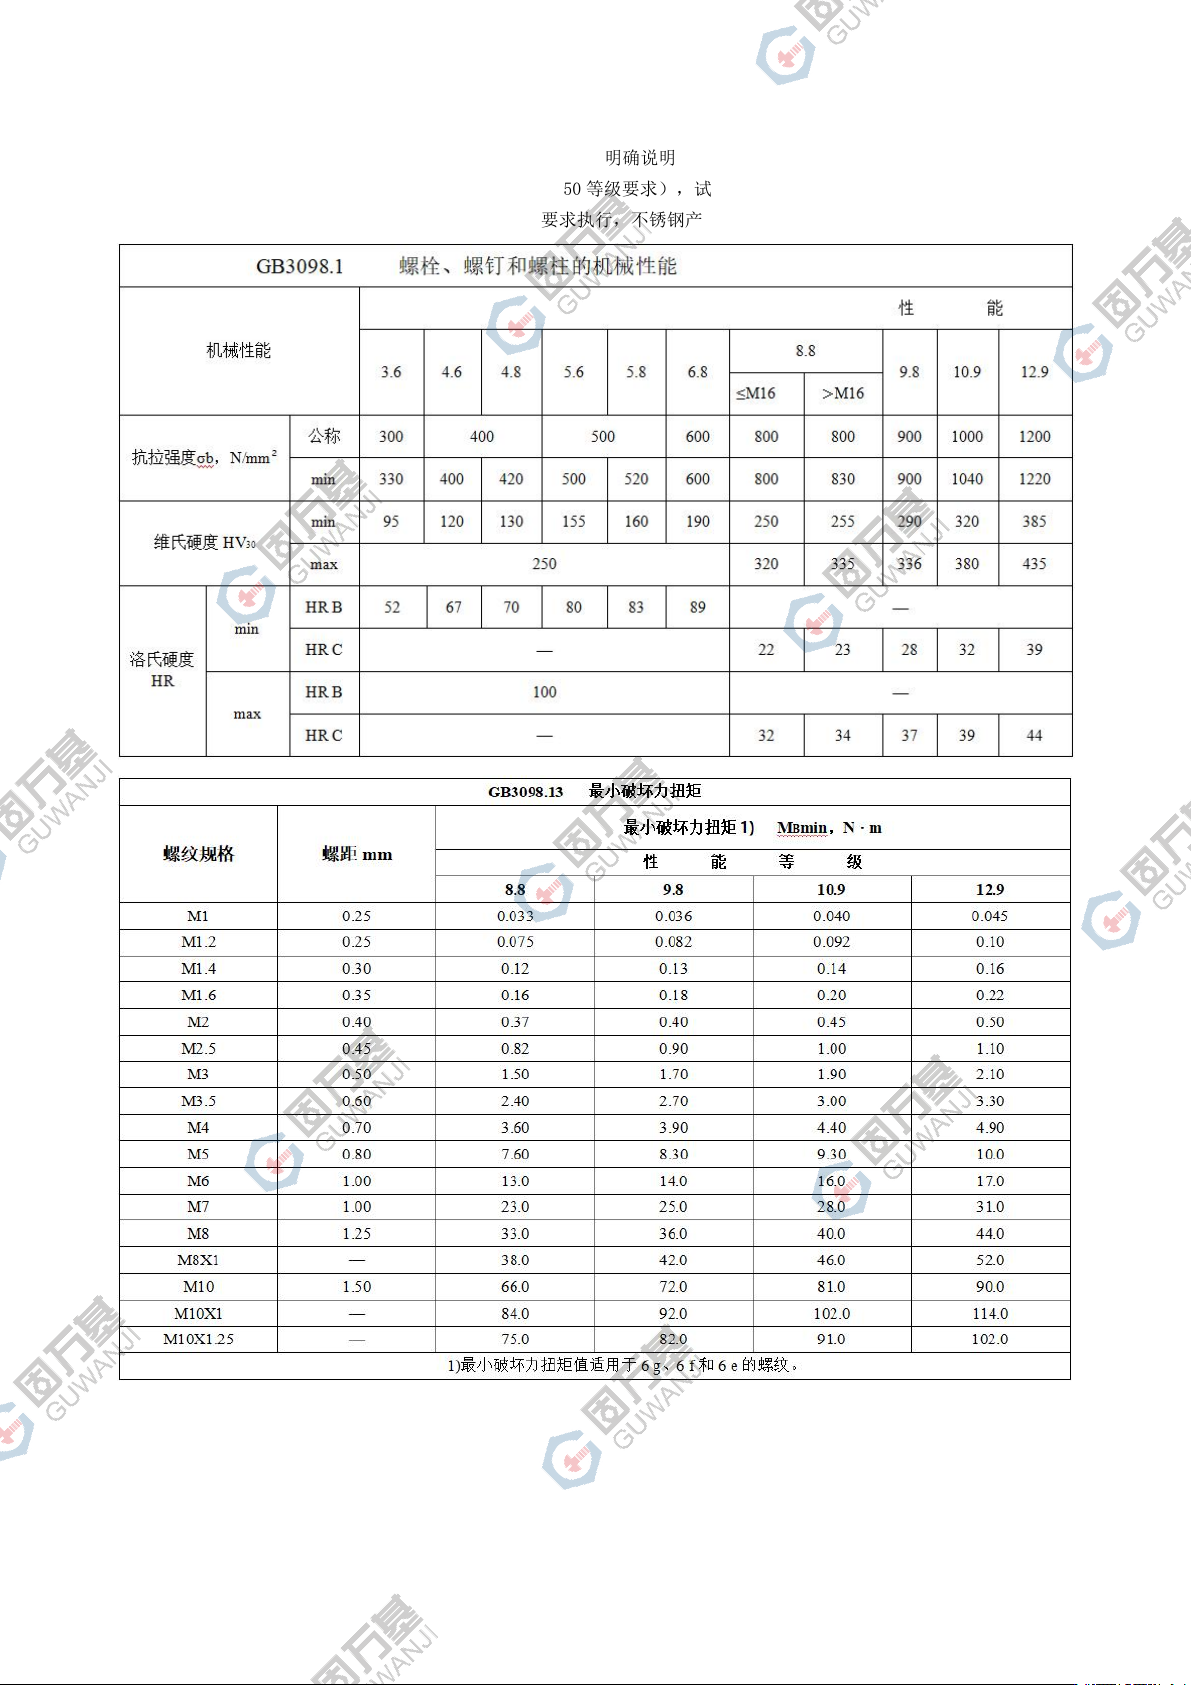
国标件机械性能符合 GB/T 3098 系列标准中要求(国标中有明确说明等级的按国标要求执行,国标中未做明确说明的碳
钢/合金钢产品符合 4.8 等级要求执行,不锈钢产品符合 50 等级要求),试验方法符合 GB/T 3098 系列标准中要求。
非标紧固未做说明的,碳钢/合金钢产品按照 4.8 等级要求执行,不锈钢产品按 50 等级要求执行。
7.材质及表面处理
7.1、环保要求
对环保物料紧固件产品符合 ROHS.2.0 要求。
7.2、碳钢、合金钢和有色金属
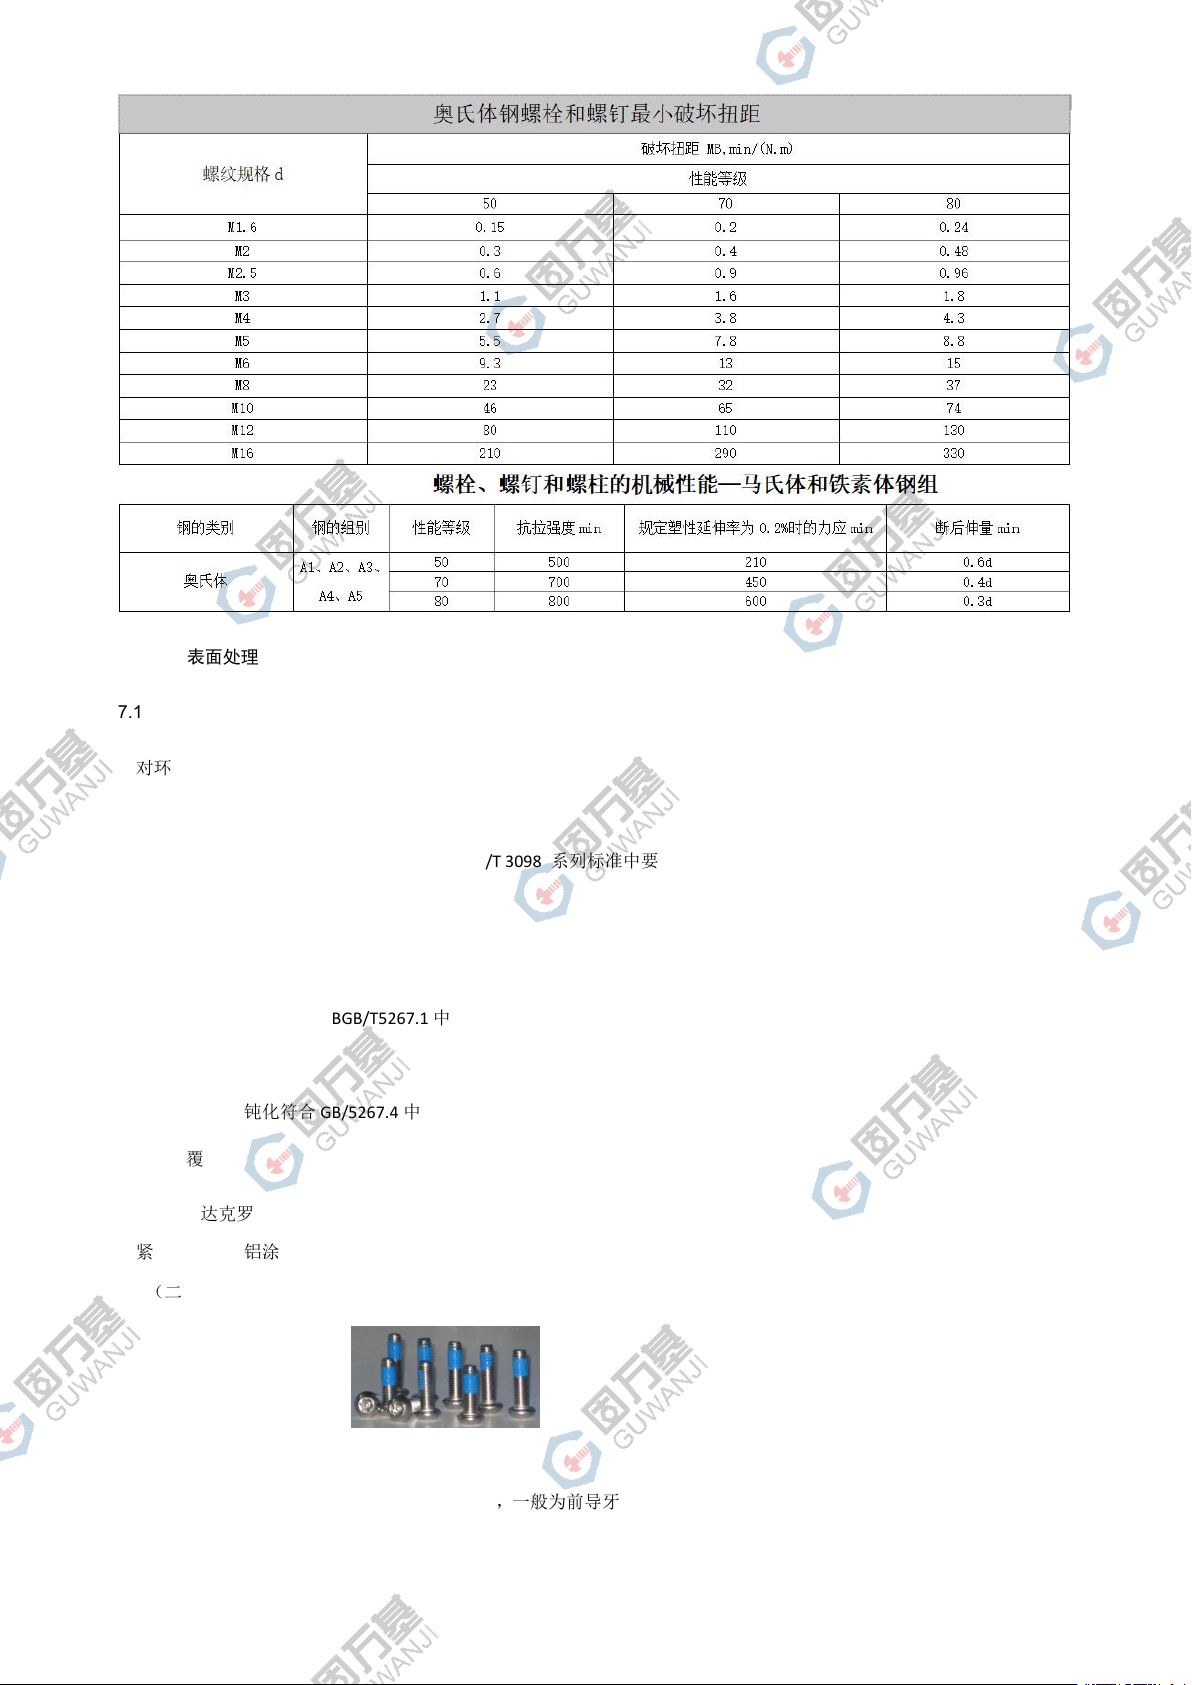
碳钢、合金钢和有色金属紧固件材料符合 GB/T 3098 系列标准中要求。
7.3、表面处理
7.3.1电镀
电镀处理的紧固件符合 GBGB/T5267.1 中要求。
7.3.2转化膜
不锈钢紧固件钝化符合 GB/5267.4 中要求。
7.3.3涂覆
(一)达克罗
紧固件无铬锌铝涂层需符合 GB/T18684-2002 中要求。
(二)涂覆尼龙粉(耐落点胶)
A. 螺纹涂覆尼龙粉生产要求
涂覆具体位置根据螺钉与对锁件配合位置确定,一般为前导牙 0~3 牙开始,涂覆 4 牙以上,涂覆方式有三种:单边、双
边和全周;