OM-1637-002w_NA02001.pdf - 第53页
OM-1637 51 10.2 下一个机种预约功能 按照 “ 下一个机种预约 ” 依次进行设定的功能。 作为 “ 下一个机种预约 ” ,在 LISA 中登录预订生产块数、生产机种,并依 次进行生产、自动设定。 • 下一个机种预约步骤 Procedure (1) 打开 SIGMA-G4/G5 主机装置的 “ 机种切换 ” 界面。 (2) 预约到 SIGMA 生产线时,按 [ 生产线 ] 按钮,确认按钮变为蓝色。 F65 (3)…
OM-1637
50
10.1.1 数据的送受信
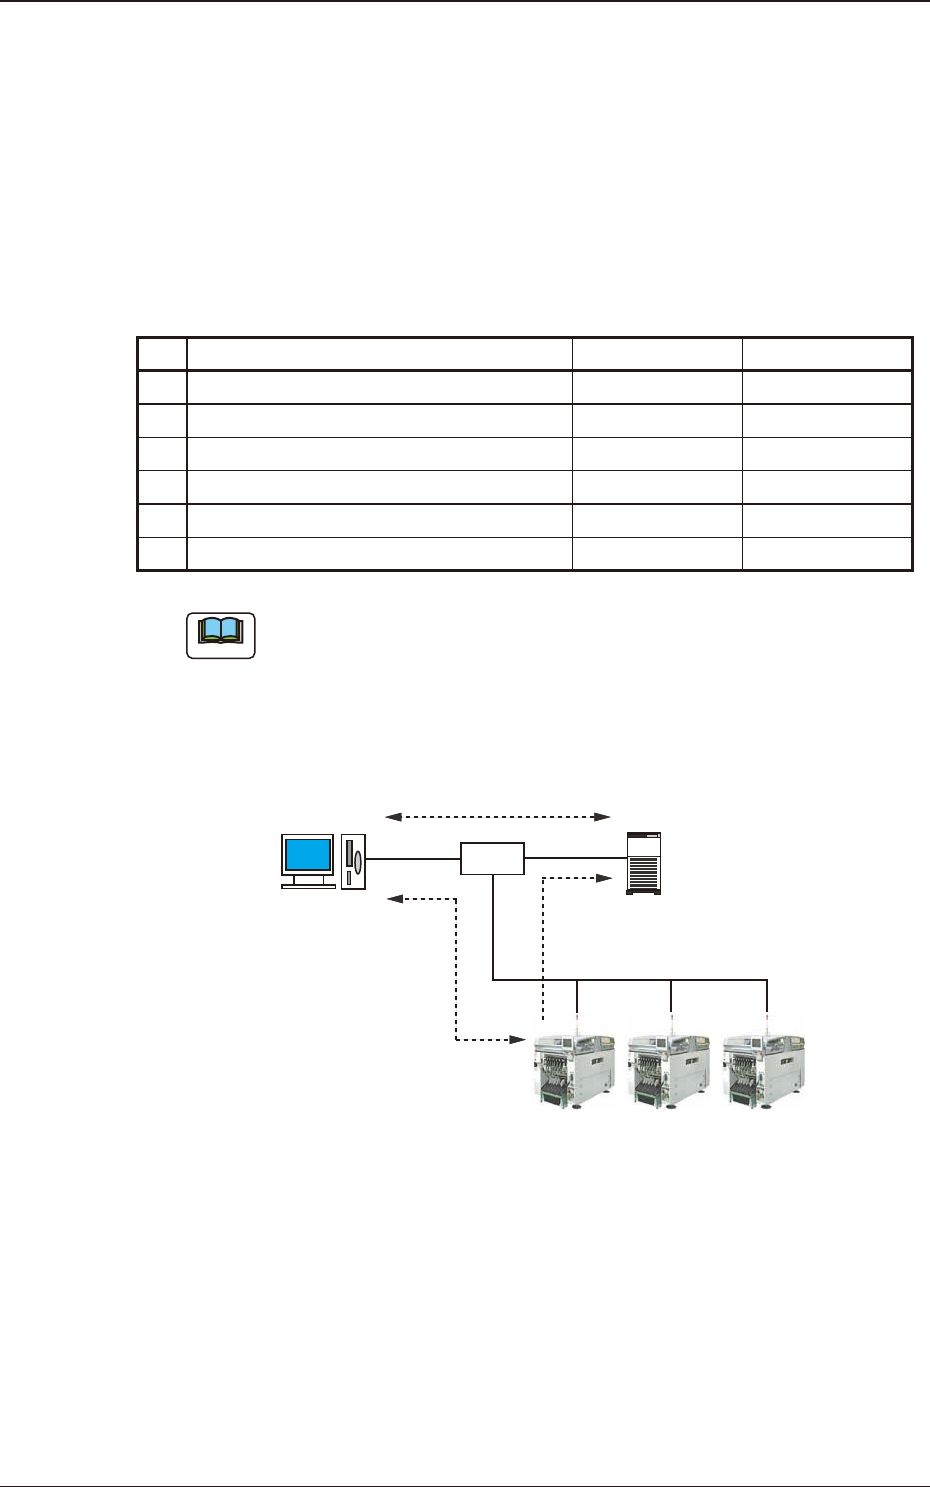
LISA 连接在生产线时,通过 LISA 管理装置的线路板程序数据、元件数据库
数据、管理数据。
因此各装置从 LISA 获取线路板程序和元件数据库数据,管理数据保存到
LISA。
另外在 NT-100 系统的线路板程序和元件数据库数据的送受信不在装置中进
行,而是对 LISA 进行通讯。
< 装置与 LISA 连接时的数据参照 / 保存位置 >
No. 数 据 标准时 LISA 连接时
(1) 线路板程序 装置内 LISA
(2) 元件数据库 装置内 LISA
(3) 管理数据 ( 生产信息 / 信息履历 ) 装置内 LISA
(4) 吸嘴类型 / 配置数据 装置内 装置内
(5) 装置系统 装置内 装置内
(6) 系统日志、异常图像 装置内 装置内
T2
Note
(a)将生产线操作系统从
“
标准
”
变更为
“
LISA
”
,按[适用(应用)]按
钮时,从 LISA 重新获取生产机种信息,因此会发生机种切换。
(b)生产线操作系统设定为 LISA 时,在
“
机种切换
”
界面不能删除线路
板程序。
(c)(1)、(2)、(3) 被保存到 LISA。
NT-100 LISA(PC)
(1)
(2)
(3)
HUB
(4)
(5)
(6)
LAN
(1)
(2)
(3)
F64-1
1012-001
10.1 数据共享
OM-1637
51
10.2 下一个机种预约功能
按照
“
下一个机种预约
”
依次进行设定的功能。
作为
“
下一个机种预约
”
,在 LISA 中登录预订生产块数、生产机种,并依
次进行生产、自动设定。
•
下一个机种预约步骤
Procedure
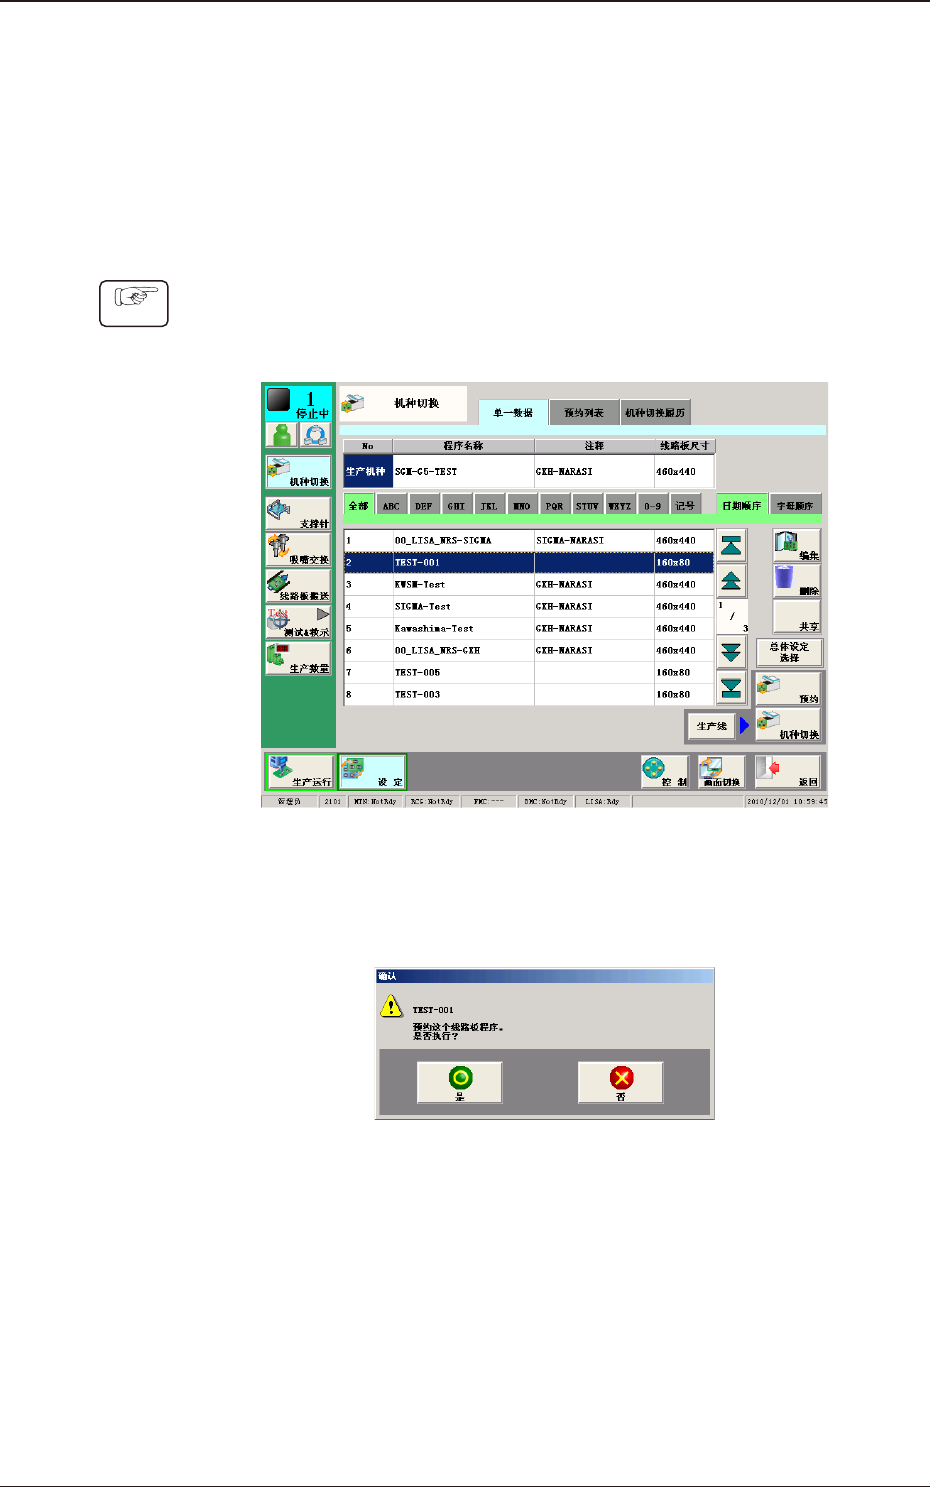
(1)打开 SIGMA-G4/G5 主机装置的
“
机种切换
”
界面。
(2)预约到 SIGMA 生产线时,按 [ 生产线 ] 按钮,确认按钮变为蓝色。
F65
(3)选择想要登录到下一个机种预约的线路板程序,按 [ 预约 ] 按钮。
( 显示
“
确认
”
对话框。)
F66
(4)按 [ 是 ] 按钮。
1012-001
10.2 下一个机种预约功能
OM-1637
52
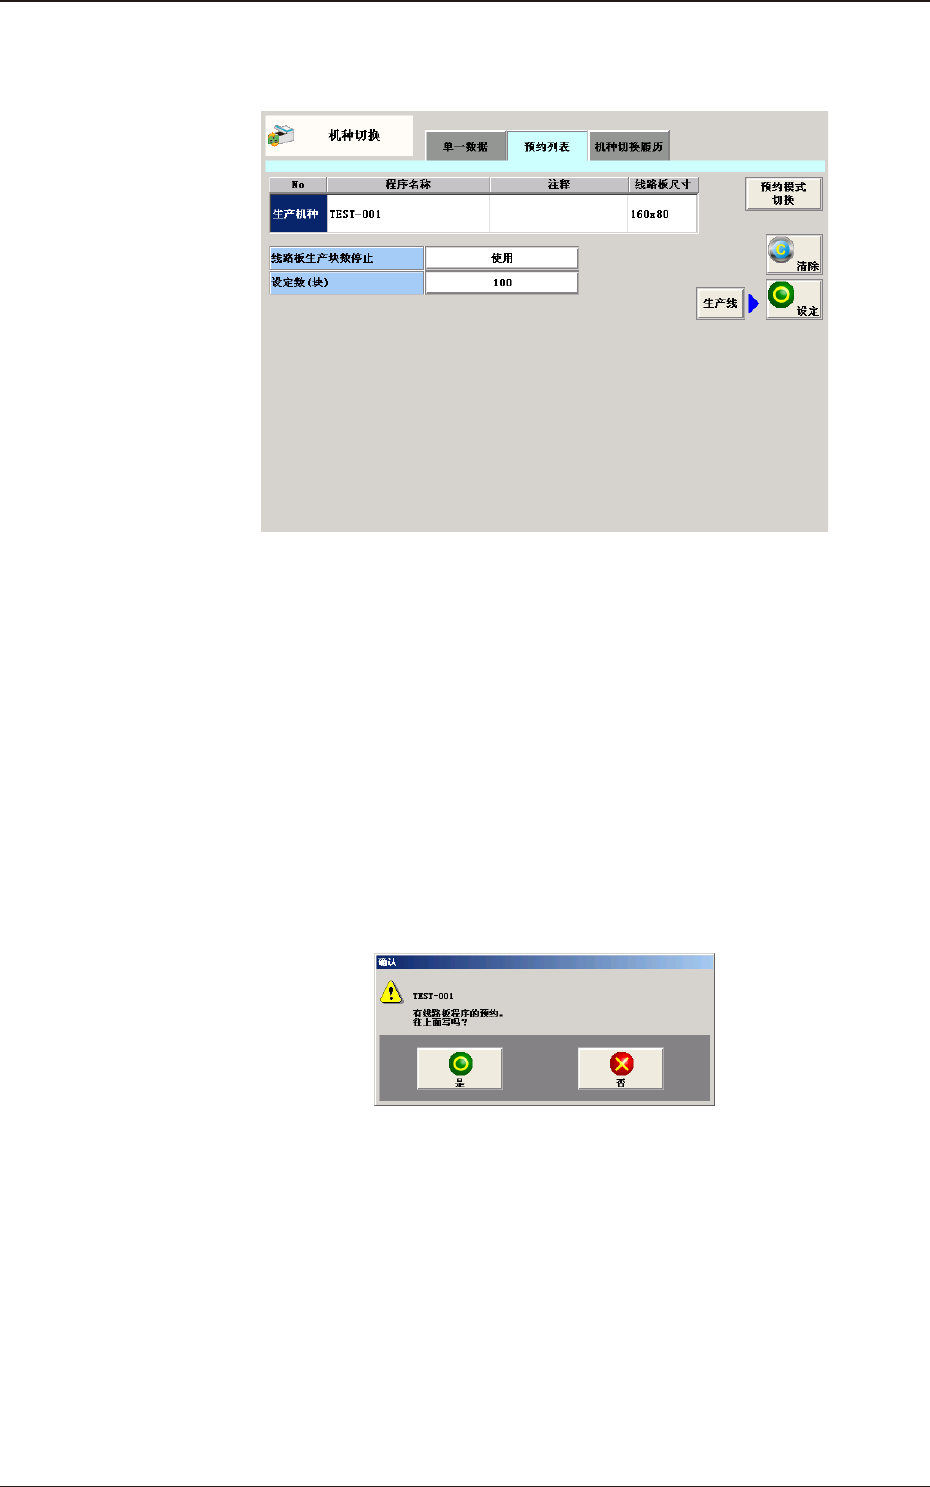
(5)按 [ 预约列表 ]Tab。
( 显示
“
预约列表
”
选项卡。)
F67
(6)将
“
线路板生产块数停止
”
设为
“
使用
”
。
(7)在
“
设定数(块)
”
设定停止生产的块数。
(8)设定为 SIGMA 生产线时,按 [ 生产线 ] 按钮,确认按钮变为蓝色。
(9)按 [ 是 ] 按钮。
( 显示
“
确认
”
对话框。)
(10)按 [ 是 ] 按钮。
( 设定应用到下一个机种预约数据。)
F68
1012-001
10.2 下一个机种预约功能