OM-1637-002w_NA02001.pdf - 第54页
OM-1637 52 (5) 按 [ 预约列表 ]Tab。 ( 显示 “ 预约列表 ” 选项卡。) F67 (6) 将 “ 线路板生产块数停止 ” 设为 “ 使用 ” 。 (7) 在 “ 设 定 数(块) ” 设定停止生产的块数。 (8) 设定为 SIGMA 生产线时,按 [ 生产线 ] 按钮,确认按钮变为蓝色。 (9) 按 [ 是 ] 按钮。 ( 显示 “ 确认 ” 对话框。) (10) 按 [ 是 ] 按钮。 ( 设定应…
OM-1637
51
10.2 下一个机种预约功能
按照
“
下一个机种预约
”
依次进行设定的功能。
作为
“
下一个机种预约
”
,在 LISA 中登录预订生产块数、生产机种,并依
次进行生产、自动设定。
•
下一个机种预约步骤
Procedure
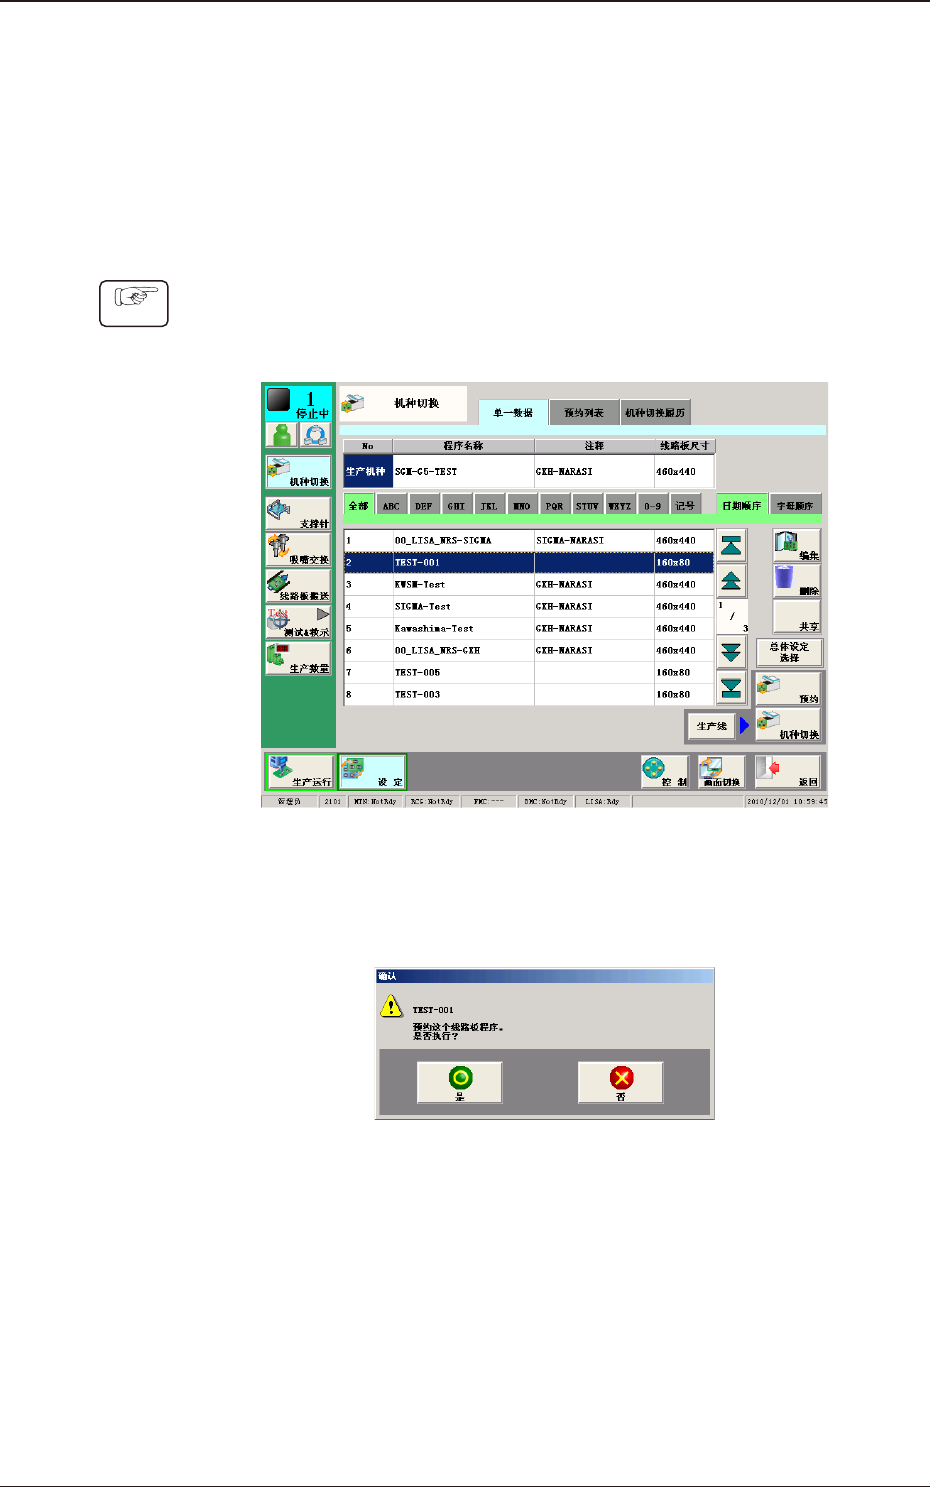
(1)打开 SIGMA-G4/G5 主机装置的
“
机种切换
”
界面。
(2)预约到 SIGMA 生产线时,按 [ 生产线 ] 按钮,确认按钮变为蓝色。
F65
(3)选择想要登录到下一个机种预约的线路板程序,按 [ 预约 ] 按钮。
( 显示
“
确认
”
对话框。)
F66
(4)按 [ 是 ] 按钮。
1012-001
10.2 下一个机种预约功能
OM-1637
52
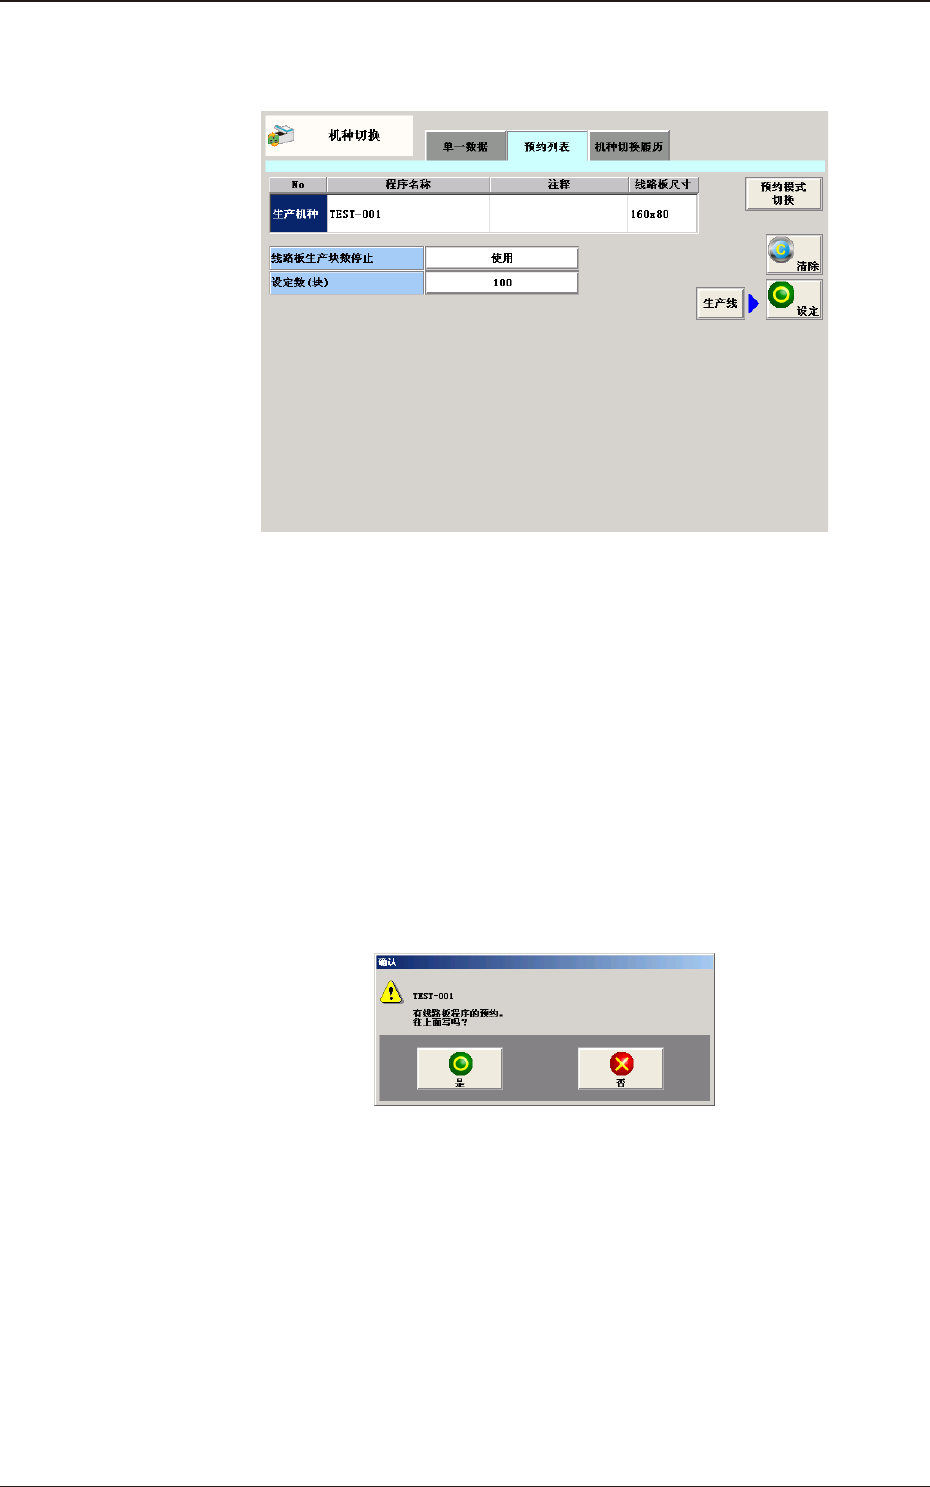
(5)按 [ 预约列表 ]Tab。
( 显示
“
预约列表
”
选项卡。)
F67
(6)将
“
线路板生产块数停止
”
设为
“
使用
”
。
(7)在
“
设定数(块)
”
设定停止生产的块数。
(8)设定为 SIGMA 生产线时,按 [ 生产线 ] 按钮,确认按钮变为蓝色。
(9)按 [ 是 ] 按钮。
( 显示
“
确认
”
对话框。)
(10)按 [ 是 ] 按钮。
( 设定应用到下一个机种预约数据。)
F68
1012-001
10.2 下一个机种预约功能
OM-1637
531012-001
·
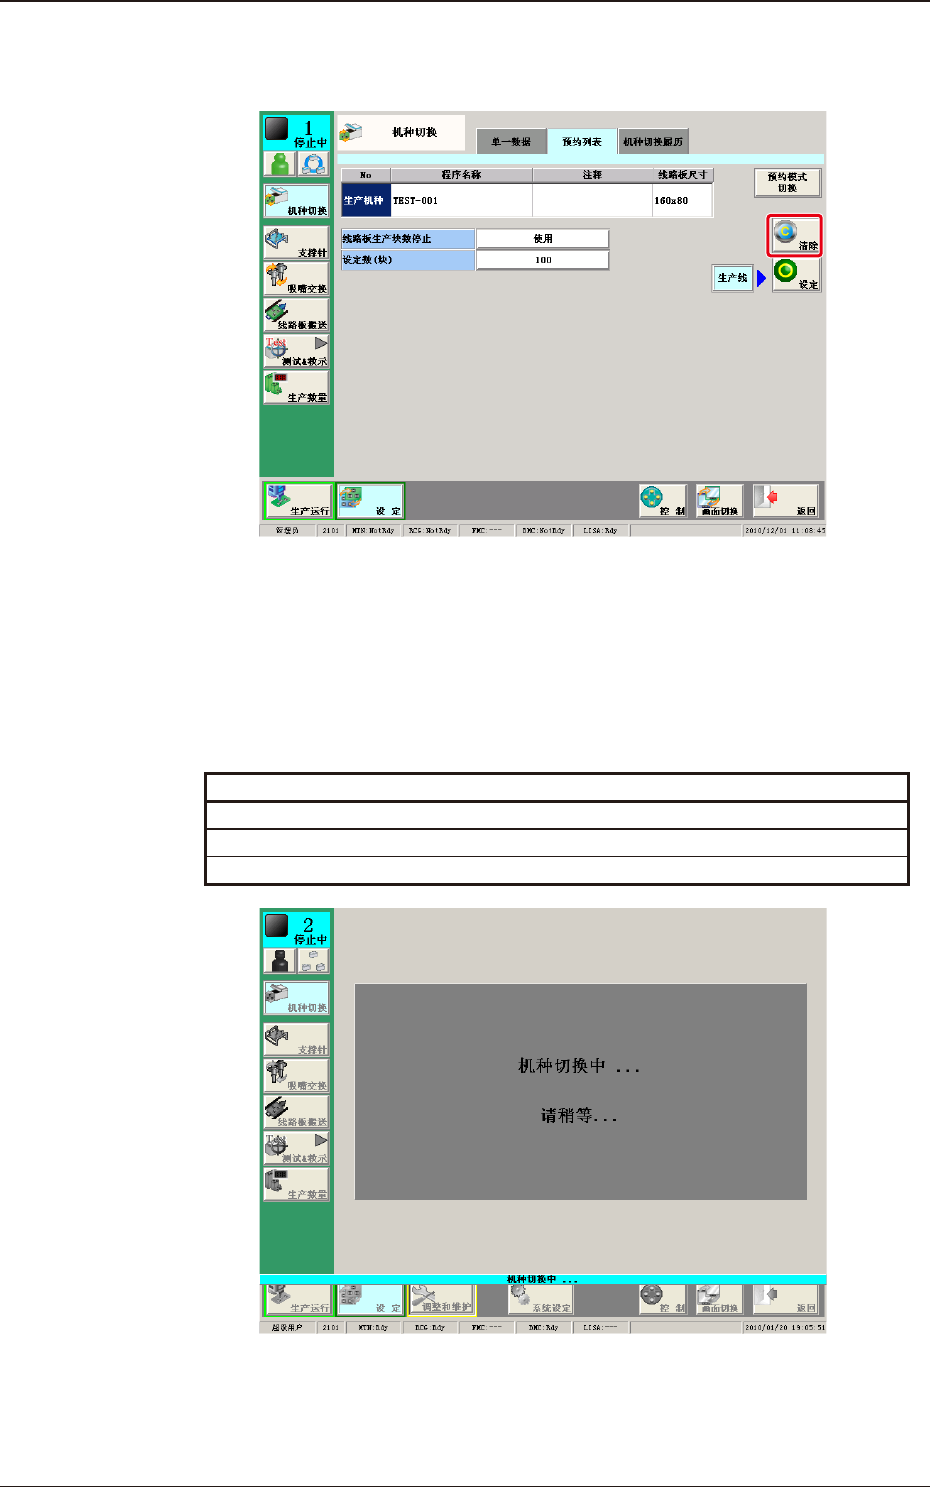
顺序设定的取消
用
“
[ 生产线 ]+[ 清除 ]
”
按钮取消顺序设定。
F69
·
操作限制
实行生产线顺序设定时,根据装置的动作状况限制界面操作。
此时,显示如下的对话框。
信息一览表
显示内容
机种切换中
传送到宽度 / 支撑销设定进行中
更换吸嘴中
F70
10.2 下一个机种预约功能