JP_Nordson_EFD_794_Operating_Manual.pdf - 第11页
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノ ー ド ソ ンEFD は、 世界中 で 液剤塗布装置の販売 ・ サー ビ ス を行 な っ て お り ま す 。 794 シリーズスクリューバルブ 11 ス ク リュ ー ア ッ セ ン ブ リ の 交 換 フ ッ ト ノ ズ ル・ 固 定 ヘ ッ ド タ イ プ 図9 の指示 に 従 い 、 ス ク リ ュ ー …
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノードソンEFDは、世界中で液剤塗布装置の販売・サービスを行なっております。
794 シリーズスクリューバルブ
10
調整
スライドヘッド、フットノズ ル 、固 定 ヘッドタイプ のバ ルブ
吐出サイズの主な調整要素はバルブ開放時間です。一般
的 に 、大 き な 吐 出 サ イ ズ を 実 現 す る た め に は 、吐 出 時 間 を
長くする、ノズ ルを大きくする、ワークとの 間 隔 を広くする
ことが必要になります。(図7参照)。(吐出前の)セトリング
タイムと ( 吐 出 後 の )ドウェルタイムを 考 慮 することも 忘 れ
ないでください。非常に少量の吐出を行なう場合は、先端
加工ノズルをご利用ください。エアー圧は、スクリューが
回転しないで、液剤がポタポタと垂れる状態の 少し下の
値 で 設 定してください 。
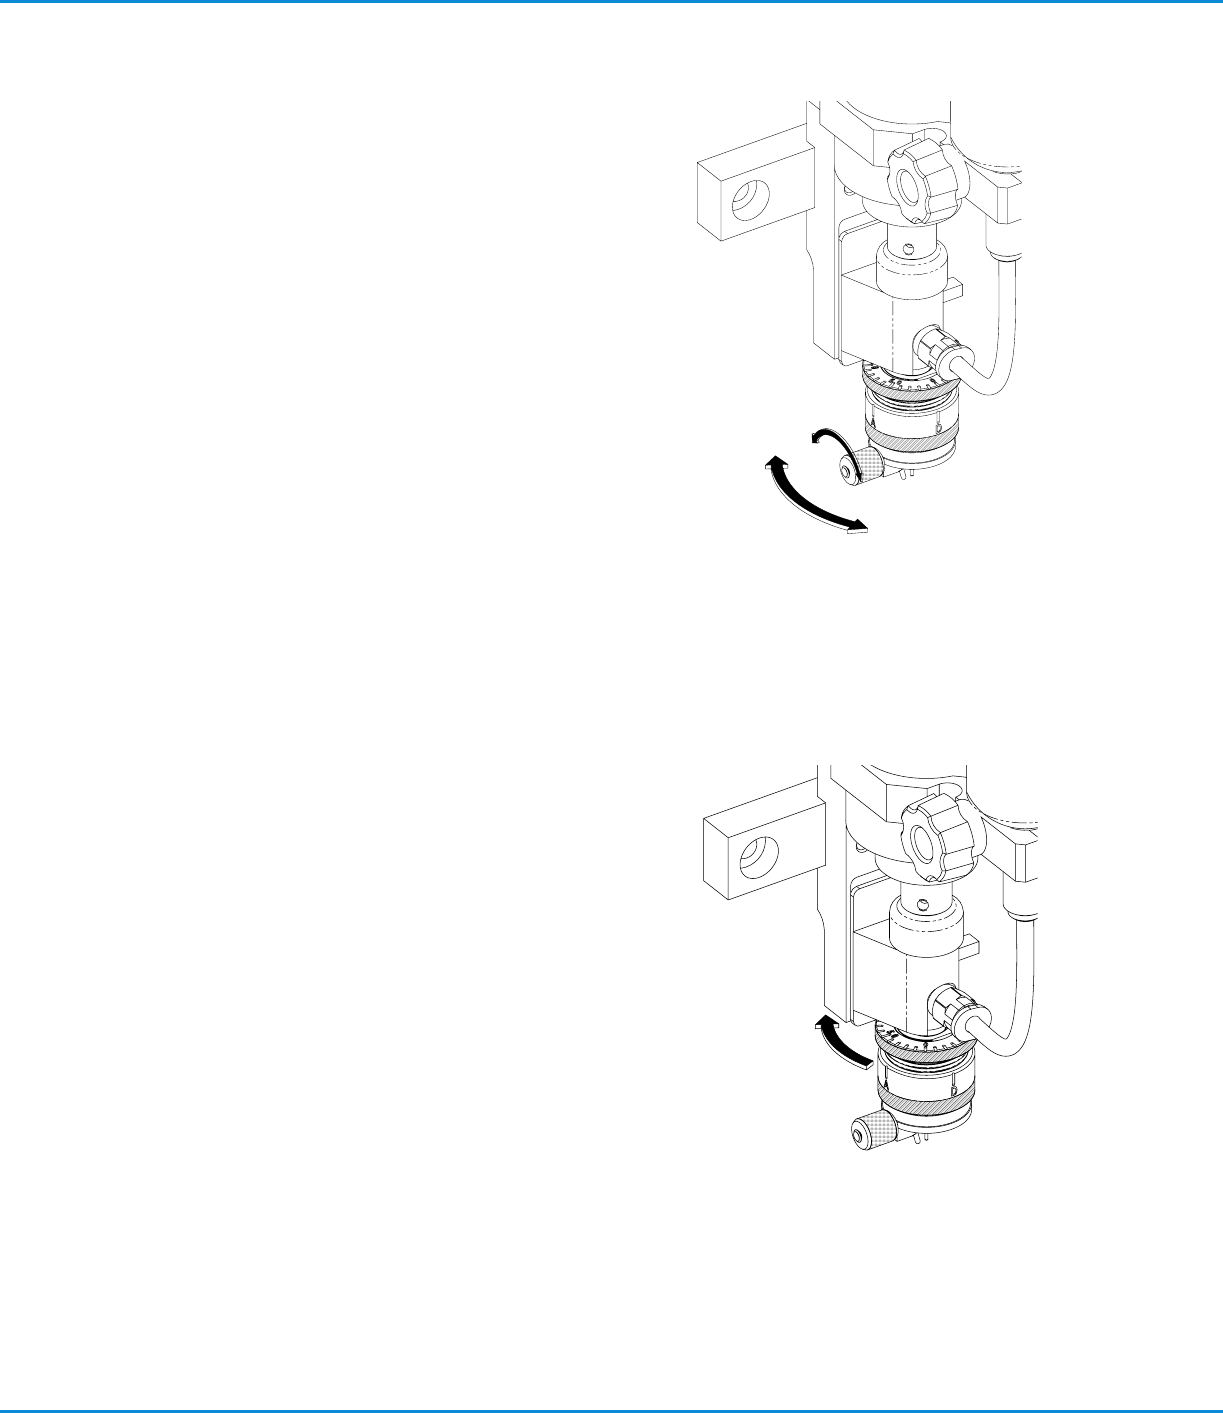
図7 Z間隔の調整
図6 設定3
図6 設定3. 図6の手順4、5、6に従い、フットがワー
クや固定具、電気部品やその他の部品の邪魔になら
ない方向に設定します。
3. 図7に示す手順に従い、ワークとノズルの間隔を設定
します。先端加工ノズル以外のノズルをご使用の場
合、ノズル外径の25%ほどの間隔に設定します。
面取り加工ノズルの場合は、内径の25%程度の距離
に設 定します。
調整ダイアルの目盛は2μm、また は0.000076"に
相当し、1回転は60μm、または0.0024"に相当しま
す。
設 定( つ づ き )
4. つまみナットを
緩めます。
5. 必要に応じてフットの
位置を調整します。フッ
トがワーク表面に接触
するように 調 整してく
ださい。
6. つまみナットを締め
ます。
調整リングを時計回
りに回すと、Z間隔を
広く調整されます。
単位はμm ダイアル
の 1 目 盛 は 、2 μ m ま
たは0.000076"
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノードソンEFDは、世界中で液剤塗布装置の販売・サービスを行なっております。
794 シリーズスクリューバルブ
11
スクリューアッセンブリの 交 換
フットノ ズ ル・固 定 ヘ ッド タ イ プ
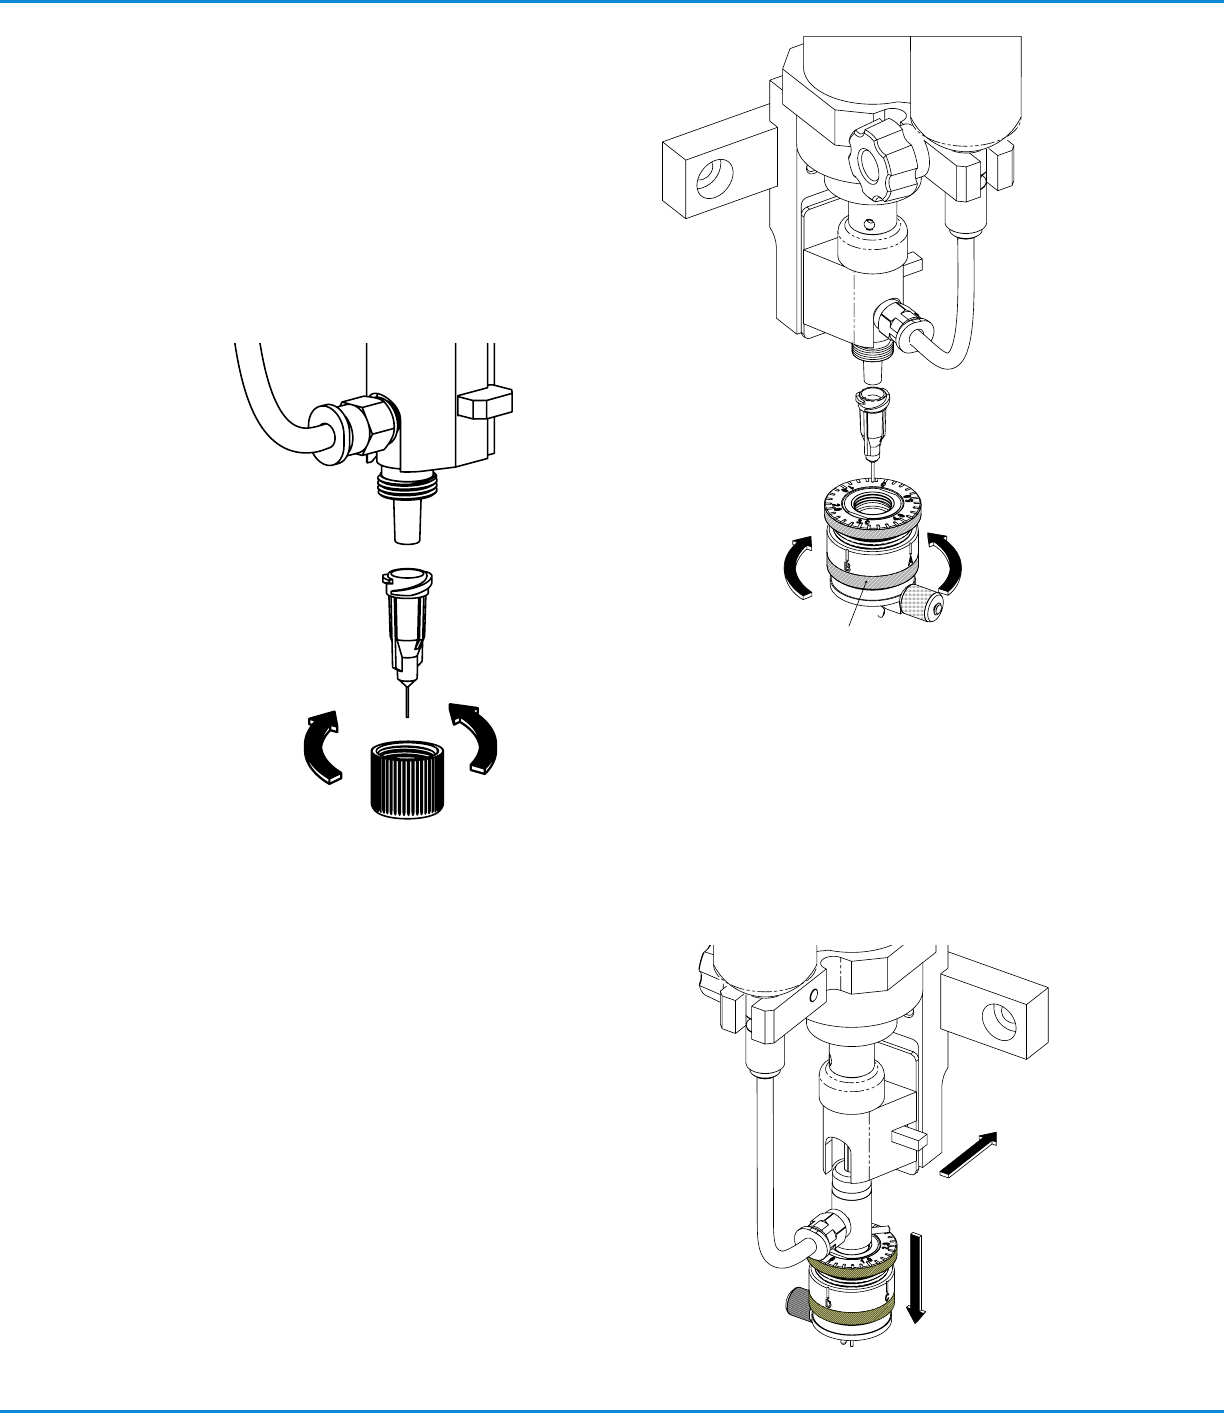
図9の指示に従い、スクリューアッセンブリを交換します。
液剤経路に損傷を与えないために、シリンジクランプを緩
め、シリンジを上げ、クランプのスロット部分から液剤供
給チューブを外します。スクリューアッセンブリの交換は、
本体のアッセンブリに六角シャフトを差し込み、本体側の
六角穴とかみ合うまでスクリューアッセンブリを回転させ
てから、スクリューアッセンブリが適切な位置にはまるま
で押し上げます。
ノズルの交換
ノズルの交換は、図8の指示に従ってください。ノズルの
軸方向位置を適正に設定するには、微調整アッセンブリ
のキャップを、スクリューアッセンブリに対ししっかりと固
定 さ れ る ま で 締 め ま す 。ノ ズ ル は 、ノ ー ド ソ ン E F D の 長 さ
1/4"ノズル(7018029から7018462のサイズ)をご使
用ください。ゲージのサイズと外径のラインナップに関し
ては、カタログをご参照ください。ノズル交換を行なった
ら、必ずフットを再度ゼロに設定してください。
図9 スクリューアッセンブリの交換
図8b ノズル交換 フット付ノズル
図8a ノズル交換 ヘッド
1. ナットを緩めて
外す。
2. ノズルを外し交換
する(1/4”ノズル
のみ)。
3. ナットをつけて締
める。
1. 微調整アッセ
ンブリを緩めて
外す。
2. ノズルを外し交換する
(SBおよびSRタイプ
は1/4"ノズルのみ)。
3. 微調整アッセン
ブリをつけて締
める。
ここをつか む
1. リリースレバー
を押し込む。
2. 微調整アッセ
ンブリを押し下
げる。
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノードソンEFDは、世界中で液剤塗布装置の販売・サービスを行なっております。
794 シリーズスクリューバルブ
12
メンテナンス
注意
バルブの取付の前に、ディスペンシングシステム全
ての構成機械の取扱説明書をよく読み、取扱方法
をよく理解してください。作業を進める前にオート
ディスペンスシステムを 完 全 にシャットダ ウンしてく
ださい。
パージング
製造シフトの間、あるいは使用8時間ごとに、バルブ
パージ用コンパウンド(P/N 7019147)のご使用を
推奨します。 コンパウンドを使用することで液剤経
路にある残留物を取り除き、その後の使用において
バルブの 調 子 を整 えることができます。
1. バ ルブパージ 用コンパウンドが 入ったシリンジ
を、液剤供給口に取り付けます。
2. シ リ ン ジ に エ ア ー 圧 を か け 、パ ー ジ 用 コ ン パ ウ
ンドがバルブ内の残留物を全て押し出すまで
バルブを運転します。コンパウンドは、次回バル
ブを運転するまでバルブ内に残しておいて構い
ません。
3. パ ー ジ 用 コ ン パ ウ ン ド を 取 り 除 く 場 合 は 、吐 出
する液剤の入ったシリンジを取り付け、バルブ
からコンパウンドが全て吐き出されるまでバル
ブを運 転します。
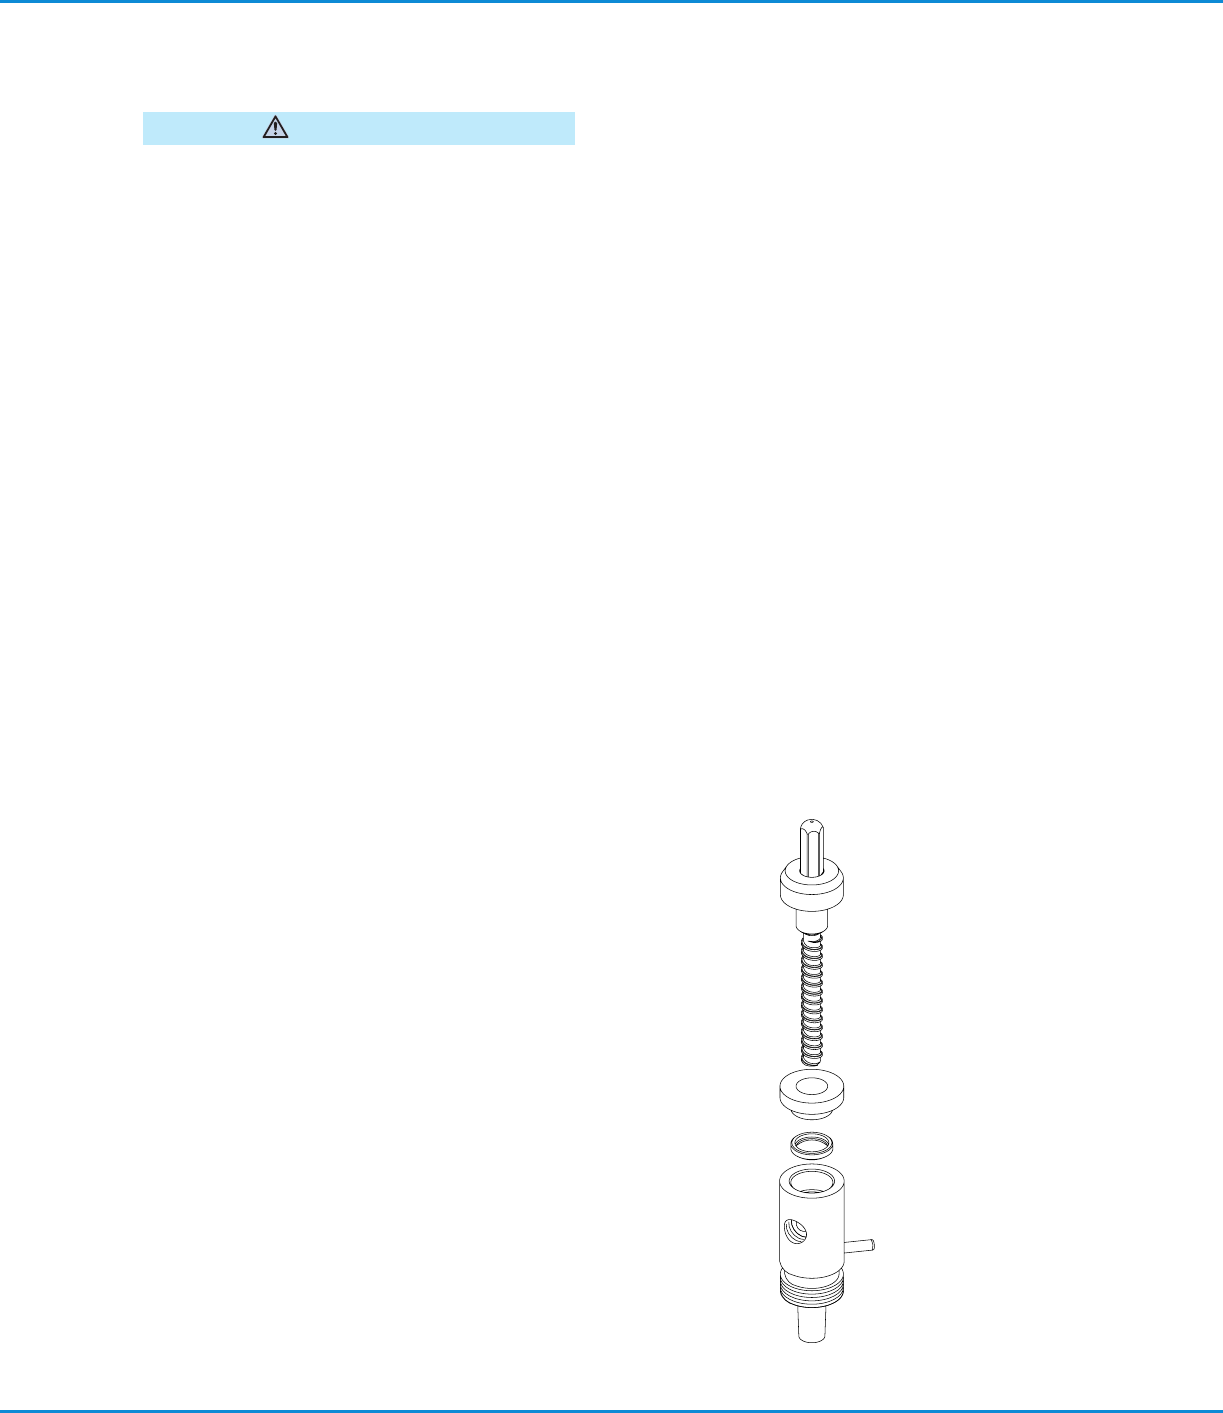
図10 スクリューアッセンブリ
スクリューアッセンブリの 洗 浄
上記のパージングではバルブの洗浄が不十分な場
合は、下記の手順に従いスクリューアッセンブリを
分解してください(図10参照)
1. シール部を損傷しないよう注意しながら、接液
ボディーからスクリューを引き出します。
2. 爪を使い、注意しながら接液ボディーからベア
リング を外します。
3. 綿棒を使い、シールを外します。
4. 適切な溶剤やブラシ、あるいは超音波洗浄器を
使用して、全てのパーツを洗浄します。
5. シールとベアリングに磨耗や損傷がないか確認
し、必要に応じてパーツの交換をしてください。
6. スプリング 側を内 側にして、ベアリングを利 用し
て丁寧に押し込みながら、シールを接液ボディ
ーへ挿 入します。
7. ベアリングを完全に接液ボディーへ押し込み
ます。
8. シール部を損傷させないよう注意しながら、ス
クリュー を 挿 入 します。
スクリュー
ベアリング
シール
接 液ボディー