JP_Nordson_EFD_794_Operating_Manual.pdf - 第9页
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノ ー ド ソ ンEFD は、 世界 中 で液剤塗布装置 の販売 ・ サー ビス を 行な っ て お り ま す 。 794 シリーズスクリューバルブ 9 794-SB の設定 注意 バ ル ブ の 取 付・使 用 の 前 に 、 デ ィ ス ペ ン シ ン グ シ ス テ ム 全 て の構成機械 の 取扱説明書 を …
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノードソンEFDは、世界中で液剤塗布装置の販売・サービスを行なっております。
794 シリーズスクリューバルブ
8
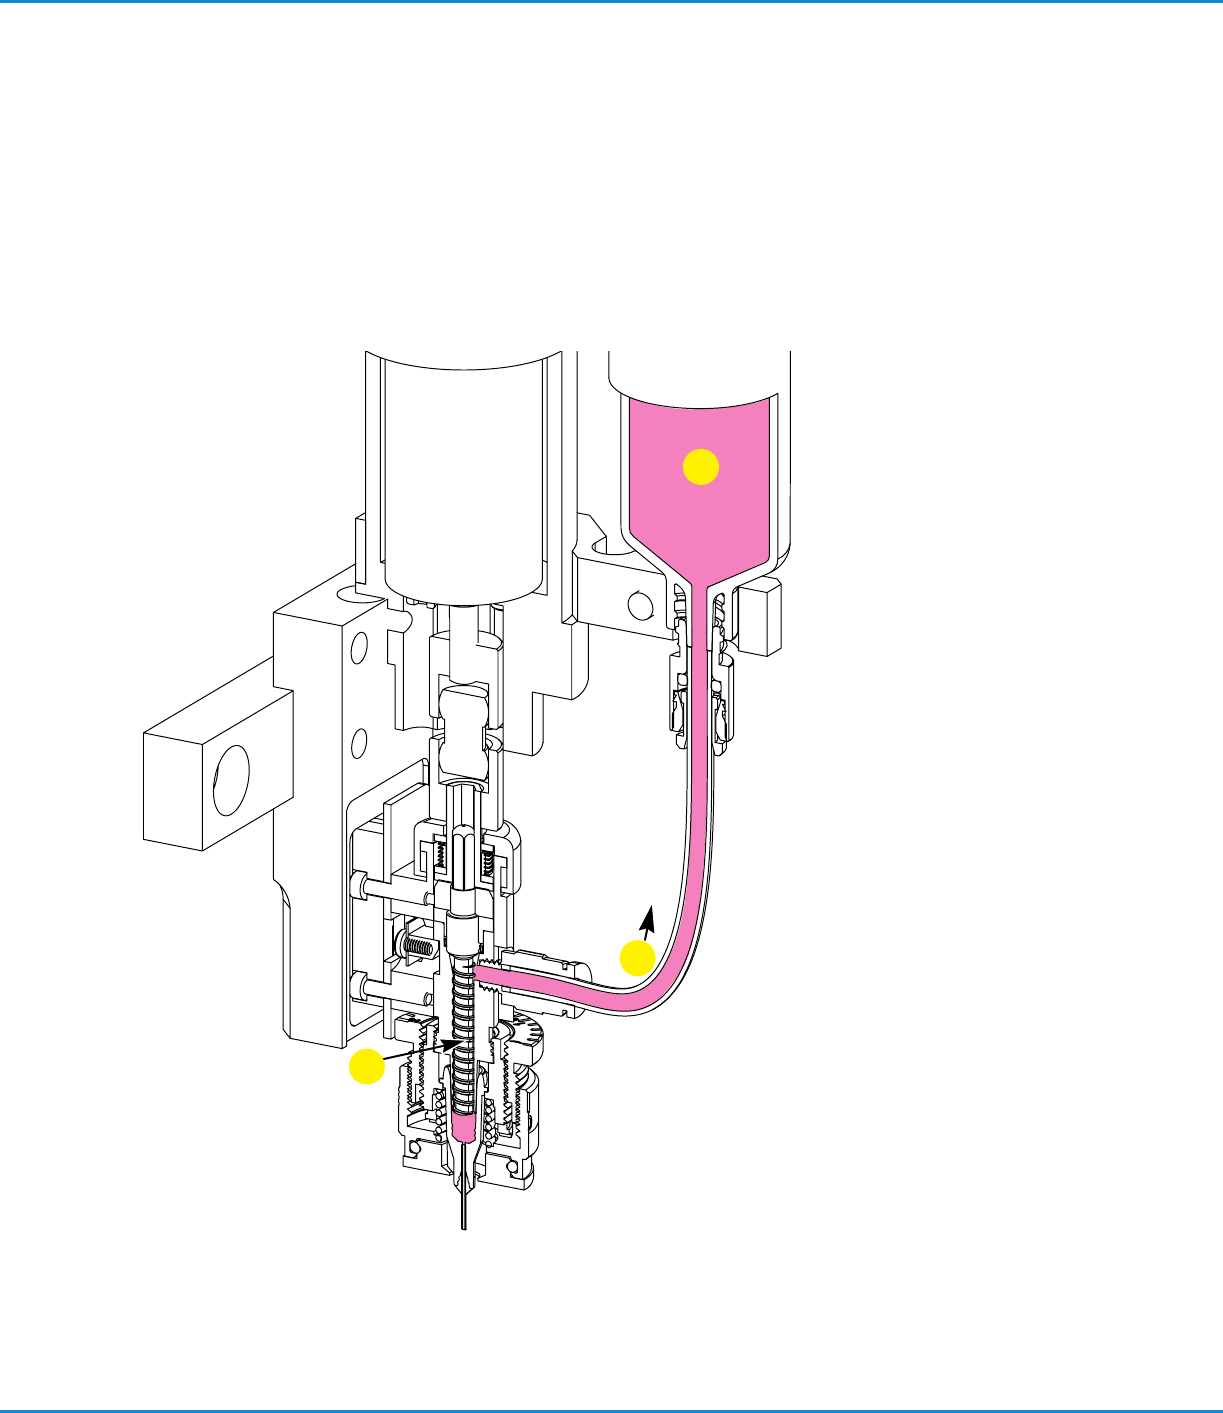
図3. 動作理論
794-SBタイプ
動作理論
シリンジ(1)には最大 0.21 MPa (30 psi)のエアー圧がかかり、スクリューの経路
に液剤が押し出されます。スクリューが回転すると、液剤はスクリューの溝(2)に沿っ
て流れ、ノズルから液剤が押し出されます。バルブコントローラーは、スクリュー部に
適当な液剤が供給されるようシリンジ内の圧力を制御します。液剤の吐出時間は、必
要なドットサイズが得られるまで設定を増減して調整します。ここで設定されたドット
サイズは、吐出サイクルを開始するたびに同じ吐出量が再現されます。
1
2
1
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノードソンEFDは、世界中で液剤塗布装置の販売・サービスを行なっております。
794 シリーズスクリューバルブ
9
794-SBの設定
注意
バ ルブ の 取 付・使 用 の 前 に 、ディス ペ ンシ ン グ シス テム 全
ての構成機械の取扱説明書をよく読み、取扱方法をよく
理 解してください 。
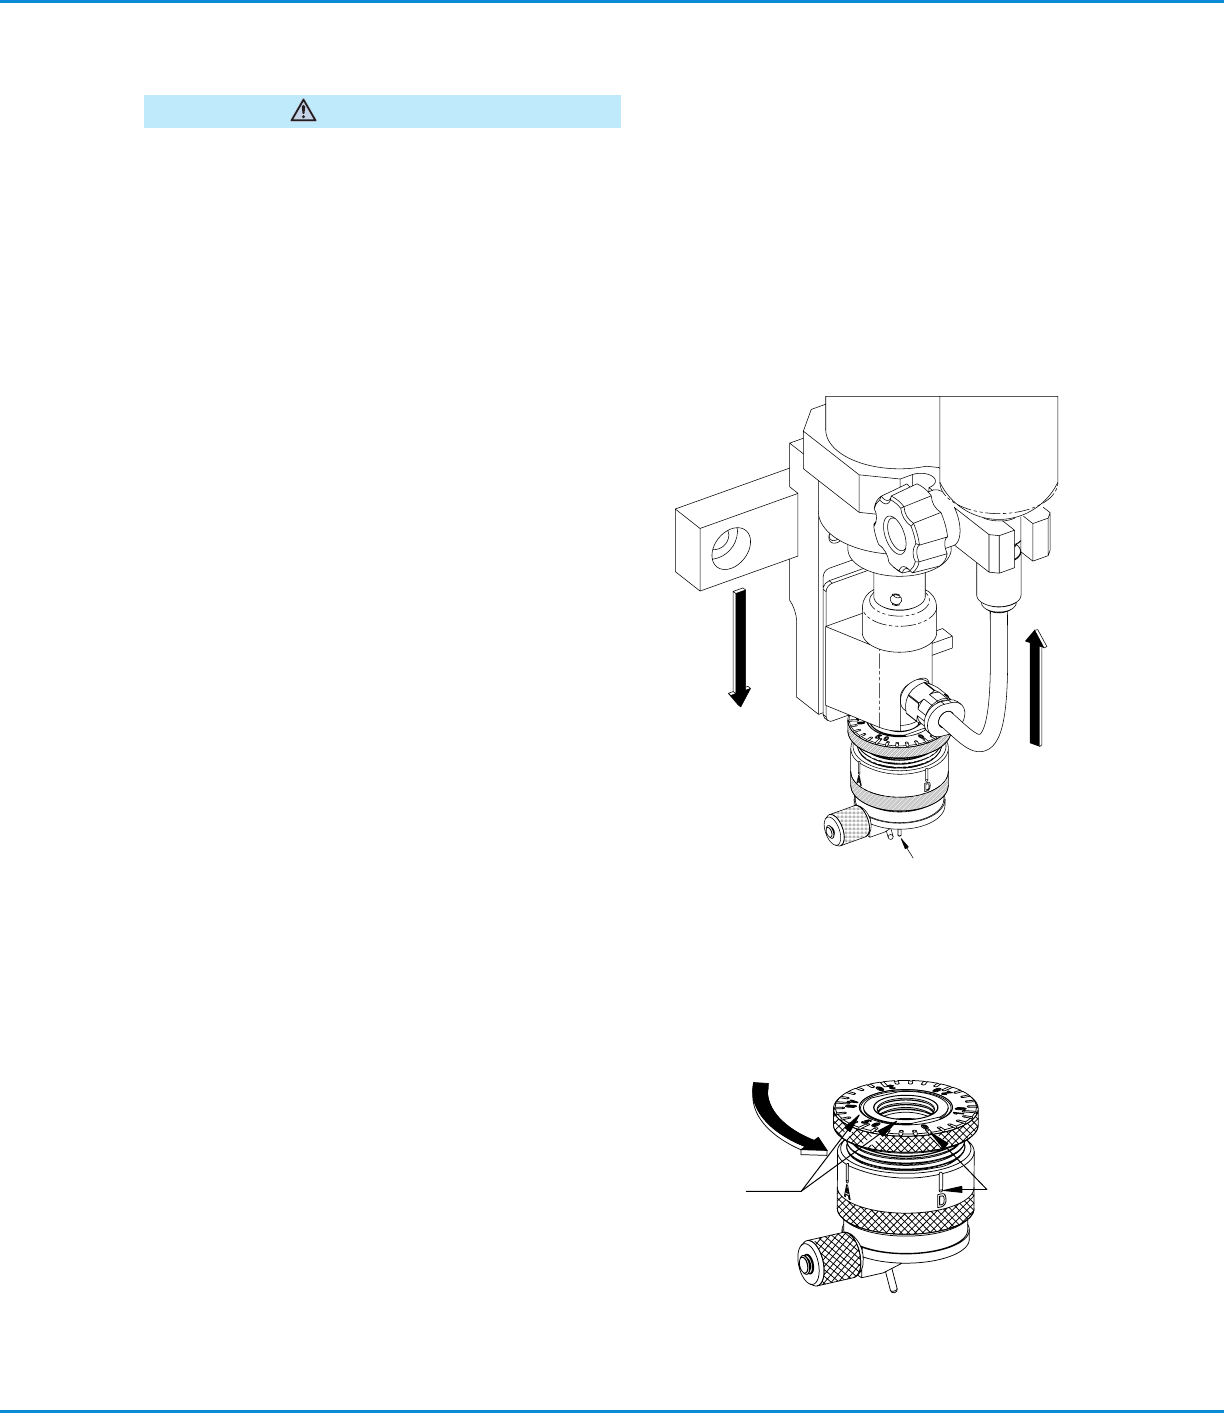
スライドヘッド、フットノズ ル 、固 定 ヘッドタイプタイプ :
1. バルブを数秒間連続して動かすため、所定のパージ
ングを開始してください。液剤経路から全てのエアー
が排出されるまでパージングを繰り返します。
ス ラ イ ド ヘ ッ ド 、フ ッ ト ノ ズ ル タ イ プ に つ い て は 、続 け て 下
記 の 手 順を 行ってください :
2. 最 初 につまみ ナットを 緩 め 、フットを 完 全 に 押 し 込
み、つまみナットを締めます。そして図4 から6に示さ
れている手順に従い、調整フットを“ゼロ”にします。
図4 設定1. 示されている3つの手順に従い、スライ
ドヘッドがその可動距離のおよそ中央に位置するよ
うに、オートディスペンスシステムの Z 軸の停止位置
を設定します。20ゲージ以上の大きさのノズルの場
合は、外径の1/4程の長さを高さに設定します。
図5 設定2. 図5に示す3つの手順に従い、フットをゼ
ロに設 定します。
図4 設定1
1. 垂直軸を、
3. スライドが動
き始めます
2. フットが表面に接触する
まで移 動させると、
図5 設定2
1. 調整リングを、
2. この2つの面が
平らになるまで
回 し 、と 、
3. その状態で、ゼロ
の位置に一番近
いインデックスマ
ークにゼロを合
わせます
www.nordsonefd.com/jp japan@nordsonefd.com +81-3-5762-2760 ノードソンEFDは、世界中で液剤塗布装置の販売・サービスを行なっております。
794 シリーズスクリューバルブ
10
調整
スライドヘッド、フットノズ ル 、固 定 ヘッドタイプ のバ ルブ
吐出サイズの主な調整要素はバルブ開放時間です。一般
的 に 、大 き な 吐 出 サ イ ズ を 実 現 す る た め に は 、吐 出 時 間 を
長くする、ノズ ルを大きくする、ワークとの 間 隔 を広くする
ことが必要になります。(図7参照)。(吐出前の)セトリング
タイムと ( 吐 出 後 の )ドウェルタイムを 考 慮 することも 忘 れ
ないでください。非常に少量の吐出を行なう場合は、先端
加工ノズルをご利用ください。エアー圧は、スクリューが
回転しないで、液剤がポタポタと垂れる状態の 少し下の
値 で 設 定してください 。
図7 Z間隔の調整
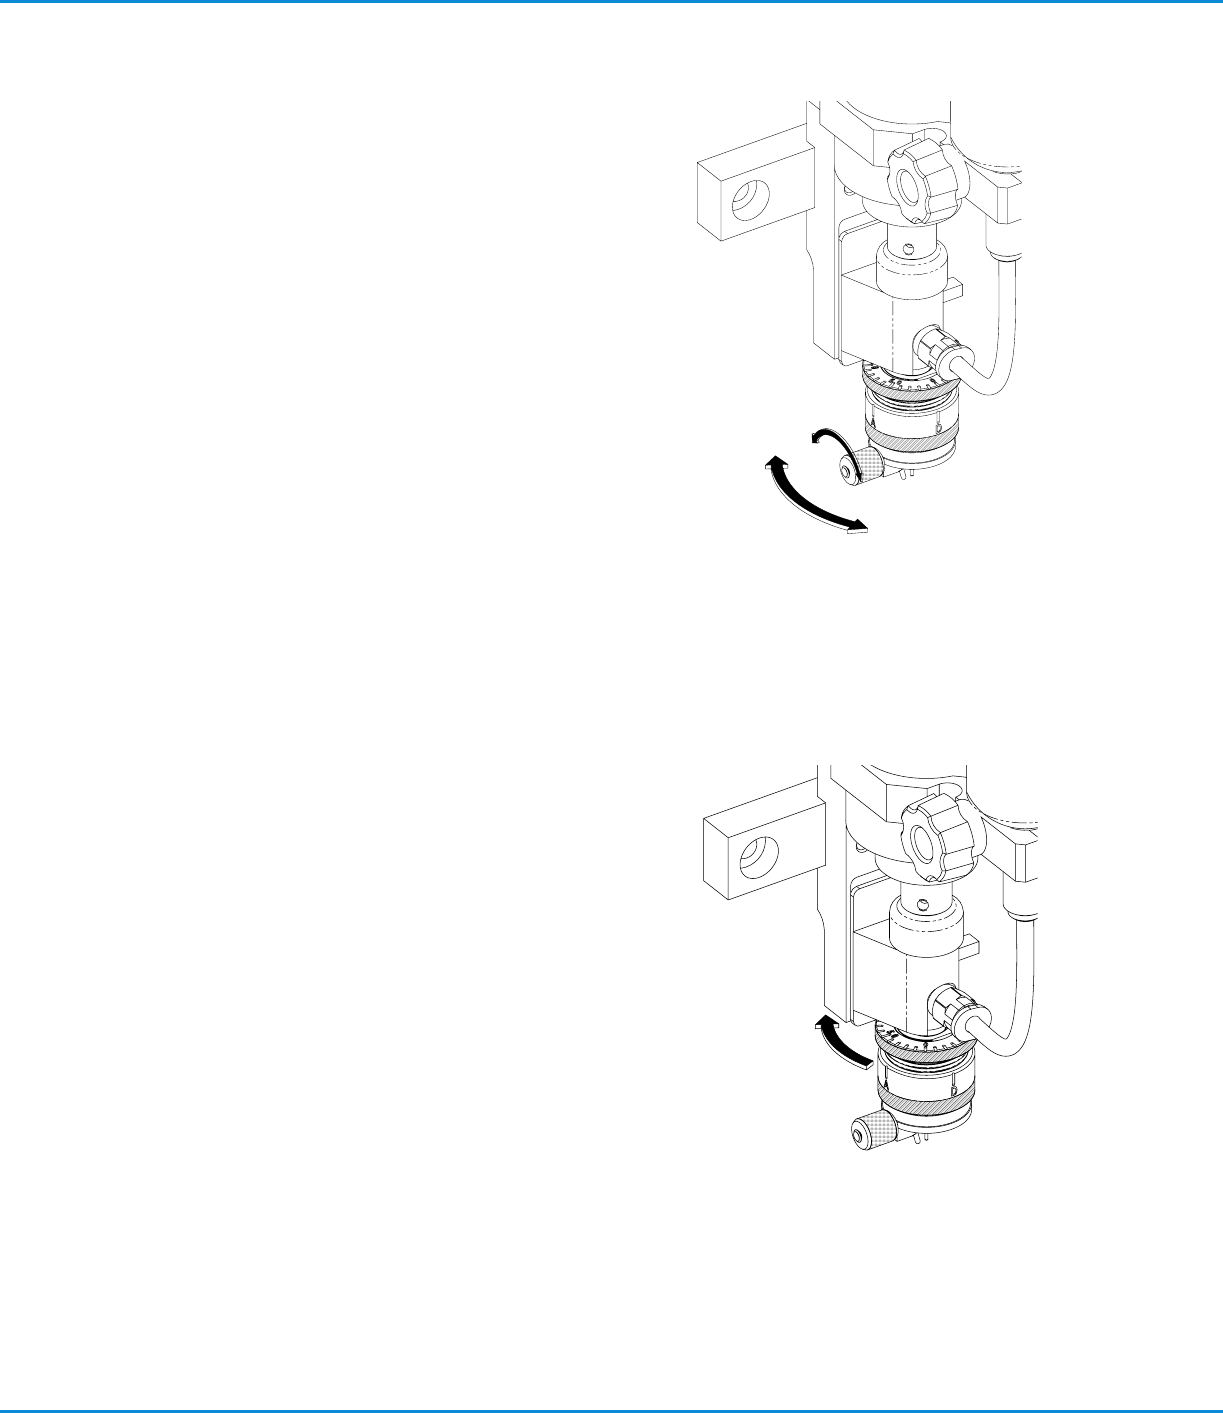
図6 設定3
図6 設定3. 図6の手順4、5、6に従い、フットがワー
クや固定具、電気部品やその他の部品の邪魔になら
ない方向に設定します。
3. 図7に示す手順に従い、ワークとノズルの間隔を設定
します。先端加工ノズル以外のノズルをご使用の場
合、ノズル外径の25%ほどの間隔に設定します。
面取り加工ノズルの場合は、内径の25%程度の距離
に設 定します。
調整ダイアルの目盛は2μm、また は0.000076"に
相当し、1回転は60μm、または0.0024"に相当しま
す。
設 定( つ づ き )
4. つまみナットを
緩めます。
5. 必要に応じてフットの
位置を調整します。フッ
トがワーク表面に接触
するように 調 整してく
ださい。
6. つまみナットを締め
ます。
調整リングを時計回
りに回すと、Z間隔を
広く調整されます。
単位はμm ダイアル
の 1 目 盛 は 、2 μ m ま
たは0.000076"