JX-300LED_SPE_JP.pdf - 第22页
18 5-2-3 液晶タッチパネル(工場出荷オプション) 画面に指やペンなどで直接触れることで機械を操作する装置で、操作性が向上します。 5-2-4 フィーダポジションインジケータ機能( FPI 、工場出荷オプション) ( フロントのみ ) 生産中の部品切れやフィーダエラーが発生した場合に LED 照明によっ て、オペレータをフィーダ位置へ誘導し、交換 時間の短縮や操作性を向上します。 また、生産前段取り時に装着するフィーダ位置を明示し…
17
5 標準機能とオプション
5-1 標準
5-1-1 基板サイズ X方向 1,200mmまで対応
X 方向 610mm までは、1 回クランプ搬送を行い、これを超え 1,200mm までの基板で 2 回クランプ搬送となります。
これにより、LED 照明などで使用される 1,200mm までの基板の生産を可能とします。
搬送路の全長は 1920mm です。
5-1-2 フィーダ浮き検出センサ(フロントのみ)
テープフィーダ、スティックフィーダ、トレイホルダが正しく装着されなかったことによる機械的なトラブルを回避するための
ものです。センサ検出時に XY 軸の移動が停止しオペレータへ警告を行います。
5-2 オプション
5-2-1 高さ測定装置 (HMS) (工場出荷オプション)
吸着データ作成時、レーザセンサにより部品の吸着位置高さを自動測定します。
吸着面が、ガラス等透明なもの(LED 等)及び、鏡面状態で、光をほぼ全反射する部品、青色の部品は対象外と
なっております。また、ティーチングスポットとして使用する事もできます。
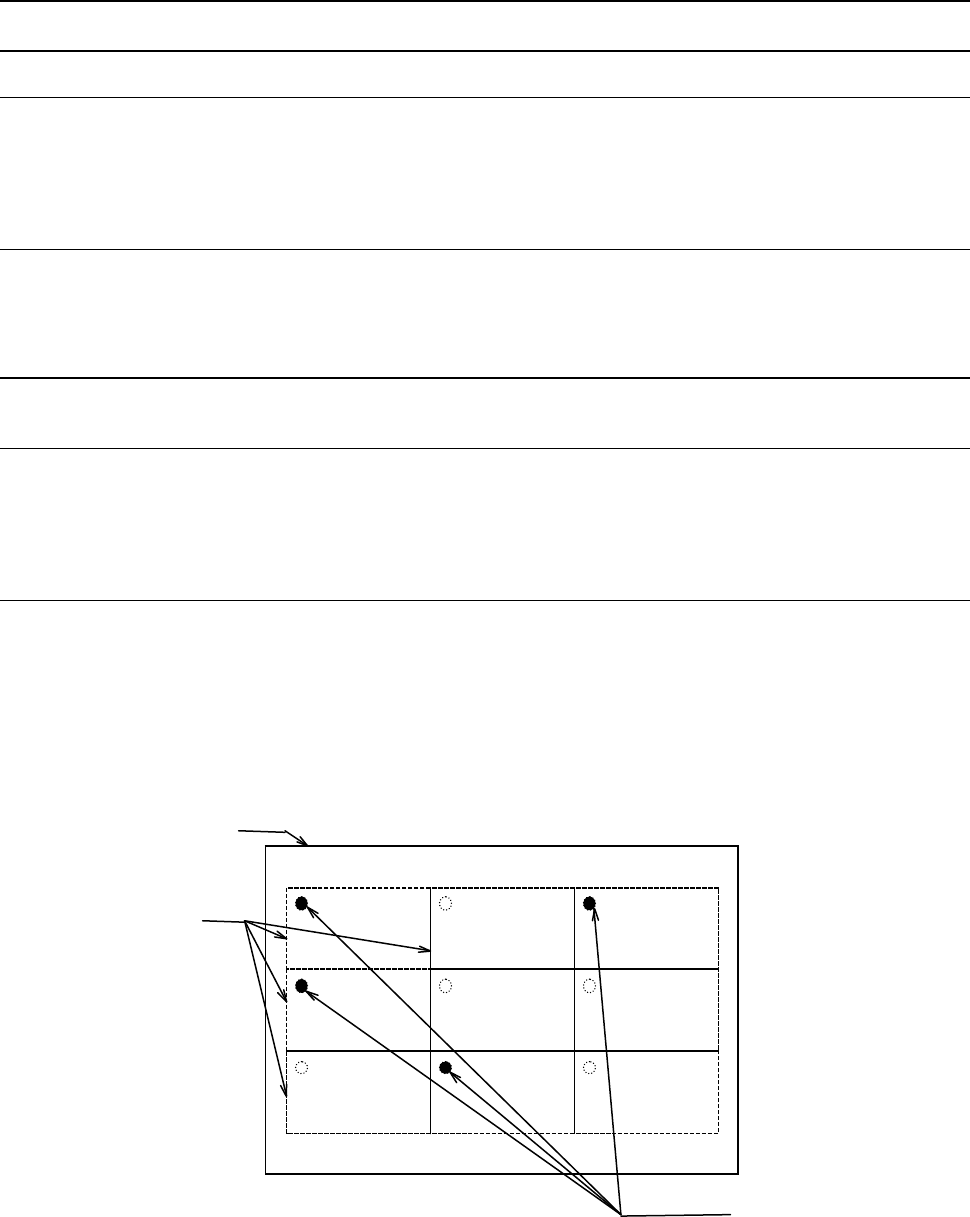
5-2-2 バッドマークリーダ (工場出荷オプション)
複数回路基板の場合、回路毎に設けられたバッドマーク(不良回路)を読み取ることで、その回路へ部品の
搭載を行わない設定ができます。
マークの大きさは最小径 2.5mm とし、基板色に対して充分コントラストがあることが必要です。
基板色とマーク部の反射光量差があれば、基板色に対し明暗の切替えが設定可能です。
オプションのバッドマークリーダを使うことで、バッドマーク 1 点あたりの認識時間を標準の OCC での認識より
約 0.1 秒短縮することが可能です。
図 バッドマークの種類
基板
回路
バッドマーク
18
5-2-3 液晶タッチパネル(工場出荷オプション)
画面に指やペンなどで直接触れることで機械を操作する装置で、操作性が向上します。
5-2-4 フィーダポジションインジケータ機能(FPI、工場出荷オプション) (フロントのみ)
生産中の部品切れやフィーダエラーが発生した場合に LED 照明によって、オペレータをフィーダ位置へ誘導し、交換
時間の短縮や操作性を向上します。
また、生産前段取り時に装着するフィーダ位置を明示し、作業作業者を誘導します。
5-2-5 長尺基板対応(X方向 1,500mm) (工場出荷オプション)
基板 3 回クランプ搬送を行うことで、X 方向の基板サイズを MAX 1,500mm へ拡張することができます。
これにより、LED 照明などで使用される 1,500mm までの長尺基板の生産を可能とします。
搬送路の全長、標準の 1920mm に対し、このオプション選択時は 2520mm と左右、各 300mm、計 600mm
長くなります。
5-2-6 はんだ認識照明(工場出荷オプション)
基板または回路上に BOC マークがない場合、はんだ印刷を BOC マークとして認識することができます。
長尺基板の 2 回送り搬送を実施する際などに、BOC マークが用意されていない範囲への搭載時に、はんだ印刷が
行われている搭載パットなどを BOC マークとして使用することが可能となります。
※はんだ印刷は、マークとしての形状がはっきりしないため、十分な搭載精度が得られない場合があります。
5-2-7 部品残数管理機能(オプション)
搭載部品(LED 部品など)の製品ロットを管理します。
ロットの違う部品を同一基板に混ぜることなく、基板搬入時にその基板への搭載必要数がフィーダ内に存在するか
確認を行い必要数に満たない場合、搭載開始前に警告を表示します。
5-2-8 ハンドヘルド操作盤(HOD、工場出荷オプション)
HOD は、各種ティーチングなどの操作を持ち出して実際の動作を見ながら作業を行なうことができる装置です。通
常、操作パネル上でマークの認識映像の確認や、各種ティーチングなどを行うことが出来ますが、HOD を使用する
ことで、手元で操作ができ作業性が向上します。
5-2-9 フレキシブル・キャリブレーション・システム(FCS、オプション)
FCS(Flexible Calibration System)は、ガラスの治具基板上に、レーザ認識した治具部品を搭載した後、プログ
ラム上の設定値と実際搭載した位置の差をカメラで自動測定し、搭載時のオフセット値を算出する機能です。
一連の操作は、基板をセットアップし、プログラムを読み込むことで自動的に行われます。
FCS を使用することで、移設や定期メンテナンス時に精度維持を確認することができます。
5-2-10 IN / OUT バッファ (オプション)
ローディング側、アンローディング側に各 1 個所センサを追加し、3 バッファで動作します。
L サイズ(410mm×360mm)基板までの生産プログラムが使え、生産時、ロード/アンロード時間の短縮ができます。
L サイズ基板以上の生産プログラムはバッファ無しで動作します。
19
5-2-11 サポートテーブル (工場出荷オプション)
たわみが発生する基板に対して、サポートテーブルを使用することにより、基板クランプ時、サポートテーブルが上昇し、
基板背面を支え、たわみを補正します。
サポートピンは 16 本付属しています。サポートピンは必要に応じて配置してください。
5-2-12 トレイステーション(工場出荷オプション)
リア側バンク相当位置へ設置し本体ヘッドがダイレクトに吸着できる 1 枚置きタイプでトレイが使用可能になります。
フルタイプのトレイホルダの2面分の広さ(リアバンクの占有ポジション 80 に相当します)の固定のトレイ置き台です。
また、トレイサイズが小さい場合は、複数のトレイを設置しマルチトレイホルダとして使用することができます。
5-2-13 ワンタッチジョイント配管継手(オプション)
φ8×φ12 ホース用ワンタッチ型配管継手プラグ
5-2-14 支援ソフトウェア (オプション)
(1) EPU(External Programming Unit)
生産中のマシン本体では、生産プログラムの作成が行えないため、外部で生産プログラム作成を可能にする為の
ソフトウェアです。
マシン本体のプログラム作成画面そのままの画面でプログラム作成、部品データベースの管理が行えます。
(2) FlexlineCAD
各種 CAD システムが生成したテキストデータファイル(ASCII 形式)および他社マシン本体の生産ファイルを
JUKI マシン本体に対応したファイルに変換を行う事を可能にします。
これにより、生産プログラムの作成時間の短縮や、他社マシン本体からのデータ移行をスムーズに行うことを可能
にします。
※ 他社マシン本体データの変換対応については、JUKI または代理店までご相談ください。