JX-300LED_SPE_JP.pdf - 第35页
31 7 制御系 7-1 制御 7-1-1 プログラムの保存 本体内部の SSD に生産プログラムを保存できます。 また、 USB ポートを使用する事で外部記憶装置への保存も可能です。 7-1-2 生産プログラム容量 1 回路当たり最大実装点数 : 3,000 点 1 基板当たり最大回路数 : マトリックス回路 1 , 200 回路 非マトリックス回路 200 回路 1 基板当たり最大実装点数 : 10,000 点 最大部品データ数 :…
30
6-4-3 オプション
No.
名称 TR5SNR オプション (注 1)
① 超低速モード(注 2)
部品が供給されているトレイベースを引き出し・収納する場合、部品の
飛び跳ねを防止するため、モータおよびシリンダの速度をより低速にする
機能です。速度の設定は生産プログラムで行います。
②
開閉カバー付き
スタッカ
トレイベースをスタッカにセットする際、トレイベース自身が飛び出してしまう
のを防止するために、トレイベースの段差をなくしてトレイベース固定用の
カバーをつけたスタッカです。
③
2 インチ
ワッフルトレイホルダ
□50mm のワッフルトレイをセットするためのトレイホルダです。
注 1:TR シリーズの上記機能は工場出荷オプションです
注 2:超低速モードは、マウンタの操作画面では低速 2 モードと表示されます。
31
7 制御系
7-1 制御
7-1-1 プログラムの保存
本体内部の SSD に生産プログラムを保存できます。
また、USB ポートを使用する事で外部記憶装置への保存も可能です。
7-1-2 生産プログラム容量
1 回路当たり最大実装点数 : 3,000 点
1 基板当たり最大回路数 : マトリックス回路 1,200 回路
非マトリックス回路 200 回路
1 基板当たり最大実装点数 : 10,000 点
最大部品データ数 : マシンに装着可能な最大品種数
最大吸着データ数 : 同上
最大マーク登録数 : エリア・部品位置決めマーク :50 組。
BOC マーク必要数 : 基板サイズ X 方向 610mm まで :1 組(2~3 個)
610~1,200 まで :2 組(4~6 個)
1,200~1,500 まで :3 組(6~9 個)
7-2 生産モード
生産には、次の 3 つの生産モードがあります。
基板生産
生産枚数を指定し、基板を実際に生産するモード。
試打
テスト生産するためのモード。
吸着位置追尾と搭載後の搭載位置追尾が選択可能です。
空打
部品を使用せず吸着搭載の動きを確認するモード。
吸着位置追尾と搭載位置追尾が選択可能です。
32
8 インターフェース
8-1 電気的インターフェース
8-1-1 電気信号の種類と意味
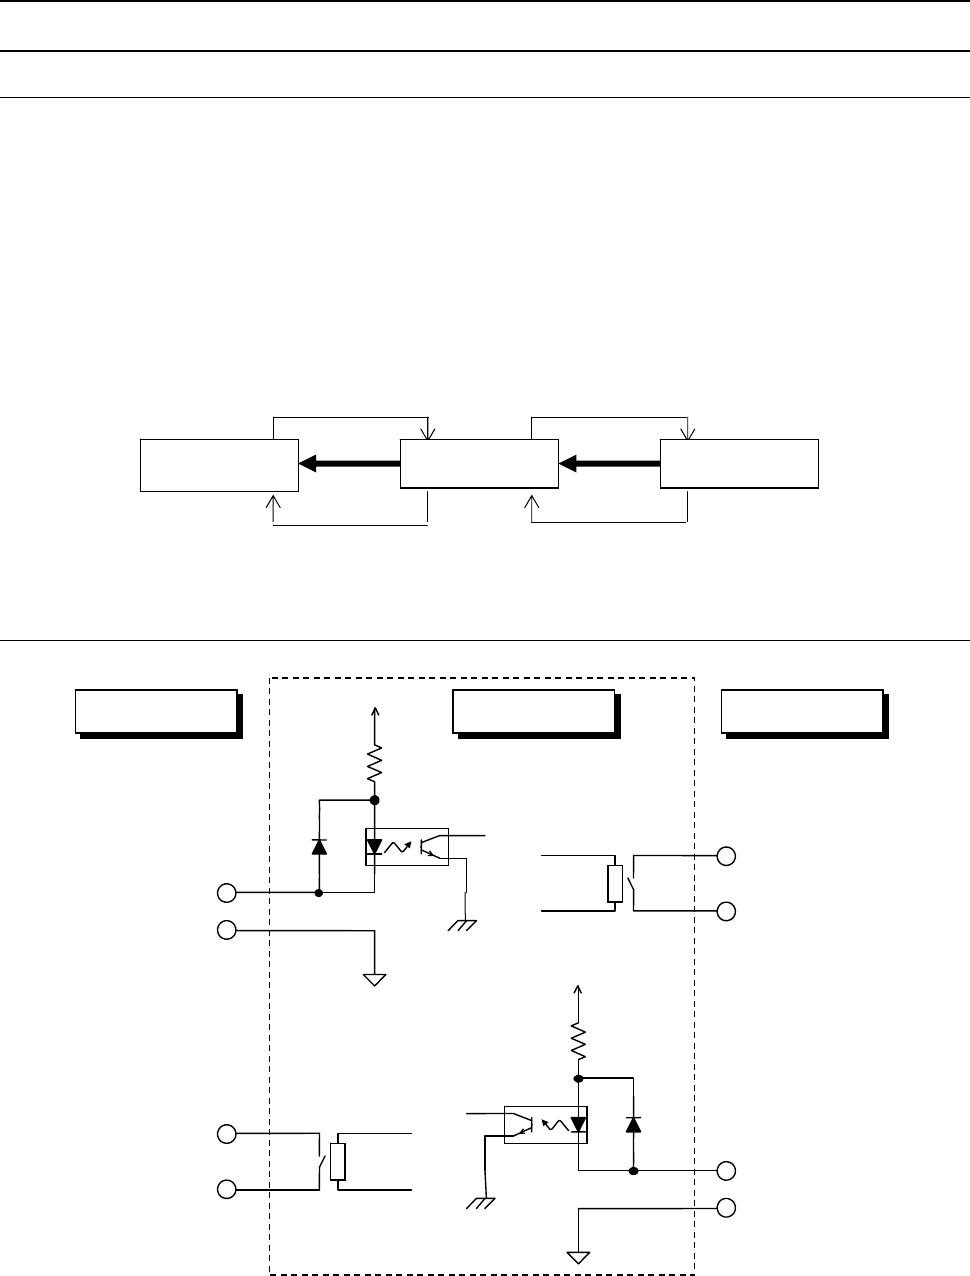
マシン本体と相手側機械に関わる電気信号の接続概念図を下図の「電気信号の接続概念図」に示します。
下図の中で、マシン本体と上流装置との間①②、及び下流装置との間③④の電気信号を以下に示します。
a) 電気信号①は搬出要求入力信号(または、ボードアベイラブルイン)と呼び、上流側装置からプリント基板の
搬出要求を受ける信号です。
b) 電気信号②は搬出許可出力信号(または、レディーアウト)と呼び、上流側装置に対しプリント基板を搬出
させる信号です。
c) 電気信号③は搬出要求出力信号(または、ボードアベイラブルアウト)と呼び、下流側装置に対しプリント基
板の搬出を要求する信号です。
d) 電気信号④は搬出許可入力信号(または、レディーイン)と呼び、下流側装置からプリント基板の搬出許可
を受ける信号です。
図 電気信号の接続概念図
8-2 入力及び出力信号インターフェース
図 信号インターフェースと接続ターミナル
④
③
②
①
マシン本体 上流側装置 下流側装置
下流側装置 上流側装置 マシン本体
+24V
+24V
リレー接点
リレー接点
ピン番号:1
搬出許可入力信号
ピン番号:2
搬出許可信号コモン
ピン番号:3
搬出要求出力信号
ピン番号:4
搬出要求信号コモン
ピン番号:1
搬出許可出力信号
ピン番号:2
搬出許可信号コモン
ピン番号:3
搬出要求入力信号
ピン番号:4
搬出要求信号コモン