IPC-JEDEC J-STD-020E CN 2015 非气密表面贴装器件潮湿与再流焊敏感度分级.pdf - 第16页
5.7 最终外观检查 使用光学 显微镜( 放 大 倍 数 为 40 倍 )对器件 外部 的裂纹 进行 检 查 。 5.8 最终电性测试 对所有的器件 进行适当 的电性测试( 例如 : 数据 手册 的 数值 、 内部规 范等) 。 注: 由于烘烤 可能会 影 响器件的电性测试,所 以引 脚氧 化或其它类 似 影 响应 该考 虑 。 5.9 最终超声波扫描显微镜 对所有的器件 进行 超声波扫描显微镜分 析 。 表 5-2 再流焊曲线分类 再…
5.6 再流焊 从温度/湿度箱取出器件后,在不少于15分钟,不超过4小时的情况下,使样本在按照表
5-2和图5-1定义的适当的再流焊条件下进行3次循环。如果从温度/湿度箱取出器件后的时间和首次再
流焊的条件不满足上述要求,必须依照5.4节和5.5节对该样本进行再烘烤和再吸潮。两次再流焊之间
的间隔时间应当在大于等于5分钟与小于等于60分钟之间。
注1:所有的温度是指封装体中心的温度,测量点位于再流焊时向上的封装体表面(例如:
活虫朝
向)。
如果再流焊时不采用这种常规的活虫朝向(例如:死虫朝向)测量器件的温度,所测得的T
P
温度应当
为活虫朝向所测得的T
P
温度的±2°C以内,这样仍然满足T
C
的要求。否则,应当调整温度曲线以满
足T
C
的要求。
为精确地测量封装本体的实际峰值温度,可采用JEP140所推荐的热电偶测量。
注2:当焊接部件或设定温度曲线时,应该采用相同构造的承载治具(承载盘)通过再流焊炉,或已
验证的具有等效的热负载。
表5-1 潮湿敏感等级
等级
车间寿命
4
吸潮要求
3
标准
加速等量
1
eV
0.40-0.48
eV
0.30-0.39
条件时间 条件
时间
(⼩时) 条件
时间
(⼩时)
时间
(⼩时)
1 不受限 ≤30°C/85%RH
168
+5/-0
85°C/85%RH A A A
21年 ≤30°C/60%RH
168
+5/-0
85°C/60%RH A A A
2a 4周≤30°C/60%RH
696
2
+5/-0
30°C/60%RH
120
+1/-0
168
+1/-0
60°C/60%RH
3 168小时 ≤30°C/60%RH
192
2
+5/-0
30°C/60%RH
40
+1/-0
52
+1/-0
60°C/60%RH
472小时 ≤30°C/60%RH
96
2
+2/-0
30°C/60%RH
20
+0.5/-0
24
+0.5/-0
60°C/60%RH
548小时 ≤30°C/60%RH
72
2
+2/-0
30°C/60%RH
15
+0.5/-0
20
+0.5/-0
60°C/60%RH
5a 24小时 ≤30°C/60%RH
48
2
+2/-0
30°C/60%RH
10
+0.5/-0
13
+0.5/-0
60°C/60%RH
6
时间标签
(TOL)
≤30°C/60%RH
时间标签
(TOL)
30°C/60%RH A A A
注1:注意— 为了使用“加速等量”吸潮条件,应该建立其与“标准”吸潮条件之间对应的损伤响应关系(包括电性、吸潮和再流焊后)。或,如
果已 知 封装材 料 内 的湿气扩散的 激 活能(eV)是在0.40-0.48eV或0.30-0.39eV这两个范围内,那么可以使用“加速等量”。加速吸潮时间
有可能因为材料特性的不同而有所区别(例如:模注塑、灌封等)。JEDEC的“JESD22-A120”提供了确定eV的方法。
注2:标准吸潮时间包括了一个24小时的默认值,这个
默认值是指半导体制造商在烘烤之后与密封包装之前的暴露时间(简称为MET)及在分销
商处的最大的袋外暴露时间。
如果实际的MET小于24小时,吸潮时间也会相应减少。如果吸潮条件是30°C/60%RH,则吸潮时间的减少量为每1个MET小时,减少1个小
时。如果吸潮条件是60°C/60%RH,则吸潮时间的相应减少量为每5个MET小时,减少1个小时。
如果
实际的MET大于24小时,吸潮时间必定增加。如果吸潮条件是30°C/60%RH,则吸潮时间的增加量为每1个MET小时,增加1个小时。
如果吸潮条件是60°C/60%RH,则吸潮时间的相应增加量为每5个MET小时,增加1个小时。
注3:供应商在自行承担风险的前提下,可以延长吸潮时间。
注4:“车间寿命”仅参考了湿气/再流焊的相关失效,并未考
虑其它失效机理或因长期储存带来的保存期限问题。
注5:表5-1中的加速吸潮要求可能不适用于无填充料的模封化合物。
2015年1月 IPC/JEDEC J-STD-020E-C
7
5.7 最终外观检查 使用光学显微镜(放大倍数为40倍)对器件外部的裂纹进行检查。
5.8 最终电性测试 对所有的器件进行适当的电性测试(例如:数据手册的数值、内部规范等)。
注:由于烘烤可能会影响器件的电性测试,所以引脚氧化或其它类似影响应该考虑。
5.9 最终超声波扫描显微镜 对所有的器件进行超声波扫描显微镜分析。
表5-2 再流焊曲线分类
再流焊曲线特征 锡铅共晶组装 ⽆铅组装
预热/吸潮
最低温度(T
smin
)
最高温度(T
smax
)
时间(T
smin
到T
smax
)
100°C
150°C
60-120秒
150°C
200°C
60-120秒
升温斜率(T
L
到T
P
) 最大值3°C/秒 最大值3°C/秒
液相温度(T
L
)
T
L
以上的保持时间
183°C
60-150秒
217°C
60-150秒
封装体峰值温度T
P
对用户而言,T
P
一定不能超过
表4-1规定的分级温度。
对于供应商而言,T
P
必须等于或
超过表4-1规定的分级温度。
对用户而言,T
P
一定不能超过
表4-2规定的分级温度。
对于供应商而言,T
P
必须等于或
超过表4-2规定的分级温度。
在指定的分级温度(T
C
)5°C以内的
时间(t
p
)*,见图5-1
20*秒 30*秒
降温斜率(T
P
到T
L
) 最大值6°C/秒 最大值6°C/秒
25°C到峰值温度的时间 最长6分钟 最长8分钟
*温度曲线的峰值温度(T
P
)容差定义是供应商的下限值,用户的上限值。
注1:所有的温度是指封装体中心的温度,测量点位于再流焊时向上的封装体表面(例如:活虫朝向)。如果再流焊时不采用这种常规的活虫朝向
(例如:死虫朝向)测量器件的温度,所测得的T
P
温度应当为活虫朝向所测得的T
P
温度的±2°C以内,这样仍然满足T
C
的要求。否则,应当
调整温度曲线以满足T
C
的要求。为精确地测量封装本体的实际峰值温度,可采用JEP140所推荐的热电偶测量。
注2:本文件中的再流焊曲线是针对分级/预处理的,并不能用来确定印制板组装曲线。应该依据具体的生产工艺需要和印制板的设计来开发实际
的印制板组装曲线,且不应该超出表5-2的参数。
例如:如果T
C
是260°C,时间Tp是30秒,对于供应商和用户的区别如下:
对于供应商而言:峰值温度必须至少达到260°C。255°C以上时间必须至少达到30秒。
对于用户而言:峰值温度一定不能超过260°C。255°C以上时间一定不能超过30秒。
注3:测试负载下的所有元器件应当满足分级曲线要求。
注4:除非分级等级有变化或需要更高的峰值分级温度,否则采用旧版本J-STD-020、JESD22-A112(已作废)或IPC-SM-786(已作废)标准中规
定的程序或判定准则已经定义了的SMD封装的潮湿敏感等级不需要按照当前版本进行重新分级。
IPC/JEDEC J-STD-020E-C 2015年1月
8
6 判定准则
6.1 模拟再流焊后的失效判定准则 如果按照5.1节列出的测试样本中一个或多个器件失效,该封装
应当视为没有通过该测试等级。
一个器件如果出现以下任何一项,则该器件视为失效:
a. 在40倍光学显微镜下明显可见外观裂纹。极力推荐使用100倍光学显微镜或低真空扫描电子显微镜
(SEM)去检查那些在操作过程中会受到应力而恶化的裂纹。
b. 电性测试未通过。
c. 在键合金属线,球形键合或楔形键合的交接处有内部裂纹。
d. 内部
裂纹由一个引脚延伸到其它内部结构(引脚、芯片、晶片连接盘)。
e. 内部裂纹由内部结构延伸到封装外部且超过2/3的距离。
f. 肉眼不可见的翘曲、膨胀、或凸起导致封装体的平整度发生变化,参照JESD22-B101。参照JESD22-
B108,如果器件在常温下测量仍然符合共面性和间隔尺寸,则这些器件应当视为通过。
IPC-020e-5-1-cn
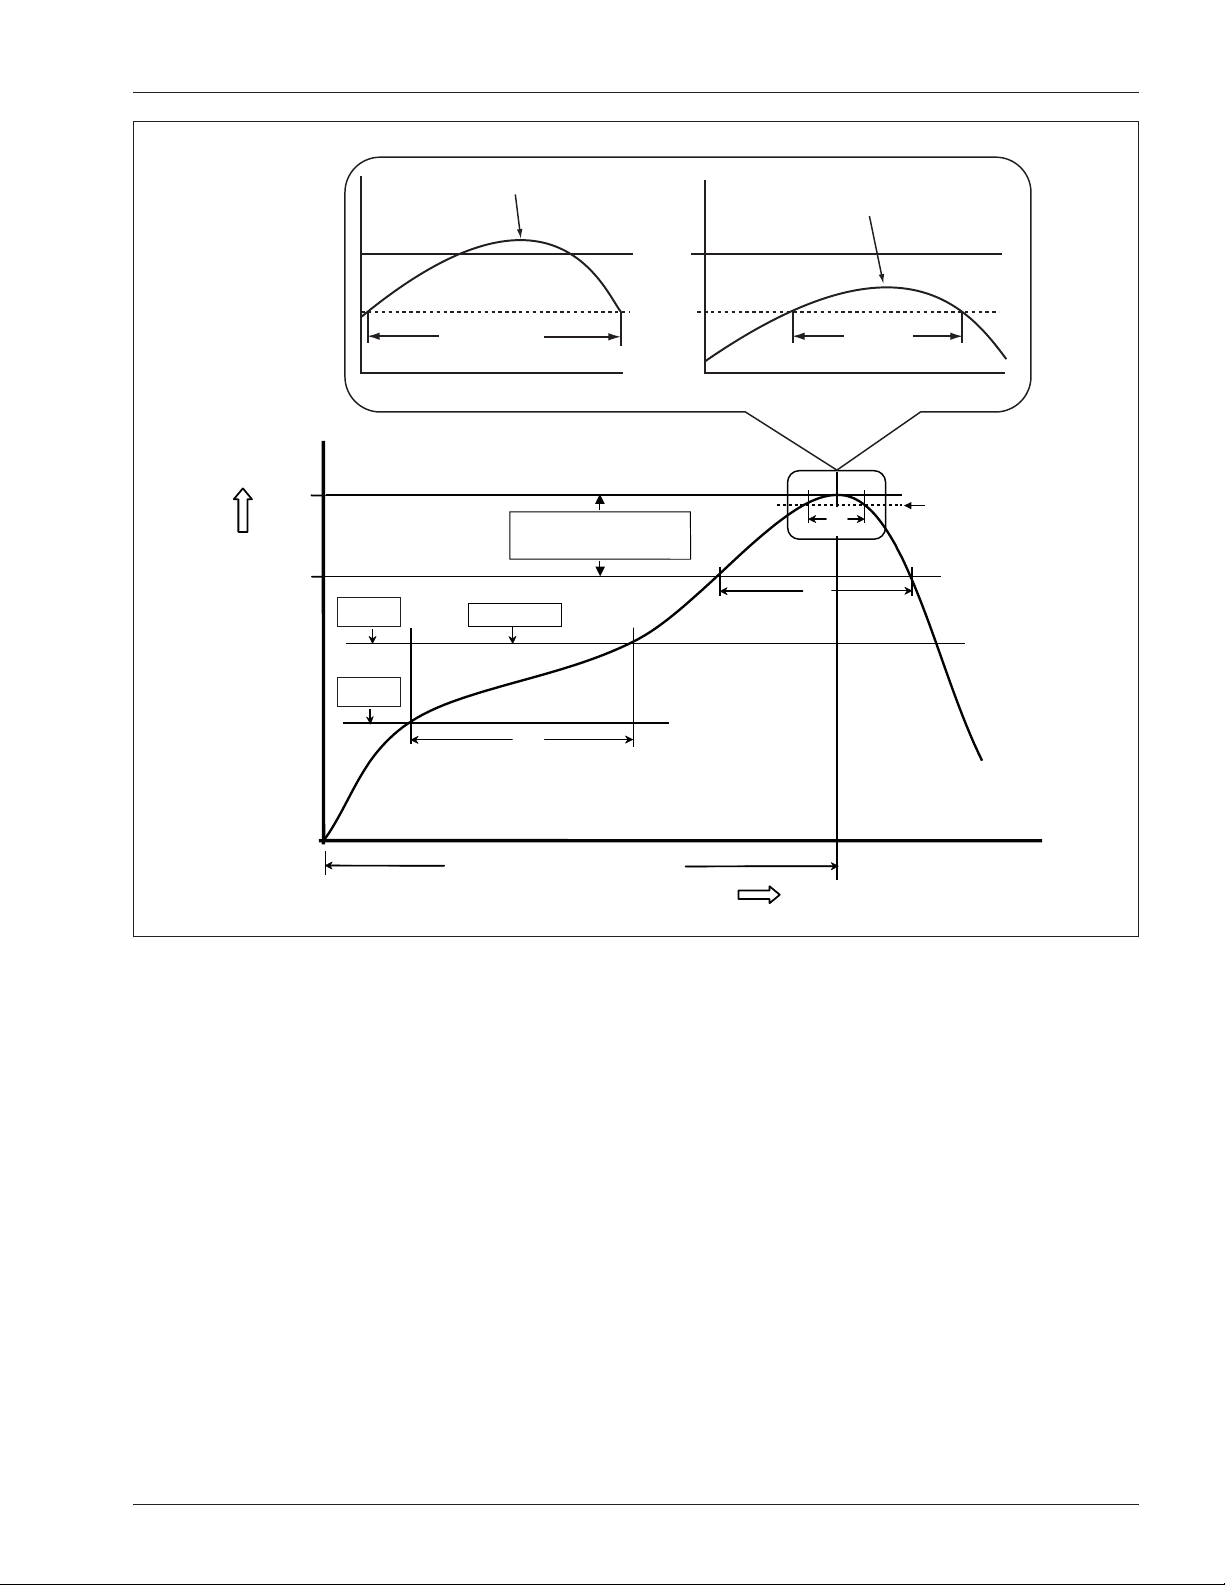
图5-1 分级曲线(未按⽐例绘制)
T
c
-5°C
t
最大升温斜率 = 3°C/s
最大降温斜率 = 6°C/s
预热区
T
smax
T
smin
t
s
T
p
T
L
时间
25
从25°C 到峰值温度的时间
供应商 T
p
>
T
c
-
供应商 t
p
T
c
用户 T
p
<
T
c
-
~户 t
p
T
c
-5°C
t
p
温度
2015年1月 IPC/JEDEC J-STD-020E-C
9