NXT辅助软件功能设定中文界面截屏.pdf - 第16页
气源消去时间 15 15 秒 气源消去圧力 150 150 kPa 涂敷吸嘴清洁间隔设定 涂敷次数 0 0 次 生产块数 0 0 块 电路板等待时间 0 0 秒 吸嘴清洁时间 1000 1000 msec 导入 导出 胶着剂温度调 节功能设定 设定项目 设定值 初始值 详细设定内容 注意事项 对胶着剂温度调 节系统的异常监 视设定 不进行 使用 进行使 用 使异常监视无效。 温度调节系统故障时要进行胶着 剂涂敷时,请选择此处。 进行使 …
出。
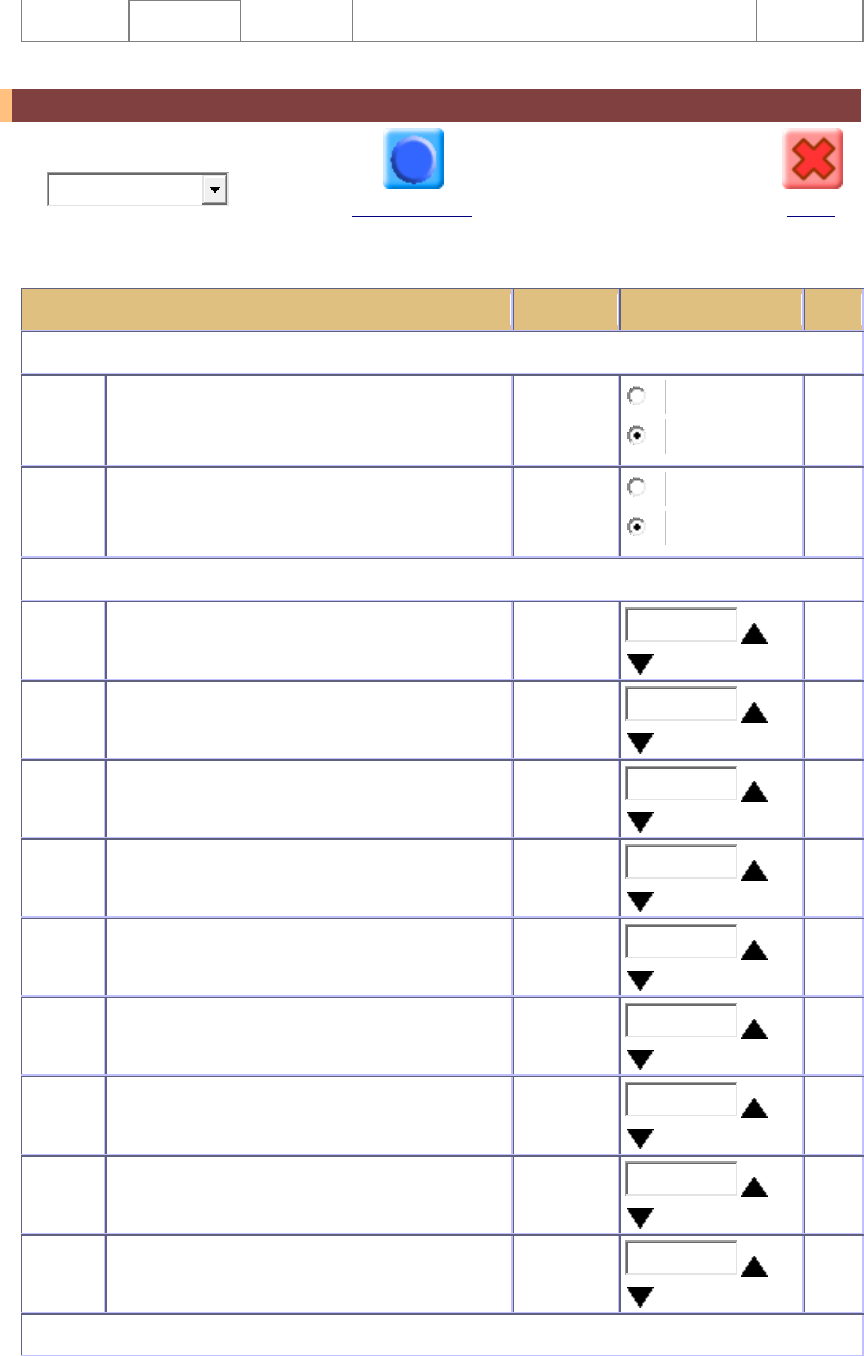
模组功能的设定
类别 :
胶着剂涂敷控制功
机器的设定
关闭
设定的项目
现在值
设定值
单位
胶着剂温度调节功能设定
对胶着剂温度调节系统的异常监视设
定
进行使
用
不进行使用
进行使用
Job 温度设定
进行使
用
不进行使用
进行使用
胶着剂涂敷控制设定
涂敷压力修正
0
0
kPa
涂敷时间
100
100
%
涂敷移动速度
100
100
%
胶着剂检查补正系数
50
50
%
胶着剂检查补正阈值
10
10
%
胶着剂检查错误停止极限值
30
30
%
胶着剂检查连锡极限值
20
20
%
胶着剂检查单元高度修正
0.000
0.000
mm
Z 轴基准位置修正
0.000
0.000
mm
气源消去设定
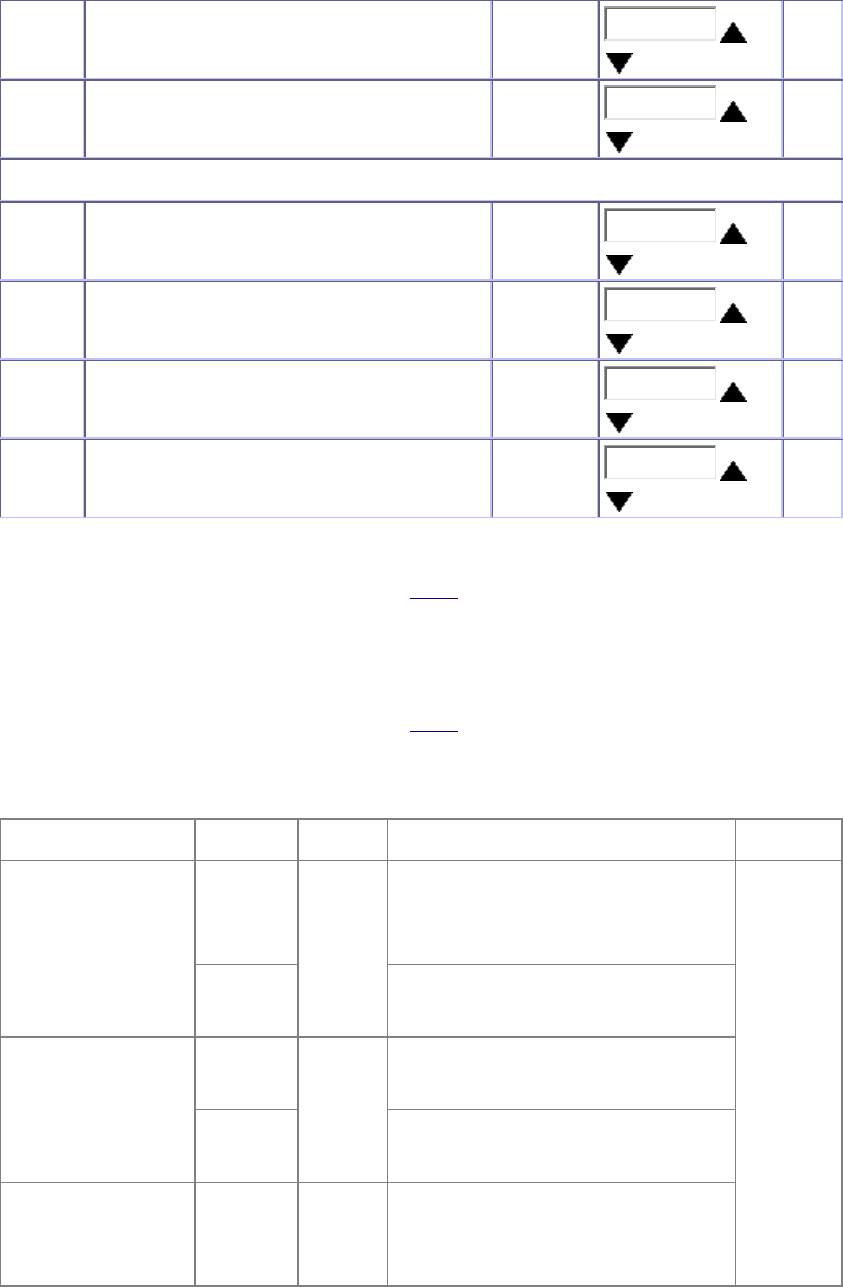
气源消去时间
15
15
秒
气源消去圧力
150
150
kPa
涂敷吸嘴清洁间隔设定
涂敷次数
0
0
次
生产块数
0
0
块
电路板等待时间
0
0
秒
吸嘴清洁时间
1000
1000
msec
导入
导出
胶着剂温度调节功能设定
设定项目
设定值
初始值
详细设定内容
注意事项
对胶着剂温度调
节系统的异常监
视设定
不进行
使用
进行使
用
使异常监视无效。
温度调节系统故障时要进行胶着
剂涂敷时,请选择此处。
进行使
用
使异常监视有效。
通常使用此设定。
Job 温度设定
不进行
使用
进行使
用
在此功能设定的指定温度下涂敷
胶着剂。
进行使
用
在 Job 记载的温度下涂敷胶着
剂。
温度设定
25~
45[度
C]
30
「Job 温度设定」设定为「不进
行使用」时,在此处输入的温度
下涂敷胶着剂。
胶着剂涂敷控制设定
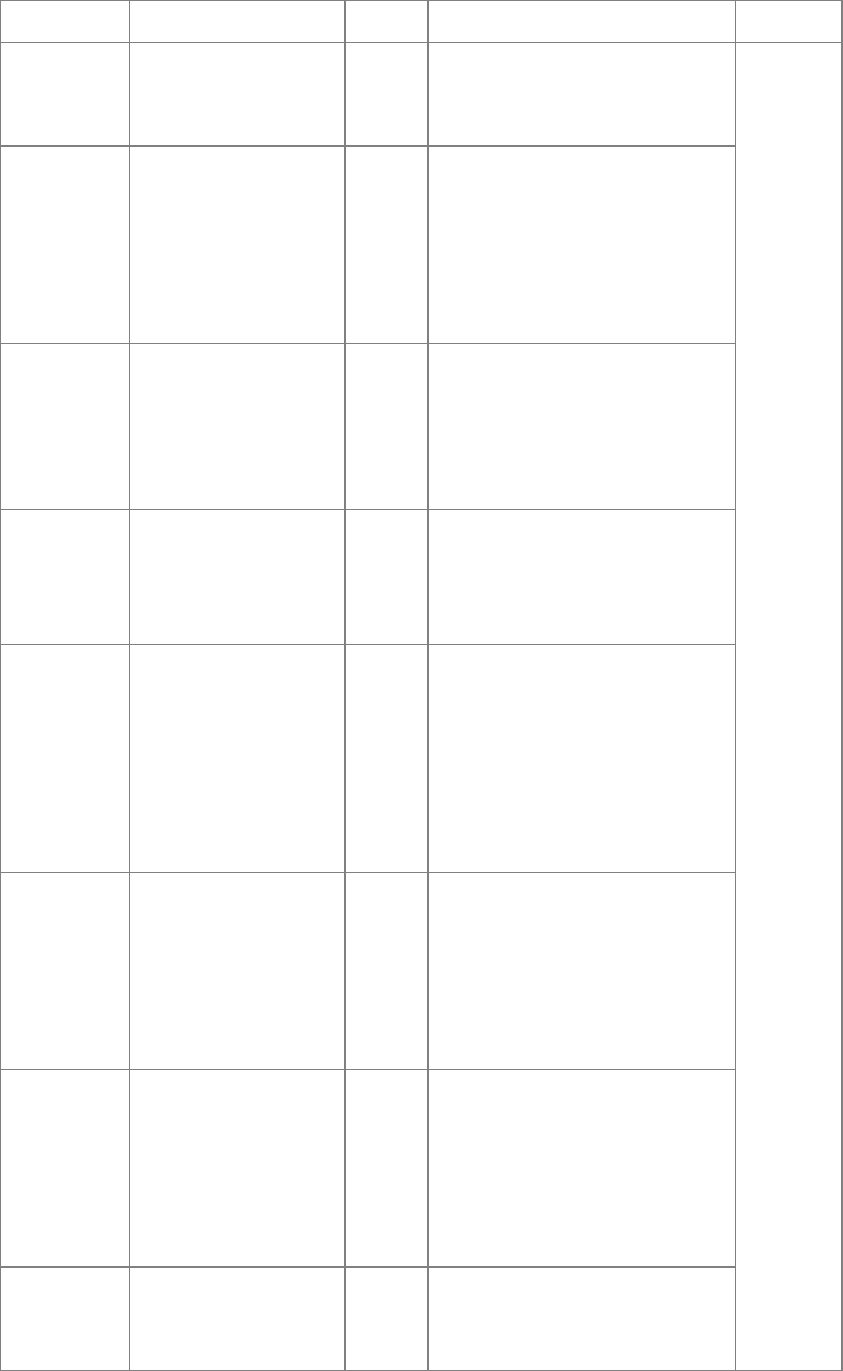
设定项目
设定值
初始值
详细设定内容
注意事项
涂敷压力
修正
-350~350[kPa]
0
在 Job 设定的涂敷圧力上加
上此处输入的圧力后,涂敷
胶着剂。
涂敷时间
1~200[%]
100
使用此处的输入值乘以%后
的数值,对 Job 记载的 Glue
Time 进行增减。由此,可以
在 Type 为 Apply、Dummy、
Check 时调整胶着剂的涂敷
量。
涂敷移动
速度
1~200[%]
100
使用此处的输入值乘以%后
的数值,对 Job 记载的
Apply Speed 进行增减。因
此在 Type 为 Line 时,可以
调整胶着剂的涂敷量。
胶着剂检
查补正系
数
1~100[%]
50
使用此处输入的%数值乘以
胶着剂检查的测定结果。由
此,通过胶着剂检查可以增
减补正效果。
胶着剂检
查补正阈
值
1~100[%]
10
根据胶着剂检查实施涂敷圧
补正的閾值与 Job 中设定的
基准直径的面积比进行设
定。
胶着剂检查涂敷点和基准直
径的面积比超出设定值范围
时实施涂敷圧补正。
胶着剂检
查错误停
止极限值
1~100[%]
30
根据胶着剂检查的错误停止
极限值与 Job 中设定的基准
直径的面积比进行设定。
胶着剂检查涂敷点和基准直
径的面积比超出设定值范围
时错误停止。
胶着剂检
查连锡极
限值
1~100[%]
20
根据胶着剂检查涂敷点的连
锡极限值与 Job 中设定的基
准直径的纵横比进行设定。
胶着剂检查涂敷点和基准直
径的矩形纵横比超出设定值
时错误停止。
胶着剂检
查单元高
度修正
-5.000~
10.000[mm]
0.000
设定在试打单元上进行试打
时的涂敷高度修正值。
试打单元的表面较软时,停