NXT辅助软件功能设定中文界面截屏.pdf - 第19页
确认) 进行使用(有动作确认) 废料带切刀切断周 期 1 1 PP 无废料带箱时进行 再警告的切刀切断 次数 0 0 次 无废料带箱时进行 异常停止的切刀切 断次数 0 0 次 进行废料带箱清扫 向导的生产电路板 块数 0 0 块 废料带刮块安装设 定 (M3-2c VAdvanced 专用 ) 无 无 有 自动支撑销单元设定 自动支撑销功能 不进行使 用 不进行使用 进行使用 浸渍动作设定 浸渍和元件影像处 理的动作时间设定 吸取→浸…
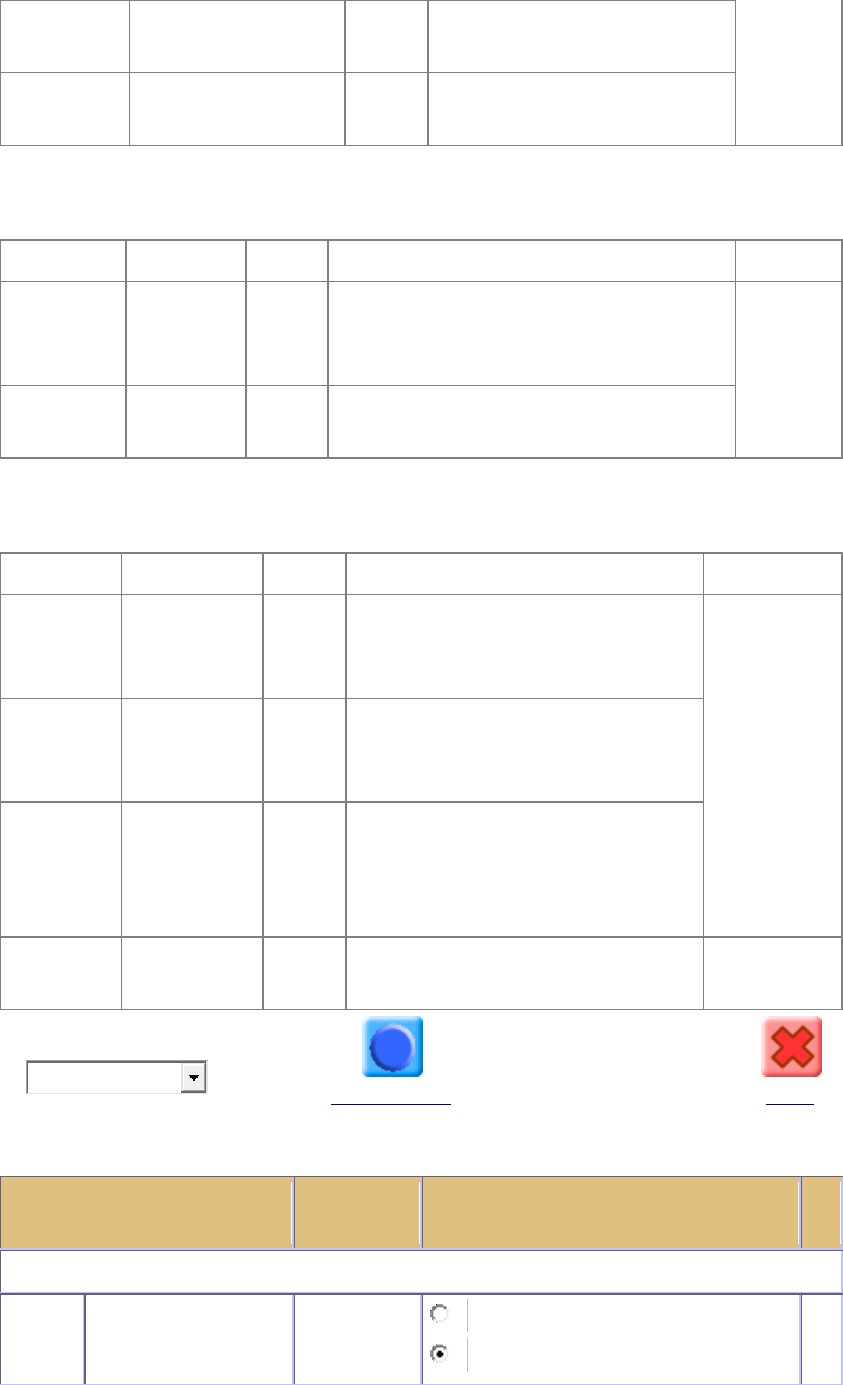
止块可能下沉。此时,通过
此涂敷高度修正进行调节。
Z 轴基准位
置修正
-2.000~2.000[mm]
0.000
设定胶着剂涂敷工作头的对
于 Z 轴高度的补正量。
气源消去设定
设定项目
设定值
初始值
详细设定内容
注意事项
气源消去
时间
0~60[秒]
15
设定除去胶着剂涂敷注胶筒前端内空
气(气泡)时胶着剂废弃动作的废弃时
间。
气源消去
圧力
0~
350[kPa]
150
设定除去胶着剂涂敷注胶筒前端内空
气(气泡)时胶着剂废弃动作的圧力。
涂敷吸嘴清洁间隔设定
设定项目
设定值
初始值
详细设定内容
注意事项
涂敷次数
0~
65535[次]
0
设定根据涂敷点数进行涂敷吸嘴
清洁的间隔。(设定仅在 JD 工
作头时有效)
设定为 0 时
此功能无
效。
生产块数
0~
65535[块]
0
设定根据生产电路板块数进行涂
敷吸嘴清洁的间隔。(设定仅在
JD 工作头时有效)
电路板等
待时间
0~
3600[秒]
0
设定从电路板生产完成到取入下
一电路板的等待时间中,进行涂
敷吸嘴清洁的时间。(设定仅在
JD 工作头时有效)
吸嘴清洁
时间
100~
5000[msec]
1000
设定涂敷吸嘴的清洁时间。
类别 :
选购件单元功能设
机器的设定
关闭
设定的项目
现在值
设定值
单
位
废料带切刀/废料带箱单元/废料带刮块设定
废料带切刀动作设
定
进行使用
(无动作
不进行使用
进行使用(无动作确认)
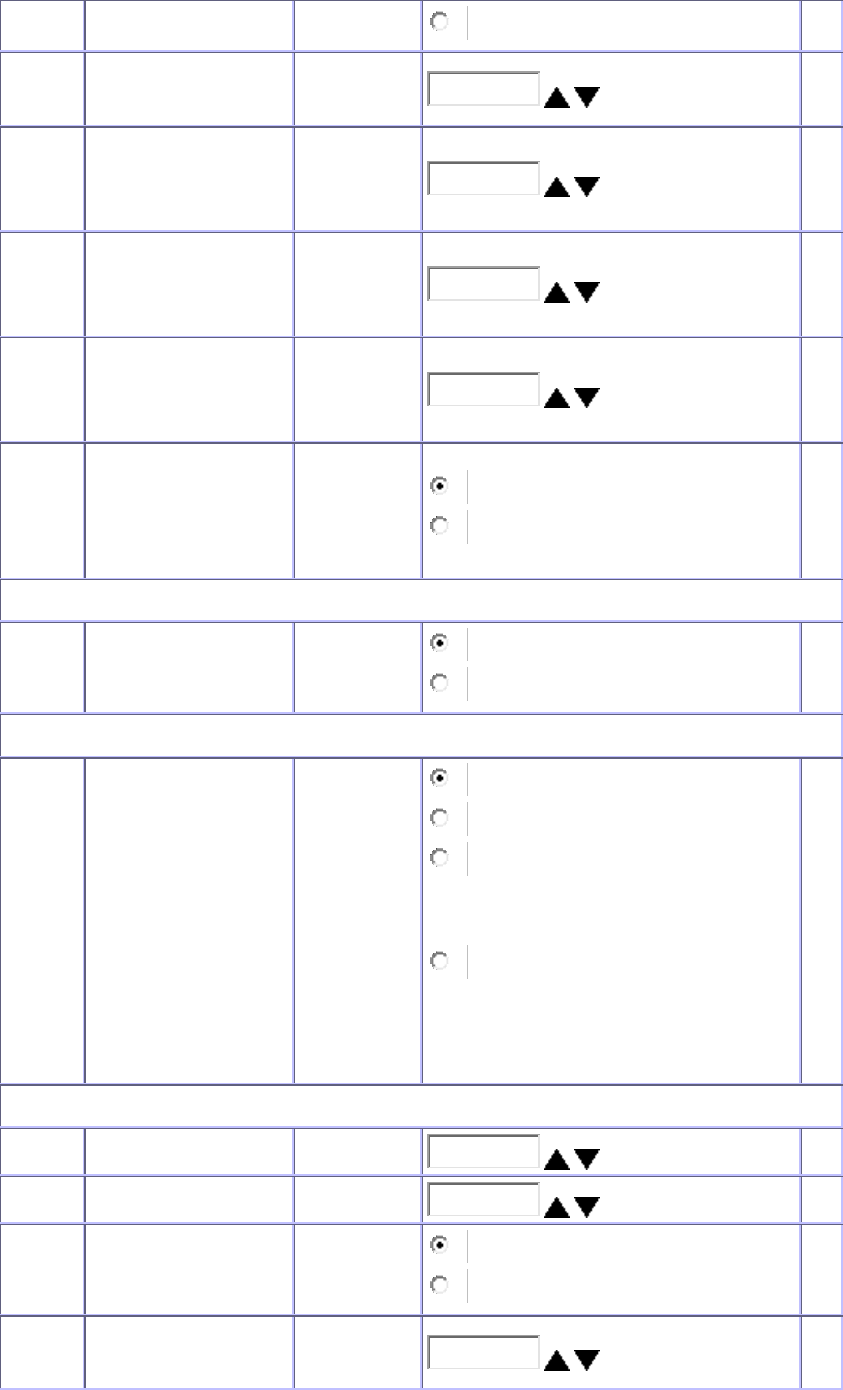
确认)
进行使用(有动作确认)
废料带切刀切断周
期
1
1
PP
无废料带箱时进行
再警告的切刀切断
次数
0
0
次
无废料带箱时进行
异常停止的切刀切
断次数
0
0
次
进行废料带箱清扫
向导的生产电路板
块数
0
0
块
废料带刮块安装设
定
(M3-2c VAdvanced
专用)
无
无
有
自动支撑销单元设定
自动支撑销功能
不进行使
用
不进行使用
进行使用
浸渍动作设定
浸渍和元件影像处
理的动作时间设定
吸取→浸
渍→影像
处理→贴
装
吸取→浸渍→影像处理→贴装
吸取→影像处理→浸渍→贴装
吸取→影像处理→浸渍→影像
处理→贴装(根据浸渍后的影像处
理结果进行补正)
吸取→影像处理→浸渍→影像
处理→贴装(根据浸渍前的影像处
理结果进行补正,锡膏下锡检查无
效)
助焊剂单元设定
助焊剂搅拌周期
600
600
秒
搅拌次数
1
1
次
送助焊剂时间指定
周期时间
优先
周期时间优先
膜厚精度优先
助焊剂单元维修保
养块数
0
0
块
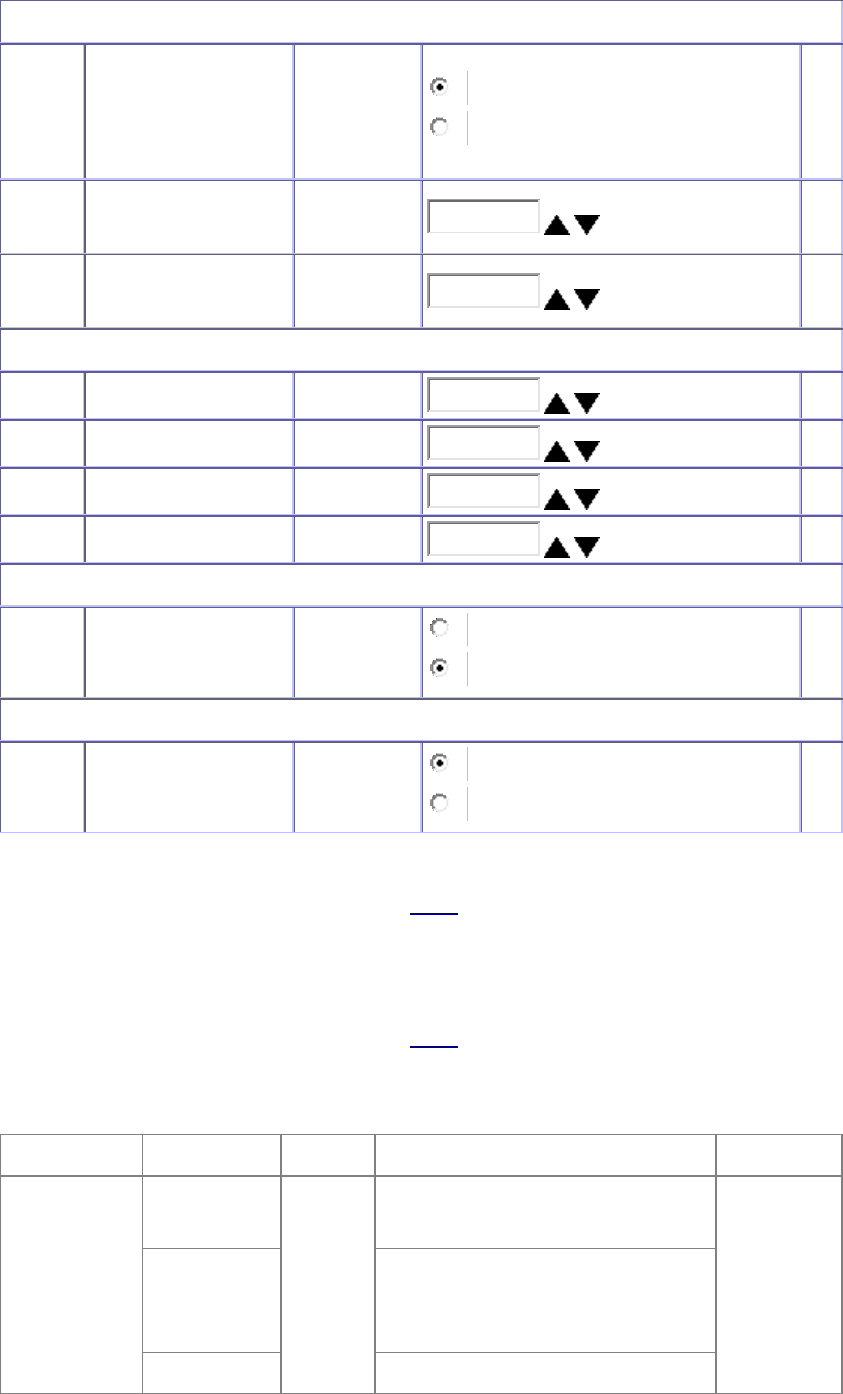
带校正台的加圧力控制设定
带校正台的加圧力
控制功能
(需要对应工作头
和校正台单元。)
不进行使
用
不进行使用
进行使用
吸嘴负荷确认间隔
(电路板块数)
0
0
块
负荷精度测定间隔
(电路板块数)
0
0
块
影像处理电路板 IP 地址设定
IP 地址①
0
0
IP 地址②
0
0
IP 地址③
0
0
IP 地址④
0
0
表面薄膜除静电用负离子功能设定
表面薄膜除静电用
负离子功能
进行使用
不进行使用
进行使用
吸着点除電用イオナイザ機能設定
吸着点除電用イオ
ナイザ機能
使用しな
い
使用しない
使用する
导入
导出
废料带切刀/废料带箱单元/废料带刮块设定
设定项目
设定值
初始值
详细设定内容
注意事项
废料带切刀
动作设定
不进行使用
进行使
用(无
动作确
认)
不使用废料带切刀时进行选
择。
从设定后
的切刀动
作开始变
为有效。
进行使用
(无动作确
认)
使用废料带切刀时进行选择。
此外,即使切刀动作失败也不
错误停止。
进行使用
使用废料带切刀时进行选择。