NXT辅助软件功能设定中文界面截屏.pdf - 第24页
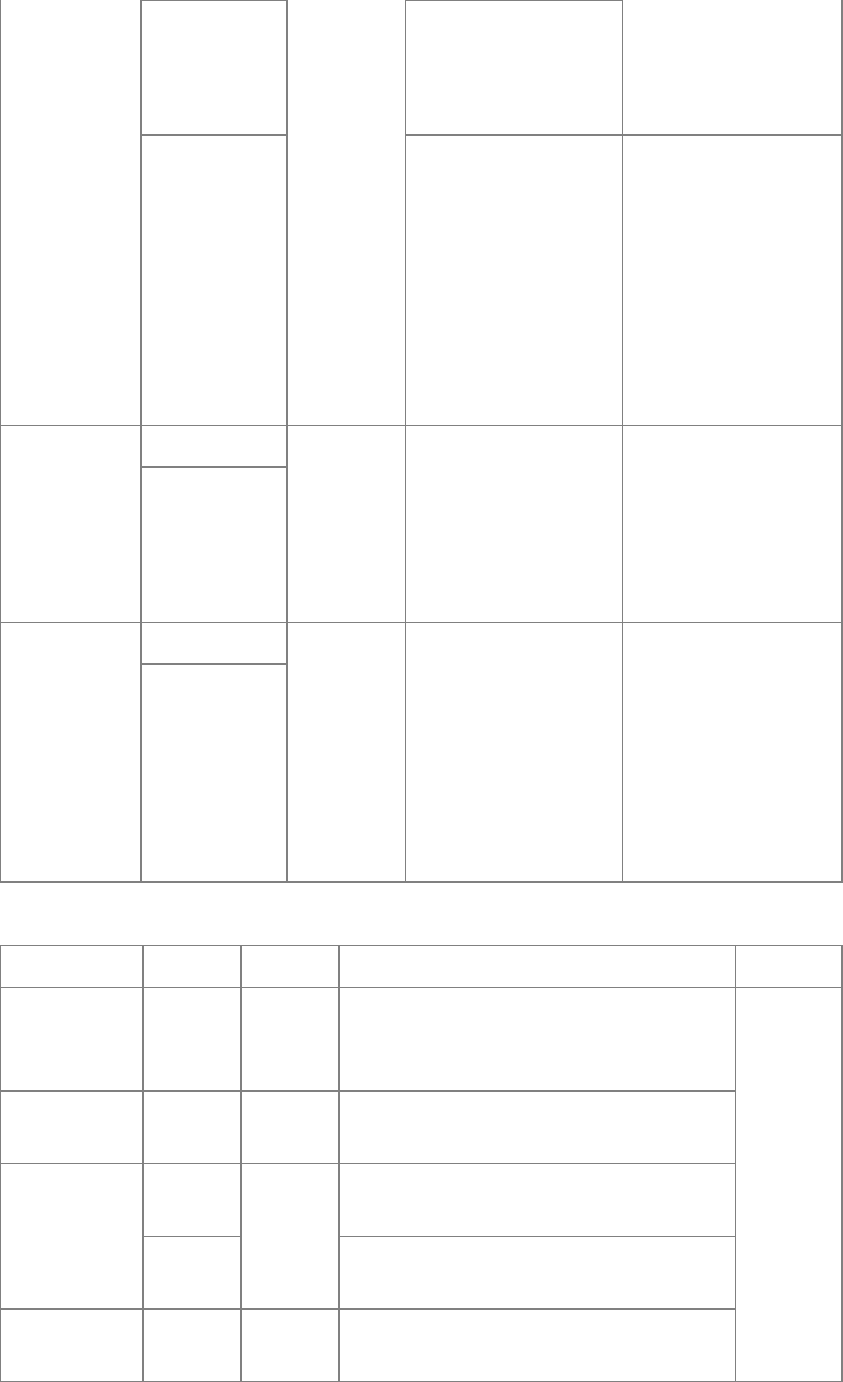
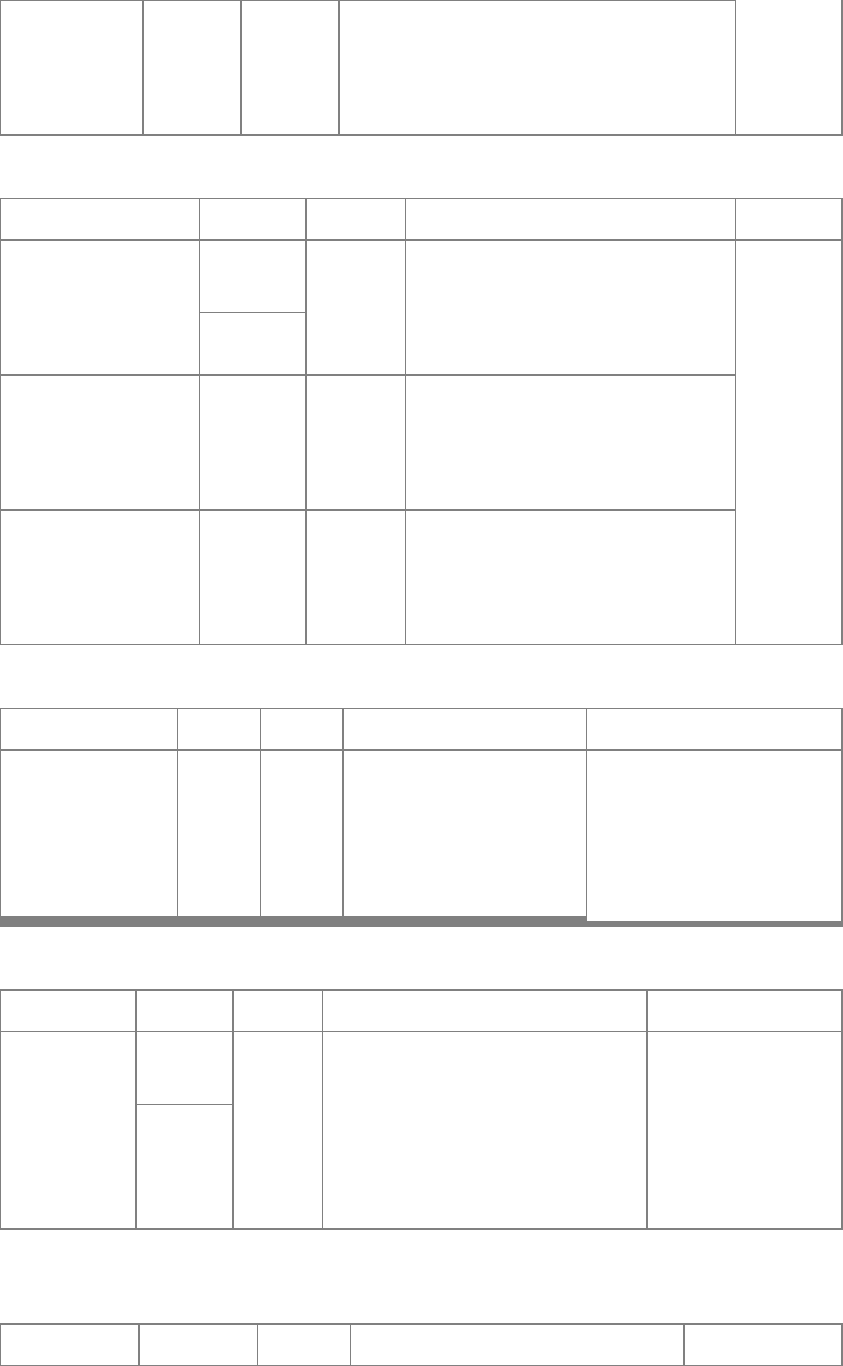
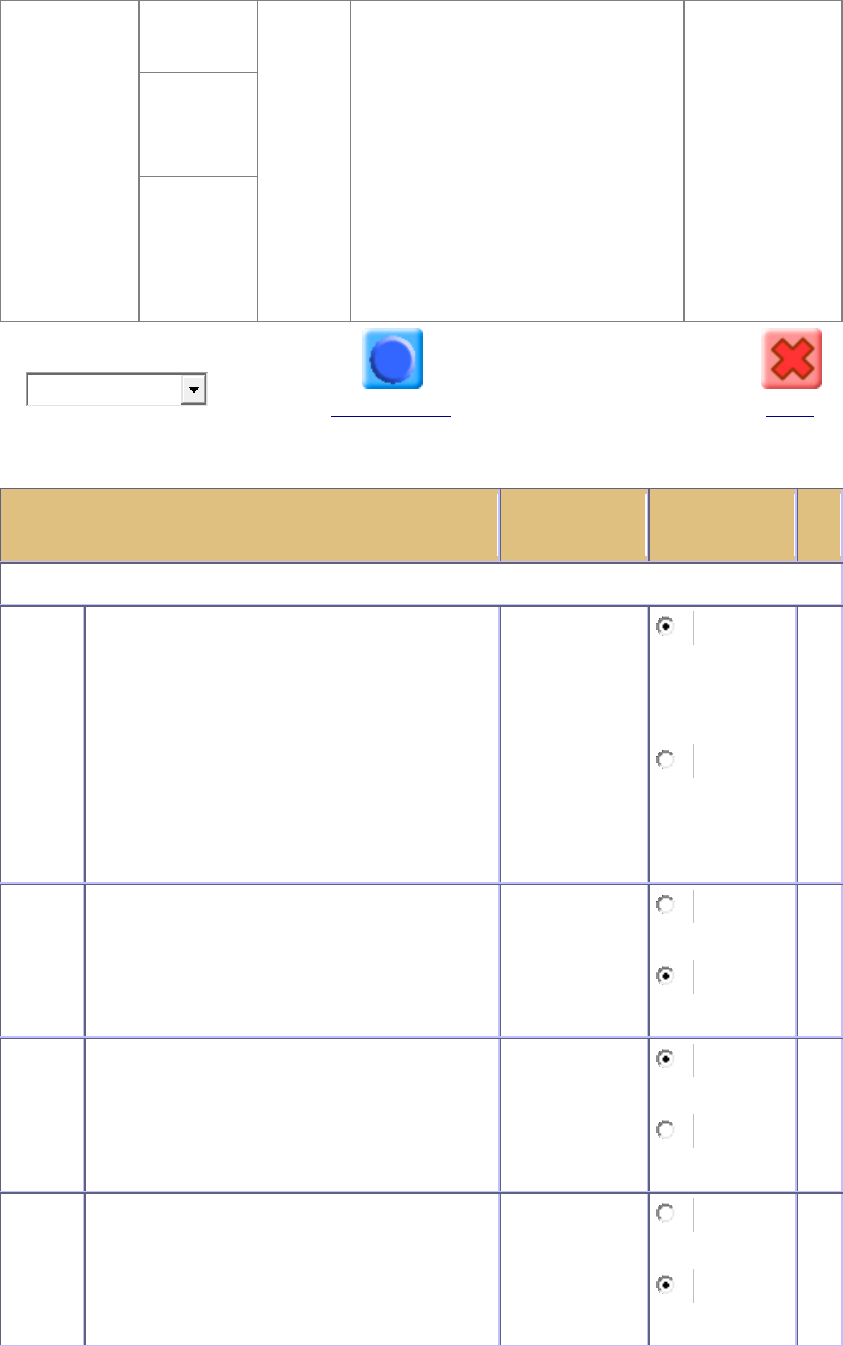
数 数为 0 时,不进行此功能的助焊剂单 元保养停止。 不使用助焊剂单元的生产时不进行块 数计数。 带校正台的加 圧力控制设 定 设定项目 设定值 初始值 详细设定内容 注意事项 带校正台的加圧 力控制功能 ( 需要对应工作头 和校正台单元。 ) 不进行使 用 不进行 使用 使带校正台的加圧力控制功能 有效 / 无效。 进行使用 吸嘴负荷确认间 隔 ( 电路板块数 ) 0 ~ 999[ 块 ] 0 生产了设定枚数的电路板后, 再次实施吸…
(根据浸渍后
的影像处理
结果进行补
正)
处理结果进行贴装
时的补正。
吸取→影像
处理→浸渍
→影像处理
→贴装
(根据浸渍前
的影像处理
结果进行补
正,锡膏下
锡检查无效)
在浸渍动作(助焊
剂涂敷动作)的前
后进行元件影像处
理。
根据浸渍前的影像
处理结果进行贴装
时的补正。
锡膏下锡检查变为
无效。
浸渍时防止
元件掉落功
能
(仅对 H24
工作头设定
有效。)
不使用
不使用
在使用浸渍功能时
增强对元件掉落的
预防。
此功能的设定仅在
使用 H24 工作头时
有效。使用其他工
作头时即使设定此
功能也无效。
使用
Gang 浸渍的
优先设定
不使用
不使用
通过跳过子电路板
可将无法进行 Gang
浸渍的元件进行集
中浸渍。
此功能的设定只在
运用 G04 工作头时
有效。即使设定为
除 G04 工作头以外
的工作头也无法使
用此功能。
对设定后进行的生
产生效。
使用
助焊剂单元设定
设定项目
设定值
初始值
详细设定内容
注意事项
助焊剂搅拌
周期
0~1000
[秒]
600
按下 START 后,监视助焊剂单元的等
待时间,到达设定时间后进行搅拌动
作。0[秒]时不进行搅拌动作。
搅拌次数
0~10
1
请在「助焊剂搅拌周期」的设定中,
指定搅拌助焊剂的次数。
送助焊剂时
间指定
周期时
间优先
周期时
间优先
判断有浸渍时,进行送助焊剂的动
作。
膜厚精
度优先
向浸渍位置移动后进行送助焊剂的动
作。
助焊剂单元
维修保养块
0~9999
0
使用助焊剂单元的生产中,到达指定
块数时停止助焊剂单元保养。设定块
数
数为 0 时,不进行此功能的助焊剂单
元保养停止。
不使用助焊剂单元的生产时不进行块
数计数。
带校正台的加圧力控制设定
设定项目
设定值
初始值
详细设定内容
注意事项
带校正台的加圧
力控制功能
(需要对应工作头
和校正台单元。)
不进行使
用
不进行
使用
使带校正台的加圧力控制功能
有效/无效。
进行使用
吸嘴负荷确认间
隔
(电路板块数)
0~
999[块]
0
生产了设定枚数的电路板后,
再次实施吸嘴负荷的确认测
定。
(定期要求负荷校正值。)
负荷精度测定间
隔
(电路板块数)
0~
999[块]
0
生产了设定块数的电路板后,
再次实施负荷的精度测定。
(定期根据校正值进行负荷测
定。)
影像处理电路板 IP 地址设定
设定项目
设定值
初始值
详细设定内容
注意事项
影像处理电路
板的 IP 地址
0~255
0
设定影像处理电路板
的 IP 地址。
IP 地址为
[①.②.③.④]的形
式。
影像处理电路板上没有
LAN 端口时不能通信。
表面薄膜除静电用负离子功能设定
设定项目
设定值
初始值
详细设定内容
注意事项
表面薄膜除
静电用
负离子功能
不进行
使用
进行使
用
防止供料器上垂下的料带表面
薄膜因为静电粘附而不进入废
料带箱。
负离子故障或者不使用供料器
时,请设定为「不进行使
用」。
从设定后的生产
开始变为有效。
此设定仅在 NXT-
2c、NXT-3c 时有
效。
进行使
用
除静电用负离子发生器监控功能设定
设定项目
设定值
初始值
详细的设定内容
注意事项
除静电用
负离子发生
器监控功能
不进行使
用
不进行
使用
监控除静电用负离子发生器的
异常状态。
”进行使用(错误警告)”
时,在显示警告图标的状态下
可以进行生产。
”进行使用(错误停止)”
时,在解除负离子发生器的异
常状态之前不能进行生产。
没有安装负离子发生器时,请
设定为”不进行使用”。
从设定后的生
产开始变为有
効。
此设定仅在
NXT-3(c)时有
効。
进行使用
(错误警
告)
进行使用
(错误停
止)
类别 :
校正动作功能设定
机器的设定
关闭
设定的项目
现在值
设定值
单
位
校正设定
供料器吸取高度设定
考虑料站倾
斜
(有料站倾
斜测定时)
考虑料
站倾斜
(有料站倾
斜测定时)
设计值
基准
(未测定料
站倾斜时)
高度测定设定
进行使用
不进行
使用
进行使
用
贴装角度测定功能
不进行使用
不进行
使用
进行使
用
混合校正功能
进行使用
不进行
使用
进行使
用