NXT辅助软件功能设定中文界面截屏.pdf - 第42页
Job 指定 的对象 送料间距和送料速度 送料间 距和送 料速度 Job 上的指定供料 器的送料间距和送 料速度的数值设定 在供料器上。 Job 内没有设定 供料器的料带送 料间距和送料速 度时,此设定变 为无效。 仅送料速度 Job 上指定的供料 器送料速度的数值 设定在供料器上。 使用供料器的 DIP 开关设定送料间 距。 不同封装种类 的 040 2 元件共享设定 设定项目 设定值 初始值 详细设定内容 注意事项 不同封装种 类的…
使用供料
器按钮操
作的吸嘴
干渉防止
功能
不进行干渉防止
不进行
干渉防
止
供料器的按键操
作始终有效。
对象供料
器:所有
智能供料
器
进行干渉防止(H01、H02 工作头)
正在生产时,可
以吸取的供料器
按键无效。非生
产时、或者因为
补料极限等不能
吸取的供料器的
按键操作有效。
使用非 H01、
H02 工作头时,
本功能变为无
效。
进行干渉防止(所有工作头)
正在生产时,可
以吸取的供料器
按键无效。非生
产时、或者因为
补料极限等不能
吸取的供料器的
按键操作有效。
所有工作头上的
本功能变为有
效。
生产开始条件设定
设定项目
设定值
初始值
详细设定内容
注意事项
生产开始
条件设定
完成所有通道的供料后开始生产
完成所
有通道
的供料
后开始
生产
完成所有通道的
供料后开始生产
设定后变
为有效。
完成一侧通道的供料后开始生产
从完成供料的通
道开始生产。另
一侧通道在完成
供料之前不能开
始生产。
此外,补料向导
以通道为单位显
示需要补充的元
件。
供料器料带送出条件的 Job 指定功能设定
设定项目
设定值
初始值
详细设定内容
注意事项
Job 指定
的对象
送料间距和送料速度
送料间
距和送
料速度
Job 上的指定供料
器的送料间距和送
料速度的数值设定
在供料器上。
Job 内没有设定
供料器的料带送
料间距和送料速
度时,此设定变
为无效。
仅送料速度
Job 上指定的供料
器送料速度的数值
设定在供料器上。
使用供料器的 DIP
开关设定送料间
距。
不同封装种类的 0402 元件共享设定
设定项目
设定值
初始值
详细设定内容
注意事项
不同封装种
类的 0402
元件共享设
定
不进行使用
不进行
使用
封装种类(宽度、
间距)不同时、供
料器安装为 NG。
使用本功能时,供料器
料带送出条件的 Job 指
定功能设定为送料间距
和送料速度时, 对象元
件为供料器指定的送料
间距和送料速度。
进行使用
封装种类为 W8P2
用以及 W4P1 用
时,共享 0402 元
件。
LCR 检查设定
设定项目
设定值
初始值
详细设定内容
注意事项
LCR 检查失败
时的重试次数
0~9
(次)
1
指定 LCR 检查失败时
的重试次数。
本设定为 0 时不进行
重试。
从设定后的元件吸取开
始,设定的重试次数变
为有效。
单搬运轨道机器的 Top/Bottom 随机生产设定
设定项目
设定值
初始值
详细的设定内容
注意事项
单搬运轨道机器的
Top/Bottom 随机
生产设定
不进行
使用
不进行
使用
对单搬运轨道机器实施
Top/Bottom 随机生产时,
请设定为"进行使用"。
变更设定后
请重新传送
Job。
进行使
用
生产中实施 Job 编辑时的临时生产功能
设定项目
设定值
初始值
详细的设定内容
注意事项
生产中实施
不进行使用
不进行
从 MEdit 或者
使用本功能时,请务
Job 编辑时
的临时生产
功能
使用
Background 向
Foreground 传送与正在
生产的 Job 同名的 Job
时,实施 InsertOrder
的确认。
必确认生产完成电路
板的元件贴装情况。
完成临时生产后,请
务必将设定变更为
「不进行使用」。本
功能从设定后变为有
效。
进行使用
从 MEdit 或者
Background 向
Foreground 传送与正在
生产的 Job 同名的 Job
时,不实施
InsertOrder 的确认。
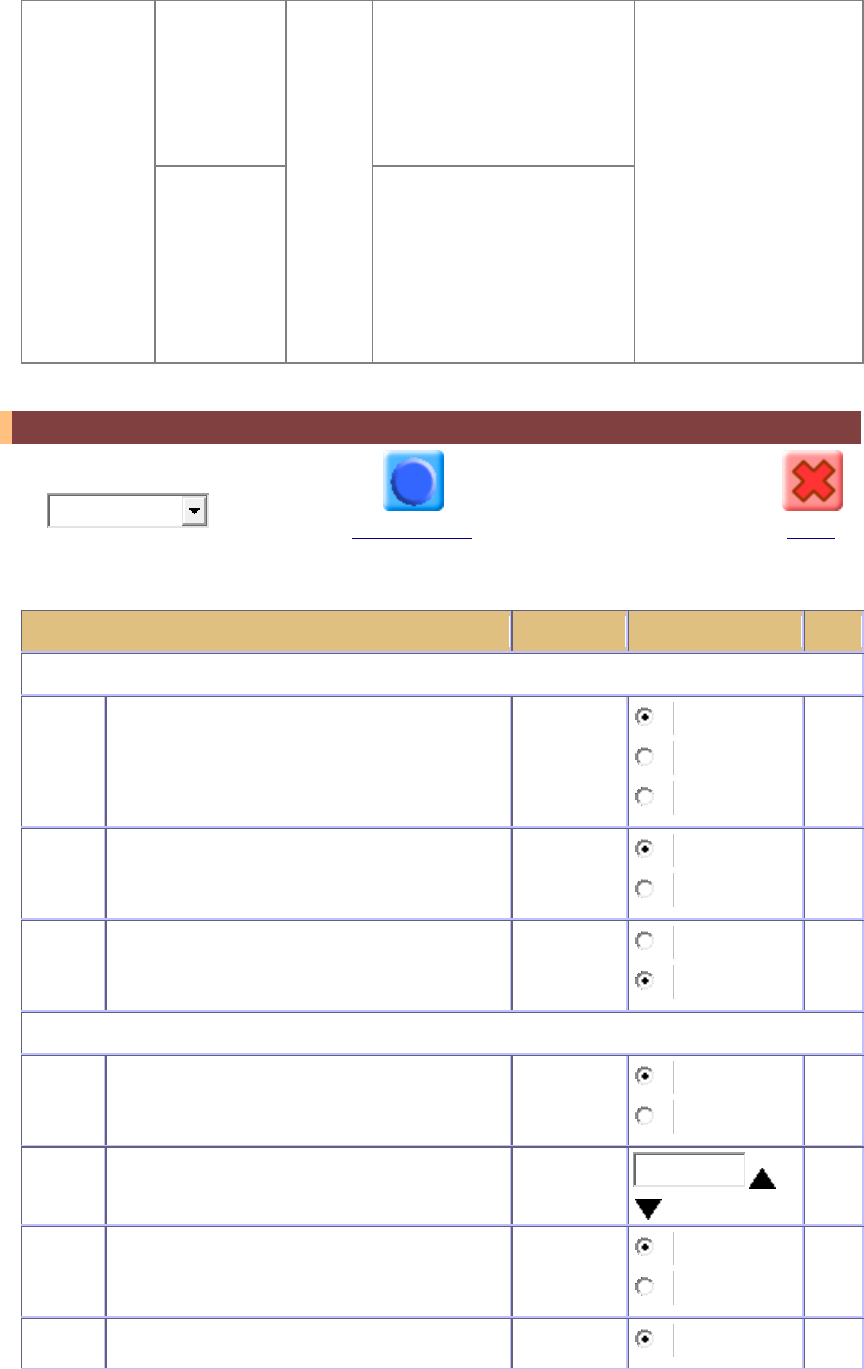
机器功能的设定
类别 :
定位点读取功能
机器的设定
关闭
设定项目
现在值
设定值
单位
F 定位点读取设定
F 定位点读取时的光量设定
减少
减少
标准
增加
F定位点读取异常重读功能
不进行使
用
不进行使用
进行使用
F定位点读取异常时的救济功能
进行使用
不进行使用
进行使用
锡膏定位点读取设定
锡膏定位点读取异常重读功能
不进行使
用
不进行使用
进行使用
快门速度的重读范围
0
0
msec
锡膏定位点读取异常时的救济功能
不进行使
用
不进行使用
进行使用
救济用影像摄影条件设定
无效
无效