NXT辅助软件功能设定中文界面截屏.pdf - 第47页
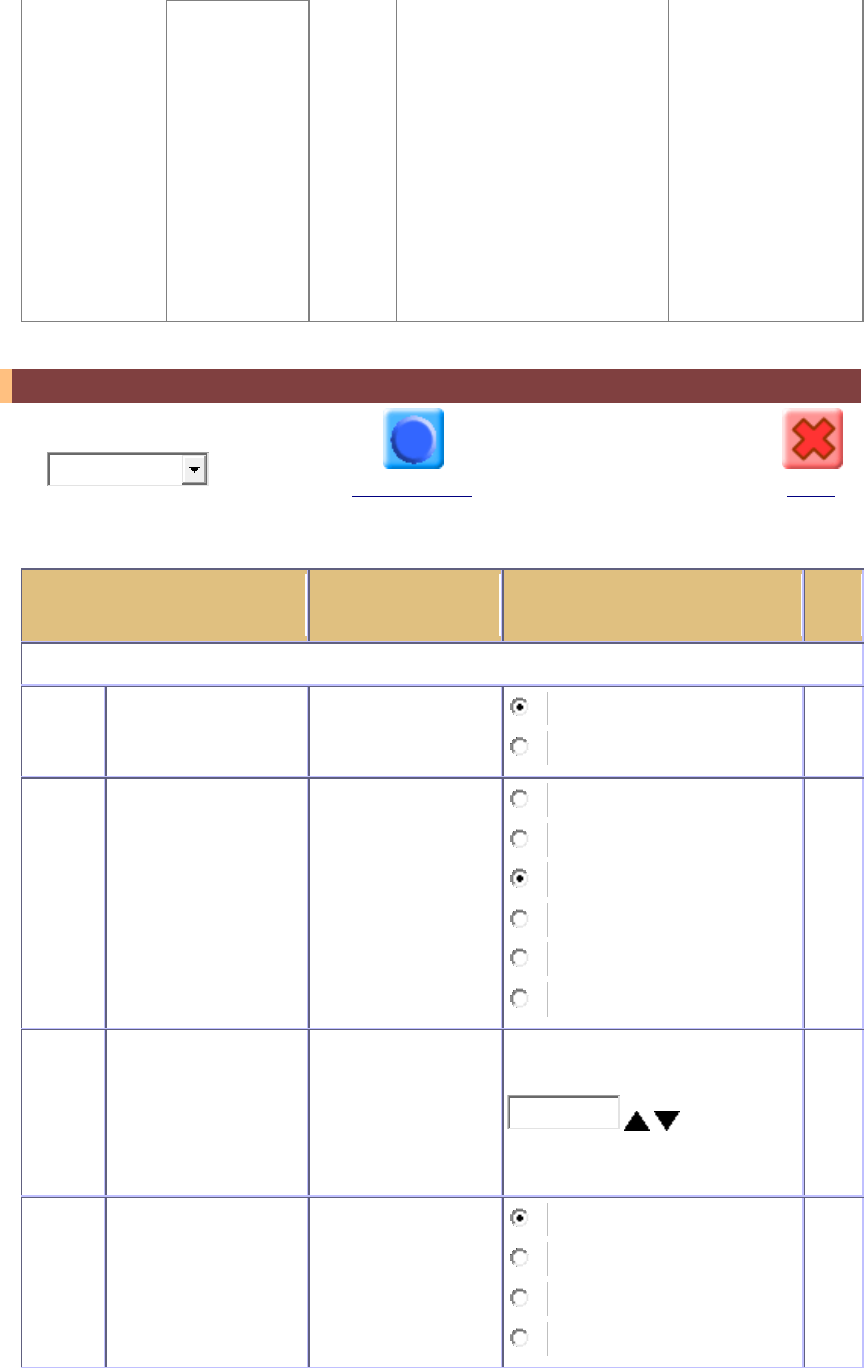
50mm - 360mm 280mm - 510mm 使用特殊尺寸 通道 2 最大电路 板宽度特殊尺寸 指定 ( 使用特殊尺寸时 变为有效 ) 280 280 mm 通道之间距离指 定 使通道 2 靠紧前 面 使通道 2 靠紧前面 使用设定值 两端固定 通道 1 搬运轨道 宽度缝隙设定 1 1 mm 通道 1 外的搬运 轨道宽度缝隙设 定 与通道 1 相同 与通道 1 相同 对每个通道进行设定 有电路板时的搬 运轨道宽度确认 不进行实施…
进行使用:锡膏定位点
读取异常时,切换 GF 定
位点参照后可以继续生
产。
不进行使用:锡膏定位
点读取异常时,错误停
止。
取异常时的救济
功能」为「进行
使用」时,此功
能无效。
本功能的对象为
参照 GF 定位点的
锡膏定位点。锡
膏定位点没有进
行 GF 参照时,错
误停止。
机器功能的设定
类别 :
电路板搬运功能
机器的设定
关闭
设定项目
现在值
设定值
单
位
搬运轨道宽度设定
最大电路板宽度
指定的设定对象
NXT-2 / NXT-3
NXT-2 / NXT-3
NXT-2c / NXT-3c
通道 1 最大电路
板宽度指定
50mm - 280mm
50mm - 165mm
50mm - 200mm
50mm - 280mm
50mm - 360mm
280mm - 510mm
使用特殊尺寸
mm
通道 1 最大电路
板宽度特殊尺寸
指定
(使用特殊尺寸时
变为有效)
280
280
mm
通道 2 最大电路
板宽度指定
与通道 1 相同
与通道 1 相同
50mm - 165mm
50mm - 200mm
50mm - 280mm
mm
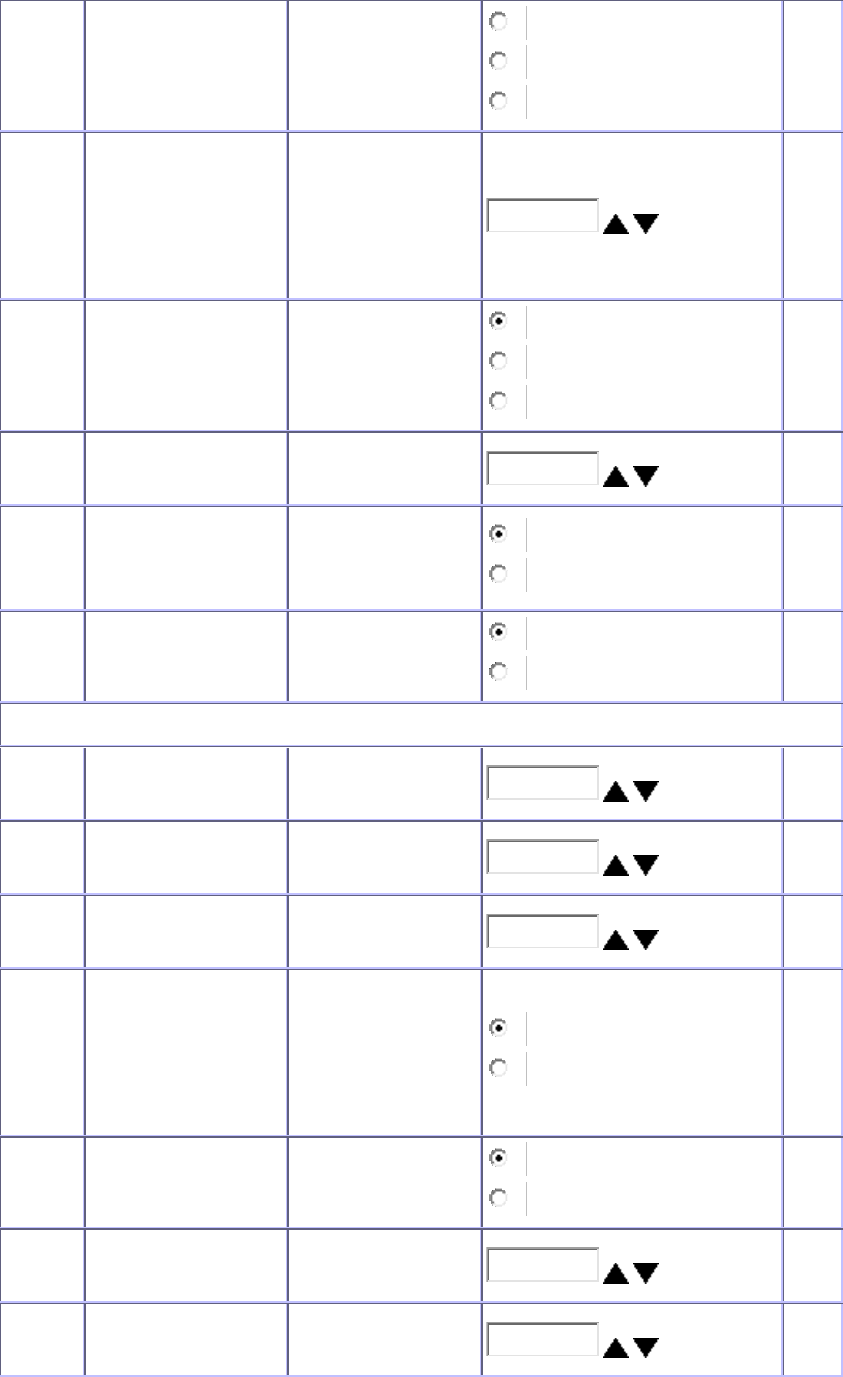
50mm - 360mm
280mm - 510mm
使用特殊尺寸
通道 2 最大电路
板宽度特殊尺寸
指定
(使用特殊尺寸时
变为有效)
280
280
mm
通道之间距离指
定
使通道 2 靠紧前
面
使通道 2 靠紧前面
使用设定值
两端固定
通道 1 搬运轨道
宽度缝隙设定
1
1
mm
通道 1 外的搬运
轨道宽度缝隙设
定
与通道 1 相同
与通道 1 相同
对每个通道进行设定
有电路板时的搬
运轨道宽度确认
不进行实施
不进行实施
进行实施
电路板夹紧设定
电路板夹紧计时
器(通道 1)
0
0
msec
电路板夹紧计时
器(通道 2)
0
0
msec
电路板夹紧计时
器(通道 3)
0
0
msec
电路板破损检测
功能
(需要电路板破损
检测用的特殊单
元。)
不进行使用
不进行使用
进行使用
电路板真空功能
不进行使用
不进行使用
进行使用
电路板真空 ON 稳
定计时器
0
0
msec
电路板真空 OFF
稳定计时器
400
400
msec
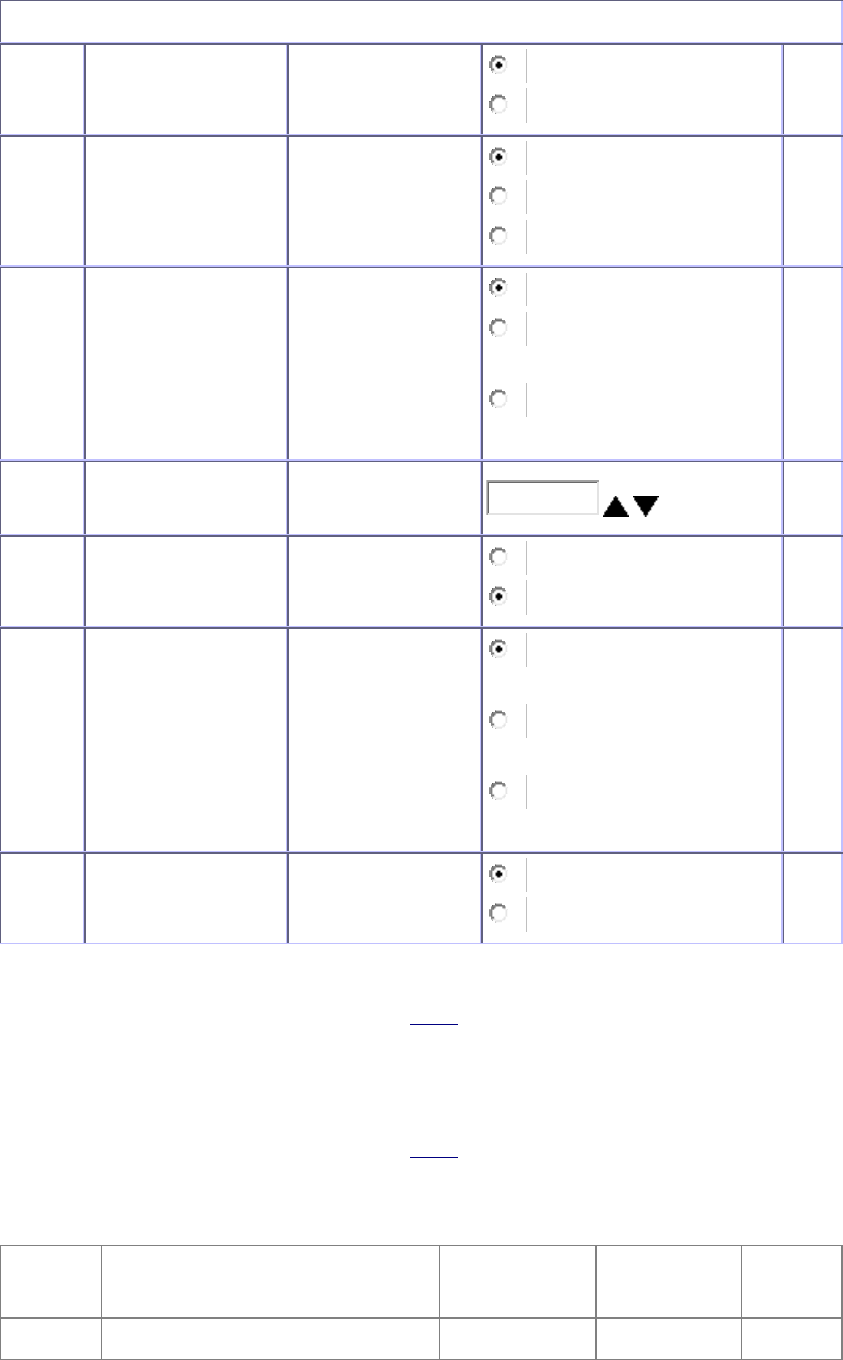
电路板搬运动作设定
无中断搬运停止
功能
不进行使用
不进行使用
进行使用
电路板停止位置
补正功能的设定
对象
机器单位
机器单位
模组单位
Job 单位
电路板停止位置
补正功能
不进行使用
不进行使用
根据 F 定位点进行补正
[双模组生产时不进行使用]
根据电路板边缘进行补
正
电路板停止位置
公差值
0.5
0.5
mm
电路板检查重试
功能
进行使用
不进行使用
进行使用
生产电路板的送
出顺序
在可以生产的通
道上进行生产后
送出
在可以生产的通道上进
行生产后送出
优先对先行取入的通道
进行生产后送出
先行取入的电路板必须
先行送出
有无连接后工序
的 IH 搬运轨道
无连接
无连接
有连接
导入
导出
搬运轨道宽度设定
设定项
目
设定值
初始值
详细设定内
容
注意事
项
最大电
NXT-2 / NXT-3
NXT-2 / NXT-
请选择最大