NXT辅助软件功能设定中文界面截屏.pdf - 第37页
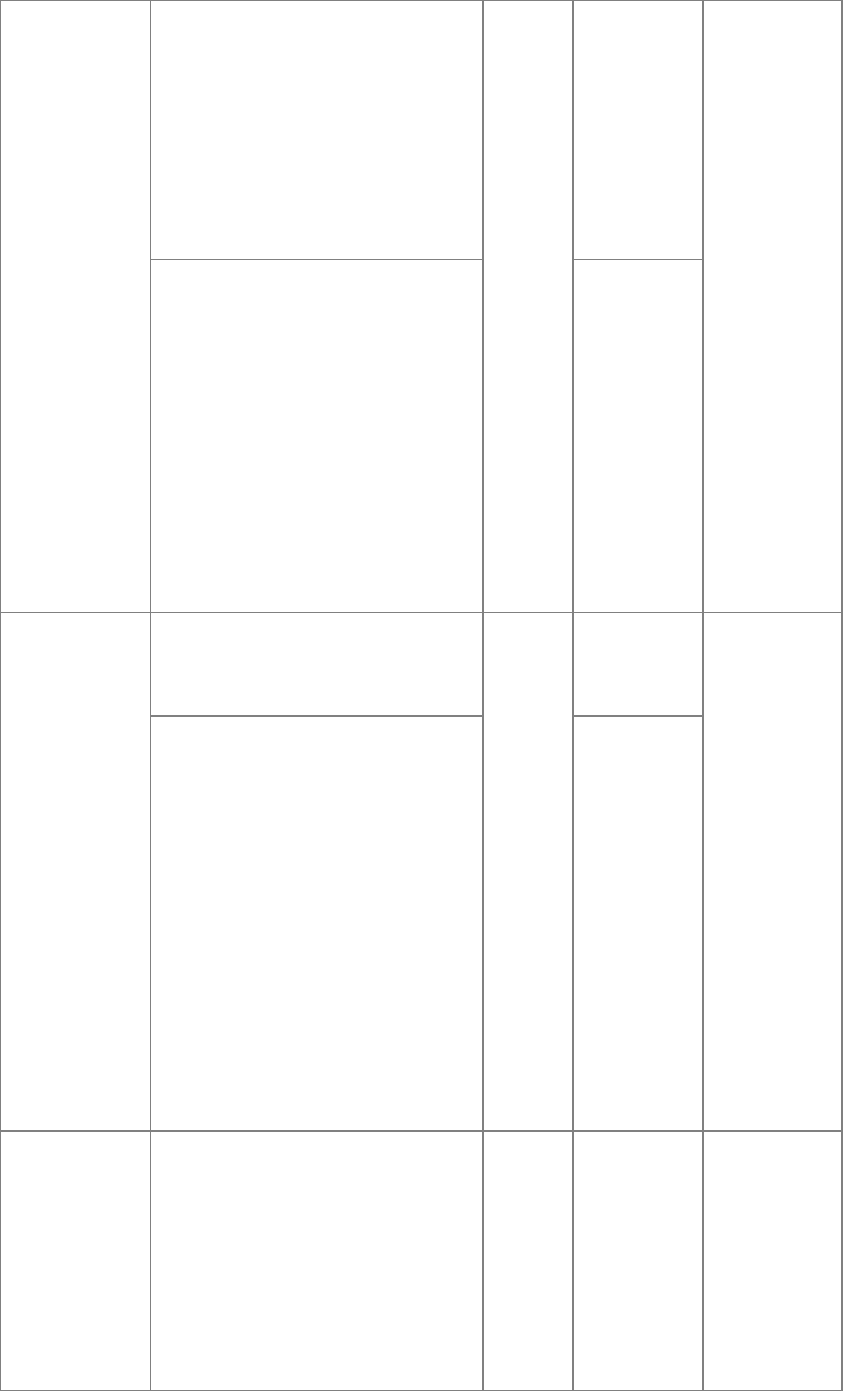
所不同。 进行向导 机器上搭 载了周期 时间差的 供料器 时,显示 更换为合 适供料器 的更换向 导。 元件吸取补料 设定 设定项目 设定值 初始值 详细设定内容 注意事项 补料次数 0 ~ 9 ( 次 ) 3 对 Job 的元件数据的补料次 数为 0 时变为有效的补料次 数进行指定。 元件数据的补料次数指定为 1 ~ 255 时,该数字为补料次 数。 本设定和元件数据都设定为 0 时,不进行补料并错误停 止。 从设定后的元件吸取 开始…
同的工作
头进行生
产时,Job
创建时算
出的周期
时间和实
际周期时
间不同。
进行使用
Job 内设定
的工作头
和机器上
搭载的工
作头,在
12 吸嘴工
作头之间
不同时,
进行工作
头换线向
导。
供料器类型
检查
不进行使用
进行使
用
不检查设
置的供料
器类型。
请在重新传
送 Job 后开
始运转。
进行使用
设置的元
件封装类
型(料
带、料
管、搬运
轨道)和
供料器类
型(宽度
和间距)
的设定都
一致时,
供料器安
装 OK。
更换到周期
时间优先的
供料器的更
换向导
不进行向导
不进行
向导
使用机器
上搭载的
供料器。
主机系统
算出的周
期时间和
实际的周
期时间有
设定后,从
下一个供料
器搭载开始
变为有效。
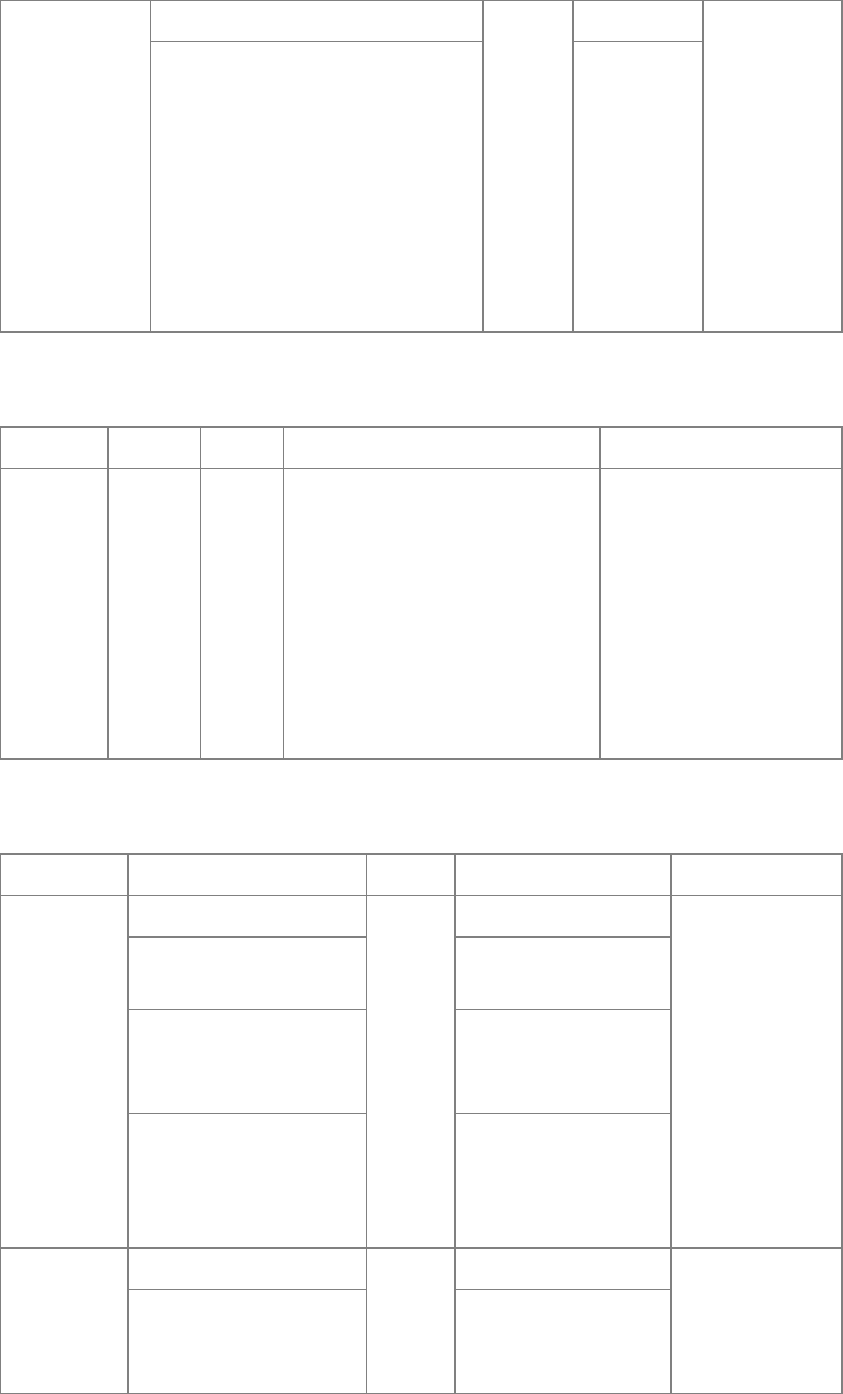
所不同。
进行向导
机器上搭
载了周期
时间差的
供料器
时,显示
更换为合
适供料器
的更换向
导。
元件吸取补料设定
设定项目
设定值
初始值
详细设定内容
注意事项
补料次数
0~9
(次)
3
对 Job 的元件数据的补料次
数为 0 时变为有效的补料次
数进行指定。
元件数据的补料次数指定为
1~255 时,该数字为补料次
数。
本设定和元件数据都设定为 0
时,不进行补料并错误停
止。
从设定后的元件吸取
开始,设定的补料次
数变为有效。
次料站转移条件设定
设定项目
设定值
初始值
详细设定内容
注意事项
供料器的
次料站转
移条件
不进行使用
不进行
使用
不使用次料站。
从设定后的元
件吸取开始,
向设定次料站
的移动变为有
效。
元件料尽
料尽时移动到次料
站。
吸取错误
(包括料尽)
出现包括料尽的吸
取错误时,移动到
次料站。
影像处理异常
(包括吸取错误 料尽)
出现包括料尽和吸
取错误的影像处理
异常时,移动到次
料站。
料盘的次
料站转移
条件
不进行使用
不进行
使用
不使用次料站。
从设定后的元
件吸取开始,
向设定次料站
的移动变为有
元件料尽
料尽时移动到次料
站。
向补充料盘箱的次
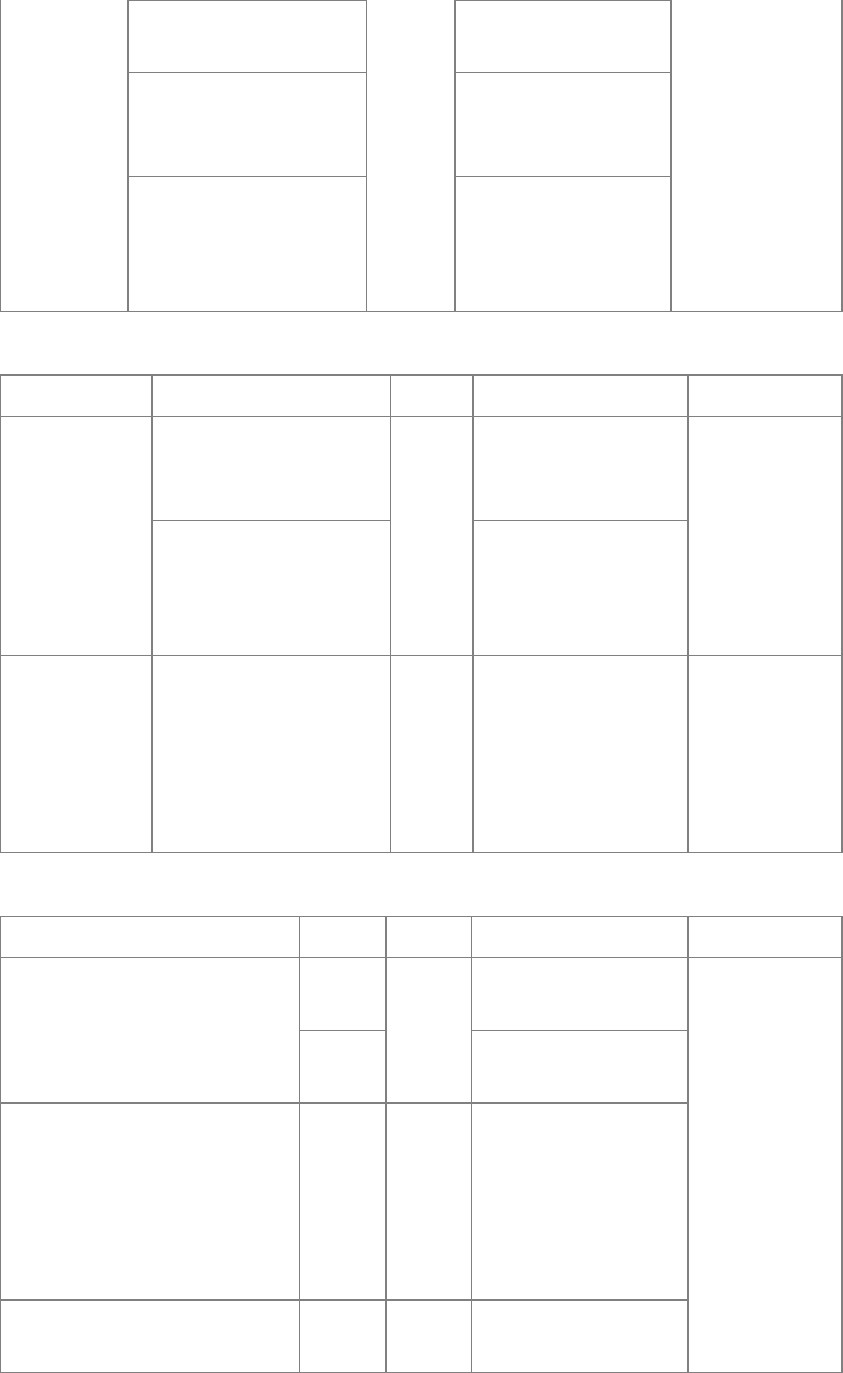
料站移动仅在料尽
时进行。
效。
吸取错误
(包括料尽)
出现包括料尽的吸
取错误时,移动到
次料站。
影像处理异常
(包括吸取错误 料尽)
出现包括料尽和吸
取错误的影像处理
异常时,移动到次
料站。
根据本地基准定位点的子电路板跳过功能设定
设定项目
设定值
初始值
详细设定内容
注意事项
根据本地基
准定位点的
子电路板跳
过功能
不使用
不使用
使根据本地基准定
位点的子电路板跳
过功能无效。
请在变更设
定后重新传
送 Job。
读取错误
本地基准定位点变
为读取错误时,跳
过相应的子电路
板。
读取位置偏
移的阈值
0.000 - 100.000[mm]
0.000
请设定本地基准定
位点读取位置偏移
的阈值。
0.000 以外的设定
时,子电路板跳过
功能变为有效。
从变更设定
后的定位点
读取开始变
为有效。
吸嘴清扫设定
设定项目
设定值
初始值
详细设定内容
注意事项
生产中的吸嘴清扫向导功能
不进行
使用
不进行
使用
生产中不进行吸嘴
清扫向导。
设定后变为
有效。
H12HS /
H12HSQ /
H12(S) /
H12SQ /
H12L / H08
/ H08Q/ H24
工作头时进
行向导。
手动指令与
设定无关,
可以使用。
进行使
用
生产中进行吸嘴清
扫向导。
吸嘴清扫间隔
1-
240[小
时]
24
生产时间的累积达
到设定时间后,显
示吸嘴清扫向导。
生产时间的累积在
进行吸嘴清扫后被
清零。
吸嘴未清扫导致的停止
0-
60[分
60
超过指定时间没有
进行吸嘴清扫时停