TS500R-user-guide-Asia.pdf - 第26页
26 7. 维护 本点胶机在设计和制造上都趋于完善,很 大程度上减少了维护需求。为确 保无故障操 作,请遵循以下建议: 1. 确保气源清洁、干燥。 2. 避免设备与湿度过大或饱和溶液连接。 3. 避免所连接的气源压力超过 100 psi ( 6.9 巴)。 4. 仅使用戊醇清洗主机架的外表面。 5. 仅使用柔软的布料擦拭液晶显示屏 (LCD) 。 8. 备件和附件 有关 TS500R 备件和附件的信息,请访问 http://www.te…
32
7. 如果設備處於「INTERRUPT」(中斷),壓住「腳踏開關」直到點膠循環完
成。如果放開「腳踏開關」,可以中斷點膠循環;當「腳踏開關」重新壓下
時,點膠循環將會恢復。
5.1.5 教學模式設定
在教學模式下,只要壓下腳踏開關,就會累計點膠時間。這有助於確定點膠輸
出未知時所需的點膠時間。
1. 按下「模式」按鈕 (2) 選擇「INTERRUPT」(中斷)。
2. 按住「設定」按鈕 (3) 進入教學模式。液晶顯示器 (LCD) 上的時間將顯示
「0.000」。
3. 壓住「腳踏開關」,將會累計點膠時間。
4. 當已點膠所需的液量時,放開「腳踏開關」。
5. 按住「設定」按鈕 (3) 2 秒鐘以儲存資料。
6. 按「設定」按鈕 (2) 切換至「TIMED MODE」(定時模式)。
7. 此時點膠機設定為重複此定時循環。
5.2
控制噴霧閥門
注意:本設備必須安裝
5
微米的過濾網
(TSD800-6)
,確保適當的氣體過濾。
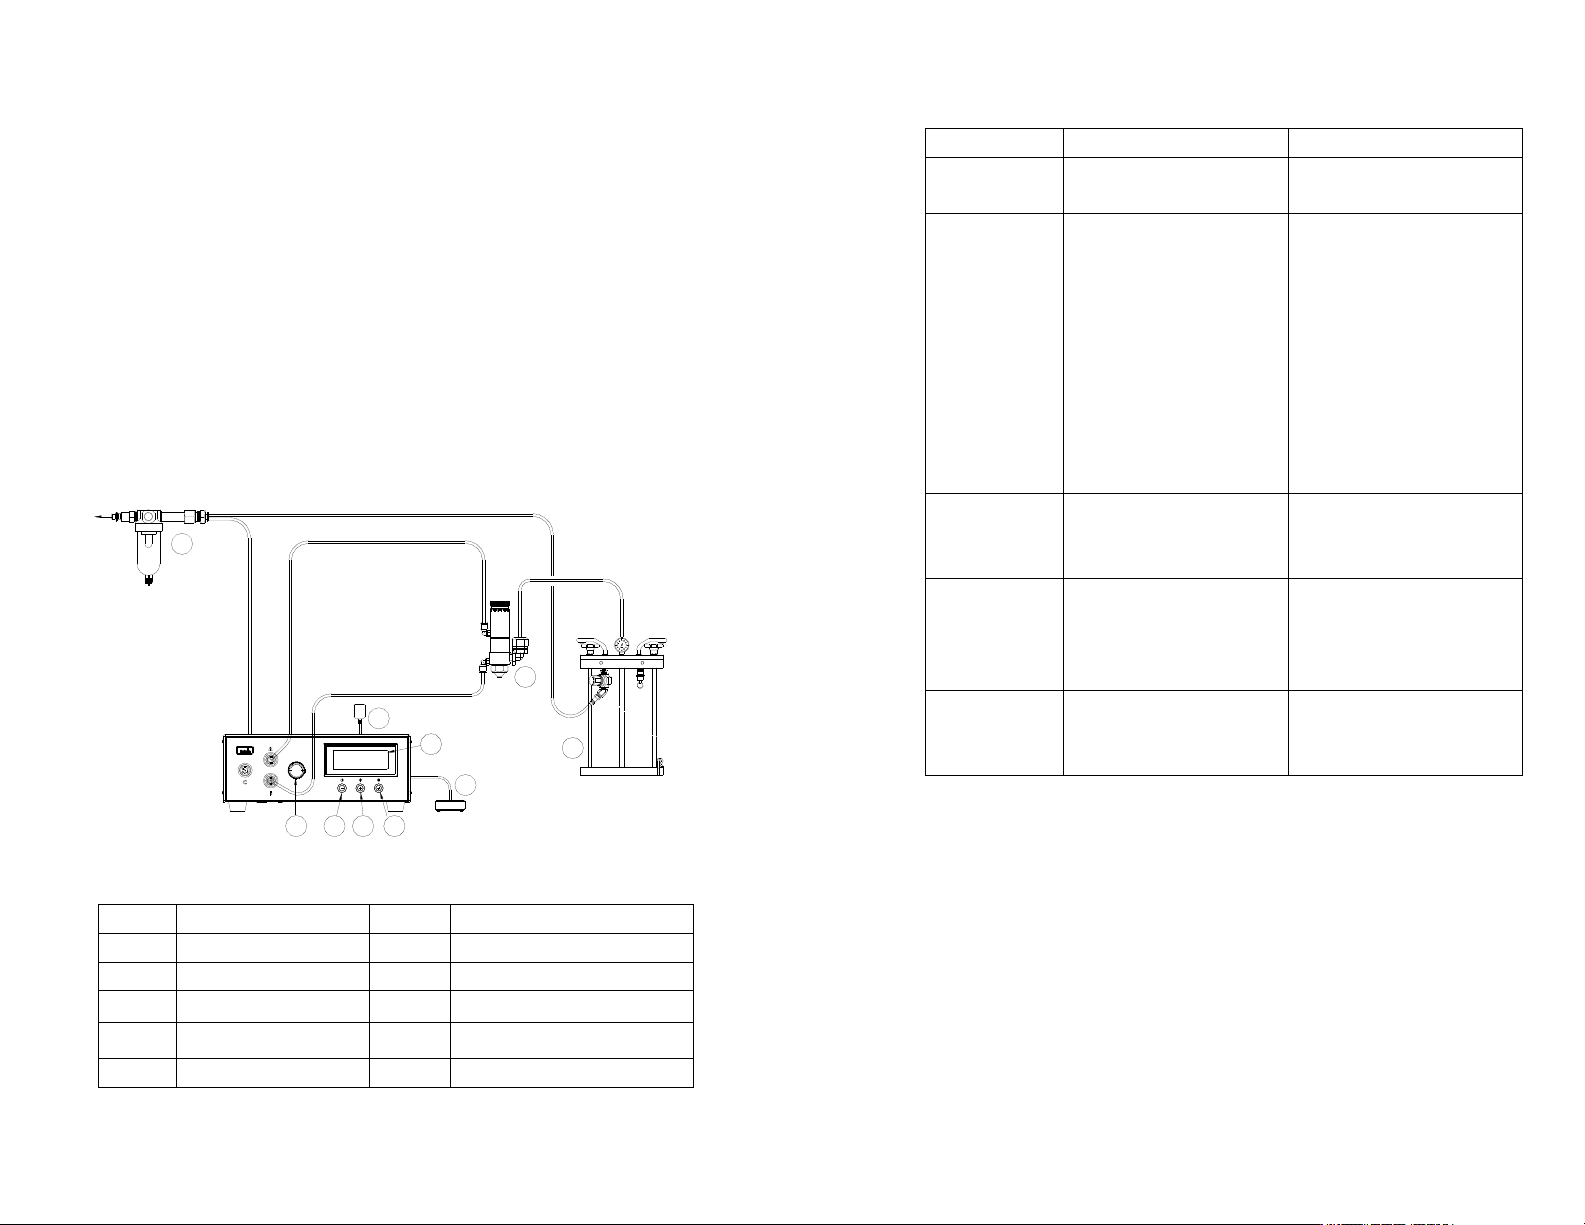
圖 4.0
項目 說明 項目 說明
1
電源按鈕
6
氣壓調節器旋鈕
2
模式按鈕
7
腳踏開關
3
設定按鈕
8
氣動閥門(未隨機附帶)
4
液晶顯示器
9
儲液室(未隨機附帶)
5
變壓器
10
空氣過濾器
TO AIR SOURCE
10
5
8
9
7
4
3
21
6
25
6. 故障排除
故障 可能的原因 排除方法
液晶显示屏不亮 • 未通电
• 检查电源线连接
• 打开电源
系统无法启动 • 提供的压力降到设定压
力以下
• 未接通脚踏开关或插头
未正确插入
• 脚踏开关有问题
• 设备内部线路受损或连
接松动
• 螺线管有问题
• PC 板有问题
• 增大提供的压力
• 检查脚踏开关连接
• 维修或更换脚踏开关
• 拔去电源线,断开气源除
去封盖,检查受损的电线
或连接松动处
• 更换螺线管
• 更换 PC 板
系统无法增压 • 气压不足
• 空气软管未插入
• 调节器有问题
• 增大气源压力
• 检查连接
• 更换调节器
电动机无响应 • 脚踏开关连接松动
• 电动机电缆连接松动
• 输入电压太低
• 点胶时间太短
• 检查脚踏开关连接
• 检查电动机电缆连接
• 增大输入电压
• 增大点胶时间
出胶不一致 • 胶合剂中有气泡
• 点胶时间太短
• 点胶针头开始堵塞
• 去除材料中的空气
• 增加点胶时间
• 更换针头
26
7. 维护
本点胶机在设计和制造上都趋于完善,很大程度上减少了维护需求。为确保无故障操
作,请遵循以下建议:
1. 确保气源清洁、干燥。
2. 避免设备与湿度过大或饱和溶液连接。
3. 避免所连接的气源压力超过 100 psi(6.9 巴)。
4. 仅使用戊醇清洗主机架的外表面。
5. 仅使用柔软的布料擦拭液晶显示屏 (LCD)。
8. 备件和附件
有关 TS500R 备件和附件的信息,请访问 http://www.techconsystems.com
上的 TS500R
“用户指南”网页。
9. 有限保修
OK International 向原始购置者保证从购买该产品之日起 两 (2) 年之内不会发生材料和
工艺缺陷,但不包括正常的磨损、滥用以及错误安装。属于保修范围内的次品或有故
障的部件和组件会得到免费维修或更换(由 OK International 决定)。顾客如果发现保
修范围内的产品故障,须联系最近的 OK International 办事处或经销商,以确保在将产
品运送到指定的 O
K
International 授权服务中心之前得到了退货授权。有关最近的
OK
International 办事处或经销商的联系信息,请 访问 www.techconsystems.com。OK
International 保留更改技术产品的权
31
0.100S A: 70 PSI
B: 70 PSI
P1 TIMED MODE VALVE
1
5.1.1 連接設備:(參見圖 2.0)
1. 將電源線、腳踏開關和空氣軟管連接至設備的背面。確定進氣口壓力為 70 psi
(4.8 bars)或更高。
2. 按「電源」按鈕 (1) 啟動設備。
3. 將「閥門」空氣軟管連接至「埠 A」。
注意:「埠
A
」的壓力可以由低壓設定監控,但並非由設備中的氣壓調節器
進行調節。它提供與進氣口相同的壓力。另一方面,「埠
B
」的壓力已進行
調節,但是與低壓設定無關。
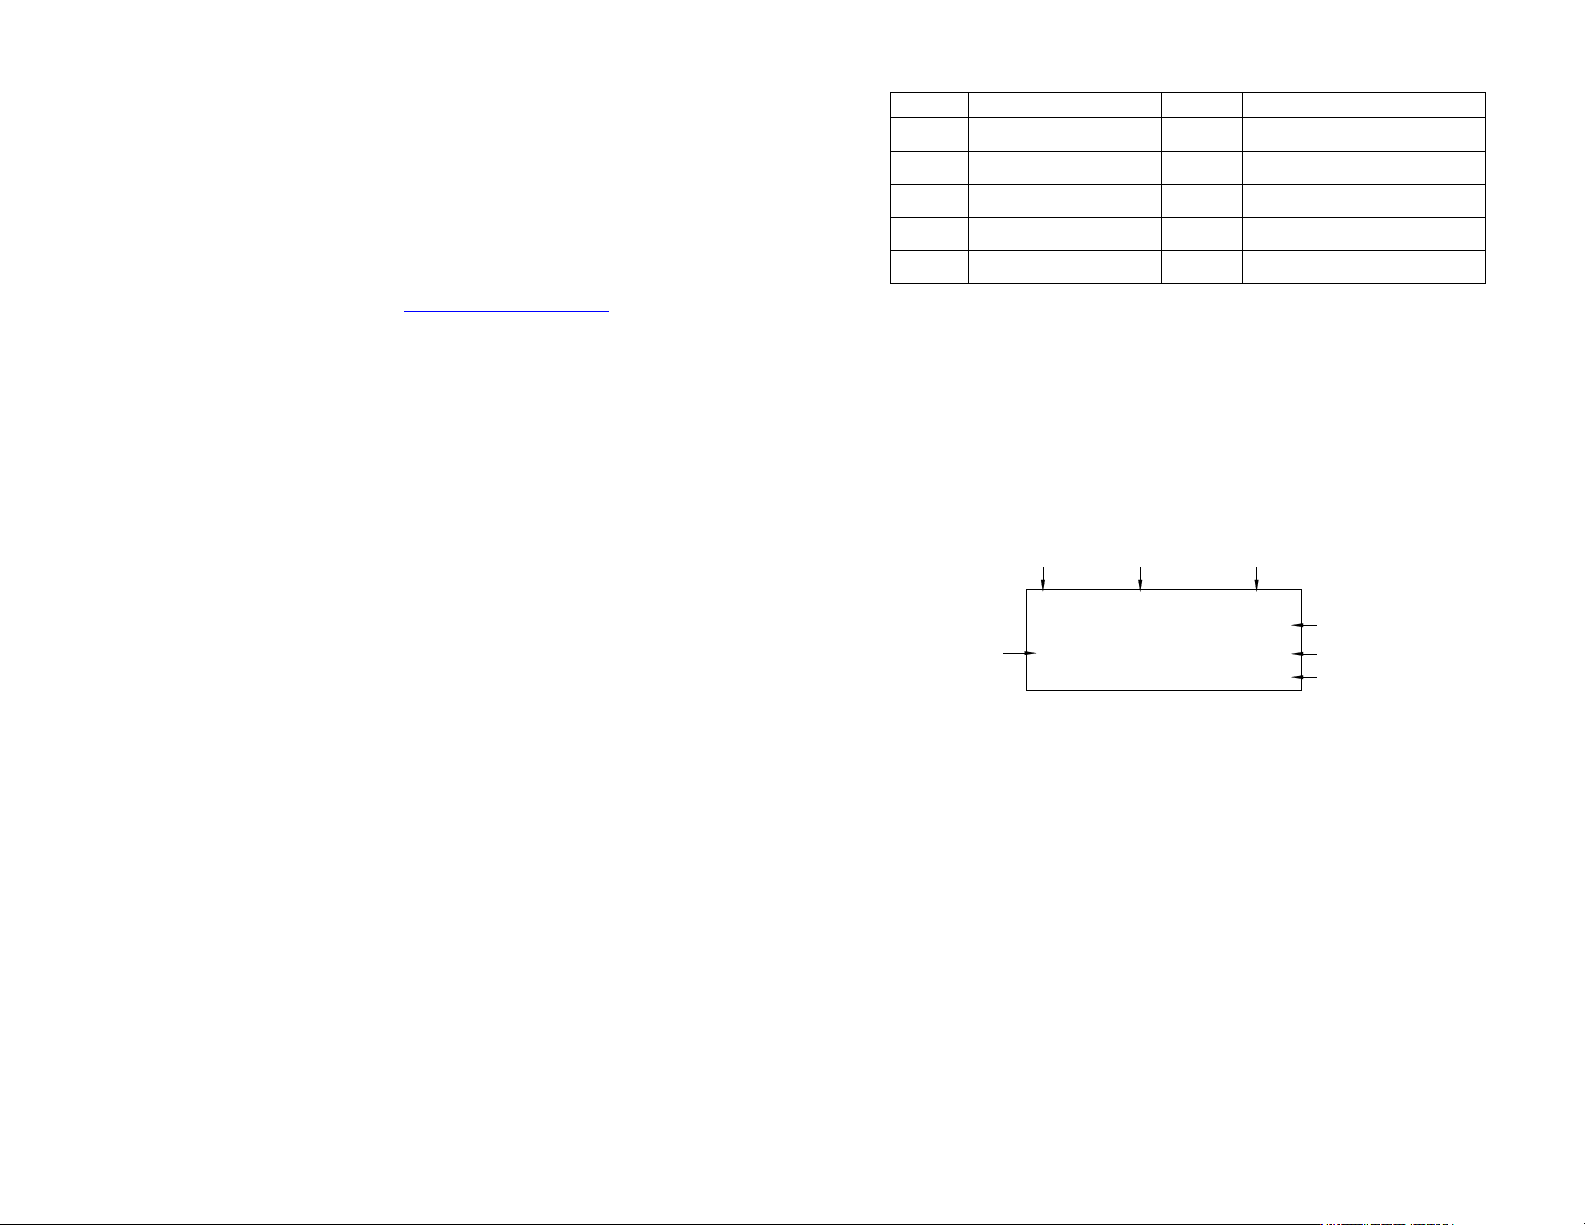
4. 同時按「模式」按鈕 (2) 和「設定」按鈕 (3),直到顯示器的右上角出現
「VALVE」(閥門),如圖 3.0 所示。
圖 3.0
5.1.2 程式選擇
1. 按「設定」按鈕 (3) 反白程式編號選項。
2. 按 (+) 或 (-) 按鈕選擇所需程式。
3. 按「設定」按鈕 (3) 退出。
5.1.3 手動/排膠點膠循環設定:
1. 按「模式」按鈕 (2) 直到顯示器上出現「PURGE」(排膠)。
2. 壓住「腳踏開關」以啟動點膠循環。
5.1.4 自動點膠循環設定:
1. 按下「模式」按鈕 (2) 選擇「TIMED MODE」(定時模式)或「INTERRUPT」(中斷)。
2. 按住「設定」按鈕 (3) 2 秒鐘以進入設定畫面。點膠時間的最後一位數將會反白顯示。
3. 按「設定」按鈕 (3) 將遊標移至下一個位置。
4. 按 (+) 或 (-) 按鈕設定時間。
5. 按住「設定」按鈕 (3) 2 秒鐘以儲存資料。
6.
如果設備處於「TIMED MODE」(定時模式),壓下然後放開「腳踏開關」
以啟動定時點膠循環。
項目 說明 項目 說明
1
電源按鈕
6
氣壓調節器旋鈕
2
模式按鈕
7
腳踏開關
3
設定按鈕
8
氣動閥門(未隨機附帶)
4
液晶顯示器
9
儲液器(未隨機附帶)
5
變壓器
10
空氣過濾器
點膠時間
程式編號
循環模式
控制類型
計數器
閥門壓力埠
壓力埠 B(已調節)
30
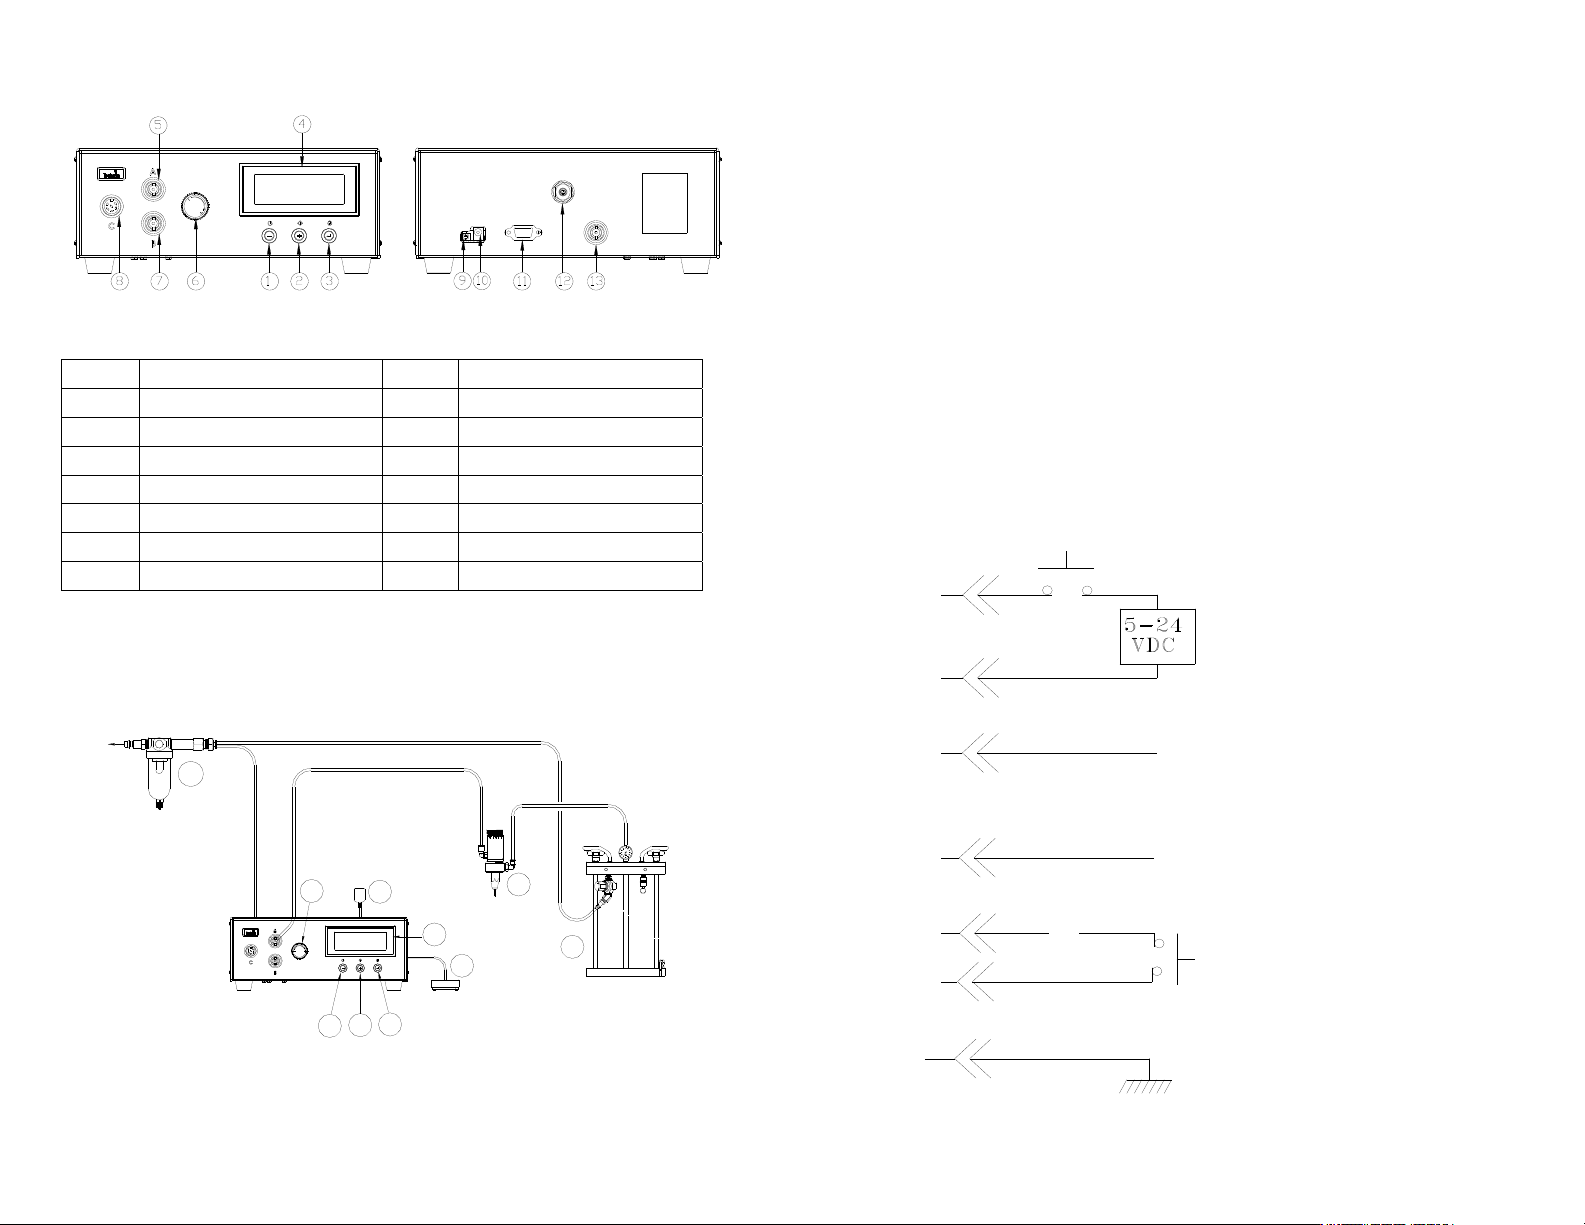
4. 功能介紹
圖 1.0
5. 設定說明
5.1
控制氣動閥門
注意:本設備必須安裝
5
微米的過濾網
(TSD800-6)
,以確保適當的氣體過濾。
圖 2.0
項目
說明 項目 說明
1
電源按鈕
8
電動機驅動電源插座
2
模式按鈕
9
腳踏開關插座
3
設定/儲存按鈕
10
電源插座
4
顯示器
11
I/O 連接
5
出氣口(未調節)
12
進氣口
6
氣壓調節器
13
附件出氣口
7
出氣口(已調節)
TO AIR SOURCE
10
8
9
5
7
1
2
3
6
4
27
10. I/O 配置和循环结束开关
在分配迴圈中,一個開集電路關閉,並在閥門正在分配時保持關閉。可以利用該電路向
主機返回信號,按順序啟動另一台設備,或者驅動必須與該分配迴圈聯繫在一起的任何
其他操作。允許來自外部電源的電力通過該電路操縱一個 5 到 24 的 VDC 負載。功耗
不得超過 250 mA。該負載可以是繼電器、螺線管、計數器、LED 或能在 5 到 24 的
VDC 和最大功耗為 250 mA 的條件下工作的任何設備。
在點膠迴圈過程中,一個開集電路關閉,並在閥門正在點膠時保持關閉。3 號和 4 號管
腳可以作為回饋信號與其他設備同步。允許來自外部電源的電力通過該電路操縱一個 5
到 24 的 VDC 負載。功耗不得超過 250 mA。該負載可以是繼電器、螺線管、計數器、
LED 或能在 5 到 24 的 VDC 和最大功耗為 250 mA 的條件下工作的任何設備。
注:
在點膠迴圈過程中,3 號管腳要接地。務必確保外部設備(控制點膠設備/控制器的機
器)的接地與 TS500R 控制器相同。
利用電壓發起一個點膠迴圈
結束迴圈回饋
在點膠迴圈過程中, 3 號管腳接地(-)
當低壓警報打開, 4 號管腳接地(-)
當低壓警報關閉, 4 號管腳沒有連接
(
開路
)
要用觸點閉合發起一個點膠迴圈
機箱接地
7、8、9 號管腳=可用(可提供)
管腳
管腳
管腳
管腳
管腳(-)
管腳(+)
管腳