Vision_Serie_DE.pdf - 第21页
21 Abgleich mit Referenzboard in ViCON Eingabe der Hüllkurve in ViCON Anzeige des T emperaturprols in der Solderstar-Software V orgehensweise bei der T emperaturprolierung Mit Hilfe eines T estboards und dem darauf be…
20
ProMetrics
Prolierung und Überwachung des Lötprozesses
Integriertes System
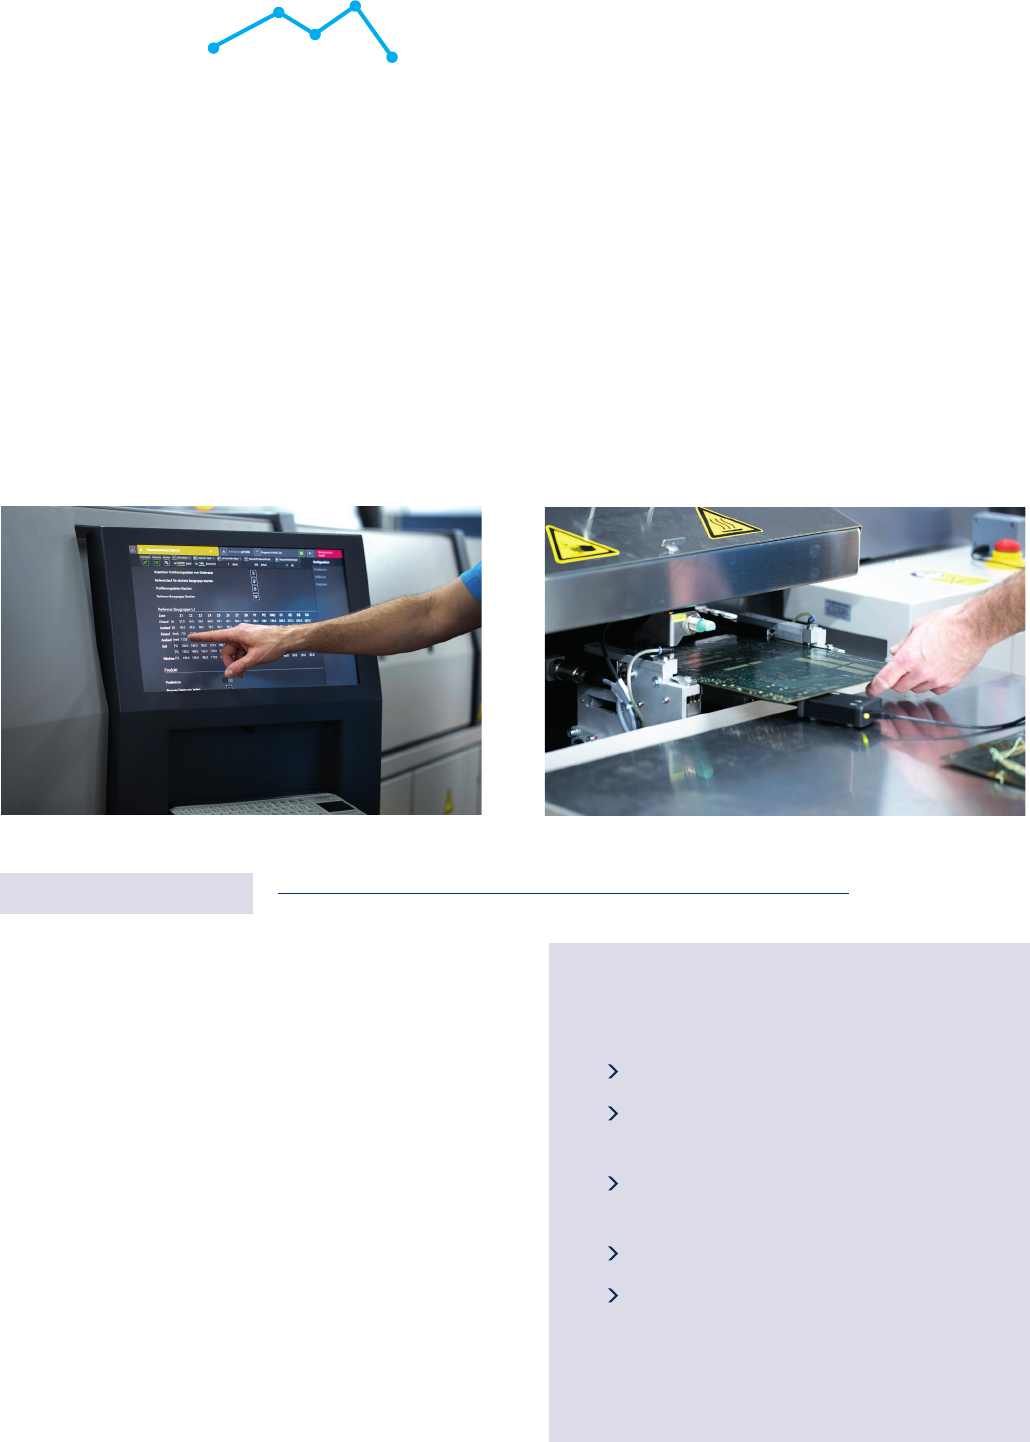
ProMetrics ist ein Tool zur Prolierung und Überwachung des
Lötprozesses. Die Solderstar-Software ist hierbei in die ViCON
Oberfläche integriert und hilft bei der thermischen Prolierung.
Der Vorteil der Integration ist zum einen die zentrale Verfüg-
barkeit der Informationen im MES: Es erfolgt eine eindeutige
Zuordnung der Daten und eine einheitliche Protokollierung in der
ViCON. Eine wiederholte Pflege von
Daten ist nicht nötig und die Fehleranfälligkeit wird gesenkt.
Zum anderen werden Echtzeitdaten generiert. Die Software
verfolgt den exakten Weg der Baugruppe durch das Reflow-
system und bemerkt, falls sich die Situation ändert und es even-
tuell zu einer Verzögerung kommt. Somit können Prozessverän-
derungen umgehend erkannt werden. Dies führt zur größtmög-
lichen Zuverlässigkeit in der Berechnung des Temperaturprols
einer Baugruppe.
HIGHLIGHTS
Eindeutige Zuordnung der Daten
Lokalisierung der Baugruppe in
der Anlage
Einheitliche Protokollierung in der
ViCON
Komplette Datenkontrolle über MES
Alarmmeldungen bei Abweichungen
vom Temperaturprol außerhalb der
Hüllkurve
ProMetrics wurde entwickelt für die Überwachung von thermischen Prolen beim Löten von elektronischen Baugrup-
pen. Es wird dabei überprüft, wie gut das erstellte Prol den geforderten, vordenierten Spezikationen entspricht. Eine
Darstellung der Hüllkurvengrak visualisiert Abweichungen des Temperaturprols von den vorgegebenen Temperaturen.
ProMetrics kann für Einzel- und Doppelspuranlagen mit und ohne Vakuum eingesetzt werden.
Um ProMetrics effektiv nutzen zu können, werden sowohl Software- als auch Hardwarekomponenten kombiniert, zur opti-
malen Qualitätskontrolle ihres Temperaturprols. Zur Erfassung der Daten wird die Solderstar-Software mit zugehörigem
Lizenz-Dongle benötigt. Mittels eines Messdatenloggers werden Temperaturen eines Referenzboards oder der zu lötenden
Produkte aufgezeichnet, um die Prozessstabilität der Anlage überprüfen zu können. Die Anlage ist mit mit Wächtern zur
Erfassung der Temperaturen ausgestattet.
Referenzwerte der Baugruppe 1
Referenz-Board läuft durch das Lötsystem
Vision-Serie | Profilierung
21
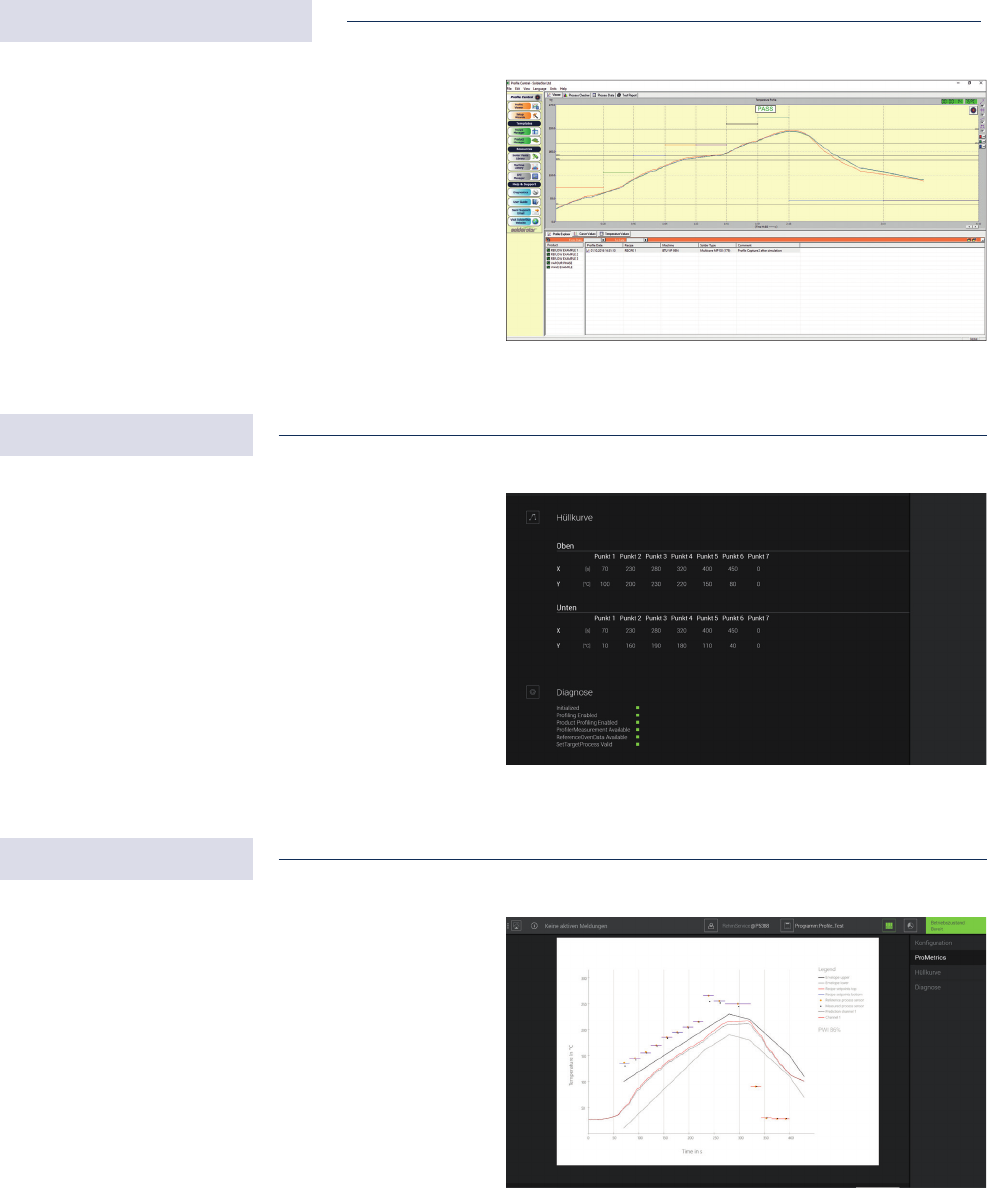
Abgleich mit Referenzboard in ViCON
Eingabe der Hüllkurve in ViCON
Anzeige des Temperaturprols in der Solderstar-Software
Vorgehensweise
bei der Temperaturprolierung
Mit Hilfe eines Testboards und dem darauf bend-
lichen Messdatenlogger wird ein Temperaturprol
erstellt. Anschließend wird eine Referenz-Baugruppe
durch das Reflowlötsystem geschickt. Dabei wird die
Transportgeschwindigkeit sowie die Zonentempera-
tur auf der Baugruppe gemessen. Das gemessene
Prol ist das Ergebnis der Umgebung innerhalb des
Lötsystems und den thermischen Eigenschaften der
Baugruppe.
Auf der ViCON-Oberfläche können zwischenzeitlich
die Werte für die Hüllkurve eingegeben werden. Jedes
Mal, wenn nun eine Baugruppe in das Reflowlötsys-
tem einläuft, wird das Board lückenlos verfolgt und
die Temperaturen dazu aufgezeichnet. Sobald die
Baugruppe das Reflowlötsystem wieder verlässt,
wird das Temperaturprol mit dem Referenz-Board
verglichen.
Dies wird durch eine Hüllkurvengrak auf dem inte-
grierten Monitor angezeigt. Sollte es während des
Lötprozesses zu einer Abweichung der Parameter
kommen, kann diese sofort erkannt und evaluiert
werden. Somit ist eine sehr genaue Aussage über
den Lötvorgang möglich.
Schritt 1
Schritt 2
Schritt 3
22
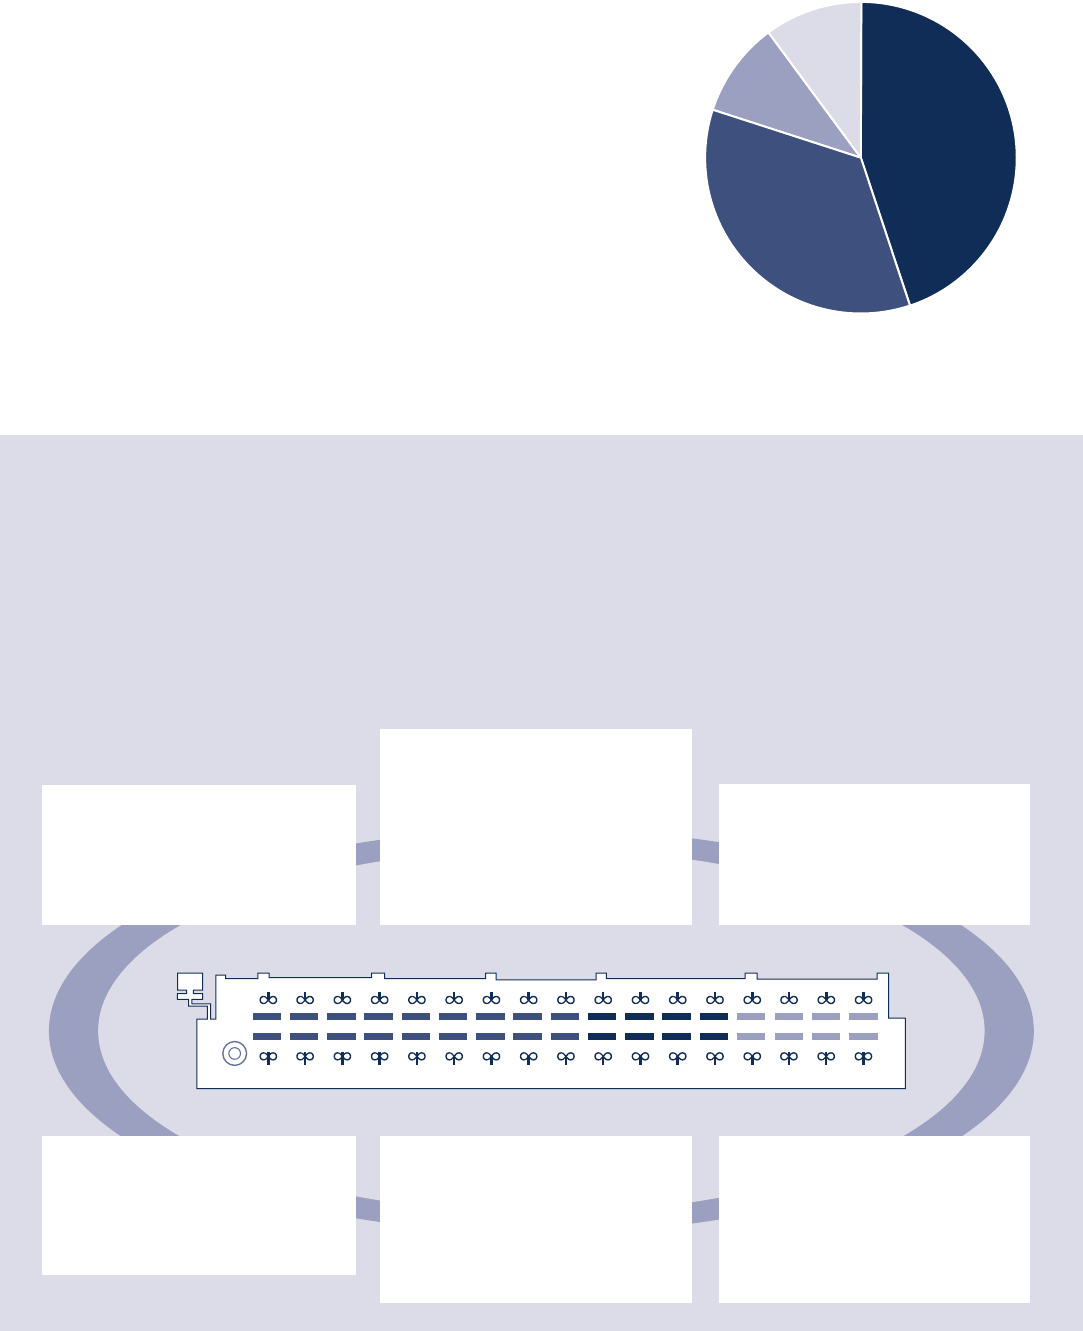
Bespielhafte Aufteilung der
Kosten über den Systemlebenszyklus
Total Cost of Ownership
Die Suche nach den wahren Kosten
Uns ist bewusst, dass die Gedanken bei der Investition in eine Ma-
schine weiter gehen als nur bis zum einmaligen Anschaffungspreis.
Welche Betriebskosten sind zu berücksichtigen? Wie kann res-
sourcenschonend produziert werden? Und wie häug wird ist eine
Wartung nötig?
Vor dem Hintergrund des aktuellen wirtschaftlichen Umfelds müs-
sen Unternehmen bei der Anschaffung ihres Fertigungsequipments
natürlich auch darüber nachdenken, wo Einsparungen möglich sind.
Das „Total Cost of Ownership“-Programm von Rehm bietet Antworten
auf diese Herausforderungen. Es zielt darauf ab, Unternehmen zu
helfen, ihre Betriebskosten langfristig zu senken und die Rentabilität
zu maximieren.
Einussfaktoren beim Betrieb einer Reowanlage
Am Beispiel der VisionXP+
Unsere Anlagen ermöglichen eine besonders eziente Fertigung. Zahlreiche System-Features
wie optimale Isolierung, beste Wärm- und Kühlleistung und Stand-By-Betrieb schonen langfristig
nicht nur den Geldbeutel, sondern auch die Umwelt.
Strom
› Stand-By-Betrieb
› Innovative Lüfterregelung
Stickstoff
› Undurchlässige
Prozesskammer
› Kein Stickstoffverlust
› Stickstoffregelung
Wasser
› Geschlossener
Kühlwasserkreislauf
Fertigungsumgebung
› Hochwertige Isolierung
› Konzepte zur Wärme-
rückgewinnung
Geräuschentwicklung
› Isolierung
› Keine Haubenlüfter
Emissionen
› Pyrolyse
› Kombiniertes Abscheidesystem
(kristalline/flüssige Stoffe)
Sonstige
Kosten
Investitions-
kosten
Instandhaltungs-
kosten
Energiekosten
Vision-Serie | Nachhaltigkeit