SMT基础知识.pdf - 第31页
SMT 基础知识 ● SMT 工 流程 管理 要点 艺 锡膏印刷 作业及 模 板( 钢网 ) 管理 1. 印刷 前确 认钢网 的 版本 、 产品 型号与 生产 资 料是 否 相 符 ,以 免 用 错 钢网 导 致批 量质 量 事故 ; 2. 钢网安 装至 印刷 机后,技术 人员 调整好 印刷 机参数 即可 向 钢网 上 添加 锡膏 ,第一 次 约 200~ 300 克 ; 3. 每 块 PCB 印刷 完 成后 必 须对 印刷 质 时进 …
SMT基础知识
●
SMT工 流程管理要点艺
锡膏的回温与搅拌
1.锡膏的储存温度一般为2°C~10°C之间,在使用前要让期自然回温至车间温度。温度过高,焊剂与
合金焊料粉起化学反应,使粘度上升影响其印刷性;温度过低(低于0°C),焊剂中的松香会产生结
晶现象,使焊膏形状恶化。
2. SMT车间正常温度为:25°C±3°C,因此锡膏在使用前须提前约4小时从冰箱内取出来。目前有研
究机构称研发出常温存放的锡膏,业内暂未大面积应用。如果在低温下打开,容易吸收水气,再流
焊时容易产生锡珠。
注意:不能把焊膏置于热风器、空调等旁边加速它的升温。
3. 焊膏开封后,应至少用搅拌机或手工搅拌3~5分钟左右,使焊膏中的各成份混合均匀,降低焊膏
的粘度。
4.根据钢网的副面及焊点的多少,决定第一次加到钢网上的焊膏量,一般第一次加200~300克(约
半瓶),印刷一段时间再适当加入一点。
5.焊膏开封后应在24小时内用完,如果不能在24小时用完应及时放回冰箱。
6.锡膏按成分主要分为有铅锡膏与无铅锡膏,按熔点分有低温锡膏、中温锡膏、高温锡膏。有铅锡
膏与无铅的锡膏瓶子颜色不一样,习惯上无铅锡膏用绿色的瓶子。无铅锡膏一般在标签上印有
LEAD-FREE或ROHS字样。
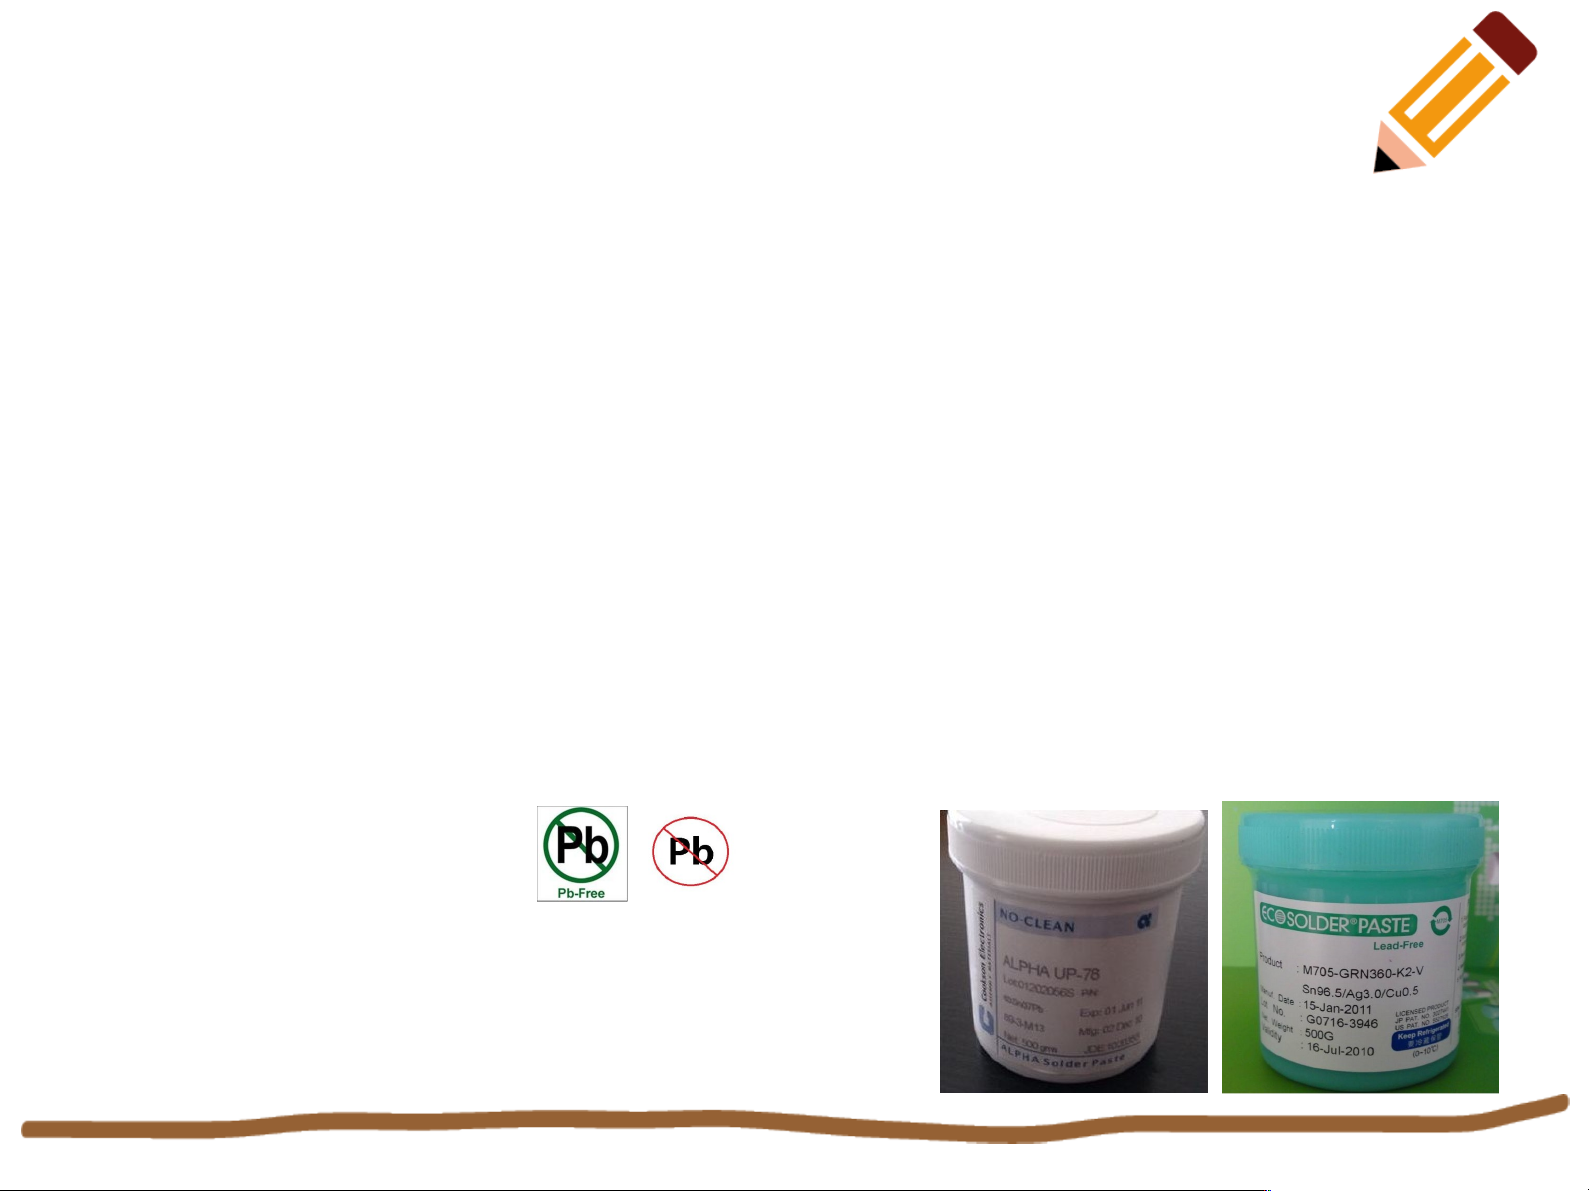
有的无铅锡膏印有无铅标志
有铅锡膏与无铅锡膏不能混用,除非客户授权同意。
右图是分别是哪两个品牌的锡膏?哪一瓶是有铅锡膏?
哪一瓶是无铅锡膏?
SMT基础知识
●
SMT工 流程管理要点艺
锡膏印刷作业及模板(钢网)管理
1.印刷前确认钢网的版本、产品型号与生产资料是否相符,以免用错钢网导致批量质
量事故;
2.钢网安装至印刷机后,技术人员调整好印刷机参数即可向钢网上添加锡膏,第一次
约200~300克;
3.每块PCB印刷完成后必须对印刷质时进行检查,如果有漏印、少锡、连锡、拉尖…
……等不良现象的PCB及时隔离、清洗;
4.机器设定自动清洗与手动清洗钢网,当出现因工艺需要将钢网局部封孔时要特别留
意清洗钢网时不能将封钢网的胶纸擦掉;
5.清先过的PCB再投入使用时须经IPQC检查确认无异常后才可以印刷生产;
6.使用印刷夹具生产时须确认夹具是否正常,再确认印刷效果才可以正常生产。
常见作业失误:
(1)锡膏回温时间不足,造成回流焊出现锡珠等不良现象;
(2)没有及时添加锡膏,造成漏印;
(3)没有及时清洁钢网,造成堵孔漏印;
(4)夹具、PCB板未清洁好,残留锡珠或异物顶坏钢网;
(5)未认真核对生产指令,用错锡膏;
(6)夹具异常未及时隔离,导致印刷不良;
(7)夹具未降温至合理温度就投入使用,影响焊接效果;
(8)须用高温纸固定的PCB板,未固定好导致印刷不良。
SMT基础知识
●
SMT工 流程管理要点艺
机器操作与物料更换
1.上岗前要有基本的安全培训,熟悉安全操作要求与注意事项。机器上贴有相关安全标识,须严
格遵守。机器在工作时,严格禁止接触任何转动部位。上岗作业须认真熟悉操作指导书的要求,
如果在作业过程中有异常须及时报告技术人员与管理人员。
2.物料安装与更换均须经IPQC核对后才可以生产。
上料确认、换料核对是必须严格遵守的基本作业要求,有方向的编带物料须确认元件丝印及方向
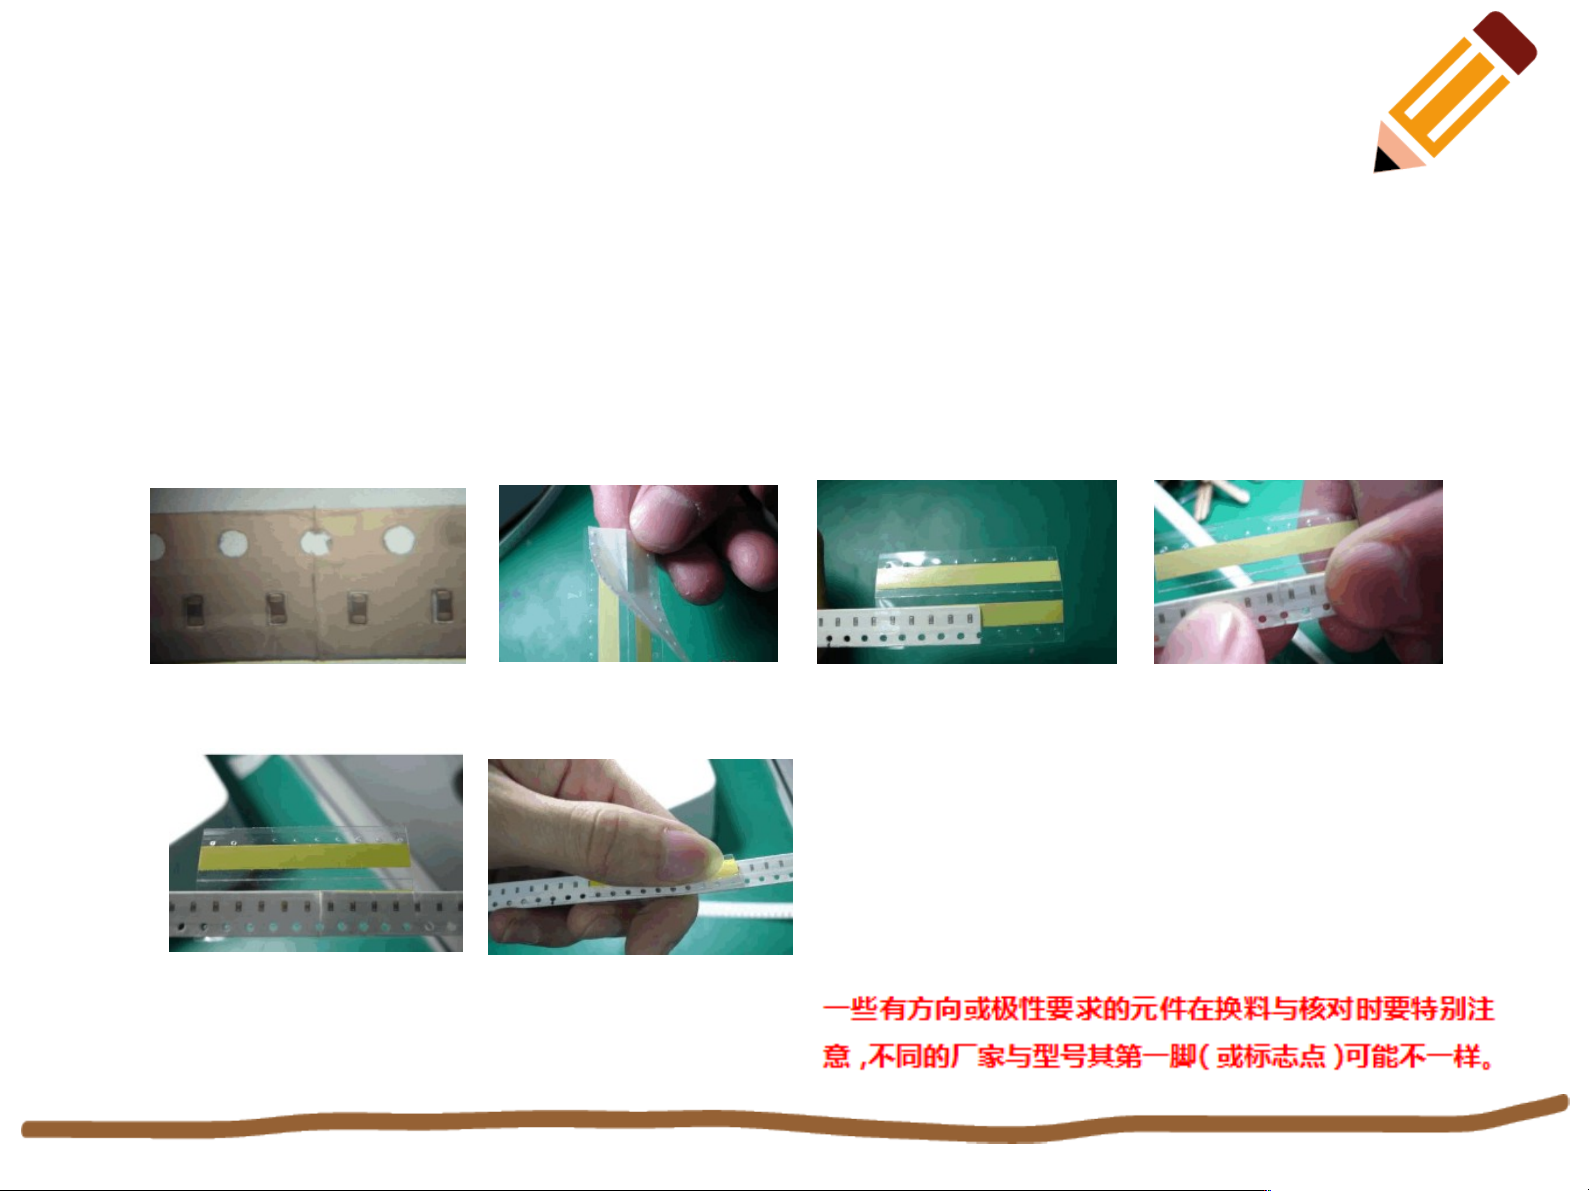
图(1) 图(2) 图(3) 图(4)
(1)要求剪开后两料带连接时应该吻合
(2)将接料带保护层揭掉
(3)把接料纸硬塑壳凸点对应料带齿槽,一半贴上。
(4)再将欲接物料料带水平吻合贴上
(5)贴好后状况
图(5) 图(6)
(6) 然后将另一半折叠后 上,不要遮盖 送孔 贴 传