杆式喂料器说明.pdf - 第24页
-16- 4-3. 元件高度的相关调整 如果事前对元件宽度进行了调整时,则无需实施下述(1)~(7)的操作。 (1) 将螺丝刀插入料管座后侧支脚用孔内,放置在台面上。 (2) 请握住料管放置台推杆,按照箭头方向压下料管接收部。 (3) 请使用六角扳手(对边 2.5mm)卸下护罩按压件。 (4) 拧松搬送罩固定螺丝(前 3 个/后 2 个) 。 拧松角部护罩固定螺丝(2 个) 。 为了易于再组装,请将螺丝头从护罩托架 A,B 拧松浮起 1…
-15-
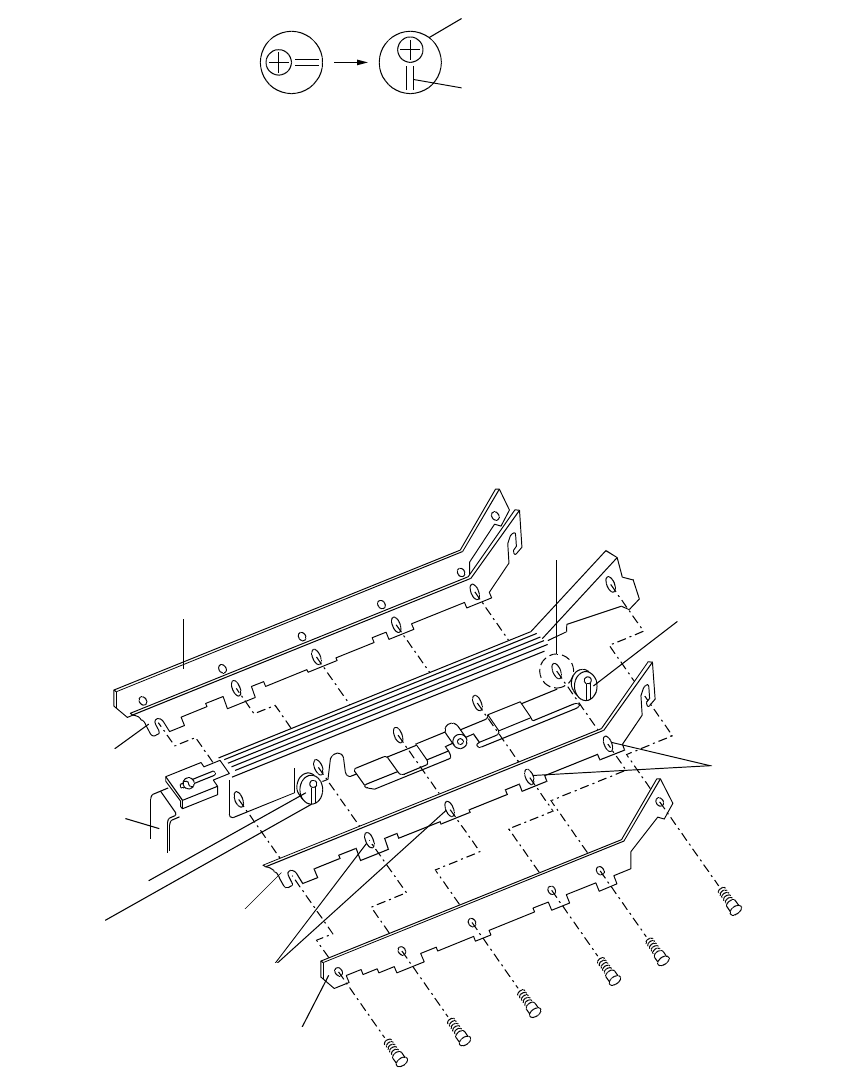
(7) 将偏心轮毂旋转至其槽部朝下。
图 4-2-3
(8) 选定与使用元件宽度相对应的垫片(根据 P2 的元件对应表),将垫片和料管座的长孔位
置对齐,把垫片放置在料管座上。
(9) 用固定螺丝(6 个)在垫片上面临时固定搬送罩 R,L,使其可以各自上下活动,然后按
下搬送导轨 R,L,直至其接触到两侧的偏心轮毂。
・
因为 No.5 螺丝只能到达基准孔(孔宽度小)处,所以请从 No.5 开始安装。
・
请将搬送导轨设置在偏心轮毂的上方。
※ 在进行垫片的安装时,需要对元件高度进行调整。
※ 在实施了元件高度和元件长度的调整后,再安装搬送罩部/角部护罩部/护罩按压件。
图 4-2-4
偏心ボス
溝部
No.1
No.2
No.3
No.4
No.5
No.6
基準
偏心ボス
長穴位置を
合わせる
搬送ガイドR
搬送ガイドL
長穴位置を
合わせる
スペーサ
スティック
ベース
スペーサ
偏心ボス
スリ割り
偏心轮毂
槽部
偏心轮毂
基准
搬送导轨 R
搬送导轨 L
料管座
偏心轮毂
长孔位置对齐
垫圈
垫片
长孔位置对齐
切槽
-16-
4-3. 元件高度的相关调整
如果事前对元件宽度进行了调整时,则无需实施下述(1)~(7)的操作。
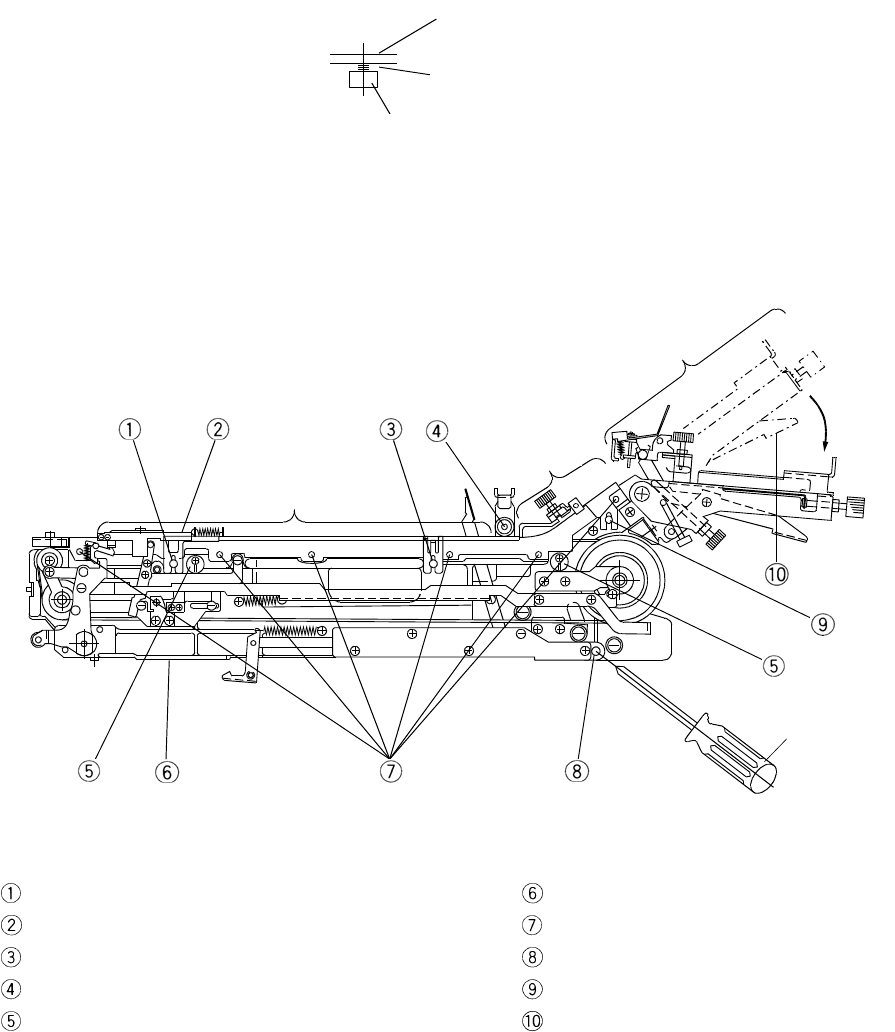
(1) 将螺丝刀插入料管座后侧支脚用孔内,放置在台面上。
(2) 请握住料管放置台推杆,按照箭头方向压下料管接收部。
(3) 请使用六角扳手(对边 2.5mm)卸下护罩按压件。
(4) 拧松搬送罩固定螺丝(前 3 个/后 2 个)。
拧松角部护罩固定螺丝(2 个)。
为了易于再组装,请将螺丝头从护罩托架 A,B 拧松浮起 1mm 左右。
图 4-3-1
(5) 取下每一遮挡器的搬送罩部,接下来,取下每一组件零件的角部护罩部。
(6) 使用六角扳手(对边 2.5mm)拧松全部搬送导轨固定螺丝(6 个),护罩能够上下左右活
动为止。
图 4-3-2
搬送罩固定螺丝前面 3 个(表面 1 个,里面 2 个) 料管座
遮挡器 搬送导轨固定螺丝 6 个
搬送罩固定螺丝后 2 个(表里各 1 个) 支脚用孔
护罩按压件 角部护罩固定螺丝表里各 1 个
偏心轮毂 料管放置台推杆
ブラケット A, B
ねじ
1mm程度のスキマ
盖板 A,B
1mm 左右间隙
スティック受部
コーナー
カバー部
搬送カバー部
ドライバ
下げる
料管受取部
角部护罩部
搬送罩部
螺丝刀
1mm 左右间隙
螺丝
下降
-17-
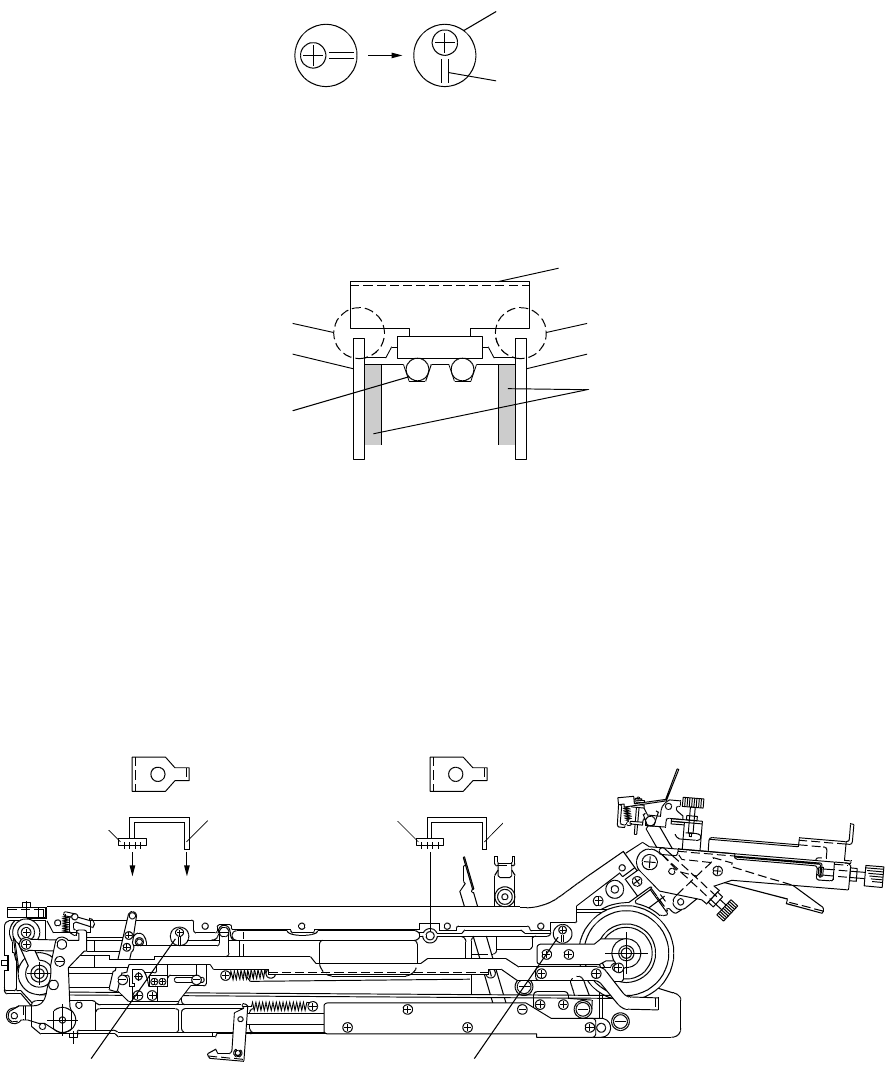
(7) 请将偏心轮毂旋转至槽部向下。并且将搬送导轨按压至接触到两侧偏心轮毂的位置。
图 4-3-3
(8) 请将使用的元件放置在搬送环带上面,再在其上面放置搬送罩高度量规。
图 4-3-4
※ 测定位置为下述 A、B,请分别对各侧进行调整。
※ 测定顺序为 A、B 的顺序,还应再次对 A 进行确认。
※ 如图 4-3-4 所示,请确认搬送罩高度量规和搬送导轨间都各保持一定的空隙。若没
有空隙,请再次对上述(6),(7)进行确认。
图 4-3-5
偏心ボス
溝部
搬送カバー
高さゲージ
スキマ
搬送ガイドL
スペーサ
スキマ
搬送ガイドR
搬送丸
ベルト
ベルト上面に
のせます。
偏心ボス 偏心ボス
A
ゲージ
上面図
素子 ゲージ
B
ゲージ
上面図
素子 ゲージ
偏心轮毂
槽部
间隙
搬送轨道 R
搬送环带
搬送罩高度量规
间隙
搬送轨道 L
垫片
量规
俯视图
量规
俯视图
量规
量规
元件
元件
放置于皮带上
面。
偏心轮毂
偏心轮毂