杆式喂料器说明.pdf - 第39页
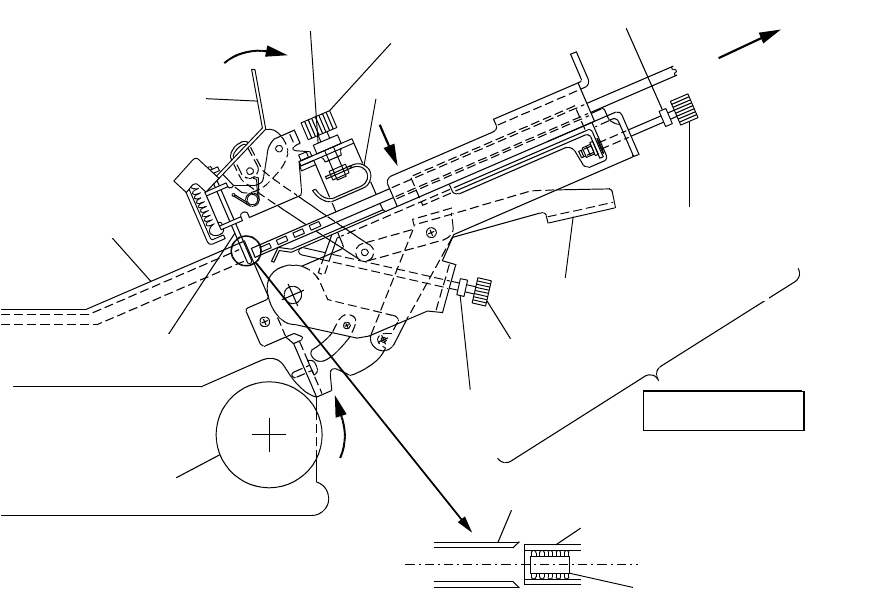
-31- (e) 握住料管放置台推杆,将料管放置台旋转到逆 时针旋转锁定的位置。停止旋转后, 松开料管放置台推杆。此时为图 4-5-6 所示的位置。 图 4-5-6 (f) 接下来,请确认料管在射出器口的中心位置。 存在偏差时,请用宽度调整刻度盘进 行微调。 (g) 旋转料管按压刻度盘使料管按压件降低,一直到接触到料管。 (h) 松开元件止动器推杆 (沿箭头方向解除) , 旋转料管上下调整刻度盘, 直至元件滑入 射出器导轨。 (如果元件…
-30-
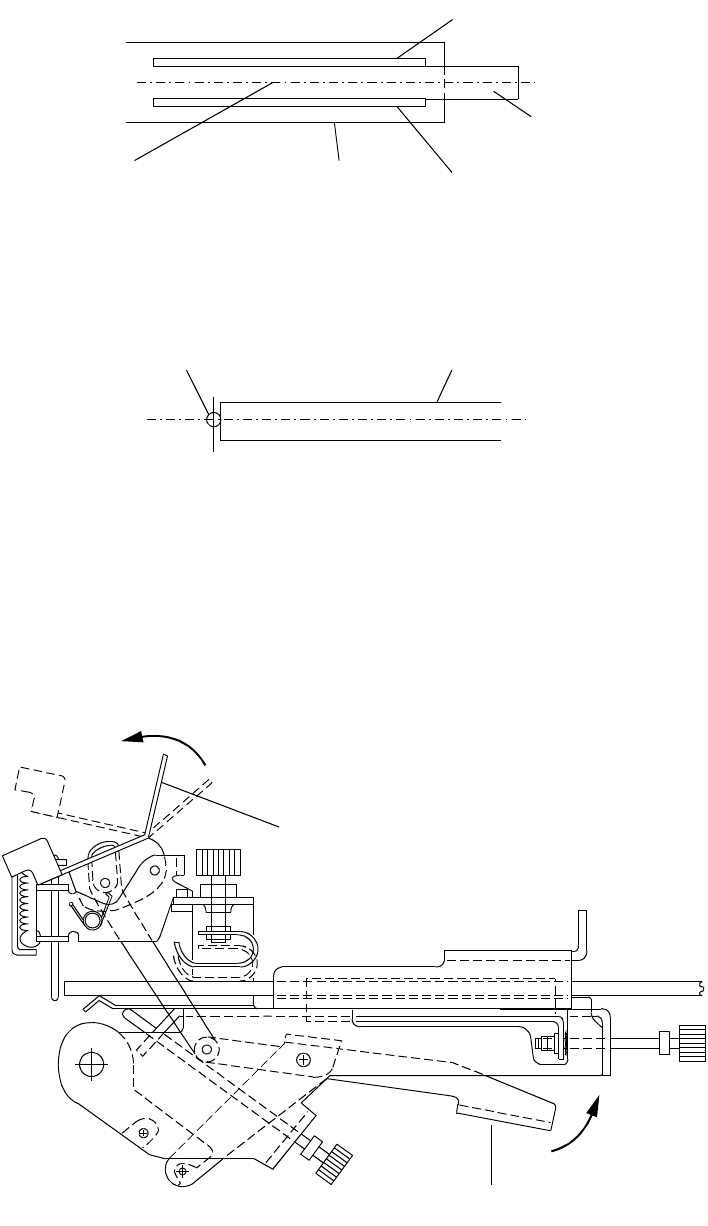
※ 如果未能夹住料管,空隙将加大。请旋转料管宽度调整刻度盘,使料管基本位于料
管放置台的中央位置。
图 4-5-3
(d) 将料管一直插入接触到元件止动器的位置,用调节料管宽度调整刻度盘进行微调整,
使元件止动器位于料管的中心位置。
图 4-5-4
※ 将元件止动器与料管的中心对准,为不影响料管的状态,应松开料管导轨 A,使
之一边再夹紧一边对准。
※ 止动器升高时,请握一下料管放置台的推杆,或者将元件止动器推杆放倒,以使
元件止动器位于料管插入部的位置。
※ 旋转料管的宽度调整刻度盘,料管整体可以前后移动。当与元件止动器间的空隙
过大时,请朝插入方向推料管。
图 4-5-5
スティックガイドB
スティックガイドA
スティック
スティック受台センタに合わす
素子ストッパー
スティック
倒す
握る
素子ストッパ
スティック受台レバー
料管轨道
A
料管轨道 B
料管放置台
与中心对齐
料管
元件止动器
元件止动器
放倒
握住
料管放置台推杆
料管
-31-
(e) 握住料管放置台推杆,将料管放置台旋转到逆时针旋转锁定的位置。停止旋转后,
松开料管放置台推杆。此时为图 4-5-6 所示的位置。
图 4-5-6
(f) 接下来,请确认料管在射出器口的中心位置。存在偏差时,请用宽度调整刻度盘进
行微调。
(g) 旋转料管按压刻度盘使料管按压件降低,一直到接触到料管。
(h) 松开元件止动器推杆(沿箭头方向解除),旋转料管上下调整刻度盘,直至元件滑入
射出器导轨。(如果元件在射出器口的上部也不滑入导轨,请提起料管按压件,再次
进行调整(f),(g)。)
* 将料管接触到射出器部的护罩而不能进行上侧调整时,请将料管稍微朝前拉动,
再进行上下调整。
(按照图 4-5-6-的拉出方向移动料管。)
(i) 最后利用附带的双头扳子,用固定螺母固定料管按压刻度盘/料管宽度调整刻度盘
/料管上下调整刻度盘的各个轴。
※ 在旋转料管按压刻度盘按压料管时,如果按压的力量过大,会造成料管变形,料
管内的元件将无法正常滑动。如果出现这种情况,请将按压件稍微拧松。
素子ストッパ
レバー
シュータ
素子ストッパ
解除
固定ナット
引
く
固定ナット
固定ナット
下げる
スティック押え
ダイヤル
スティック押え
スティック幅
調整ダイヤル
スティック上下
調整ダイヤル
スティック受台レバー
プーリR
スティック受部
シュータ口
スティック
素子
元件
料管
射出器口
料管接收部
固定螺母
固定螺母
解除
固定螺母 料管按压部
刻度盘
料管按压部
下降
射出器
元件止动器
滚轮 R
料管幅度调整刻
度盘
料管上下调
整刻度盘
料管放置台推杆
拉伸
元件止动器
推杆
-32-
(j) 请使滑车 R 逆时针方向转动,将料管内的元件送至射出器部。
※ 如果在射出器与料管之间有滞留的元件,请不要旋转料管接收部。否则可能造成
元件破损。
注意
当料管部旋转时,请务必注意料管放置台推杆部、元件止动器部等旋转的部
分,以免手指被卡住。
同时,也请注意手指不要被射出器口与料管接收部卡住。
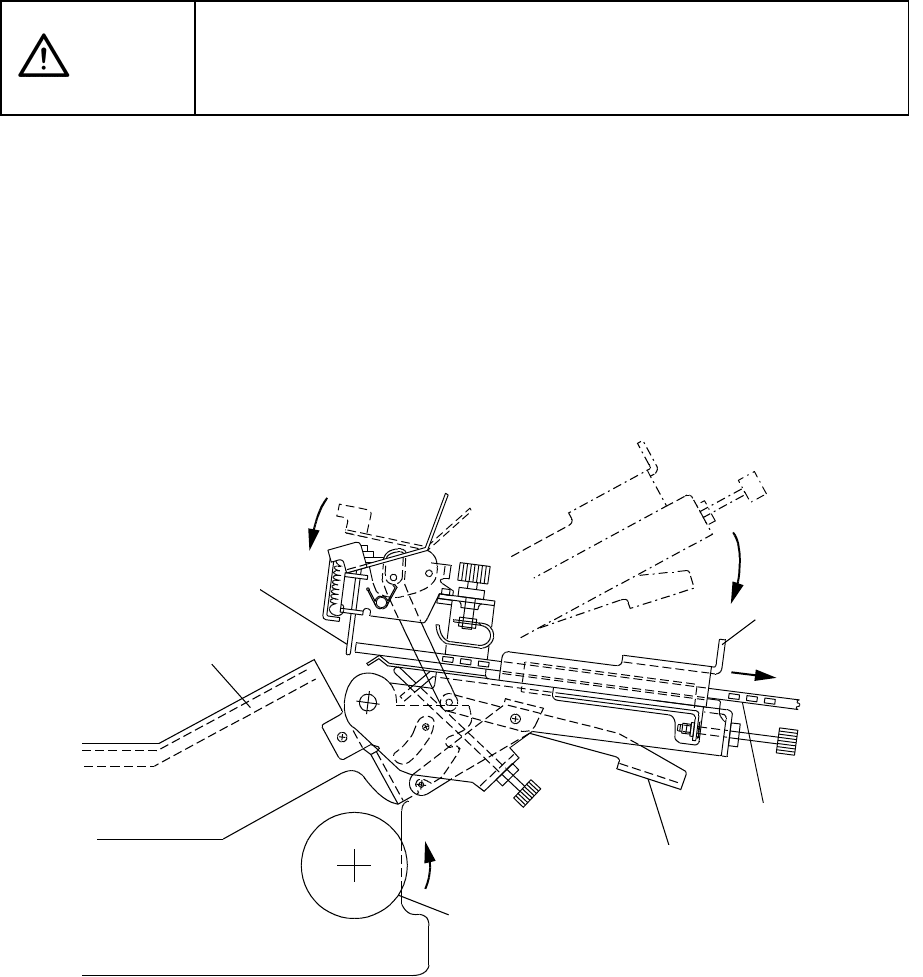
(2) 料管的取下
(a) 请确认射出器与料管之间没有元件。否则会造成元件破损。如果有元件,请逆时针
方向旋转滑车 R,将原件送到射出器部。
(b) 在射出器与料管间没有元件的状态下,握住料管放置台的推杆,使元件止动器倒向
锁定一侧。
(c)请将料管放置台整体沿顺时针方向,旋转至图 4-5-7 的位置。
(d) 将料管导轨 A 的推杆部拉至解除方向,在夹紧压减弱的状态下拔出料管。
(e) 取下料管之后,将手从导轨 A 上松开。
图 4-5-7
スティック
ガイドA
下げる
スティック
スティック
受台レバー
解除
シュータ
プーリR
素子ストッパ
ロック
料管放置台推杆
遮挡器
滚轮 R
元件止动器
锁定
下降
料管轨道 A
解除
料管