杆式喂料器说明.pdf - 第36页
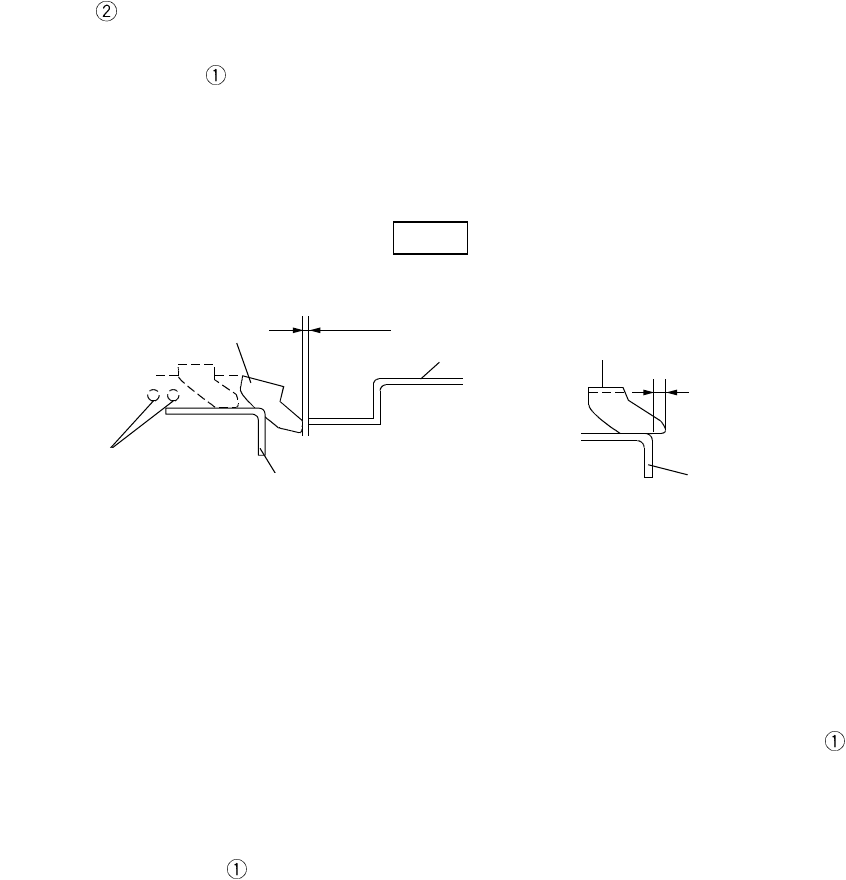
-28- 元件长度较短时(小于基准 7mm 时) ・ 水平方向的调整 实施 的调整(P26) ,使碰撞推杆动作,在遮挡器 F 到达最大行程时,请确 认遮挡器 F 与滑动护罩间的空隙在 0.2mm 以上。如果有空隙, 即完成了调整。 如果没有空隙直接接触时, 请拧松遮挡器 F 的固定螺丝, 将空隙调整到 0.2~ 0.5mm。此时,相对上述取出止动器,遮挡器 F 的位置可以大出 0.5mm。 图 4-4-16 ※ 必须在遮挡器 F 侧进行…
-27-
・
上下方向的调整
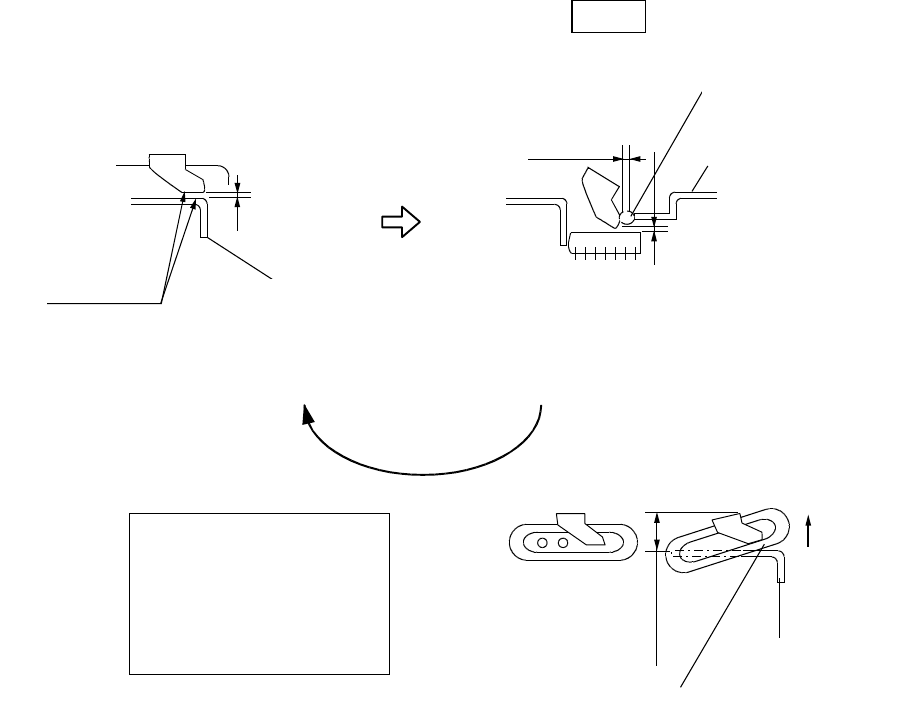
a. 在待机时,请临时将遮挡器 F 的下面与取出止动器的上部对齐。(图 4-4-15)
b. 使碰撞推杆动作,在遮挡器 F 移动到达最大行程时请确认空隙,当空隙在
0.5mm 以上时,完成调整拧紧固定螺丝。当空隙在 0.5mm 以下时,请按下图
箭头(向上)方向稍微旋转遮挡器 F,以确保空隙。
图 4-4-15
※ 请确保取出止动器的上表面到遮挡器 F 上表面之间的高度在 6.5mm 以下。如果
过高,可能会碰到防止贴片机的供料器脱落的传感器,而造成贴片机停止。
0.2mm以上
0.5mm以上
0mm
ピックアップ
ストッパ
(待機時
)
(最大ストローク
時)
シャッタF
同一面
ねらい
側面図
スライドカバー
接しないこと
(スキマ0.2mm
以上あること
)
当空隙在 0.5mm 以下时,
请如右图所示旋转遮挡器
F,确保间隙。
(加大上述 0mm 间隙)
回す
6.5mm以下
ピックアップ
ストッパ
シャッタF
遮挡器 F
侧面图
取出止动器
以在同
一
面为目标
(待机时)
(最大行程时)
滑动
护罩
不接触
(间隙为
0.2mm 以上)
取出止动器
遮挡器 F
旋转
-28-
元件长度较短时(小于基准 7mm 时)
・
水平方向的调整
实施 的调整(P26),使碰撞推杆动作,在遮挡器 F 到达最大行程时,请确
认遮挡器 F 与滑动护罩间的空隙在 0.2mm 以上。如果有空隙,即完成了调整。
如果没有空隙直接接触时,请拧松遮挡器 F 的固定螺丝,将空隙调整到 0.2~
0.5mm。此时,相对上述取出止动器,遮挡器 F 的位置可以大出 0.5mm。
图 4-4-16
※ 必须在遮挡器 F 侧进行调整。如果在滑动护罩侧调整,后面的遮挡器空隙调整
值会发生变化。
※ 请确保待机时遮挡器 F 的前端不超出取出止动器。如果超出,请再次实施
的
调整。
・
上下方向的调整
请按照
元件的长度较长时的调整方法进行调整。
0.2~0.5mm
シャッタF
シャッタF止めねじ
ピックアップストッパ
スライドカバー
側面図
(最大ストローク時)
シャッタF
ピックアップ
ストッパ
出張るとNG
(待機時)
侧面图
(待机时)
遮挡器 F
遮挡器 F
(最大行程时)
遮挡器 F 固定螺丝
取出止动器
滑动护罩
有伸出则 NG
取出止动器
-29-
4-5. 料管的安装/取下
(1) 料管的安装
程序
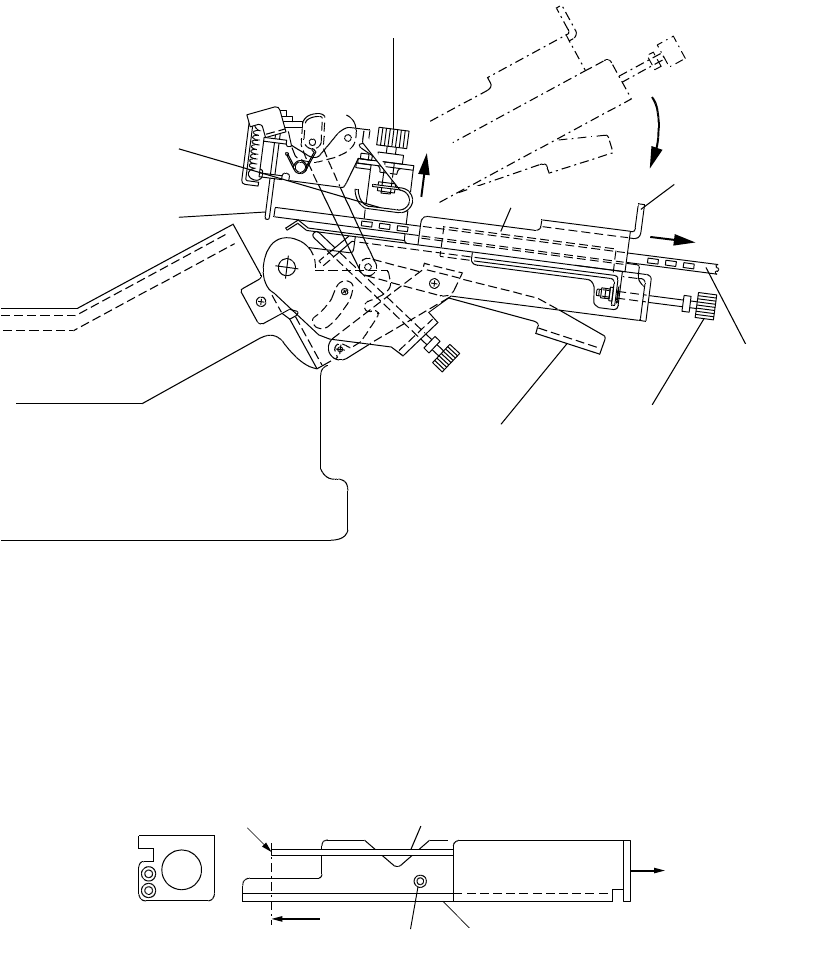
(a) 握住料管放置台推杆解除锁定,使料管接收部处于图 4-5-1 的位置。
(b) 沿逆时针方向旋转料管按压刻度盘,将料管按压件提高到料管的厚度以上。
图 4-5-1
(c) 将料管导轨 A 推杆部拉到松开方向,在导轨间隔加大的状态下,将料管插入导轨之
间。
操作程序为,在料管导轨 A 处于解除的状态下,将料管插入至图 4-5-2 所示的料管
导轨 B 的前端,松开料管导轨 A,料管被夹在料管导轨 AB 之间。
图 4-5-2
スティック押えダイヤル
素子ストッパー
上げる
スティックガイドB
スティック
ガイドA
下げる
スティック
スティック幅
調整ダイヤル
スティック
受台レバー
スティック押え
解除
80%
端部 スティックガイドB
スティック挿入
ねじ スティックガイドA
解除
料管按压刻度盘
下降
上升
料管轨道 A
解除
料管轨道
B
料管
料管幅宽
调整刻度盘
料管放置台
推杆
料管按压
元件止动器
料管轨道 B
料管轨道 A
螺丝
解除
端部
插入料管