杆式喂料器说明.pdf - 第47页
-39- 5-2. 取出位置的位置调整 将贴片机与料管供料器的取出位置对准。 (1) X 方向的确认 确认左右的导轨位置,其中心为取出位置的所在。 图 5-2-1 (2) Y 方向的确认 装置前面的右侧所带有的指标(取出位置基准板)为取出位置的所在。 图 5-2-2 <X方向> ガイド幅の中央で 位置を合わせる 上面図 <Y方向> この位置で 合わせる 上面図 在此位置对齐 俯视图 对齐导轨宽度的 中央位置 俯视图
-38-
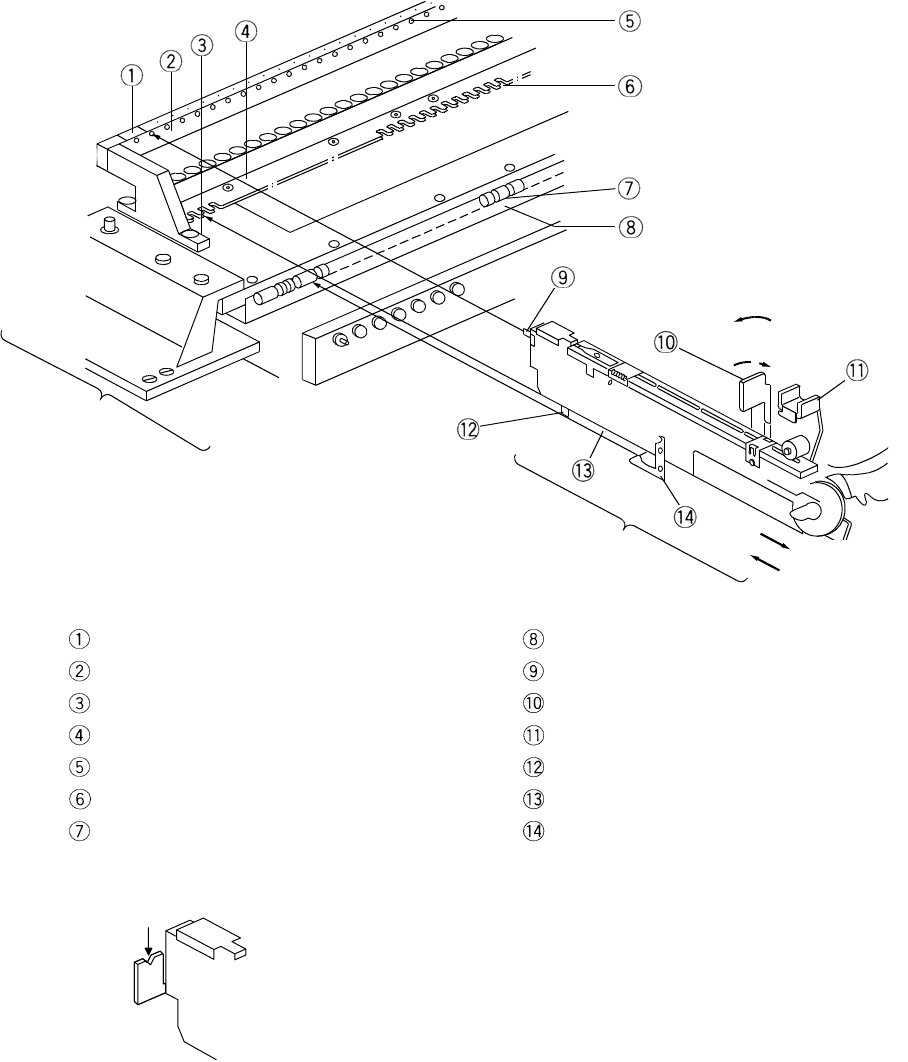
(3) 将料管供料器的底面放在供料器基座的上面。
(4) 使料管供料器滑动,使固定板的位置决定孔对准料管供料器的位置决定针,使固定板 B
的 U 槽对准固定管脚,使锁定轴的 V 槽对准锁定支架,将料管供料器一直推入至其前端
面接触到固定板。之后通过锁定松开推杆进行固定。此时,位置标签的编号表示料管供
料器的位置。
(5) 卸下时,将锁定松开推杆朝解除方向推倒,并朝卸下方向拉料管供料器。
位置标签 锁定轴 V 槽
固定板 位置决定针
供料器基座 锁定松开推杆
固定板 B 搬钮
固定板の位置决定孔 固定管脚
固定板B的U槽 料管供料器
锁定轴 锁定支架
注) 对于 SFW,因为设置了适合的位置水平指标,请
一边确认一边插入料管。
图 5-1-2
SFW
取外し
取付け
固定
解除
マウンタ
スティックフィーダ
料管
供料器
贴片机
安装
取下
-39-
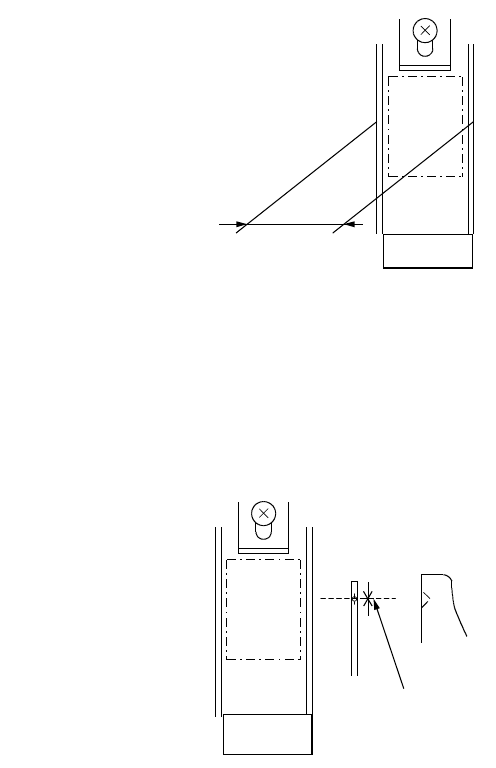
5-2. 取出位置的位置调整
将贴片机与料管供料器的取出位置对准。
(1) X 方向的确认
确认左右的导轨位置,其中心为取出位置的所在。
图 5-2-1
(2) Y 方向的确认
装置前面的右侧所带有的指标(取出位置基准板)为取出位置的所在。
图 5-2-2
<X方向>
ガイド幅の中央で
位置を合わせる
上面図
<Y方向>
この位置で
合わせる
上面図
在此位置对齐
俯视图
对齐导轨宽度的
中央位置
俯视图
-40-
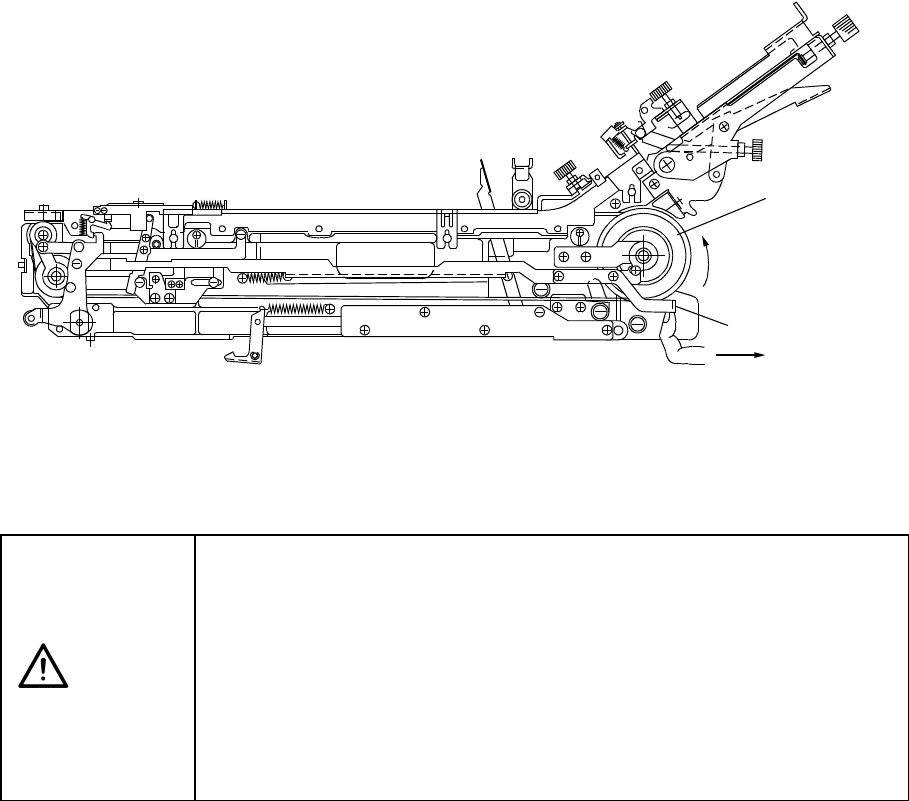
5-3. 元件移动至取出位置(元件的手动传送)
前提条件为料管接收部供给元件。
(1) 请用手沿逆时针方向旋转装置后方的滑车 R,传送元件。
(2)请在元件动作停止(在传送之前的分离止动器的位置停止)的位置,将手动推杆朝后拉
回至停止的位置。请重复 2 次该动作。可以使元件向取出位置移动。
※ 请伸入右手或左手的食指朝箭头方向拉动手动推杆。
※ 请务必拉动 2 次手动推杆。如果只拉 1 次,元件的传送不充分,可能会无法取出最
初的元件。
※ 在手动传送时,请不要用手接触搬送环带。
图 5-3-1
注意
・
请注意在贴片机动作过程中(碰撞推杆动作中),手动推杆有所动作。
・
请不要在贴片机执行取出动作时,将元件朝取出位置移动。
・
请注意避免将手指夹在手动推杆和滑车 R 之间。
・
请注意如果搬送带上附着有沾污等,可能会粘在元件上。
プーリR
マニュアルレバー
反時計方向に回す
(素子を送る)
素子を
ピックポジションへ
移動させる
逆时针方向旋转
(送出元件)
将元件向送出位置移
动
滚轮 R
手动推杆