NXT 编程手册 QD025-09.pdf - 第138页
6. 在机器上编制 Job QD025-09 128 NXT 编程手册 送料料带 1. 检查元件,接着在向前送料按钮上按下元件需要 送料的次数。 返回料带 1. 检查元件, 按下向后送料按钮, 向后供给元件, 送料的次数与元件向前送料的次数一致。 备注 ) 拉紧杠杆是为了在正确旋转时防止顶部的薄膜松散而设置的 ( 如,料带向前送料 )。当反方向 旋转时,则顶部的薄膜就有可能松散。 通过打开拉紧杠杆来消除松散,通常是拉紧顶部的薄膜 再将拉…
QD025-09 6. 在机器上编制 Job
NXT 编程手册 127
6.7.4 供料器送料数和吸取测试的料带返回方法
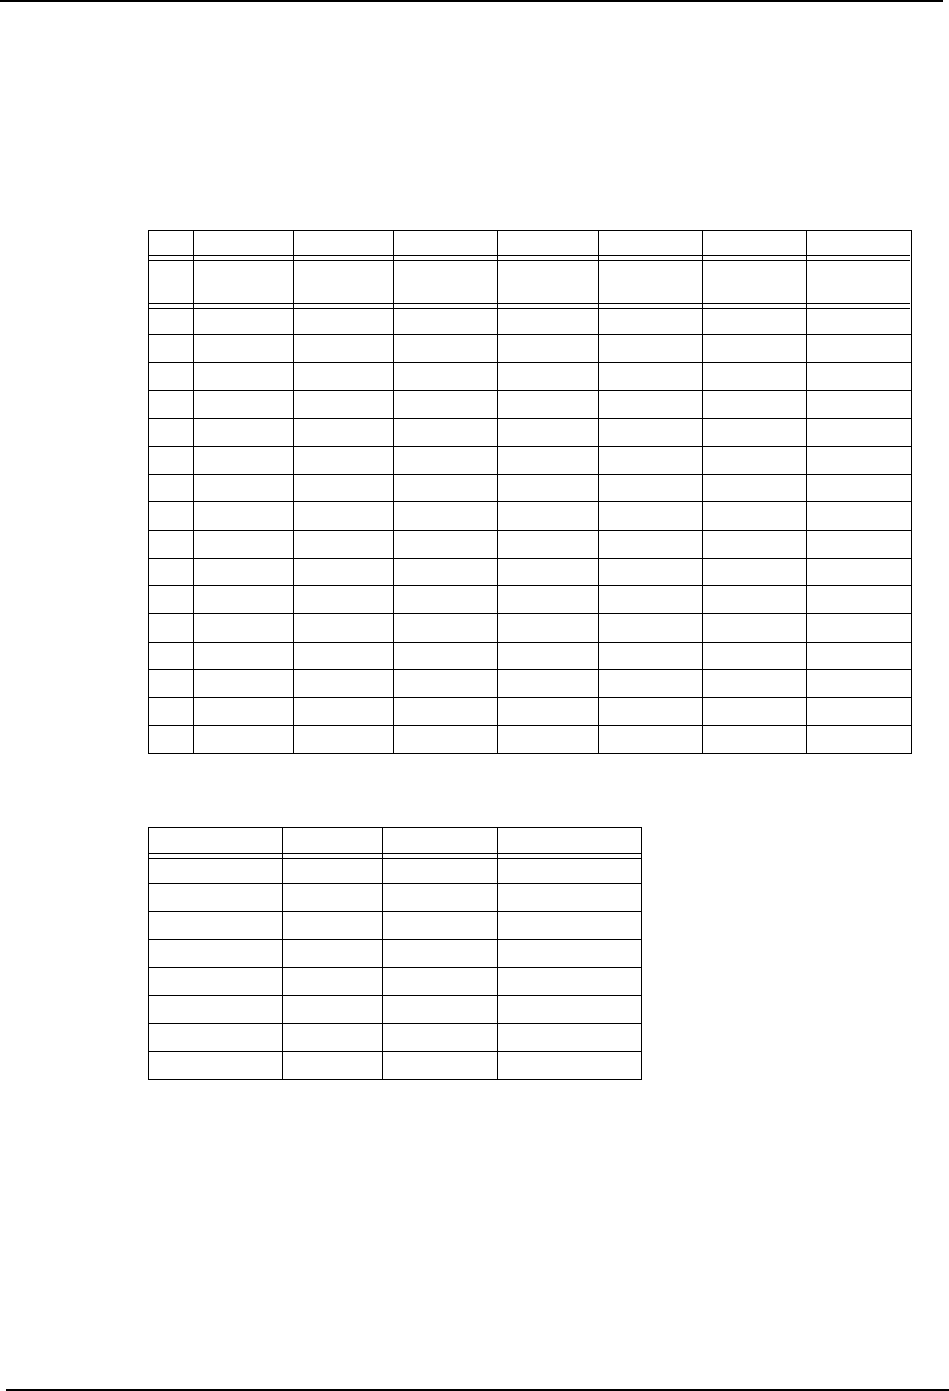
当执行吸取测试时,需要供给元件,因为测试时不会自动供给元件并且存在依靠供料器的送
料操作需要一定的时间来进行。送料数列举如下。
基于供料器类型和间距表的送料数
料带供料器
料管供料器
备注 ) ()中的数字表明可以对吸取测试的元件进行这么多次送料。但是,有时会出现 Y 轴移动了公
差值出错就不能执行吸取测试的情况,这是因为吸取的位置会根据校正平衡值或任何吸取的位
移量 (元件的尺寸或更小一些)的变更而变更,这样吸取的位置就有可能在有效的移动范围
外,因此就导致不能执行测试。
W08 W12 W16 W24 W32 W44 W56
间
距
送料次数 送料次数 送料次数 送料次数 送料次数 送料次数 送料次数
11 × × × × × ×
21 × × × × × ×
4 1 3 (1) 3 (1) 4 4 4 4
8 2 (1) 2 (1) 3 3 3 3
12 2 (1) 2 (1) 2 (1) 2 (1) 2 (1) 2 (1)
16 2 (1) 2 (1) 2 (1) 2 (1)
20 2 (1) 2 (1) 2 (1) 2 (1)
24 2 (1) 2 (1) 2 (1) 2 (1)
28 (1) (1) (1)
32 (1) (1) (1)
36 (1) (1)
40 (1) (1)
44 (1)
48 (1)
52 (1)
56 (1)
供料器宽度 类型 溜槽类型 送料次数
24 mm 1S Top (1)
24 mm 1S Bottom ×
24 mm 1L Top ×
24 mm 1L Bottom ×
48 mm 2S Top (1)
48 mm 2S Bottom ×
48 mm 2L Top ×
48 mm 2L Bottom ×
6. 在机器上编制 Job QD025-09
128 NXT 编程手册
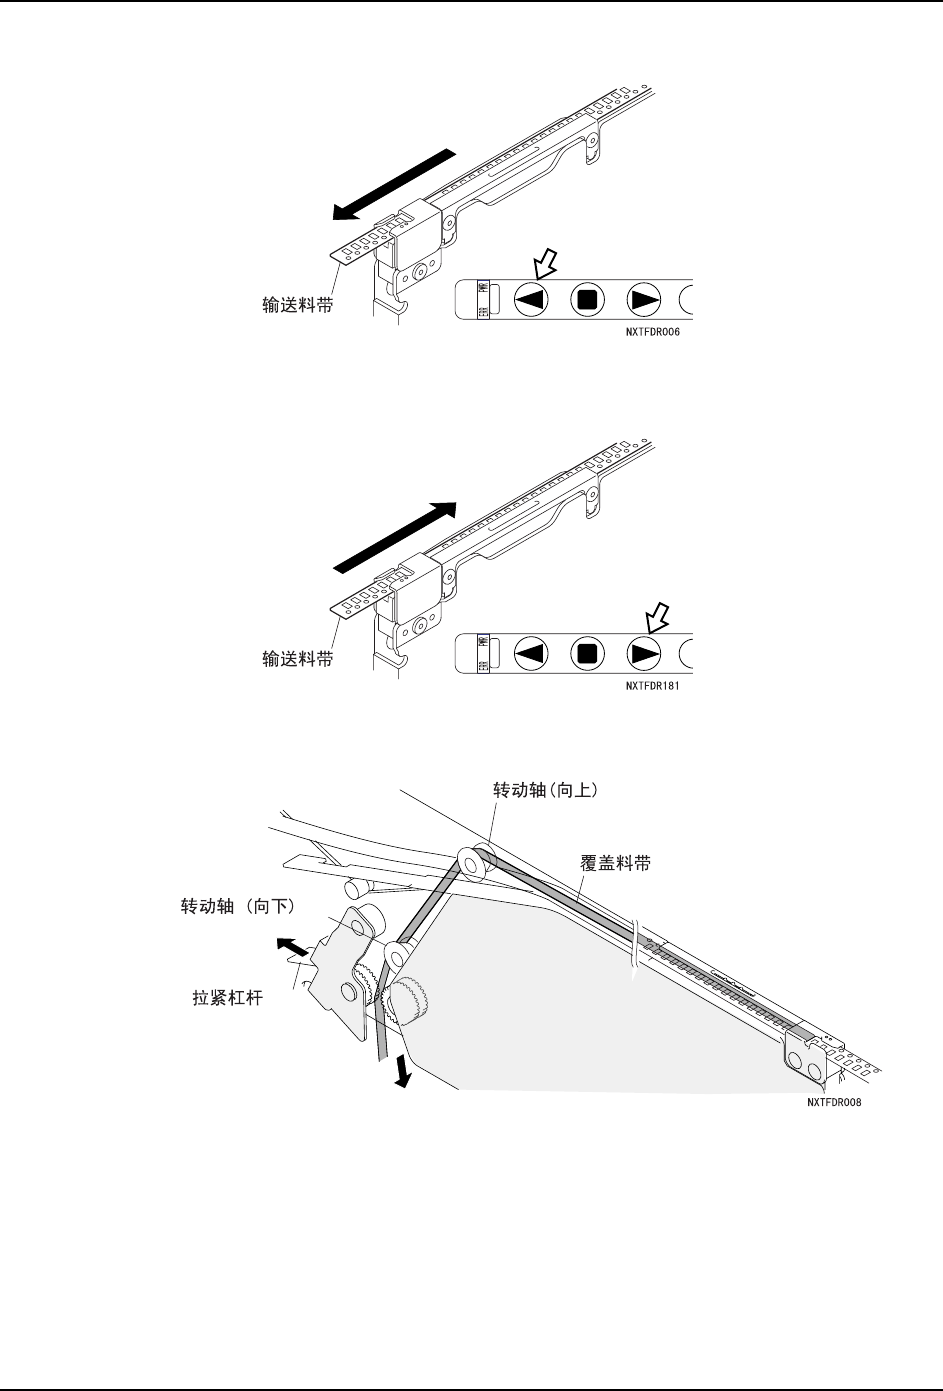
送料料带
1. 检查元件,接着在向前送料按钮上按下元件需要送料的次数。
返回料带
1. 检查元件,按下向后送料按钮,向后供给元件,送料的次数与元件向前送料的次数一致。
备注 ) 拉紧杠杆是为了在正确旋转时防止顶部的薄膜松散而设置的 ( 如,料带向前送料 )。当反方向
旋转时,则顶部的薄膜就有可能松散。通过打开拉紧杠杆来消除松散,通常是拉紧顶部的薄膜
再将拉紧杠杆返回。
QD025-09 6. 在机器上编制 Job
NXT 编程手册 129
6.8 影像处理测试 (NXT V3.70 或更高版本,仅限于工作
头关闭 )
影像处理测试功能是通过以下步骤来实现的。
·在机器上调整影像操作高度。
·检查影像处理结果。
·检查和编辑 Job。
注意 ) 在影像处理测试之前要执行吸取测试来决定正确的吸取位置。
6.8.1 关键点
·只有初始料槽才能被选中进行影像处理测试。
·如果 Job 中指定的所有吸嘴都没有安放在吸嘴放置台上,那么就要进行影像处理
测试。使用没有指定在 Job 中指定的吸嘴。结果是生产自动进行时使用的吸嘴和
进行影像处理测试时使用的吸嘴会不同。
·影像处理测试所用到的元件是不包括在使用元件数范围内的。结果就是 Fujitrax
Verifier 中的剩余元件数会出现差异。
·使用吸抓时,即使吸取位置 XY 是错误的,当元件被吸取也会使用一个修正量。在
这种情况下,如果所吸取的元件返回料盘,那么元件对于料盘凹槽来说可能是不
合适的。出于这个原因就必须在影像处理测试之前进行吸取测试和吸取位置 XY 的
调整。