NXT 编程手册 QD025-09.pdf - 第24页
3.Job 编制器 QD025-09 14 NXT 编程手册 在选择生产线的同时,各种机器 的默认数据也被读取至 Job 中。 将 NXT 机添加至电路板反面用生产线 1. 选择 [Vie w]菜单中的 [ Flip Panel] ,并选 择 Job 信息栏的 [Bottom] 。 2. 在 [Bottom] 的数据区域单击右键, 从快捷 菜单中选择 [Select Line] 。 出现 [Select Line]对话框。 3. 选择工…
QD025-09 3.Job 编制器
NXT 编程手册 13
3.3 NXT 机的设定步骤
3.3.1 将当前生产线设定更改为 NXT 机生产线设定
可以很容易地将 Job 中设定好的生产线更改为新生产线。通过在 Flexa 中导入 CCIMMF 或
MCSIMF 文件到 Job 后创建 NXT 机用的 Job 时,以及将其他机种已有的 Job 更改为 NXT 机用
的 Job 时,需要进行此操作。添加生产线时则是将已设定好用于传输的生产线直接挪用。此
时,Job 中已经包含 NXT 机的最基本数据,故 Job 中的 NXT 机同传输用的 NXT 机相一致。因
此添加生产线更为方便,同时还可以降低错误发生率。如果尚未设定传输用的 NXT 生产线,
则需在将 NXT 生产线添加至 Job 之前进行设定。
选择电路板正面用生产线
1. 选择 Job 信息栏的 [Top] 标签页。
2. 在 [Top] 的数据区域单击右键,从快捷菜单中选择[Select line]。出现[Select line]
对话框。
3. 选择工厂后,从生产线列表中选择所需使用的生产线,单击[OK]按钮。[Select line]
对话框关闭,所选生产线中的机器被添加至 Job 中。
备注 ) 如果生产线中不存在其他的 Fuji 机器 , 则及有可能是 NXT 机器 . 关于在没有 Fuji 机器的生产
线中设置 NXT 机的方法,请参照 “NXT 安装手册”
。
在选择生产线的同时,各种机器的默认数据也被读取至 Job 中。
选择电路板反面用生产线
1. 选择 [View]菜单中的 [Flip Panel ],并选择 Job 信息栏的 [Bottom]。
2. 在[Bottom]的数据区域单击右键,从快捷菜单中选择[Select line]。出现[Select
line]对话框。
3. 选择工厂后,从生产线列表中选择所需使用的生产线,单击[OK]按钮。[Select line]
对话框关闭,所选生产线中的机器被添加至 Job 中。
备注 ) 如果生产线中不存在其他的 Fuji 机器 , 则及有可能是 NXT 机器 . 关于在没有 Fuji 机器的生产
线中设置 NXT 机的方法,请参照 “NXT 安装手册”
。
在选择生产线的同时,各种机器的默认数据也被读取至 Job 中。
3.3.2 将 NXT 机生产线添加至 Job
可以很容易地将已有的生产线添加至 Job 中。在创建 NXT 机用的新 Job 时需要进行此操作。
添加生产线时则是将已设定好用于传输的生产线直接挪用。此时,Job 中已经包含 NXT 机的
最基本数据,故 Job 中的 NXT 机同传输用的 NXT 机相一致。因此添加生产线更为方便,同时
还可以降低错误发生率。如果尚未设定传输用 NXT 生产线,则需在将 NXT 生产线添加至 Job
之前进行设定。
将 NXT 机添加至电路板正面用生产线
1. 选择 Job 信息栏的 [Top] 标签页。
2. 在 [Top] 的数据区域单击右键,从快捷菜单中选择 [Select line] 。出现 [Select
line]对话框。
3. 选择工厂后,从生产线列表中选择所需使用的生产线,单击[OK]按钮。[Select line]
对话框关闭,所选生产线中的机器被添加至 Job 中。
备注 ) 如果生产线中不存在其他的 Fuji 机器 , 则及有可能是 NXT 机器 . 关于在没有 Fuji 机器的生产
线中设置 NXT 机的方法,请参照 “NXT 安装手册”
。
3.Job 编制器 QD025-09
14 NXT 编程手册
在选择生产线的同时,各种机器的默认数据也被读取至 Job 中。
将 NXT 机添加至电路板反面用生产线
1. 选择 [View]菜单中的 [Flip Panel],并选择 Job 信息栏的 [Bottom]。
2. 在[Bottom]的数据区域单击右键,从快捷菜单中选择[Select Line]。出现[Select
Line]对话框。
3. 选择工厂后,从生产线列表中选择所需使用的生产线,单击[OK]按钮。[Select Line]
对话框关闭,所选生产线中的机器被添加至 Job 中。
备注 ) 如果生产线中不存在其他的 Fuji 机器 , 则及有可能是 NXT 机器
。
关于在没有 Fuji 机器的生产
线中设置 NXT 机的方法,请参照 “NXT 安装手册”
。
在选择生产线的同时,各种机器的默认数据也被读取至 Job 中。
3.3.3 配置 NXT 机器
输入有关 NXT 机器的配置数据。当首次添加有特定名称的 NXT 机器时,使用的是默认设置。
如果数据与特定名称的机器不匹配时,就有必要对数据进行检查和编辑。
输入 NXT 机的配置数据
1. 如果电路板正面或反面贴装用的机器需要编辑配置数据,则需分别选择 Job 信息栏的
[Top] 标签页或 [Bottom] 标签页。
2. 双击生产线名称,显示该生产线中设定的机器。
3. 双击 NXT 机名称,显示该机器中的项目。
4. 双击显示于机器名称下方的 [Configuration]。该机器名称的窗口将出现在视图下面。
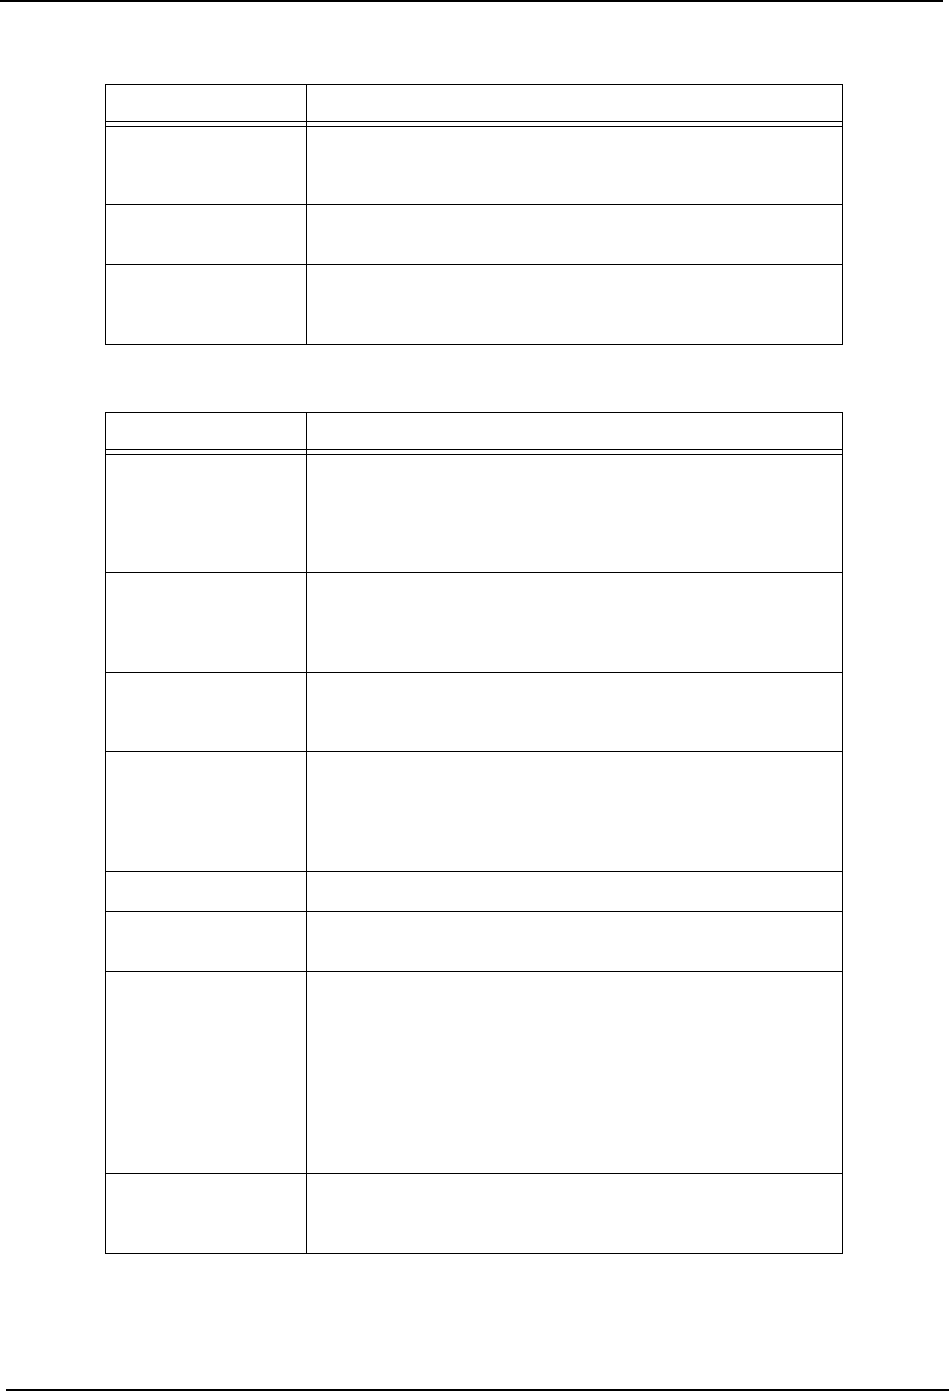
5. [Machine Configuration] 区域下方有几个标签页。在第一个 [General] 标签页中可以进
行机器配置的数据设置。数据主要分为 2 组。由 [Machine Setup] 中的数据进行搬运轨
道系统的设置,由 [Optimization] 中的数据进行 NXT 机的优化设置。有关各设置的内容
请参照下表。
QD025-09 3.Job 编制器
NXT 编程手册 15
机器设置
最优化
项目名称 说明
Fix Rail 设置是否固定轨道 2 的基准轨道位置。若设为 “Yes”,则
基准轨道的位置被固定。此时需将轨道 2 的基准轨道位置
设置于 [Rail Width] 项目中。
Rail Width 此项目仅在将 [Fix Rail] 项目设为 “Yes”时显示。在这
里设置轨道 2 基准轨道的固定位置。
Board Flow 指定机器中电路板方向。虽然此项设置不能控制电路板在
机器中的方向,但是可用于在 Fuji Flexz 中处理的相关
Job。
项目名称 说明
Mark Reset 指定是否需要清除或重新定位基准点的顺序。在指派基准
点时,指定在排列顺序时需要多少个定位点。如果将其设
置为 “<n/c>”,仅有顺序但无任何基准点的排列,指派基
准点;如果设置为 “Reset”,清除所有顺序基准点的排
列,接着重新指派基准点。
Mark Compensation
Count
在分配基准点时,设置需要多少个基准点进行分配。如果
更改了设置则只有没有基准分配的点才会受其影响或将
[Mark Reset] 设置为 “Reset”时所有的基准点顺序将受
其影响。
Feeder
Duplication
设置在对贴装数较多的元件进行贴装时, 是否将元件分散
至多个供料器并分配给其他模组。若设为 “Yes”,则将贴
装数较多的元件分散至多个供料器并分配给多个模组。
Use Current Feeder
Setup
只有在执行优化时显示的优化设置对话中选择了
[Allocate Feeders],此设置才能生效。若选择 “No”,
则忽略现有的供料器配置而进行整个供料器的配置。此时
若 Job 中有不使用的供料器,且其状态为 Variable,则要
将这些供料器删除。
Conveyor Mode 指定电路板输送方式的设置,此设置用于优化生产。
Target Conveyor 设置 Job 优化的轨道。选择 “Lane1”后,优化在轨道 1
上进行生产的 Job。
Optimizer Type 设置进行优化的条件。
选择 “Speed”进行优化后,实际生产周期时间会相对变
短。
选择 “Optimal”进行优化后,实际生产周期时间会变为
最短。但此方法所需优化处理时间最长。
“Time Limit”则是在规定时间 (分钟)内进行和
“Optimal”相同的优化处理。
Time Limit 此项目仅在将 [Optimizer Type] 项目设置为 “Time
Limit”方式时显示,用于设置优化处理的规定时间 (分
钟)。