NXT 编程手册 QD025-09.pdf - 第54页
4. 元件数据设置 QD025-09 44 NXT 编程手册 4.4 封装数据 NXT 机所使用的元件数据中的封装数据项目列表如下。 4.4.1 [Package Information] 标签页 在 “更改”列中以Ο显 示的项目,可以在 MEdit 中对其进行更改,以×显示的项目不可以 在 MEdit 中对其进行更改。 封装种类 项目名称 注释 更改 All (所有) Packaging Type (封装类型) 是与机器控制相关的设置…
QD025-09 4. 元件数据设置
NXT 编程手册 43
Forcing Recovery Times As 0 (强制补件时间为 0)(NXT V3.10 以后支持 )
设置是否将补件时间强制为零,或使用在外形数据 / 机器数据中设置的补件时间。使用该功
能需要 Fuji Flexa V2.2.0 或更新的版本。
Recovery Times (补件时间)
设置出错时的补件次数。如果没有指定该设置,则将使用配置数据中的补件次数数值。
影像 - 影像类型
关于此项目的详情请参照 “4.6 影像类型详情”。
处理 - 销检查
Pin Check Mode (销检查模式)
设置检查元件方向的检查类型。NXT 机器支持 “Bottom Mark”和 “Bump”选项。 如果没有
指定 “Bottom Mark”和 “Bump”项目,则 NXT 机认为销检查模式无效且不会执行方向检
查。如果元件与指定的条件相匹配,则认为元件的方向正确且执行正常的影像处理;如果元
件与指定的条件不匹配,则认为元件的方向不正确,并由此发生故障。
Is Bottom Mark Present (是否存在底定位点)
只有在销检查中设定了“Bottom Mark”时才会显示此设置。为了判断元件的方向是否正确,
设定在指定区域内是否存在底定位点。
Is Bump Present (是否存在锡球)
只有在销检查中设定了 “Bump”时才会显示此设置。为了判断元件的方向是否正确,设定
在指定区域内是否存在锡球。
Upper Left X (左上方 X)
以毫米为单位设置 X 坐标系左上方的检查范围。以 0 度时元件的主体中心位置为基准点。
Upper Left Y (左上方 Y)
以毫米为单位设置 Y 坐标系左上方的检查范围。以 0 度时元件的主体中心位置为基准点。
Lower Right X (右下方 X)
以毫米为单位设置 X 坐标系右下方的检查范围。以 0 度时元件的主体中心位置为基准点。
Lower Right Y (右下方 Y)
以毫米为单位设置 Y 坐标系右下方的检查范围。以 0 度时元件的主体中心位置为基准点。
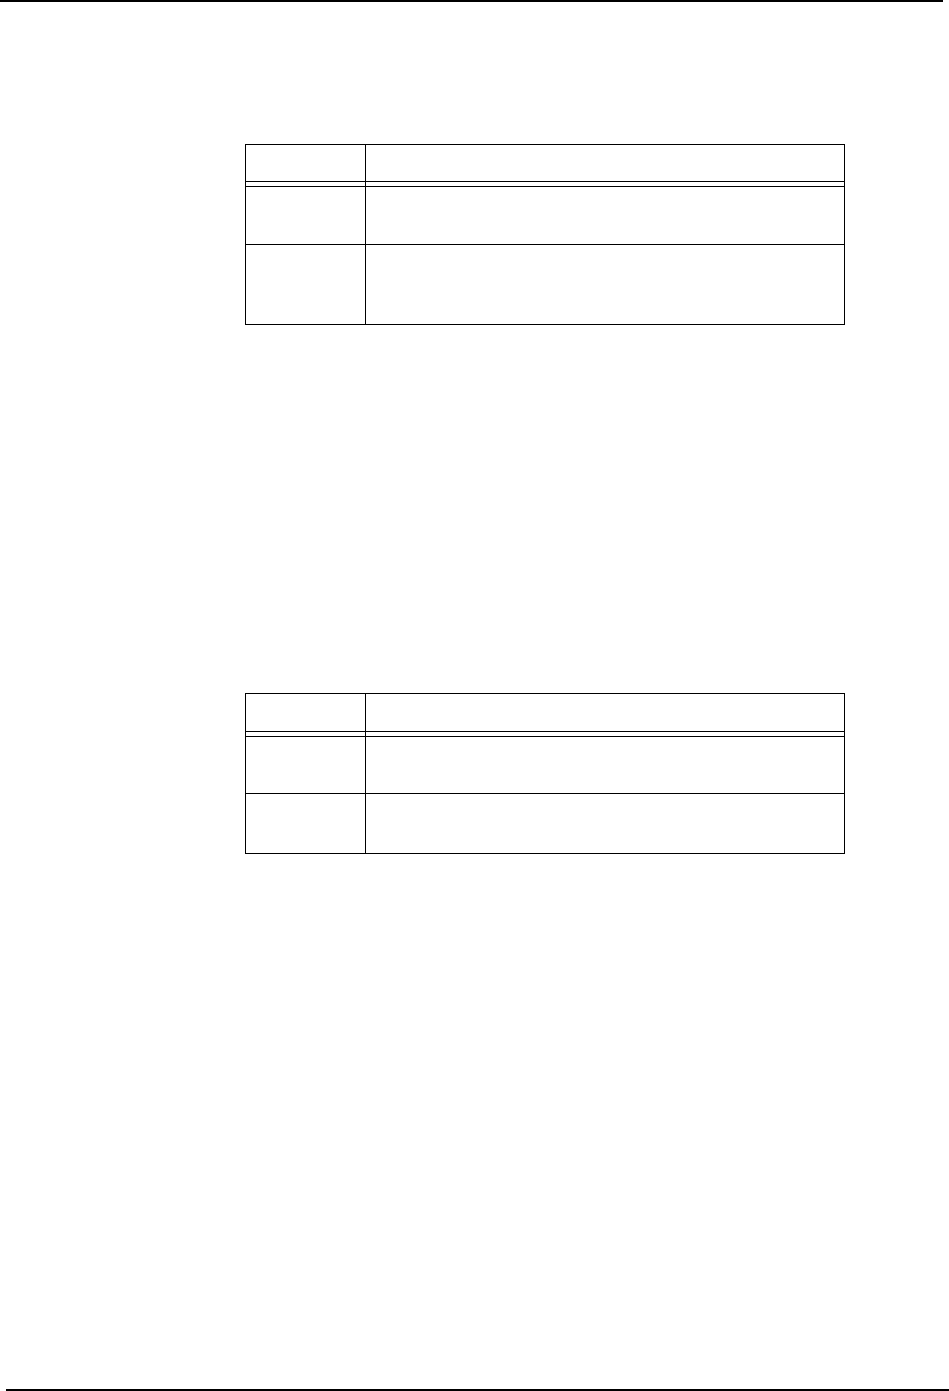
设置值 说明
Yes 无论是否存在其他的恢复设置,利用外形数据元件
的恢复时间为零。
No 使用在外形数据中指定的恢复时间。但是,如果在
外形数据中将恢复时间设置为零,则使用机器配置
的恢复时间设置。
设置 说明
Bottom
Mark
在元件下部的指定位置检查是否有标记。此检查适
用于所有的影像类型。
Bump 在元件下部的指定位置检查是否有锡球。此设定只
适用于锡球元件的影像类型。
4. 元件数据设置 QD025-09
44 NXT 编程手册
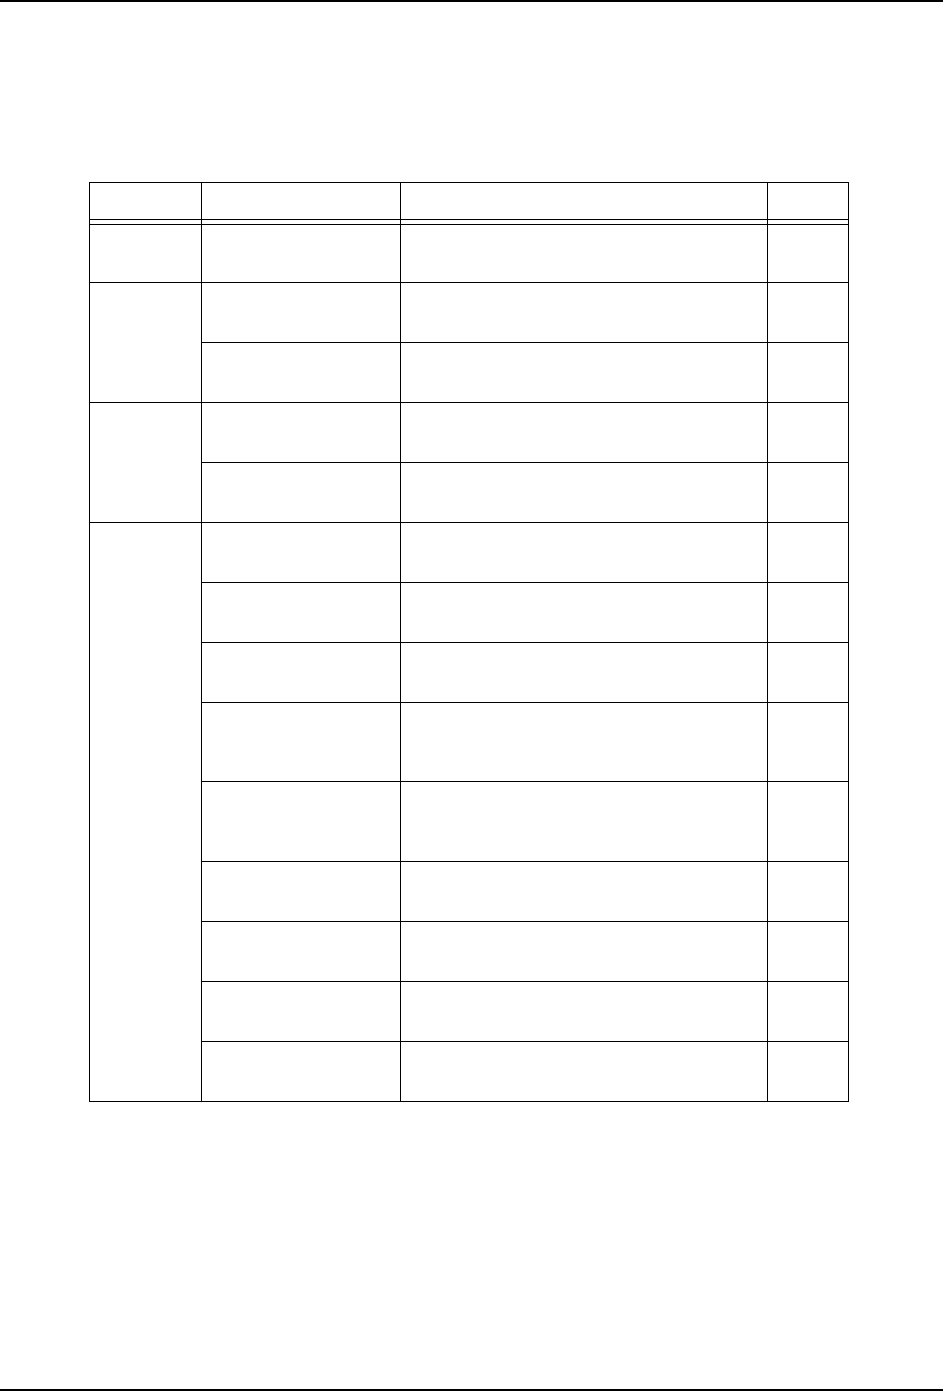
4.4 封装数据
NXT 机所使用的元件数据中的封装数据项目列表如下。
4.4.1 [Package Information] 标签页
在 “更改”列中以Ο显示的项目,可以在 MEdit 中对其进行更改,以×显示的项目不可以
在 MEdit 中对其进行更改。
封装种类 项目名称 注释 更改
All
(所有)
Packaging Type
(封装类型)
是与机器控制相关的设置。 ×
Tape
(料带)
Tape Width
(料带宽度)
是与机器控制相关的设置。 ×
Feed Pitch
(供料器间距)
是与机器控制相关的设置。 ×
Stick
(料管)
Tape Width
(料带宽度)
是与机器控制相关的设置。 ×
Tape Depth
(料带深度)
是与机器控制相关的设置。 ×
Tray
(料盘)
Tray Length (X)
(料盘长度)
是与机器控制相关的设置。 Ο
Tray Width (Y)
(料盘宽度)
是与机器控制相关的设置。 Ο
Tray Thickness
(料盘厚度)
是与机器控制相关的设置。 Ο
First Pick
Position X
(首个吸取位置 X)
是与机器控制相关的设置。 Ο
First Pick
Position Y
(首个吸取位置 Y)
是与机器控制相关的设置。 Ο
Column Pitch
(列间距)
是与机器控制相关的设置。 Ο
Row Pitch
(行间距)
是与机器控制相关的设置。 Ο
Column Quantity
(列数量)
是与机器控制相关的设置。 ×
Row Quantity
(行数量)
是与机器控制相关的设置。 ×
QD025-09 4. 元件数据设置
NXT 编程手册 45
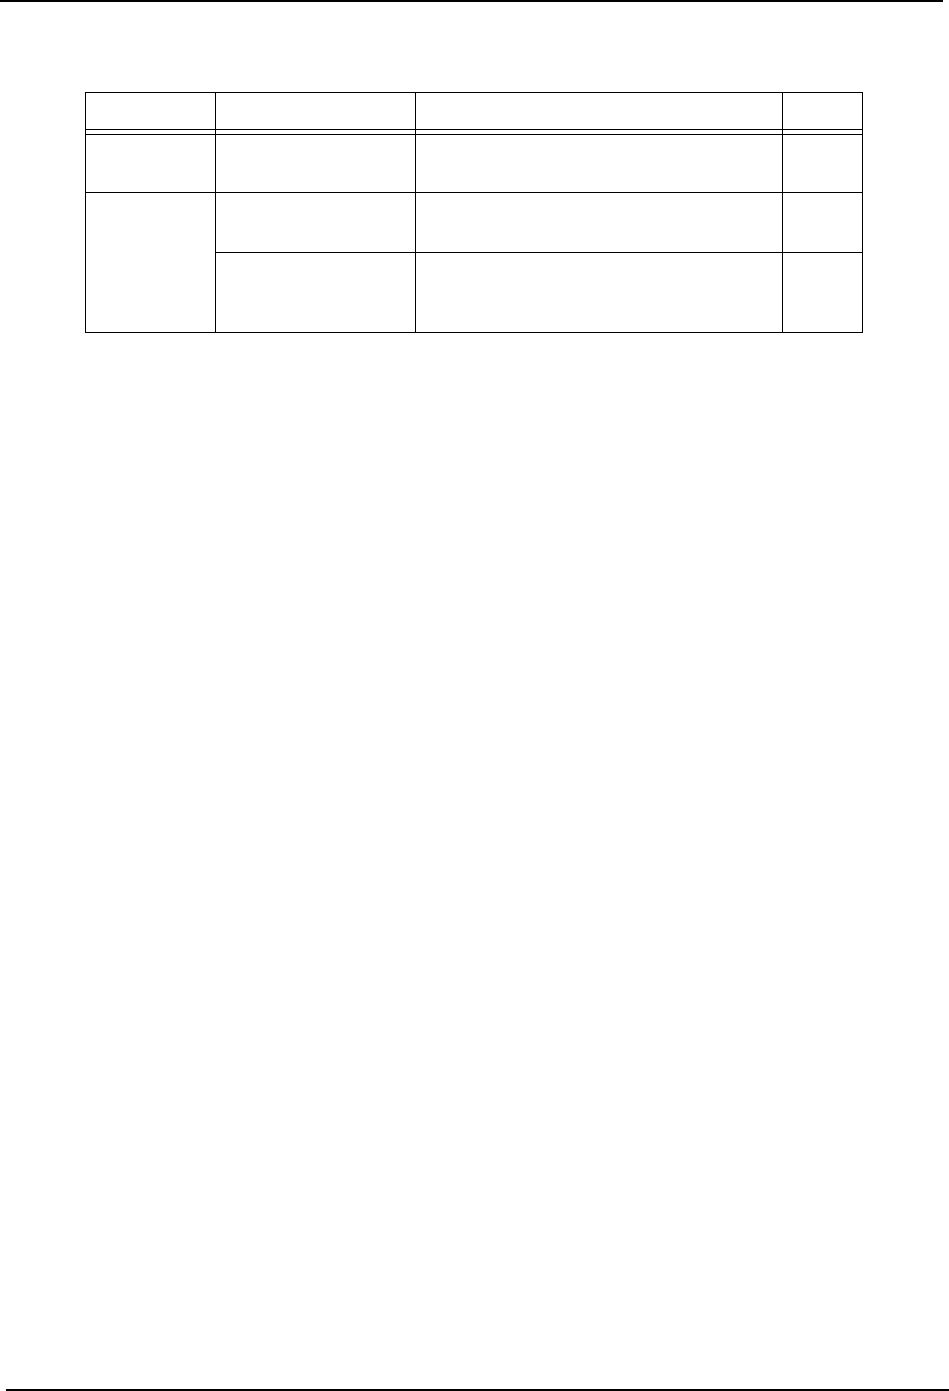
4.4.2 [Package Process] 标签页
在 “更改”列中以Ο显示的项目,可以在 MEdit 中对其进行更改,以×显示的项目不可以
在 MEdit 中对其进行更改。
4.4.3 封装信息详情
料带
Tape Width (料带宽度)
设置料带宽度。
Feed Pitch (供料器间距)
设置料带上一个凹槽中心到另一个凹槽中心之间的毫米数量级距离。
料管
Tape Width (料带宽度)
设置料管供料器的宽度。1S 和 1L 类型的料管供料器选择 “16mm”(料管宽度为 18mm 或更
窄)。2S 和 2L 类型的料管供料器选择 “32mm”(料管宽度为 36mm 或更窄)。
Tape Depth (料带深度)
设置为 “0”,这是固定值。
料盘
Tray Length (X) (料盘长度 X)
设置料盘在 X 方向上的尺寸。
Tray Width (Y) (料盘宽度 Y)
设置料盘在 Y 方向上的尺寸。
Tray Thickness (料盘厚度)
设置料盘厚度。
First Pickup Position X (首个吸取位置 X)
设置机器自料盘右下角开始吸取的第一个元件在 X 方向上的位置。
First Pickup Position Y (首个吸取位置 Y)
设置机器自料盘右下角开始吸取的第一个元件在 Y 方向上的位置。
Column Pitch (列间距)
设置料盘列之间的间距。
封装种类 项目名称 注释 更改
Tape
(料带)
All settings
(所有设置)
NXT 机不使用料带封装过程的设置项
目。
×
Tray
(料盘)
Tray Type
(料盘类型)
有无法使用的料盘类型。 Ο
Tray Cavity
Information
(料盘凹槽信息)
是与机器控制相关的设置。 Ο