00197722-12_UG_SE3.11_DE.pdf - 第39页
SMA User Guide SIPLACE Explorer 4 Funktionsübersicht ab 3.11 (R20-2) Ausgabe 11/2020 DE 3 9 – Letzter Los-Wechsel Das Datum un d die Uhrzeit, wann das L os be i einer bestimmten Maschine/S pur gewechselt wurde. Die Zeita…
4 Funktionsübersicht SMA User Guide SIPLACE Explorer
Ausgabe 11/2020 DE ab 3.11 (R20-2)
38
4
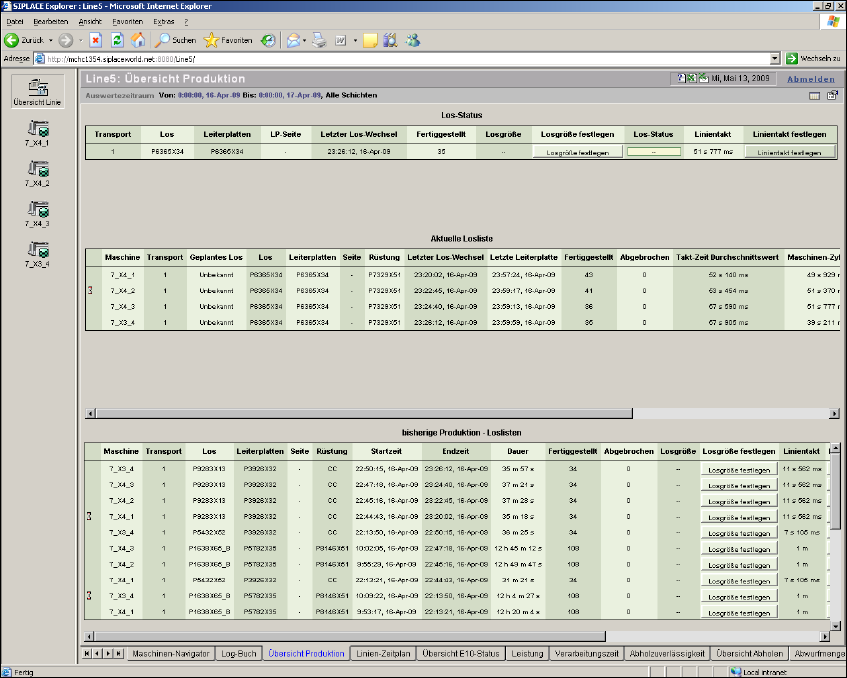
Abb. 4 - 4 Übersicht Produktion
– Los Status - Tabellenansicht:
Es wird jedes gerade in Bearbeitung befindliche Los aufgelistet. 4
Erklärung der Spalten: 4
– Transport
Anzahl der Transportspuren. Transport1-Rechts / Transport2-Links (Ansicht vom
Eingabeband) 4
–Los
Alle Lose, welche gerade gefertigt werden. 4
– Leiterplatte
Anzeige des Leiterplattennamens. 4
–LP-Seite
Anzeige der gefertigten Leiterplattenseite. 4
SMA User Guide SIPLACE Explorer 4 Funktionsübersicht
ab 3.11 (R20-2) Ausgabe 11/2020 DE
39
– Letzter Los-Wechsel
Das Datum und die Uhrzeit, wann das Los bei einer bestimmten Maschine/Spur gewechselt
wurde. Die Zeitangabe gibt an, wann die erste Leiterplatte des neuen Loses fertig gestellt
wurde. Wenn zu dieser Zeit nicht ein zusätzliches Los geplant wurde, werden das geplante
und das aktuelle Los synchronisiert. 4
– Fertiggestellt
Die Anzahl der fertig gestellten Leiterplatten des Loses. 4
– Losgröße
Die Anzahl der Leiterplatten innerhalb des Loses. Dieser Wert wird aus SIPLACE Pro
übernommen und hier angezeigt. Dieser kann bei Bedarf geändert werden. 4
– Losgröße festlegen
Hier können Sie den von SIPLACE Pro vorgegebenen Wert ändern. 4
– Los-Status
Anzeige des Fortschritts der schon gefertigten Leiterplatten innerhalb des Loses. 4
– Linientakt
Taktzeit der Linie, d.h. die Zeit zwischen zwei Leiterplatten im Ausgabeband der letzten
Maschine. Der hier angezeigte Wert wird für die Berechnung von OEE-Kennzahlen
verwendet, dieser Wert wird aus SIPLACE Pro übernommen und kann bei Bedarf geändert
werden. 4
– Linientakt festlegen
Hier können Sie den von SIPLACE Pro vorgegebenen Wert ändern. 4
– Aktuelle Losliste - Tabellenansicht:
Es wird jede Maschine innerhalb der Linie aufgelistet, dazu wird die aktuelle Fertigung des
Loses angezeigt. 4
Erklärung der Spalten: 4
– Anzeige eines Engpasses
Neben der Spalte Maschine wird neben der Maschine mit der höchsten Durchschnitts-
Fertigungszeit seit Los-Beginn ein Symbol angezeigt. 4
– Maschine
Name der Maschine. Maschinen mit Doppeltransport werden in der Liste doppelt
aufgeführt. 4
– Transport
Anzahl der Transportspuren. Transport1-Rechts/Transport2-Links (Ansicht vom
Eingabeband) 4
4 Funktionsübersicht SMA User Guide SIPLACE Explorer
Ausgabe 11/2020 DE ab 3.11 (R20-2)
40
– Geplanter Auftrag / Geplantes Los
Los, welches in der Line-Control für diese Fertigungslinie und Station aktiv ist. 4
–Los
Los, für das bereits eine Leiterplatte in der Station gefertigt bzw. abgebrochen wurde.
Ansonsten steht hier der vorangegangene Losname. 4
– Leiterplatten
Name der Leiterplatte, falls bereits eine Leiterplatte in der Station gefertigt bzw.
abgebrochen wurde. Ansonsten steht hier der Leiterplattenname des vorangegangenen
Loses. 4
–LP-Seite
Anzeige der gefertigten Leiterplattenseite. 4
– Rüstung
Rüstung, die von der Auftragssteuerung geplant wurde. 4
– Letzter Los-Wechsel
Das Datum und die Uhrzeit, wann das Los bei einer bestimmten Maschine/Spur gewechselt
wurde. Die Zeitangabe gibt an, wann die erste Leiterplatte des neuen Loses fertig gestellt
wurde. Wenn zu dieser Zeit nicht ein zusätzliches Los geplant wurde, werden das geplante
und das aktuelle Los synchronisiert. 4
– Letzte Leiterplatte
Fertigstellungs-Zeit und -Datum der letzten Leiterplatte, die an der Maschine gefertigt
wurde. 4
– Fertiggestellt
Die Anzahl der fertig gestellten Leiterplatten seit Beginn des aktuellen Loses. Wird in dieser
Spalte "0" als Wert angezeigt, befindet sich diese Station im Modus "Leiterplatten-
Durchtransport". 4
– Abgebrochen
Die Anzahl der nicht fertig gestellten, abgebrochenen Leiterplatten seit Beginn des
aktuellen Loses. 4
– Takt-Zeit Durchschnittswert
Der Durchschnittswert der tatsächlichen Takt-Zeit für jedes Los. 4