00197722-12_UG_SE3.11_DE.pdf - 第80页
4 Funktionsübersicht SMA User Guide SIPLACE Explorer Ausgabe 11/2020 DE ab 3.11 (R20-2) 80 – W artend/T ransport Summe folgender Zeiten: 4 – Ankomme n der Leiterplatte im Eingabeband bis zu m Beginn de r Fe rtigung – Fer…
SMA User Guide SIPLACE Explorer 4 Funktionsübersicht
ab 3.11 (R20-2) Ausgabe 11/2020 DE
79
Erklärung der Spalten: 4
Für jede Leiterplatte innerhalb des Auswertezeitraums: 4
– ID Leiterplatte:
Nummer der Leiterplatte innerhalb des Auswertezeitraums. Wenn der Leiterplattenbarcode
aktiv ist, wird hier auch der LP-Barcode angezeigt. 4
– Zeitstempel:
Die Zeit/Datum der Fertigstellung der Leiterplatte innerhalb des Auswertezeitraums. 4
– Los:
Der Losname für die Leiterplatte. 4
– Leiterplatten:
Name der Leiterplatte. 4
– Rüstung:
Name der Rüstung. 4
–Schicht:
Schicht, in der die Leiterplatte gefertigt wurde. 4
– Gesamt-Verarbeitung:
Gesamte Verarbeitungszeit für die Leiterplatte. 4
– Linientakt:
Maximaler Wert der Zykluszeit unter allen Maschinen der Fertigungslinie innerhalb eines
Los. 4
– Definition der Verarbeitungszeiten
Die E10-Definition der "Verarbeitungszeit" beinhaltet die Zeit zwischen Ein- und Ausfahren der
Leiterplatte in die Maschine. Zuzüglich aller Fertigungs- und Wartezeiten, während die
Leiterplatte in der Maschine war. Sie können aus dieser Zeit die "Gesamt-Verarbeitungszeit"
ableiten. Für eine Maschine mit mehreren Bestückbereichen, müssen Sie die Verarbeitung
jeden Bereiches kennen. Mit diesem Wissen kann die Optimierung der Fertigungslinie
verbessert werden. 4
– Verarbeitung im Bestückbereich "N"
Die Verarbeitungszeit eines Bestückbereichs wird ab dem Start der Fertigung bis zum Ende
der Fertigung in diesem Bestückbereich definiert. Treten während der Fertigung
Unterbrechungen auf, gehören diese auch zur Verarbeitungszeit. 4
ProcessT(ZoneN) = EndTime(ZoneN) - StartTime(ZoneN) 4
4 Funktionsübersicht SMA User Guide SIPLACE Explorer
Ausgabe 11/2020 DE ab 3.11 (R20-2)
80
– Wartend/Transport
Summe folgender Zeiten: 4
– Ankommen der Leiterplatte im Eingabeband bis zum Beginn der Fertigung
– Fertigstellung der Fertigung bis zum Verlassen der Leiterplatte aus dem Ausgabeband.
Für Maschinen mit einem Bestückbereich: 0 4
Für Maschinen mit mehreren Bestückbereichen: 4
– Fertigstellung des vorherigen Bereichs bis zum Beginn der Fertigung im nächsten Bereich.
Wait_MoveT = (StartTime(ZoneN+1) - EndTime(ZoneN)) 4
– Gesamt-Verarbeitungszeit
Die Summe der Verarbeitungszeit und Warte-/Transport-Zeiten der jeweiligen Maschine. 4
ProcessT_total = (Wait_MoveT + ProcessT(ZoneN) + ProcessT(ZoneN+1) ...) 4
– Segmente der Balkendiagramme
Fahren Sie mit der Maus über ein Segment: in einem Tooltip wird der Wert des Segments
angezeigt. 4
– Skalierung ein-/auszoomen
Mit Klicken und Ziehen können Sie in die Skala des Balkendiagramms zoomen und so eine
weitere Aufschlüsselung ansehen. Mit einem Doppelklick an der Oberseite des Balkens
gelangen Sie wieder zur vorherigen Ansicht. 4
Folgende Handlungen können Sie über die Seite ausführen und sind in diesem SMA User
Guide beschrieben:
“So sortieren Sie Tabellen” auf Seite 106
“So aktivieren Sie Legenden” auf Seite 106
SMA User Guide SIPLACE Explorer 4 Funktionsübersicht
ab 3.11 (R20-2) Ausgabe 11/2020 DE
81
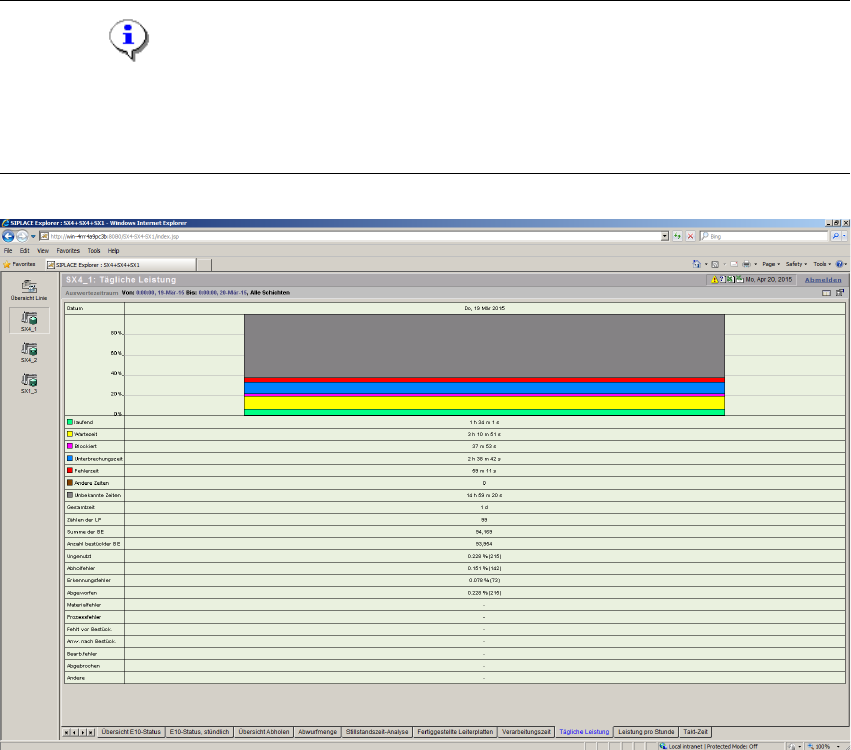
4.2.2.3 Tägliche Leistung
Auf dieser Seite wird eine Gesamtübersicht der täglichen Leistung für die ausgewählte Maschine
innerhalb des Auswertezeitraums angezeigt. Je nach Auswahl des Auswertezeitraums, können
Sie wochen- und monatsweise Berichte für einen Tag erstellen. 4
HINWEIS
Die SIPLACE Explorer Daten auf dieser Seite sind nach MaDaMas aufbereitet und zeigen kein
E10-Zustandsmodell. Verwenden Sie die hier angezeigten Daten, um eine Linie mit einem UNIX-
Linienrechner und eine SIPLACE Explorer Fertigungslinie zu vergleichen. 4
4
Abb. 4 - 21 Topic 7_X4_3 - Tägliche Leistung
Folgende Maschinen-Informationen werden zur Verfügung gestellt: 4
– Tagesleistung
–Zeit
– Anzahl bearbeiteter Leiterplatten pro Tag.