第七章 元件的登记.pdf - 第13页
7-13 长 ,即 使 抓 住 中心 部 位 进行 贴 装, 也 无 法 把部 件 的 两头 充 分 贴紧 到 PCB 。 此 时,按住头部使 部件的两面或 部件的一定部分 紧贴于 PCB 来解决问题。 如此为了使已贴装好 的特定部件充分贴紧于 PCB ,不 实 际吸 附 部 件 ,把 需 要 贴紧 相 应部 件 的 部 位相 应 的 位置 设 置 成贴 装 点进行 作业 时有 用的功 能。 首 先利 用需要 该作 业的特 定部 件设置…
7-12
置速度。
驱动速度如下所示,各驱动速度有关的速度 Profile 已 Setting 在系统。
1-最快: 最快的速度。
2-快: 快的速度。
3-中速: 比较快的速度。
4-慢速: 比较慢的速度。
5-最慢: 最慢的速度。
<XY> 组合框
选择 XY 轴驱动电动机的驱动速度。
根据不同的部件,如果速度不适当,可能频繁发生无法完成实际贴装的
错误。
<R> 组合框
选择 R 轴驱动电动机的驱动速度。 根据不同的部件,如果速度不适
当,可能频繁发生无法完成实际贴装的错误。
<Z 吸料向下> 组合框
为吸附部件磁头下降时选择 Z 轴驱动电动机的驱动速度。 根据不同的
部件,如果速度不适当,可能会迸出部件,发生吸附错误
根据需要可同时使用“Soft Touch”功能。
<Z 吸取后上升> 组合框
部件吸附后,磁头上升时选择 Z 轴驱动电动机的驱动速度。 根据不同
的部件,如果速度不适当,可能会产生吸附的部件脱离吸嘴,发生吸附
错误。 根据需要可同时使用“Soft Touch”功能。
<Z 向下贴装> 组合框
为贴装部件磁头下降时选择 Z 轴驱动电动机的驱动速度。 根据不同的
部件,如果速度不适当,可能会产生裂缝或影响贴装的部件产生不良问
题。
根据需要可同时使用“Soft Touch”功能。
<Z 贴装后上升> 组合框
部件贴装后,磁头上升时选择 Z 轴驱动速度。 根据不同的部件,如
果速度不适当,可能会对贴装程度产生负面影响。
根据需要可同时使用“Soft Touch”功能。
<Etc> 领域
<计算方法> 组合框
正常
正常操作部件
有效凿
若被选定,对相应的部件不吸附实际部件就执行贴装作业。 所有的
部件贴装行为都利用部件的中心进行吸附及贴装。 但是如果部件很
请点击此处了解和此产品有关的视频资料。
7-13
长,即使抓住中心部位进行贴装,也无法把部件的两头充分贴紧到
PCB。 此时,按住头部使部件的两面或部件的一定部分紧贴于 PCB
来解决问题。 如此为了使已贴装好的特定部件充分贴紧于 PCB,不
实际吸附部件,把需要贴紧相应部件的部位相应的位置设置成贴装
点进行作业时有用的功能。 首先利用需要该作业的特定部件设置贴
装点后,再利用使用该功能的部件,生成相应数量的贴装点。 那
么,先贴装特定部件后,用 Virtual Pick 再把特定部件紧贴于 PCB
上。
<倾倒角> 组合框
0,45,90,135,180,225,270,315
<真空检查> 校验盒
吸附部件时要执行 Vacuum Check则进行校验。
Micro Chip非常微小,因此完成实际贴装后,即使发生贴装遗漏现象,
也很难在以后的工程中检查出错误,补充贴装也需要付出很大努力。
因此,使用此功能,设备记忆部件吸附时的压力,把最终贴装部件时的
压力和记忆的压力进行比较,确认是否发生差异。万一发生差异,头部
在吸附后至移动到贴装点的途中因某种原因掉落。
<使用一致的摄像机> 校验盒
为提高作业效率部件登记时,指定的 Camera和 FOV可使用相同的
Camera进行作业。 例如,已指定“Fix Camera1”进行作业时, FOV相
同则为了提高作业效率使用“Fix Camera2”也可进行作业。
<Z Align Speed> 组合框
在头部的 Flying 摄像机或 Stage 照相机进行部件识别时设置 Z 轴的上升及
下降速度。
与<Speed>领域或<Soft
Touch>组合框中设置的 Z 轴速度单独适用,仅适用于部件识别时的 Z 轴工
作速度。
<Insp Only Zero> 校验框
对特定部件,部件识别时因部件吸附于喷嘴的方向不同,发生识别率的差
异。此时,以识别率良好的方向为基准,登录相应部件后选择此功能,则
部件识别时始终按登录的角度进行部件识别。
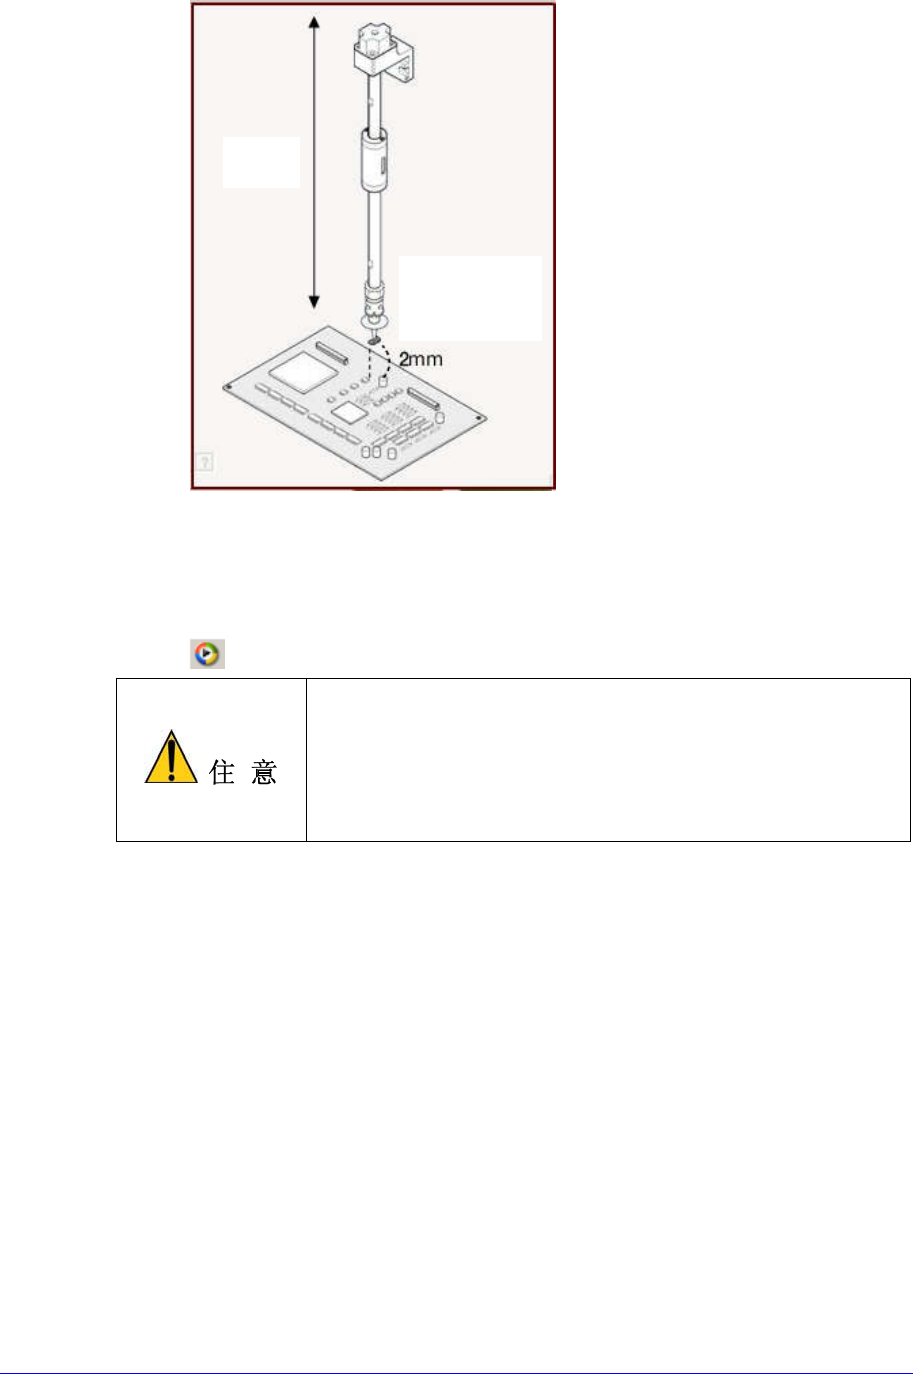
<Soft Touch> 组合框
可在部件吸附及贴装时适用,与<Speed>中设置的速度无关地吸附及贴装、
头部下降时,与 PCB 顶面距离 2mm 时 Z 轴速度为 4(Slow)。
即对 Z 轴进行 2 阶段速度控制。例如,部件频繁发生裂缝,此时能降低 Z
轴的总速度,但是同时也降低总效率。
此时, 使用该功能可提高工作效率。
请点击此处了解和此产品有关的视频资料。
请点击此处了解和此产品有关的视频资料。
请点击此处了解和此产品有关的视频资料。
7-14
Not Use: 设置成被选定时不使用此功能。
Pick: 设置成只在被选定时使用此功能。
Mount: 设置成被选定时只在贴装时使用此功能。
Pick&Mount: 设置成被选定时吸附及贴装时使用此功能。
对于冲击敏感的部品如 CSP 或 μBGA, 贴装时必须根据
部品生产商的规范或标准设置与z轴相关的速度参数,并使
用与部品生产商规范或标准相一致的吸嘴。 如果需要与部
品生产商规范或标准相一致的吸嘴,请联系我公司营业部或
客户服务中心。
7.1.1. 共同Align Data
对所有部件共同适用的Align Data作出说明。
<相机号> 组合框
选择识别部品的摄象机。可选择的摄象机如下。
Fly1 Cam: 它是 头1用飞行照相机。
Fly 2 Cam: 它是 头2用飞行照相机。
Fly 3 Cam: 它是 头3用飞行照相机。
Fly 4 Cam: 它是 头4用飞行照相机。
Fly 5 Cam: 它是 头5用飞行照相机。
Fly 6 Cam: 它是 头6用飞行照相机。
固定相机1: 它是1号固定相机。(1号固定相机已有安装时)
固定相机2: 它是2号固定相机。(2号固定相机已有安装时)
可进行 2
段控制
Z 轴
请点击此处了解和此产品有关的视频资料。