第七章 元件的登记.pdf - 第8页
7-8 是同时吸附允许误差,以部件的大 小为基准用百分比表示。如果给较大 的 误差值,会很好地完成同时吸附, 但是可能会发生吸附错误。 < 同步吸取 X> 编辑框 以百分比设定同时 吸取 时的 X 轴方向的允许误 差。 < 同步吸取 Y> 编辑框 以百分比设定同时 吸取 时的 Y 轴方向的允许误 差。 < 重试 > 组合框 设定没有吸着到部品时重新吸着的 次数。可选择的次数为 1~3…
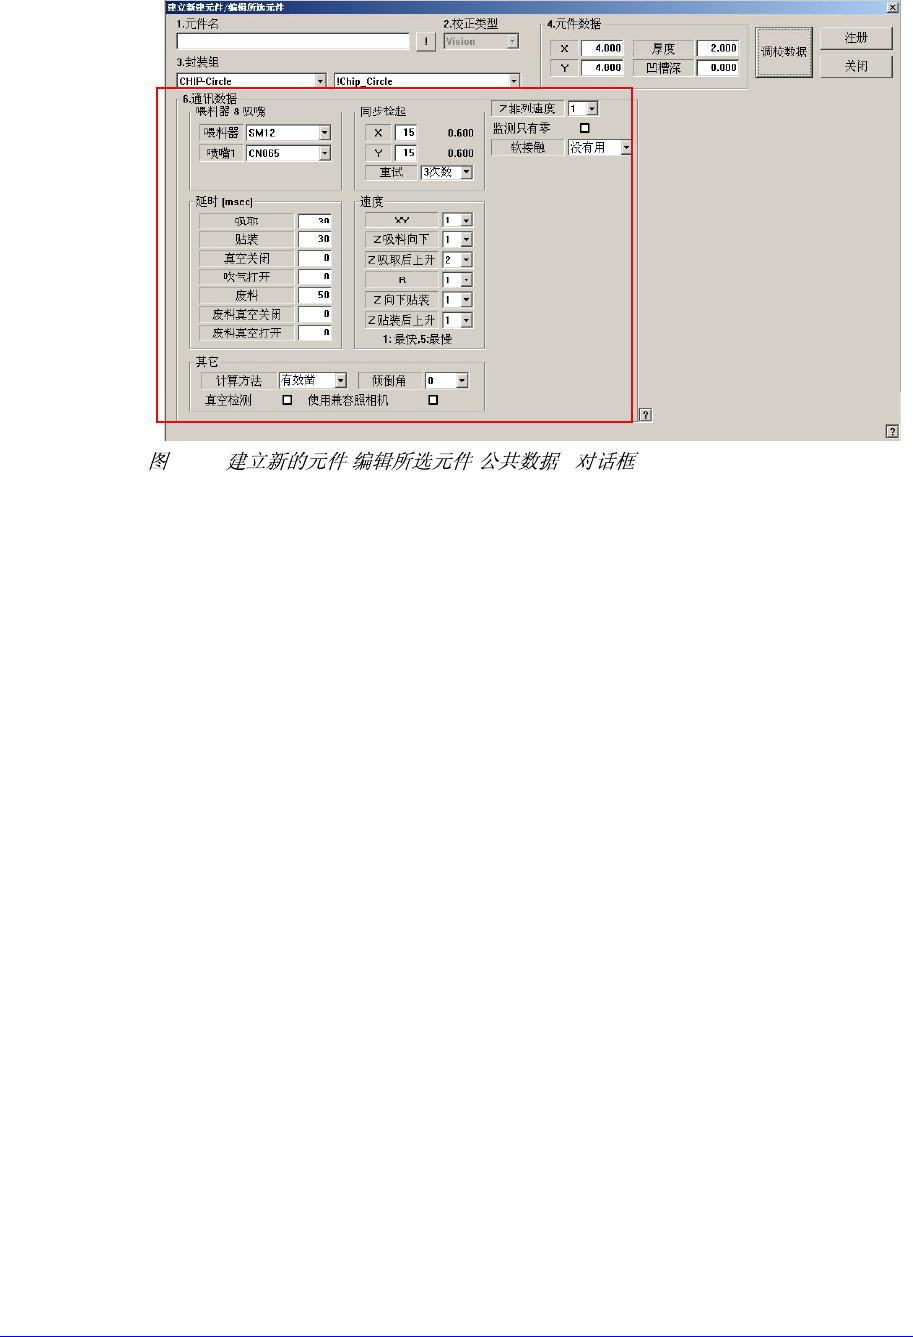
7-7
“校正数据” 按钮显示表达排列数据的画面。
7-5. “ / - ”
<喂料器&吸嘴> 领域
<喂料器> 组合框
选择将供应部品的喂料器形式。可选择的喂料器
形式如下。
SM8L: 用8mm SM带式喂料器(大型)供应部品。
SM8: 用8mm SM带式喂料器供应部品。
SM12: 用12mm SM带式喂料器供应部品。
SM16: 用16mm SM带式喂料器供应部品。
SM24: 用 24mm SM 带式喂料器供应部品。
SM32: 用 32mm SM 带式喂料器供应部品。
SM44: 用 44mm SM 带式喂料器供应部品。
SM56: 用56mm SM带式喂料器供应部品。
SM72: 带式: 用 72mm SM带式喂料器供应部品。
Slim1(Stick): 用Slim1 Stick喂料器供应部品。
Slim2(Stick): 用Slim2 Stick喂料器供应部品。
Stick Feeder: 用Stick喂料器供应部品。
Tray Feeder: 用Tray喂料器供应部品。
<吸嘴1> 组合框
表示吸着部品的主吸嘴。吸着吸嘴的种类如下。
(CN04-S, CN020, CN030, CN040, CN065, CN140, CN220, CN400N,
CN750, CN110, Usmall2, Umedium1, Umedium2, Umedium3, ULarge1,
ULarge2, ULarge3, SpLarge1, SpLarge2, SpLarge3)
<同步检起>领域
Common Data
7-8
是同时吸附允许误差,以部件的大小为基准用百分比表示。如果给较大的
误差值,会很好地完成同时吸附,但是可能会发生吸附错误。
<同步吸取X> 编辑框
以百分比设定同时 吸取 时的X轴方向的允许误差。
<同步吸取Y> 编辑框
以百分比设定同时 吸取 时的Y轴方向的允许误差。
<重试> 组合框
设定没有吸着到部品时重新吸着的次数。可选择的次数为1~3次。
<延时> 领域
设定进行 吸取, 贴装, 废料 时的各种延时时间。
<吸取> 编辑框
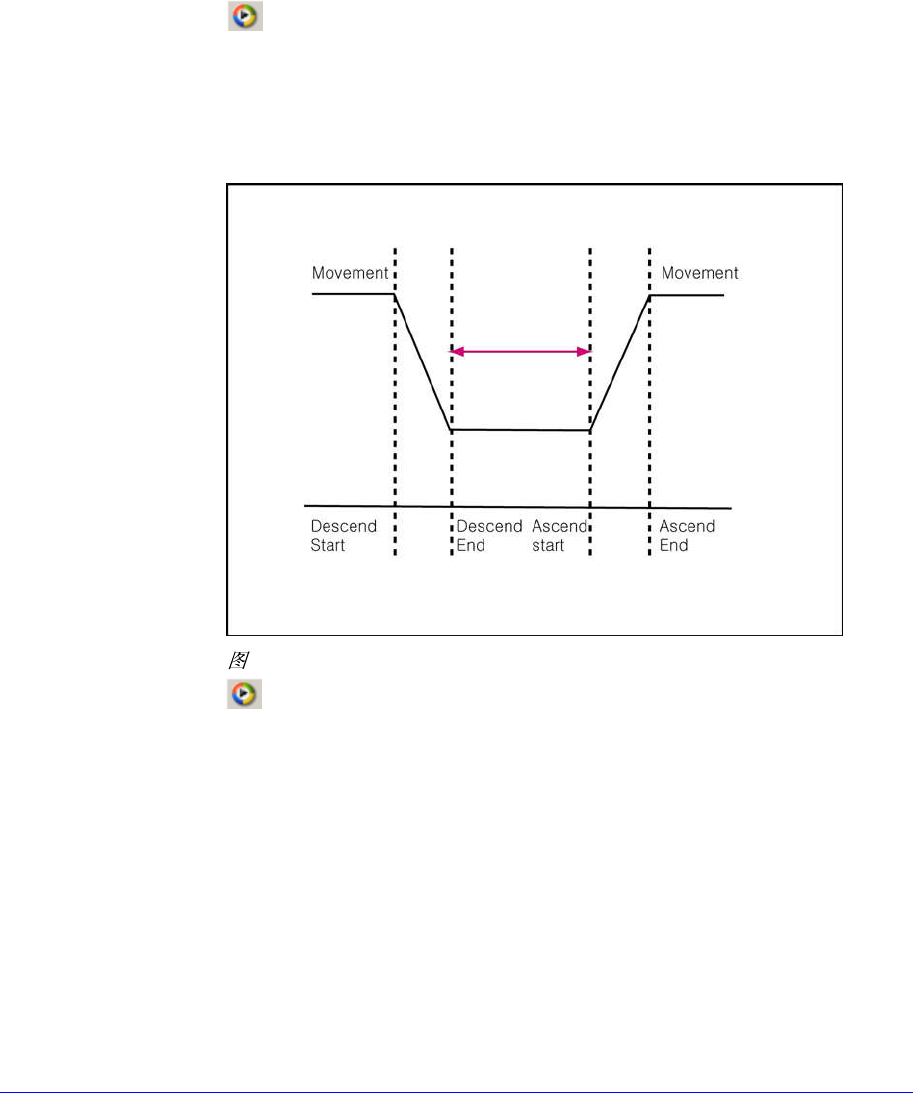
吸取部品时,从Head结束下降动作后停止到重新上升开始的时间。
7-6. Graph of “Pick-Up Delay Time” Graph
<废料> 编辑框
废料部品时,从头结束下降动作后停止到重新上升开始的时间。
<废料真空关闭> 编辑框
废料部品时,从头结束下降动作后停止到关闭真空的时间。
<废料真空打开> 编辑框
1) 废弃部件时,磁头完成下降停止后的从<真空关闭>时开始到<吹气打
开>为止的时间。
2) 单位 : msec (可设置为10 msec单位间隔)
请点击此处了解和此产品有关的视频资料。
请点击此处了解和此产品有关的视频资料。
7-9
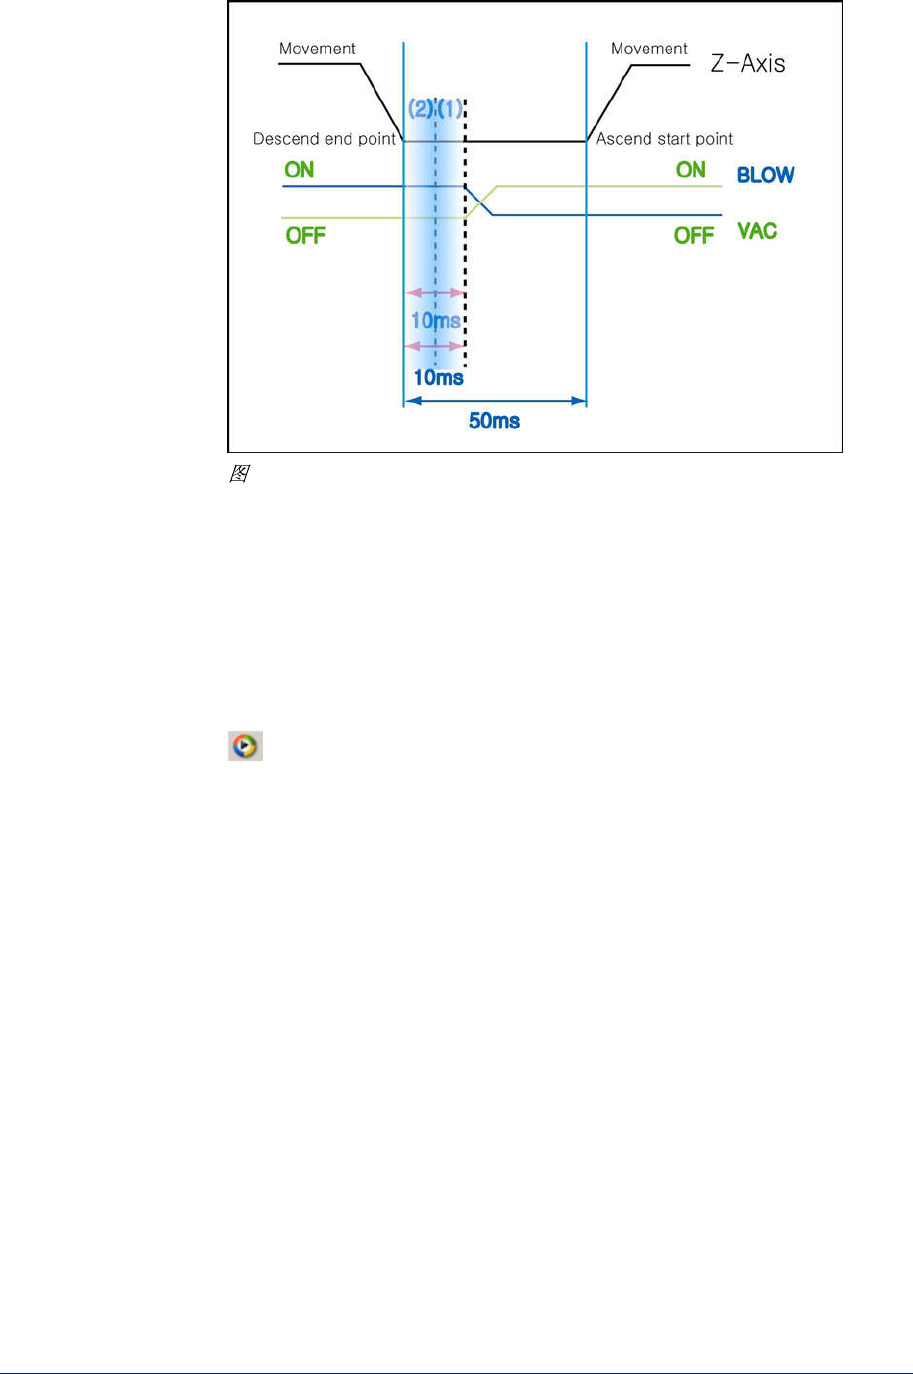
7-7. Graph of “Delay Time during Placement”
例如,设置成 Place 50, Vac OFF 10, Blow ON 10,
为 Place 从 Z 轴完成下降的时点到完成所有程序 Z 轴开始上升为止
的所需时间为 50ms。
Vac off 10 是指为贴装从 Z 轴完成下降的时点过 10ms 后将要关闭空
压的意思。
Blow ON 10 是 Z 轴完成下降的时点到 Blow On 为止的延迟时间。
一般 Blow ON 值设置成与 Vac off 的时间相同的时间。
请点击此处了解和此产品有关的视频资料。